


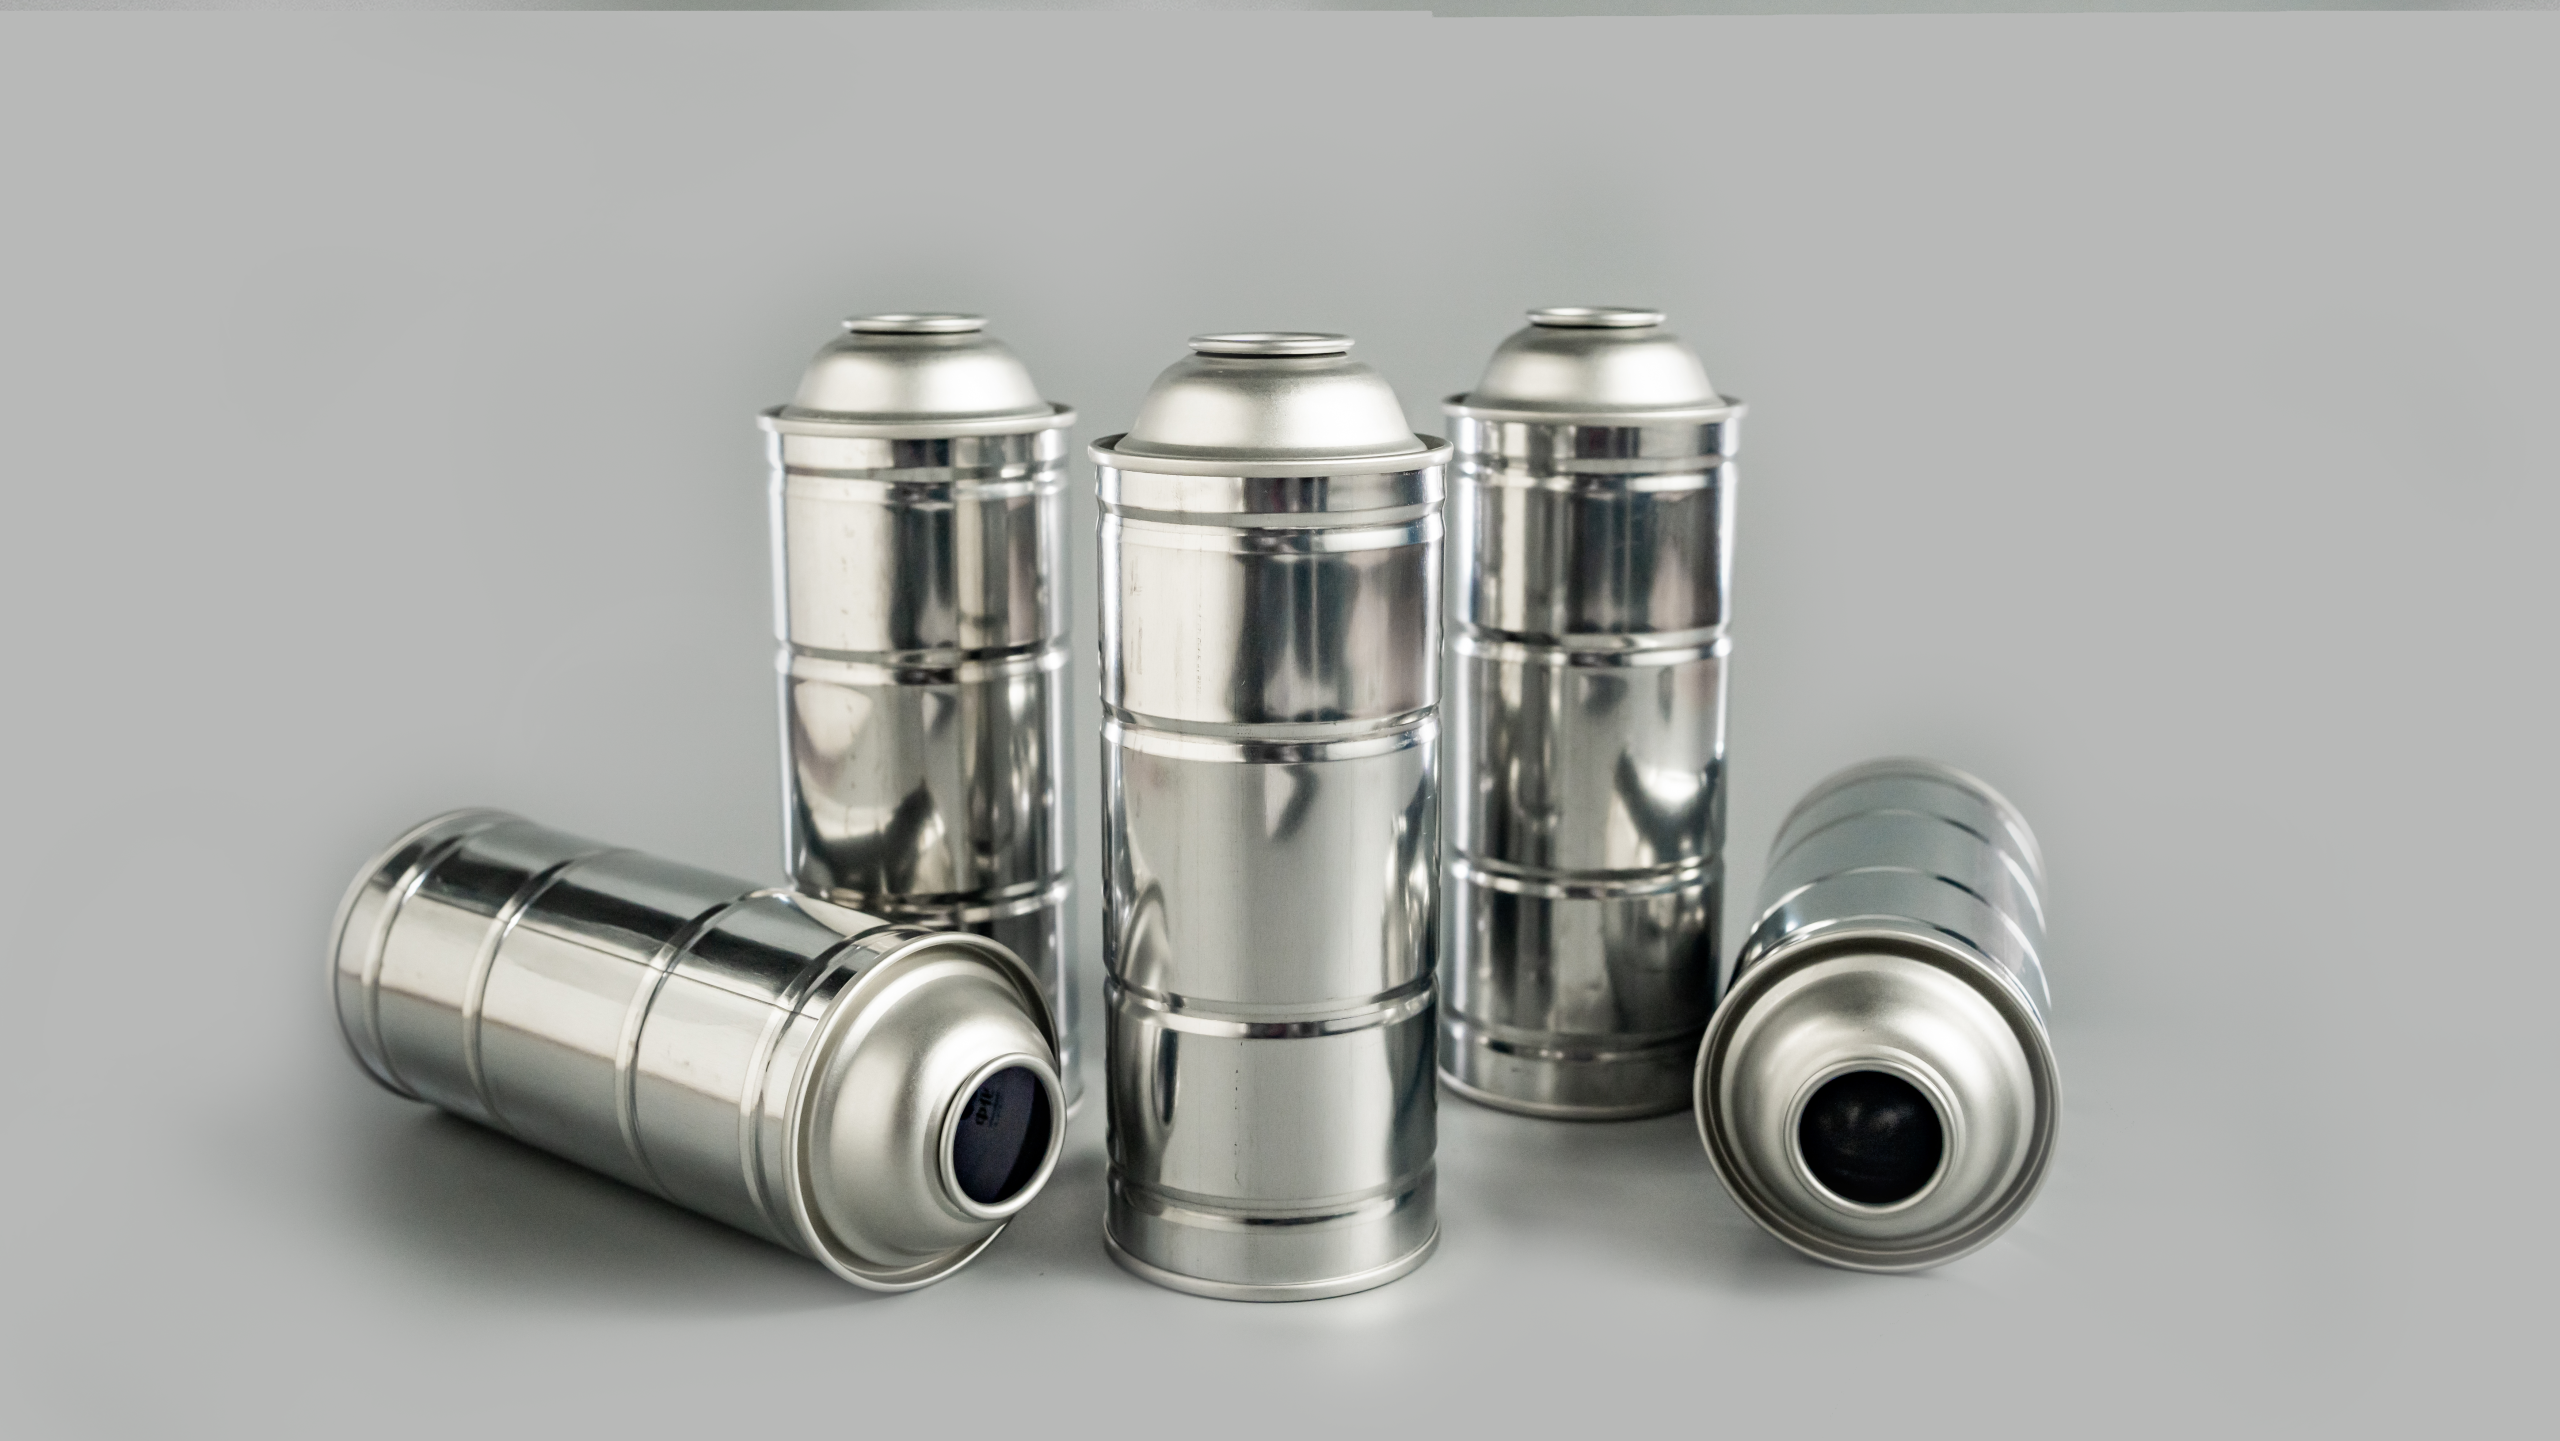
1. المشكلة: التوقف غير المخطط له مما يقلل من كفاءة خط التعبئة لديك
توقف خط تعبئة الهباء الجوي الخاص بك. مرة أخرى. صوت التنبيه. الإنتاج يطحن إلى التوقف. غريزتك الأولى؟ إلقاء اللوم على المعدات. إلقاء اللوم على سرعة الخط. ولكن ماذا لو وصل الجاني الحقيقي إلى منصة التحميل قبل أن يتمكن الأول من الوصول إلى رأس التعبئة؟ معظم الهباء الجوي غير المخطط له يمكن أن يملأ مشاكل تشويش الخط لا تنتج عن خلل في الآلات أو خطأ المشغل. أنها تنبع من الخفيةتصنيع علبة الهباء الجوي صفيحمشكلات التوافق التي تتجاهلها معظم فرق الإنتاج أثناء عمليات فحص الجودة.
يؤدي توقف الهباء الجوي المستمر في خط التعبئة إلى خسائر أكبر بكثير مما يدركه معظم مديري المصانع. إن خط التعبئة القياسي الذي تبلغ طاقته 200 تكلفة في الدقيقة والذي ينحشر ثلاث مرات فقط في كل وردية يفقد ما يقرب من 7200 علبة في اليوم. على مدار سنة إنتاج مدتها 250 يومًا، يمثل ذلك 1.8 مليون علبة من الإنتاج المفقود - حتى قبل حساب نفايات الوقود الدفعي، وتكاليف عمالة التنظيف اليدوية، والتآكل الميكانيكي المتسارع لمعدات التعبئة باهظة الثمن. بالنسبة لمصانع الإنتاج كبيرة الحجم، تؤدي هذه الخسائر غير المحسوبة إلى تآكل هوامش الربح السنوية وتأخير جداول التسليم للعملاء.
2. السبب الجذري: يمكن أن يلتف القطر مقابل عدم توافق توافق رأس التعبئة
إذا كنت تريد معرفة كيفية إيقاف تشويش الهباء الجوي على خط التعبئة بشكل دائم، فأنت بحاجة إلى تجاوز الأخطاء الميكانيكية على مستوى السطح والتركيز على مطابقة الأبعاد الدقيقة. تعتمد تعبئة الهباء الجوي المستقرة بشكل كامل على الخلوص المتحكم فيه بين قطر تجعيد العلبة ومواصفات القطر الداخلي لرأس التعبئة. يتراوح خلوص التشغيل الآمن في الصناعة من 0.3 مم إلى 0.5 مم، مما يسمح بالتموضع والضغط والختم بسلاسة دون احتكاك أو بثق.
وتظهر المشاكل عندما يكسر التصنيع التراكمي والتفاوتات الميكانيكية هذا التوازن الحرج. يمكن أن يؤدي رذاذ الصفيح المقصدر إلى تجعيد تسامح القطر (عادةً ±0.15 مم) جنبًا إلى جنب مع التقلبات الطفيفة في سمك الصفيح مما يخلق انحرافات دقيقة في الأبعاد عبر دفعات الإنتاج. على مدى أشهر من التشغيل، تتطور رؤوس التعبئة إلى تآكل دقيق يؤدي إلى توسيع قطر التجويف الداخلي. يؤدي هذا التحول البطيء إلى تدمير المعايرة المعدة مسبقًا ويخلق اتصالًا غير متناسق بين رأس التعبئة وحافة العلبة.
بالإضافة إلى انحراف الحجم النقي، فإن تشكيل التجعيد غير المنتظم - بما في ذلك الحواف الخارجية، ونتوءات الحواف الصغيرة، والحواف الممتدة بشكل مفرط - يخلق مقاومة غير متساوية أثناء الضغط عالي السرعة. هذه العيوب الدقيقة هي السبب الرئيسي الذي يجعل العلب المتوافقة تمامًا مع المواصفات لا تزال تسبب انحشارًا متكررًا في الخطوط، مما يؤدي إلى حدوث مشكلات مستمرة في توافق تصنيع علب الهباء الجوي في الإنتاج الضخم.
3. 3 علامات تشير إلى أن خطك به مشكلات في التوافق مع قطر الضفيرة
لا تحتاج إلى معدات اختبار معقدة لتشخيص عدم تطابق تجعيد الشعر مع الرأس. تتيح هذه العلامات التشغيلية الثلاث الواضحة لفريقك الهندسي إمكانية فحص المشكلة ذاتيًا وتأكيدها خلال نوبة إنتاج واحدة:
- تم إصلاح تشويش المحطة الثابتة: يحدث الانحشار باستمرار في نفس موضع رأس التعبئة، وليس بشكل عشوائي عبر الخط بأكمله. يشير الانحشار العشوائي عادةً إلى مشكلات في الناقل أو المحاذاة؛ تشير حالات انحشار المحطات الثابتة دائمًا إلى عدم توافق الأبعاد.
- علامات خدش محيطية موحدة: افحص العلب المحشورة عن كثب. بشكل متسق، حتى أن التسجيل حول قطر حافة العلبة بالكامل يثبت وجود احتكاك قوي بين التفاف العلبة والجدار الداخلي لرأس التعبئة أثناء الضغط.
- الأعطال المعتمدة على السرعة: يرتفع تردد التشويش بشكل حاد مع زيادة سرعة الخط. يعمل التشغيل الأسرع على تضخيم إزاحة الطرد المركزي البسيطة، مما يحول فجوات الأبعاد الصغيرة إلى تصادمات ميكانيكية متكررة.
4. كيف يحل SAILON مشاكل توافق رأس التعبئة والتشويش
بدلاً من الاعتماد على معايير الصناعة العامة التي تفشل في مطابقة المعدات في العالم الحقيقي، تطبق SAILON عملية إنتاج مخصصة للمعدات أولاً لتقليل وقت توقف خط التعبئة عن العمل الذي تواجهه مرافق الأيروسول. يستهدف حلنا الأساسي عدم التطابق الجذري بين أبعاد العلبة ومعلمات رأس التعبئة في الموقع.
أولاً، نتخلى عن قوالب حجم الضفيرة العالمية ونجري معايرة معلمات فردية بناءً على مواصفات القطر الداخلي الفعلي لرأس التعبئة للعملاء. يسجل فريقنا نموذج رأس التعبئة وحالة التآكل وسرعة الخط للتخصيص بشكل حصريعلبة صفيح الهباء الجوييتراوح التسامح مع قطر الضفيرة لكل خط إنتاج.
ثانيًا، نقوم باستبدال عينات الدفعات التقليدية بفحص كامل بنسبة 100% للقطر الخارجي للعلبة، والاستدارة، وتشطيب الحافة قبل التسليم. وهذا يلغي تكديس الدُفعات ويضمن أن كل علبة تتوافق مع متطلبات تخليص معدات التعبئة الخاصة بالعميل.
ثالثًا، نقوم بإنشاء ملفات مطابقة للمعدات على المدى الطويل لكل شريك. عندما يقوم العملاء باستبدال رؤوس التعبئة أو ترقية سرعة الخط، فإننا نقوم بشكل متزامن بضبط معلمات تشكيل العلبة للحفاظ على الدوامتوافق رأس الحشووتجنب أخطاء التشويش المتكررة.
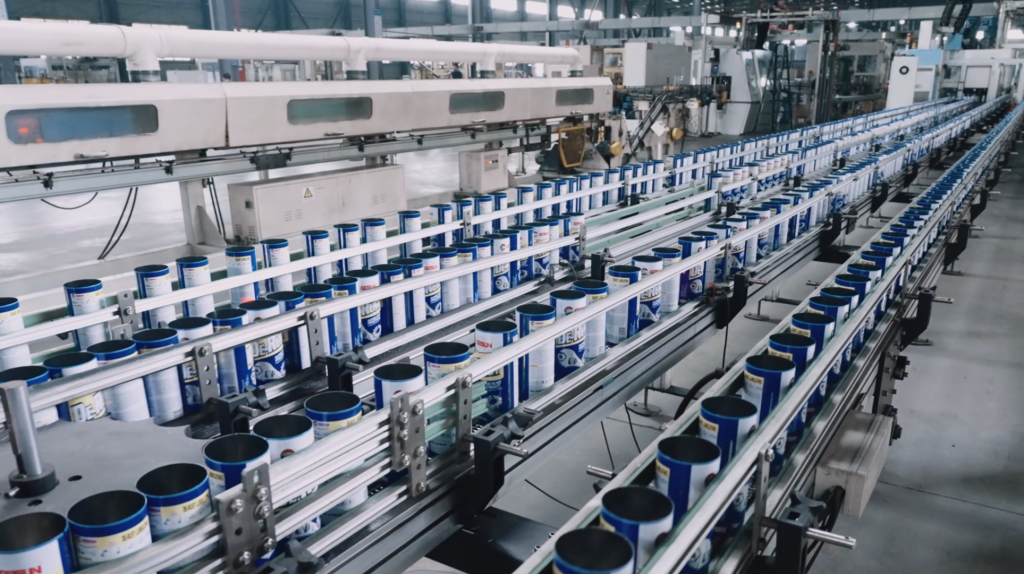
5. دراسة حالة العميل الحقيقي ونتائج البيانات القابلة للقياس الكمي
تثبت البيانات دائمًا قيمة التخصيص الدقيق بشكل أفضل من التفسيرات النظرية. يقوم أحد عملائنا على المدى الطويل بتشغيل خط تعبئة الأيروسول عالي السرعة بقدرة 300 CPM لمنتجات الأيروسول للعناية الشخصية، ويواجه تشويشًا متكررًا شديدًا وتوقفًا غير مخطط له لسنوات.
قبل التعاون، تعرض المصنع لـ 47 حادثة تشويش في كل نوبة إنتاج، مما أدى إلى توقفات طارئة متكررة. تراكمت فترات التوقف السنوية إلى 186 ساعة، مما تسبب في خسارة هائلة في الإنتاج، وهدر الوقود الدافع، وتكاليف أعمال الصيانة اليدوية المتكررة.
بعد أن قامت SAILON بتحسين معيار قطر التفاف العلبة وتخصيص نطاق التسامح ليتوافق تمامًا مع القطر الداخلي لرأس التعبئة وحالة التشغيل عالية السرعة، انخفض تردد التشويش لدى العميل بشكل كبير إلى حادثتين فقط في كل نوبة عمل. تم تقليل وقت توقف الخط السنوي من 186 ساعة إلى أقل من 8 ساعات، مما أدى إلى توفير التكاليف الكبيرة المقدرة في الإنتاج المفقود، وهدر المواد، وصيانة العمالة. تحسنت الكفاءة الإجمالية للمعدات (OEE) لخط العميل بشكل ملحوظ، مع تحقيق إنتاج ضخم مستمر ومستقر.
6. الأسئلة المتداولة (الأسئلة الشائعة)
تتطابق هذه الأسئلة الفنية المستهدفة مع استعلامات البحث الصناعية عالية النية، وتجيب على الشكوك الأساسية لمهندسي الإنتاج وفرق المشتريات:
س: ما هو السبب الأول للتشويش المتكرر لعلبة الهباء الجوي على خطوط التعبئة عالية السرعة؟ ج: السبب الرئيسي هو عدم تطابق الأبعاد الذي لم تتم معالجته بين قطر العلبة والقطر الداخلي لرأس التعبئة. تؤدي تفاوتات التصنيع المتراكمة، والتآكل الدقيق لرأس التعبئة، والتشكيل غير القياسي إلى خلق خلوص تشغيل غير متناسق، مما يؤدي إلى حدوث انحشار متكرر ومواجهة خطوط إنتاج الهباء الجوي أثناء توقف خط التعبئة.
س: هل يوجد معيار عالمي لقطر التجعيد يناسب جميع رؤوس التعبئة؟ ج: لا يوجد معيار عالمي ينطبق على جميع معدات التعبئة. توفر مواصفات الصناعة العامة قيمًا مرجعية فقط. يعتمد الإنتاج المستقر على المطابقة الشخصية بين تسامح قطر الصفيحة القصديرية مع القطر الداخلي الفعلي، وحالة التآكل، وسرعة التشغيل لرؤوس التعبئة المحددة لديك.
س: ما هي أسرع طريقة لتقليل تشويش خط التعبئة دون استبدال المعدات؟ ج: إن الحل الأكثر فعالية من حيث التكلفة هو إعادة معايرة معايير الأبعاد لتتوافق مع مواصفات رأس التعبئة الحالية. يمكن أن يؤدي تحسين التحكم في تحمل التجعيد والقضاء على تشوه حافة العلبة غير المؤهل إلى تقليل معدلات التشويش بشكل كبير دون استبدال المعدات أو تجديد الخط.
س: هل يؤثر عدم تطابق قطر الضفيرة على تجعيد الصمام أو سلامة الختم؟ ج: عموما لا. يؤثر عدم توافق أبعاد الضفيرة بشكل أساسي على وضع الملء واستقرار إرساء الرأس. ولا يتداخل مع إجراءات تجعيد الصمامات اللاحقة أو يمكن أن يؤدي الهباء الجوي النهائي إلى ختم الأداء، ولهذا السبب غالبًا ما يتم تشخيص هذه المشكلة بشكل خاطئ على أنها عيب في جودة الختم.
7. احصل على أداء ثابت لخط التعبئة مع علب SAILON المخصصة
إن علبة الهباء الجوي المستمرة التي تملأ تشويش الخط لا تمثل أبدًا تكلفة إنتاج لا يمكن تجنبها - إنها مشكلة مطابقة دقيقة قابلة للحل. لا يمكن للعلب القياسية العامة أن تتكيف مع معدات التعبئة الفردية عالية السرعة، ولهذا السبب تعاني معظم المصانع من التوقف المتكرر والإنتاج غير المستقر.
باعتبارها شركة مصنعة محترفة متخصصة في إنتاج علب الأيروسول المقصدرة حسب الطلب، تركز SAILON على التصنيع الدقيق المتكيف مع المعدات للتخلص من مشكلات توافق تصنيع علب الأيروسول من المصدر. نحن نقدم حلولًا مخصصة لقطر علب اللف لسرعات الخطوط المختلفة، ونماذج رأس التعبئة، ومتطلبات الإنتاج الضخم، مما يساعد المصانع على تقليل أوقات التوقف غير المخطط لها، وتقليل النفايات، وزيادة كفاءة الإنتاج إلى أقصى حد.
إذا كان خط التعبئة الخاص بك يعاني من مشاكل بسبب التشويش المتكرر والتشغيل غير المستقر، فاتصل بـ SAILON اليوم للحصول على حل احترافي لمطابقة الأبعاد لنظام إنتاج الهباء الجوي الخاص بك.