


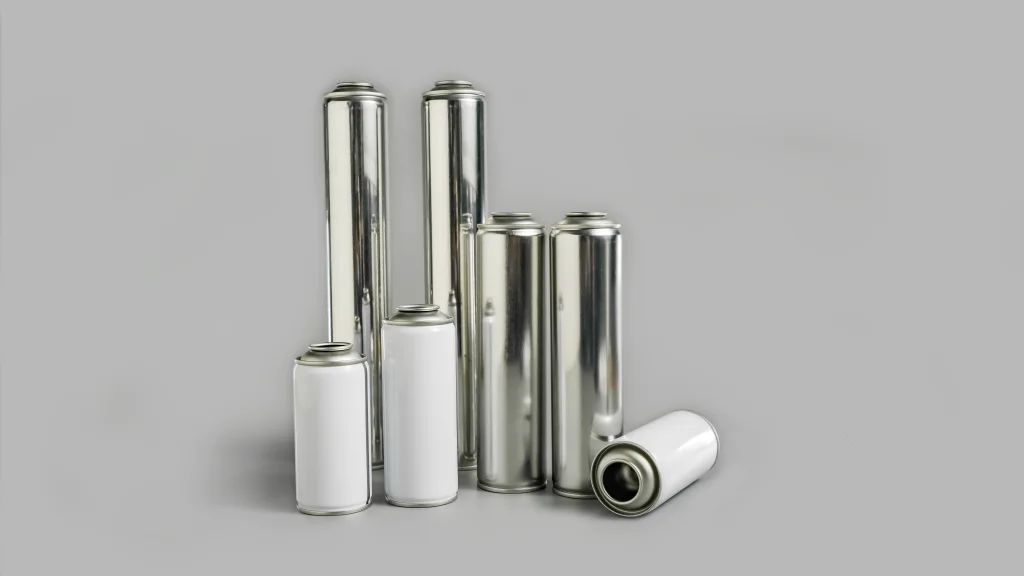
عند إدارة سلاسل التوريد الكيميائية العالمية، يجب اختيار المناسبعلبة من القصدير الهباء الجويتحدد المواصفات سلامة المخزون الخاص بك أثناء النقل الصيفي. تتجاوز درجات الحرارة المرتفعة داخل حاويات الشحن بانتظام 55 درجة مئوية، مما يتسبب في تمدد الوسائط المتطايرة بسرعة. لضمان السلامة الكاملة لتغليف غاز التبريد، يجب على مديري المشتريات النظر إلى ما هو أبعد من التغليف القياسي والاستثمار في تصميمات علب الأيروسول ذات الضغط العالي التي تم التحقق منها والتي تخفف من الإجهاد الحراري. إن اختيار الشركة المصنعة لعلب الأيروسول الصفيحية المؤهلة يضمن الامتثال للوائح النقل الدولية الصارمة، وحماية منتجاتك من الأعطال الهيكلية الكارثية، وتسرب المخزون المكلف، والمسؤولية أثناء النقل.
ديناميات التمدد الحراري في لوجستيات البضائع الصناعية
خلال أشهر الصيف الذروة، يتصرف المناخ المحلي داخل حاويات الشحن ومستودعات الموانئ عديمة التهوية مثل المصيدة الحرارية. تفشل التنبؤات القياسية المحيطة في حساب الحرارة الإشعاعية التي تمتصها جدران الحاويات الفولاذية، مما يؤدي إلى ارتفاع درجات الحرارة الداخلية إلى ما يزيد عن 55 درجة مئوية. بالنسبة للحشوات الصناعية للغازات المسالة، والفلوروكربونات، وبخاخات المذيبات عالية التطاير، تعمل هذه البيئة على تغيير الحالة الفيزيائية للحمولة الكيميائية.
ومع ارتفاع درجة الحرارة خطيًا، يتوسع الطور السائل للغازات المضغوطة، مما يقلل من حجم بخار مساحة الرأس داخل الحاوية. وهذا يسبب ارتفاعًا هائلاً في ضغط البخار المشبع. إذا كانت السلامة الهيكلية للعبوة المعدنية تفتقر إلى التكرار المعدني الكافي، فإن القوى الداخلية تطغى بسرعة على قوة خضوع المادة. بالنسبة لأقسام المشتريات التي تتعامل مع العقود الكيميائية السائبة، فإن فهم العلاقة بين الحرارة المحيطة وحدود الضغط الداخلي أمر حيوي لمنع رفض المنتج على نطاق واسع وتعطيل سلسلة التوريد.
مراحل الفشل الهيكلي الثلاثة للصفيحة المقدرة تحت الضغط الحراري
إن انهيار علبة الأيروسول المكونة من ثلاث قطع تحت حرارة شديدة هو تسلسل ميكانيكي يمكن التنبؤ به. ومن خلال تحليل هذه المراحل الثلاث المتميزة، يمكن لفرق مراقبة الجودة تنفيذ بروتوكولات الإنذار المبكر أثناء عمليات فحص الاستلام وتدقيق التخزين.
المرحلة الأولى: تراكم الضغط دون الحرج
- حالة المادة: منطقة تشوه مرنة.
- المقاييس الداخلية: يرتفع الضغط من القيم الأساسية إلى 1.20 ميجا باسكال.
- السلوك الجسدي: لا تظهر الحاوية أي تغيير خارجي مرئي. ومع ذلك، فإن الضغط الداخلي يؤدي باستمرار إلى تآكل عامل الأمان الهندسي. عند هذه النقطة، تتعرض الدرزات الدقيقة على طول الأطراف المزدوجة العلوية والسفلية لضغط قص مرتفع، مما يحول الدفعة إلى خطر لوجستي كامن.
المرحلة الثانية: تشوه البلاستيك وعكس القبة السفلية
- الحالة المادية: يمكن أن يصل الهباء الجوي إلى عتبة التشوه.
- المقاييس الداخلية: هضاب الضغط بين 1.20 ميجا باسكال و1.50 ميجا باسكال، بما يتوافق مع المظهر الحراري النموذجي لـ R134a عند 55 درجة مئوية.
- السلوك المادي: يتعرض الجزء السفلي المقعر للحاوية لتشوه هندسي دائم، حيث ينحني للخارج في شكل محدب. يؤدي انعكاس القبة إلى زيادة الحجم الإجمالي للحاوية قليلاً، مما يوفر تحريرًا قصيرًا للضغط، ولكنه يدمر التوازن الهيكلي للمعدن تمامًا. هذا التشويه المرئي هو علامة التحذير النهائية القابلة للتنفيذ قبل الفشل الهيكلي.
المرحلة الثالثة: التمزق والتكسير المعدني
- حالة المواد: فشل نهائي في قوة الشد.
- المقاييس الداخلية: يتجاوز الضغط الحد المسموح به للهباء الجوي ويمكن أن ينفجر حد الضغط.
- السلوك الجسدي: الحاوية تعاني من عطل هندسي كارثي. يبدأ الكسر دائمًا تقريبًا في المنطقة المتأثرة بالحرارة من خط اللحام الطولي عالي التردد أو على طول عمود التماس المزدوج العلوي. يؤدي تخفيف الضغط السريع إلى إطلاق عنيف للحمولة الكيميائية، مما يؤدي إلى نشوب حريق فوري ومخاطر بيئية ومخاطر على الأصول.
المقاييس الهيكلية ومقارنة المعايير الهندسية
للحفاظ على السلامة المطلقة أثناء التعبئة والعبور متعدد الوسائط، يجب مطابقة المواصفات الهيكلية مع الخصائص الديناميكية الحرارية لوسط التعبئة. يقدم الجدول أدناه خط أساس ميكانيكي مفصل يعتمد على أطر الاختبار الدولية:
| المواصفات الهندسية | ملف تعريف السُمك (الجسم / الجزء العلوي / القاعدة) | مزاج المواد والصلابة | العائد / حد التشوه | الحد الأقصى للانفجار | وسادة حرارية 55 درجة مئوية | الوسائط الكيميائية الموصى بها |
| المعيار التجاري | 0.20 / 0.32 / 0.32 ملم | T3/TH520 | 1.20 ميجا باسكال | 1.40 ميجا باسكال | لا شيء (مخاطر العجز) | المذيبات ذات الضغط المنخفض، مواد التشحيم الخفيفة، دهانات الأيروسول. |
| مواصفات DOT-2P | 0.23 / 0.35 / 0.35 ملم | T4/TH550 | 1.40 ميجا باسكال | 1.65 ميجا باسكال | هامشي (<5% وسادة) | الأيروسول الفني القياسي، والمنظفات الصناعية، R12. |
| علبة الهباء الجوي DOT-2Q | 0.25 / 0.40 / 0.40 ملم | T5 / TH580 / DR8 | 1.65 ميجا باسكال | 1.85 ميجا باسكال | الأمثل (> 20% تكرار) | R134a، R404A، عوامل النفخ الصناعية الثقيلة. |
يتطلب المظهر الديناميكي الحراري للمركبات الفلورية الكربونية عالية الضغط الالتزام الصارم بهذه الحدود. على سبيل المثال، يولد R134a ضغطًا داخليًا قدره 1.49 ميجا باسكال عند 55 درجة مئوية. إن استخدام حاوية تجارية قياسية بحد تشوه يبلغ 1.20 ميجا باسكال يجعل الفشل أمرًا لا مفر منه. يوفر تنفيذ تصميم علبة الهباء الجوي DOT-2Q للخدمة الشاقة الوسادة الهيكلية المطلوبة لامتصاص هذه الارتفاعات الحرارية دون المخاطرة بتسوية هيكلية.
ضوابط التصنيع ومتطلبات الجودة الهندسية
تتطلب إدارة برنامج التغليف الكيميائي الآمن بروتوكولات صارمة لمراقبة الجودة في مصدر التصنيع. عند تقييم خيارات شراء عبوات الأيروسول السائبة، يجب على الفرق الهندسية إعطاء الأولوية للمعايير الفنية التالية:
- الاختبار الهيدروستاتيكي الذي تم التحقق منه: يجب على الموردين تقديم منحنيات انفجار هيدروستاتيكي معتمدة بدلاً من البيانات الاسمية العامة. يجب أن تثبت البيانات وجود فجوة واضحة بين نقطة تشوه العائد الأولي وحد الانفجار النهائي.
- مراقبة اللحام عالي التردد: يجب ربط التماس الطولي باستخدام اللحام الآلي عالي التردد مع المراقبة الإلكترونية المستمرة لتيار اللحام. وهذا يقلل من الاختلافات في المنطقة المتأثرة بالحرارة، والتي تعد نقطة الفشل الأساسية أثناء التمدد الحراري.
- مقاييس دقيقة للخياطة المزدوجة: يتطلب دمج المكونات العلوية والسفلية محاذاة صارمة لسمك التماس الحقيقي، وعمق الغاطسة، ونسبة تداخل التماس. تمنع هذه المعلمات التسرب الجزئي عندما تتوسع الحاوية تحت الحرارة الموسمية.
بالنسبة للمؤسسات التي تسعى إلى ترقية مواصفاتها الهيكلية، توفر SAILON تكوينات تصنيع متخصصة. من خلال تعديل كيمياء الفولاذ، ومعالجة الصفائح المقصدرة عالية الحرارة، واستخدام طرق الاختبار المتقدمة، تعمل SAILON على مواءمة كل عملية إنتاج مع معايير النقل الدولية، مما يضمن أداءً يمكن الاعتماد عليهيمكن للأيروسول الصناعي بالجملةالعملاء في جميع أنحاء العالم.
الأسئلة الفنية والأجوبة الهيكلية
س1: لماذا يتطلب R134a حاوية متخصصة أثناء الشحن في الصيف؟
A1: عند درجة حرارة مرتفعة تبلغ 55 درجة مئوية، يرتفع ضغط البخار المشبع لـ R134a إلى 1.49 ميجا باسكال. تبدأ الحاوية التجارية القياسية بالتشوه البلاستيكي الدائم عند 1.20 ميجا باسكال. يؤدي استخدام التغليف القياسي مباشرة إلى انبعاج القبة السفلية وفشل الصمام. تتطلب المحافظة على سلامة تعبئة الهباء الجوي المبرد حاوية شديدة التحمل مصممة لتحمل هذه الضغوط العالية.
س 2: ما هي الوظيفة الميكانيكية لهيكل تحرير أمان الضغط الزائد؟
ج2: تتكون آلية الضغط الزائد من علامات هندسية أو فتحات تهوية مثبتة في شكل القبة السفلي. إذا وصلت الضغوط الداخلية إلى مستويات خطيرة بسبب الحرارة الخارجية الشديدة، فقد تم تصميم هذه الدرجات لتفتح بشكل يمكن التنبؤ به. وهذا يسمح بإطلاق البخار بشكل متحكم فيه بدلاً من حدوث تمزق هيكلي مفاجئ، مما يحمي المعدات والأفراد القريبين من مخاطر الشظايا.
س 3: كيف يؤثر سمك الصفائح ودرجة حرارة الفولاذ على الأداء الهيكلي تحت الحمل؟
A3: تحدد سماكة الورقة إجمالي مساحة المقطع العرضي المتاحة لمقاومة الإجهاد الداخلي، في حين تحدد درجة حرارة الفولاذ قوة إنتاج المادة. إن زيادة شكل الجسم إلى 0.25 مم واستخدام درجات حرارة أعلى تسمح للحاوية بتحمل الضغوط الشديدة دون تجاوز حدود المرونة، وهو متطلب قياسي للغازات الصناعية عالية التقلب.
س 4: ما هي وثائق الجودة التي يجب تدقيقها قبل الموافقة على المورد؟
ج4: يجب أن تقوم عمليات تدقيق الجودة بمراجعة سجلات اختبار اللحام غير المدمرة، وسجلات الكشف عن التسرب الآلية عبر الإنترنت بنسبة 100% (مثل حمام مائي عالي الدقة أو قياس الطيف الكتلي للهيليوم)، وشهادات الامتثال التنظيمي الخاصة بالدفعة. تضمن هذه المستندات بقاء السلامة الهيكلية للحاويات متسقة عبر أحجام التصنيع الكبيرة.