


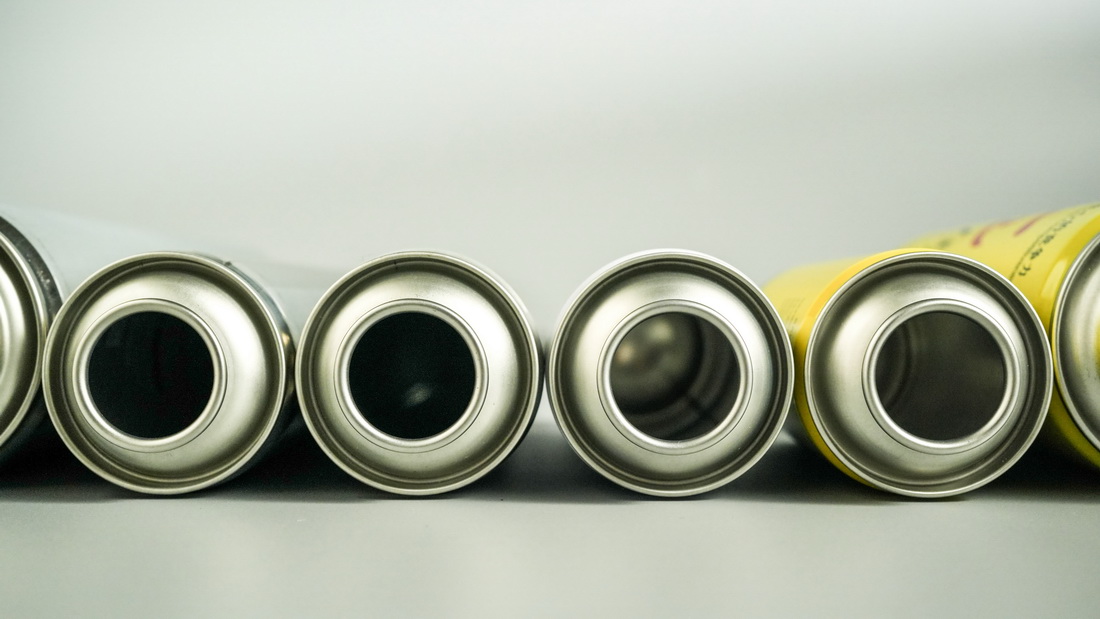
يعد الشكل البيضاوي المفرط لعنق العلبة سببًا خفيًا أساسيًا للتسرب خلال مدة الصلاحية وارتفاع معدل تسرب الدرزات، بالإضافة إلى نقطة الألم المتكررة في مراقبة الجودة لخطوط إنتاج العلب عالية السرعة. مع سنوات من الخبرة في إنتاج علب الأيروسول المقصدرة المخصصة وإدارة الجودة، وجدت SAILON أن معظم مشاكل فشل إغلاق الحشية لعلب الأيروسول تنبع من فتحة العلبة خارج الاستدارة وانحراف البعد الشعاعي الناجم عن تشوه العنق، بدلاً من معدات الإغلاق أو ملحقات الختم. تستثمر العديد من الشركات المصنعة بكثافة في تحسين عمليات التعبئة والختم الخلفية، ولكنها تتجاهل التحكم في المصدر لتشوه عنق الواجهة الأمامية، مما يؤدي في النهاية إلى منتجات معيبة على نطاق واسع وشكاوى متكررة بعد البيع.
1. التعريف الأساسي: ما هو بيضاوية الرقبة؟
تشير بيضاوية عنق العلبة (المعروفة أيضًا باسم استدارة فم العلبة أو عدم استدارة فم العلبة في الصناعة) إلى الانحراف الشعاعي للأبعاد بين القطرين الداخلي الأقصى والأدنى لفم العلبة بعد تشكيل العنق. عتبة السلامة الصناعية العالمية هي 0.2 ملم.
في عملية تشكيل الخزان، تتطلب عملية العنق البثق الشعاعي وتشكيل فتحة العلبة. إن الزنبرك المرن المتأصل في مواد الصفيحة المقصدرة، إلى جانب المتغيرات البسيطة مثل التآكل الطفيف للقالب، وفجوات نقل المعدات، وعدم تساوي سمك المواد الخام، سوف يتسبب بسهولة في تشوه غير متماثل. لا يؤثر هذا الانحراف غير المرئي على مستوى المليمتر على مظهر الخزان، ولكنه يضر بشكل مباشر بدقة التركيب بينهمايمكن أن غطاء الهباء الجوي صفيحويمكن الفم، ووضع المخاطر الخفية لفشل الختم اللاحق.
2. آلية الفشل: فشل ختم السلسلة الناتج عن البيضاوية المفرطة
يمكن أن تؤدي بيضاوية الفم المفرطة إلى كسر توازن الضغط في إغلاق كوب الصمام بشكل مباشر، وهو السبب الجذري للهباء الجوي الذي يمكن أن يبطئ التسرب. تتطلب عملية الربط القياسية ضغطًا موحدًا على محيط فتحة العلبة بالكامل لتحقيق تصفيح متساوي السُمك للمعادن ذات الطبقة المزدوجة، في حين أن فتحة العلبة خارج الاستدارة تؤدي إلى حالات متطرفة من الإفراط في البثق المحلي والتركيب المجوف المحلي أثناء عملية التثبيت.
لا يمكن اكتشاف هيكل التصفيح غير المتساوي هذا عن طريق اختبار تسرب حمام الماء التقليدي على المدى القصير، ولكنه يشكل مخاطر مخفية على المدى الطويل. خلال فترة تخزين الرف التي تتراوح من 3 إلى 6 أشهر، سوف تسترخي حشية الختم المطاطية تدريجيًا وتتقادم تحت ضغط محلي غير متوازن، مما يؤدي إلى تسرب مدة الصلاحية وتخفيف الضغط المزمن للعلب المؤهلة أصلاً.
وفقًا لبيانات الإنتاج الضخم، بعد أن يصبح استقرار بيضاوية فم العلبة خارج نطاق السيطرة، فإن معدل تسرب خط الإنتاج سوف يرتفع من المعيار 0.3% إلى 3%. إنه لا يزيد بشكل كبير من تكلفة إعادة الفحص اليدوي وإعادة العمل المعيبة فحسب، بل يؤدي أيضًا تصحيح أخطاء إيقاف تشغيل خط الإنتاج المتكرر إلى تعطيل إيقاع الإنتاج الضخم لخط إنتاج علب الأيروسول عالي السرعةsويقلل بشكل خطير من كفاءة الإنتاج الإجمالية.
3. القيود الأساسية لطرق التفتيش التقليدية للإنتاج الضخم عالي الدقة
إن طرق الفحص التقليدية التي تتبناها معظم مصانع العلب يمكنها فقط تحقيق فحص الجودة الشامل، والذي لا يمكنه تلبية متطلبات الإدارة عالية الدقة والدوام الكامل لمراقبة جودة تشكيل الخزان، مما يؤدي إلى اكتشافات خاطئة وكاذبة بشكل متكرر.
- الاتصال ميكرومتر القطر الداخلي: إنه يدعم فقط فحص العينات في وقت محدد. في مواجهة خطوط الإنتاج عالية السرعة التي تزيد عن 150 علبة في الدقيقة، لا يمكن لتكرار أخذ العينات الذي يبلغ علبة واحدة كل 10 دقائق أن يغطي التشوه العشوائي للعنق في الإنتاج الضخم، مع وجود خطر كبير للغاية في اكتشاف الدُفعة المفقودة، وهو مناسب فقط للتحقق من العينات المختبرية.
- مقياس الانطلاق الميكانيكي: يحكم على التأهيل من خلال الأبعاد المادية. الاستخدام طويل الأمد يسبب تآكل المقياس والحكم الخاطئ؛ علاوة على ذلك، فإنه لا يمكن التمييز بين انحراف الفم الشعاعي عن نتوءات الحافة الصغيرة، فهو قادر فقط على فحص الأبعاد الأساسية بدقة منخفضة.
- الفحص البصري اليدوي: يمكنه فقط تحديد التشوه المرئي الشديد، وهو غير فعال تمامًا للانحراف البيضاوي أقل من ملليمتر في حدود 0.2 مم، ويمكن أن يكون بمثابة طريقة فحص إضافية بدلاً من مراقبة الجودة الأساسية.
نظرًا لأوجه القصور في الكشف التقليدي، توصلت الصناعة إلى إجماع: فقط وضع الفحص الكامل عبر الإنترنت هو الذي يمكنه حل مشكلة الكشف المفقود عن تشوه فم العلبة وتحقيق جودة الحلقة المغلقة لفحص مصنع علب الهباء الجوي.
4. مقارنة أداء شاملة لثلاث طرق للفحص
يقارن الجدول أدناه بشكل بديهي الاختلافات الأساسية بين الكشف التقليدي والكشف بالليزر بالأشعة تحت الحمراء من أبعاد متعددة مثل الدقة والكفاءة والمخاطر وسيناريوهات التكيف، وهو بمثابة أساس أساسي لاختيار معدات مراقبة جودة خط الإنتاج:
| طريقة التفتيش | سرعة الخط قابلة للتكيف | دقة القياس | تغطية التفتيش الكامل | القدرة على مكافحة التدخل | مواصفات كفاءة التبديل | خطر الكشف المفقود | سيناريوهات التطبيق |
|---|---|---|---|---|---|---|---|
| اتصل بميكرومتر القطر الداخلي | ≥120 علبة/دقيقة | ± 0.05 ملم | أخذ العينات الجزئية | ضعيف | تصحيح الأخطاء اليدوي يستغرق وقتًا طويلاً | عالي | أخذ العينات الدقيقة في المختبر، وفحص مراجعة الدفعة |
| مقياس الذهاب وعدم الذهاب الميكانيكية | ≥180 علبة/دقيقة | ± 0.10 ملم | الفحص اليدوي | متوسط | مطلوب استبدال المناسب | واسطة | فحص الأبعاد الأساسية لخطوط إنتاج الدفعات الصغيرة منخفضة السرعة |
| التفتيش بالليزر بالأشعة تحت الحمراء عبر الإنترنت | 150-350 علبة/دقيقة | ± 0.01 ملم | فحص كامل 100% | قوي | 30 ثانية بنقرة واحدة التبديل | منخفض للغاية | الفحص الكامل لخطوط الإنتاج الضخم عالية السرعة، ومراقبة جودة العلب المخصصة عالية الدقة |
5. الحل الأساسي: تقنية التحكم عبر الإنترنت لقياس استدارة عدم الاتصال بالليزر بالأشعة تحت الحمراء
يعد قياس الاستدارة غير التلامسية بالليزر بالأشعة تحت الحمراء حاليًا هو الحل التقني الأمثل للتخلص من بيضاوية فم العلبة المفرطة واعتراض الأجزاء المشوهة على خطوط الإنتاج عالية السرعة. يمكنها إكمال فحص أبعاد فم العلبة من خلال عدم الاتصال، ودقة عالية، وتشغيل متواصل، والتكيف مع احتياجات الإنتاج الضخم لجميع مواصفات علب الأيروسول المقصدرة.
نظام الفحص بأكمله لديه منطق تشغيل موحد وتلقائي، متوافق مع مختلف خطوط إنتاج العلب عالية السرعة:
- جمع البيانات: يتم ترتيب أكثر من 4 مجموعات من أجهزة استشعار الليزر بالأشعة تحت الحمراء بالتساوي حول فم العلبة، مع تردد أخذ عينات عالي يبلغ 500 هرتز، وجمع مجموعات متعددة من بيانات القطر الداخلي المحيطي لكل علبة لتغطية معلومات أبعاد فم العلبة بالكامل.
- التشغيل الذكي: اعتماد خوارزمية تركيب دائرة المربعات الصغرى، فهو يحسب في الوقت المناسب الفرق بين القطر الداخلي الأقصى والأدنى لفم العلبة، ويخرج بدقة قيمة بيضاوية عنق العلبة ويزيل انحراف البيانات.
- الرفض التلقائي: يقوم النظام بإعداد عتبة إنذار مبكر تبلغ 0.25 ملم. عندما يتم اكتشاف علبتين متتاليتين غير مؤهلتين، فإنه يطلق على الفور إنذار الصوت والضوء، ويحول العلب المشوهة تلقائيًا إلى قناة النفايات دون تدخل يدوي.
6. تفاصيل تنفيذ الهندسة الرئيسية: حل أربع مشكلات رئيسية للتداخل في الموقع
استنادا إلى سنوات من الخبرة في الإنتاج الضخم فيعلب الأيروسول صفيح مخصصة، قامت SAILON بتحسين نظام الفحص بالليزر بشكل شامل لظروف عمل خط الإنتاج المعقدة، مما أدى إلى حل صعوبات التنفيذ في الموقع بشكل كامل:
- تحسين تداخل الزيت والغبار: يتداخل فيلم الزيت والغبار الصغير المتبقي على فتحة العلبة أثناء الإنتاج مع دقة انعكاس الليزر. تم تجهيز الجهاز بجهاز تطهير الهواء المضغوط النبضي لتنظيف نافذة الفحص البصري بانتظام وضمان استقرار القياس.
- تصحيح انحراف اهتزاز الإنتاج: الاهتزاز الطفيف الناتج عن تشغيل المعدات عالية السرعة يعوض معيار القياس. تم تضمين النظام مع وحدة معايرة الدائرة المرجعية الذكية، والتي تقوم تلقائيًا بتصحيح الإحداثيات القياسية لكل 1000 علبة يتم إنتاجها لتجنب انحراف البيانات.
- التبديل السريع متعدد المواصفات: صيغ عملية مدمجة لأفواه العلب الرئيسية مقاس 52 مم و57 مم و63 مم، متوافقة مع الإنتاج الداعم لأغطية علب الأيروسول ذات المواصفات الكاملة. لا يتطلب تبديل الطراز سوى إعادة ضبط لمدة 30 ثانية بنقرة واحدة دون تأخير تقدم الإنتاج الضخم.
- التشغيل المستقر في جميع الأحوال الجوية: تتكيف المعدات مع تقلبات درجة الحرارة والرطوبة في ورشة العمل، دون فقدان المواد الاستهلاكية، ويمكنها إكمال الفحص الكامل عبر الإنترنت 24 ساعة دون انقطاع، مما يلبي احتياجات الإنتاج الضخم على نطاق واسع.
7. قيمة حلقة البيانات المغلقة: من اكتشاف الأخطاء السلبية إلى تحسين العمليات النشطة
القيمة الأساسية لنظام الفحص بالليزر بالأشعة تحت الحمراء ليست فقط لاعتراض المنتجات المعيبة، ولكن أيضًا لتحقيق بيانات العملية الكاملة للحلقة المغلقة لمراقبة جودة تشكيل الخزان، مما يقلل من معدل فشل التشوه من المصدر.
يقوم النظام في الوقت الحقيقي بتخزين بيانات الكشف عن البيضاوية لكل خزان ويقوم تلقائيًا بإنشاء منحنيات مراقبة جودة SPC. يمكنه التقاط الاتجاه التصاعدي التدريجي للبيانات بدقة، والتنبؤ بتآكل وتقادم قوالب العنق مسبقًا، وتذكير موظفي التشغيل والصيانة بالصيانة الوقائية، وتجنب الدفعاتnالتحقق من عيوب التشوه من المصدر. وفي الوقت نفسه، تقوم SAILON بدمج بيانات الفحص مع ردود فعل ملء المحطة الطرفية لضبط معلمات عملية العنق بشكل عكسي، وتخصيص معايير التحكم الحصرية لسيناريوهات المنتج المختلفة، وتحسين معدل تسرب التماس ومشاكل تسرب العمر الافتراضي بشكل مستمر.
تم التحقق منه من خلال عدد كبير من اختبارات العملاء في الموقع، بعد اعتماد حل الفحص هذا، يتم تقليل معدل شكوى ما بعد البيع لعلبة الهباء الجوي التي تسد العيوب في خط الإنتاج بأكثر من 85%، ويتم تقليل خسائر إعادة الفحص والإيقاف بشكل كبير، ويتم تحسين استقرار الإنتاج الضخم بشكل كبير.
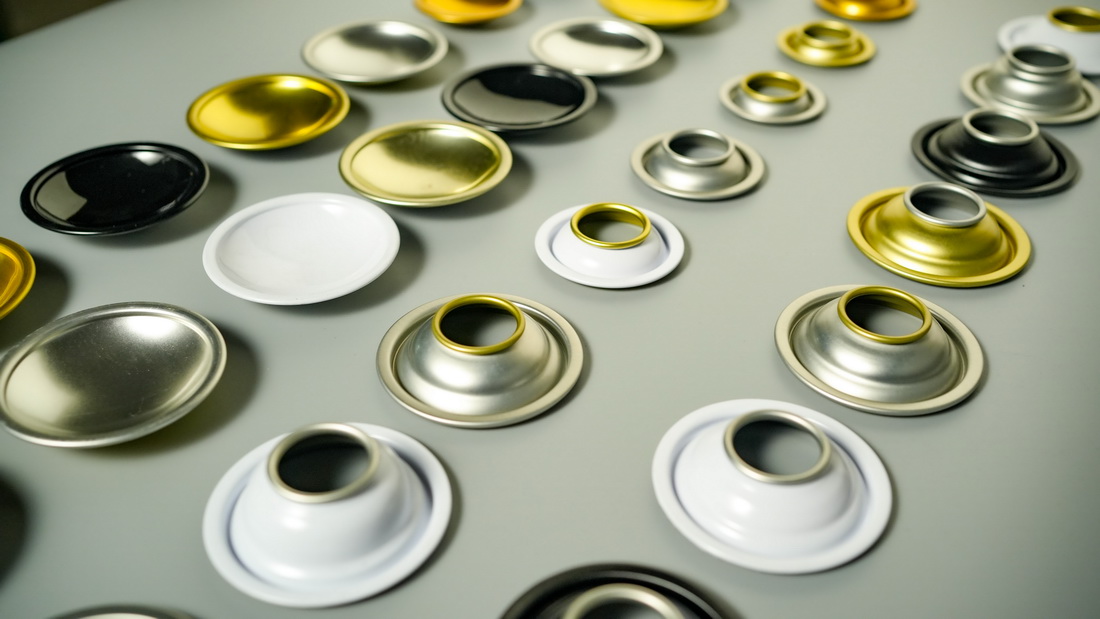
8. الأسئلة الشائعة
س 1: لماذا يمكن أن يتسبب انحراف الفم البيضاوي الصغير في حدوث تسرب بطيء لعلب الأيروسول في مرحلة لاحقة؟
ج: يتسبب الهباء الجوي المفرط في شكل بيضاوي للرقبة بشكل مباشر في التصفيح غير المتساوي والضغط غير المتوازن في إغلاق أغطية علب الأيروسول القصدير. لا يمكن اكتشاف العيوب المخفية عن طريق اختبار تسرب حمام الماء على المدى القصير. ومع ذلك، خلال 3-6 أشهر من تخزين الرف، سوف تسترخي حشية الختم المطاطية وتتقادم بسبب الضغط المحلي المستمر، مما يشكل قناة لتخفيف الضغط والتسرب المزمن، وهو السبب الرئيسي لشكاوى تسرب العلامة التجارية بعد البيع.
Q2: هل سيؤدي الفحص بالليزر بالأشعة تحت الحمراء إلى إتلاف الطبقة الموجودة على سطح العلبة المقصدرة؟
ج: قطعا لا. تعتمد هذه التقنية قياس الاستدارة غير المتصلة دون أي اتصال ميكانيكي بجسم الخزان أثناء العملية بأكملها. لن يخدش طبقة طلاء القصدير وطلاء الطباعة، مع عدم وجود ضرر أو تلوث، ولا يؤثر على المظهر والأداء المضاد للتآكل للخزان.
Q3: هل معدات الفحص مناسبة لخطوط إنتاج علب الأيروسول المخصصة صغيرة الحجم ومتعددة المواصفات؟
ج: مناسبة للغاية. تدعم المعدات التبديل بنقرة واحدة لأبعاد فم العلبة السائدة من 52 مم إلى 63 مم مع تغيير سريع للنموذج خلال 30 ثانية. إنها لا تلبي فقط احتياجات الفحص الكامل عبر الإنترنت للإنتاج الضخم عالي السرعة على نطاق واسع، ولكن أيضًا معايير مراقبة الجودة للإنتاج المخصص للدفعة الصغيرة، مع تنوع قوي.
س4: كيف يمكن تقليل بيضاوية الفم الزائدة من المصدر في الإنتاج اليومي؟
ج: اتبع عملية إدارة الحلقة المغلقة القياسية من أجل التحسين: المعايرة المنتظمة لمحورية القالب ← اكتشاف دفعة من سماكة المادة الخام للصفيح المقصدر ← ردود الفعل في الوقت الحقيقي لبيانات الفحص بالليزر ← الضبط الدقيق لمعلمات عملية العنق. بالاشتراك مع نظام تحسين العملية الحصري لـ SAILON، فإنه يمكن أن يقلل بشكل فعال من عيوب فتحة العلبة الناتجة عن فجوات المعدات، وتقلبات المواد وتآكل القالب، والتحكم في مشاكل التشوه من المصدر.
س 5: هل يمكن لبيانات الجودة الخاصة بنظام الفحص بالليزر أن تدعم إمكانية التتبع والمراجعة المحسنة؟
ج: إنه يدعم إمكانية تتبع التفاصيل بدقة عالية. يقوم النظام تلقائيًا بتخزين البيانات الكاملة لكل دفعة وكل خزان، والتي يمكنها تتبع المعلومات الأساسية بدقة مثل وقت اكتشاف الخزان الفردي، ويمكن في الوقت الفعلي تحديد قيمة الانحراف الشعاعي وحالة الرفض التلقائي. كما أنه يدعم تصدير التقارير المجمعة بنقرة واحدة، وتسهيل مراجعة العمليات، وتدقيق الجودة وإدارة الإنتاج الموحدة للمصانع.
لقد انخرطت SAILON بعمق في مجال علب الأيروسول الصفيحية المخصصة لسنوات عديدة. نحن دائمًا نعطي الأولوية للتحكم الدقيق في الواجهة الأمامية على معالجة ما بعد الخلل. بالاعتماد على تقنية قياس الاستدارة غير التلامسية بالليزر بالأشعة تحت الحمراء الناضجة، فإننا نتحكم بدقة في بيضاوية عنق علبة الهباء الجوي، ونحل تمامًا نقاط الألم الصناعية مثل فشل إغلاق الحشية وتسرب مدة الصلاحية الناجم عن تشوه العنق، ونحافظ على جودة الختم واستقرار الإنتاج الضخم لكل علبة بخاخة.