


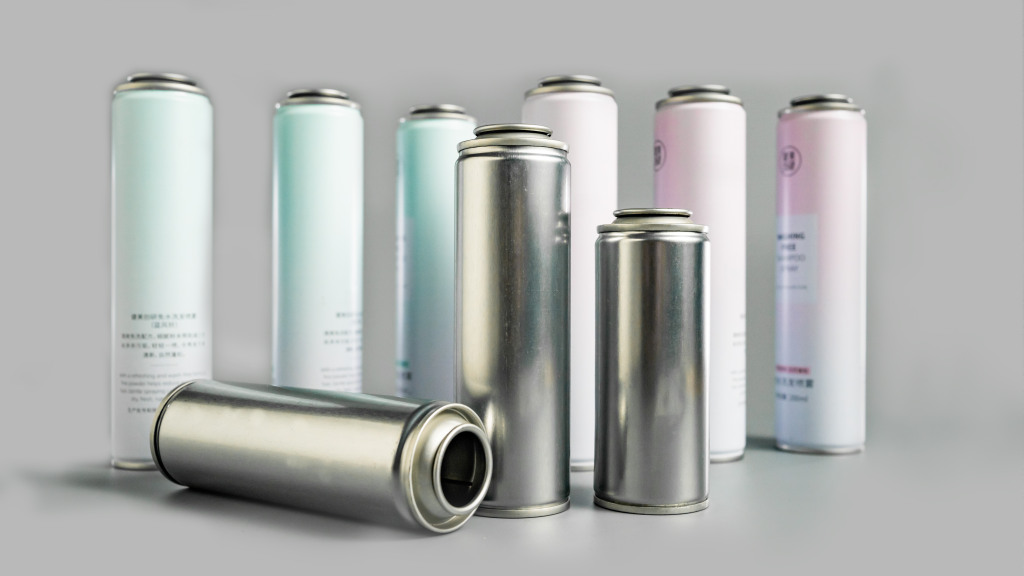
مقدمة
في الإنتاج الضخم والتجهيز علب صفيح العنق، تعتبر عملية العنق رابطًا أساسيًا يحدد معدل تأهيل التشكيل وأداء الختم لأجسام العلب. تظهر على العديد من العلب مشاكل تدريجيًا مثل سمك الجدار غير المستقر والتجاعيد الصغيرة والشقوق المخفية في موضع الرقبة بعد تشكيل العنق والتعبئة والختم. نادرًا ما تظهر هذه العيوب معيبة عندما تكون المنتجات خارج خط الإنتاج، ولكن معظمها يحدث أثناء التخزين والنقل والاستخدام النهائي، مما يؤدي بسهولة إلى إلغاء الدفعات وتأخير الطلبات والإضرار بسمعة الجودة. خاصة مع تزايد الطلب على العلب خفيفة الوزن والمخصصة ذات الأشكال الخاصة في السنوات الأخيرة، فإن الجمع بين المواد الرقيقة للغاية وأشكال العنق المعقدة قد أغرق العديد من الشركات المصنعة في معضلة جودة التشكيل غير المستقرة.
في الواقع، يلاحظ معظم الأشخاص فقط العيوب السطحية المتمثلة في الشقوق والتجاعيد، لكنهم يتجاهلون السبب الجذري للمشكلة - فهو ليس خطأً واحدًا في المعدات أو التشغيل، بل هو خلل في التكيف في أبعاد متعددة بما في ذلك أداء المواد وتصميم القالب وتمريرات التشكيل والتحكم في سمك الجدار. مع سنوات من الخبرة في إنتاجعلب الأيروسول ذات العنق المخصصة، قام الفريق الفني لشركة SAILON بتجميع عدد كبير من حالات الإنتاج الضخم، مما يثبت أنه يمكن تجنب أكثر من 90% من عيوب العنق من خلال تحسين ما قبل العملية واختيار المواد.
1. الأسباب الأساسية للتجاعيد والشقوق في عملية تغطية الصفيحة القصدير
تشكيل العنق هو عبارة عن عملية تمدد وتشكيل قسري للصفائح المقصدرة، والمواد المعدنية لديها معدل منخفض للغاية لتحمل الخطأ للتشوه. أي انحراف في المعلمة سوف يسبب عيوب التشكيل بشكل مباشر. بالإضافة إلى أحدث بيانات معالجة العلب التي تم قياسها في عام 2026، نقوم بتصنيف أسباب الأخطاء عالية التردد إلى ثلاثة أبعاد أساسية، تغطي دقة المواد والعملية والمواد الخام:
1.1 استطالة الركيزة غير الكافية تتجاوز حد التشوه
تعتبر الصفيح المقصدر المزدوج (DR) مادة أساسية شائعة لإنتاج العلب، وتتميز بالصلابة العالية ومقاومة البثق القوية، والتي تلبي متطلبات مقاومة الضغط الأساسية للعلب. ومع ذلك، فإن هذه المادة بها عيب واضح يتمثل في ضعف الليونة للغاية، حيث تتراوح استطالة الكسر المقاسة لمواد DR التقليدية من 2.2% إلى 3.3% فقط. في عملية تشكيل عنق الصفيحة المقدرة ذات الجدران الرقيقة، تحتاج اللوحة إلى الخضوع لتشوهات متعددة من الانحناء، الانكماش والتمدد. لا يمكن للاستطالة المنخفضة للغاية أن تتكيف مع عملية العنق بنصف قطر كبير وشوط عميق، وسوف تظهر شقوق مخفية عند انتقال الزاوية R لفم العلبة بمجرد أن يتجاوز نطاق التشوه الحد.
تعتمد العديد من الشركات المصنعة بشكل موحد مواد DR فائقة الرقة لإنتاج جميع أنواع العلب للتحكم في تكاليف المواد الخام، بغض النظر عن العنق الضحل أو العميق والهياكل ذات الشكل الخاص، وهو السبب الرئيسي لعيوب الدفعات المتكررة.
1.2 تمريرات التشكيل غير المعقولة التي تؤدي إلى تراكم الضغوط المتبقية
يحدد عدد تمريرات التشكيل بشكل مباشر توحيد تشوه المعدن. يعتمد نمط الإنتاج التقليدي في الغالب عملية العنق ذات 3 تمريرات لمتابعة الإنتاج الضخم السريع، مع نطاق تشوه كبير في عملية تشكيل واحدة. لا يمكن للصفيحة المقصدرة التخلص من الضغط تدريجيًا، وتتراكم كمية كبيرة من الضغط المتبقي في منطقة العنق الانتقالية.
هل يمكن لضغط إجراءات التشكيل أن يحسن كفاءة الإنتاج؟ الجواب واضح لا. يستمر الضغط المتبقي في التحرر بعد تشكيل العلبة. بعد ضغط الملء اللاحق، تغير فرق درجة الحرارة واهتزاز النقل، تظهر التجاعيد والشقوق تدريجيًا في موضع العنق المسطح، مما يزيد بشكل كبير من معدل الخلل ويرفع التكاليف الضمنية لإعادة العمل والتخريد.
1.3 تقلب سمك جدار المواد الخام مما يسبب تركيز الإجهاد المحلي
إن الدقة الأولية لسمك الجدار لألواح الصفيح هي تفاصيل يتم تجاهلها بسهولة من قبل معظم الشركات المصنعة. إذا كان تسامح سمك الجدار للصفائح الواردة يتجاوز النطاق القياسي للصناعة وهو ±0.012 مم، فإن درجة تقليل سمك الجدار لأجسام العلب ستكون غير متوازنة تمامًا بعد اللف والتشكيل بواسطة قوالب العنق.
بالنسبة للعلب ذات سماكة جدار غير متساوية، سيتركز الضغط بشكل مستمر عند أنحف زاوية انحناء للرقبة، وهو ما يفسر سبب سلامة بعض المنتجات بينما يعاني البعض الآخر من التجاعيد والشقوق في نفس الدفعة.
2. مقارنة بين عمليات العنق السائدة واختيار المواد
تهدف إلى نقاط الألم الإنتاجعلب ذات أعناق صفيحية ذات شكل خاصوالعلب ذات العنق العميق، قمنا بمقارنة تأثيرات التشكيل للعمليات التقليدية وعمليات العنق التقدمية متعددة المراحل من خلال الآلاف من اختبارات الإنتاج الضخم، وقمنا بفرز مخططات الاختيار الموحدة جنبًا إلى جنب مع مزايا الأداء للمواد المختلفة للتكيف مع إنتاج العلب مع احتياجات التخصيص المتنوعة:
| عملية التشكيل | سمك الورقة المطبقة | مادة الصفيح المفضلة | متوسط معدل تخفيض سماكة الجدار | معدل عيب الإنتاج الضخم | سيناريوهات العلبة القابلة للتطبيق |
|---|---|---|---|---|---|
| عملية العنق التقليدية ذات 3 تمريرات | .170.17 ملم | صفيح مزدوج مخفض من DR | 22.68% | 3.11% | علب الأيروسول المستديرة التقليدية ذات العنق الضحل، ذات الأشكال البسيطة ونطاق التشوه الصغير |
| 6-8 تمرير عملية العنق التقدمية | 0.15-0.28 ملم | T4-CA صفيحة مقصدرة مفردة مخففة | 11.27% | 0.47% | علب صفيح ذات عنق عميق، علب إغلاق الرقبة ذات الشكل الخاص، العلب المخصصة خفيفة الوزن ذات الجدران الرقيقة مع تشوه معقد ومتطلبات عالية الدقة |
تُظهر البيانات المقاسة بوضوح المزايا البارزة لعملية العنق التقدمية متعددة المراحل. من خلال تقسيم التشوه الكبير المفرد إلى شكل صغير في كل إجراء، والمطابقة مع إجراءات التلدين لاستعادة ليونة الصفائح في منتصف الطريق، يمكن تحرير الضغط المعدني إلى أقصى حد. معدل الاستطالة 8.6% للصفيحة المقدرة T4-CA أعلى بكثير من تلك الخاصة بمواد DR العادية، وتتكيف بشكل مثالي مع جميع أنواع متطلبات العنق المخصصة عالية الصعوبة.
في الوقت الحاضر، تتبنى SAILON تقنية محاكاة العناصر المحدودة المقدمة من FEA مسبقًا لمحاكاة توزيع الضغط وتغيير سمك جدار العلب أثناء عملية العنق بأكملها قبل فتح القالب والإنتاج الضخم، والتنبؤ بدقة بنقاط خطر التشقق والتجاعيد وتجنب عيوب الإنتاج الضخم من مصدر التصميم.
3. نقاط التحسين الأساسية لإنتاج العلب ذات العنق المقصدر
جنبا إلى جنب مع الخبرة العملية في الإنتاج الضخم، ومراقبة الجودة مستقرةعلب صفيح العنقلا يتطلب تحويل المعدات المعقدة. يحتاج فقط إلى تنفيذ نقاط الإدارة المكررة التالية:
- مطابقة المواد حسب الطلب وتجنب اختيار مقاس واحد يناسب الجميع: يمكن استخدام مواد DR للعلب القياسية للتحكم في التكاليف، في حين يُفضل استخدام الصفيح T4-CA عالي الليونة في العلب العميقة ذات الشكل الخاص والرفيعة جدًا المخصصة
- تحسين البنية الانتقالية للقوالب، وتوسيع راديان الزاوية R بشكل مناسب، وتقليل قوة التمدد في لحظة العنق، وتقليل احتمالية تركيز الإجهاد المحلي
- التحكم الصارم في دقة المواد الواردة، وألواح الغربلة ذات الانحراف المفرط في سمك الجدار قبل التخزين، والقضاء على عيوب التشكيل الناتجة عن تقلب سمك الجدار من نهاية المادة الخام
- قم بضبط مسارات التشكيل وفقًا لتعقيد العلبة، واعتماد أكثر من 6 تمريرات تدريجية للعلب المعقدة، وتحسين صلابة المواد من خلال إجراءات التلدين
4. الأسئلة المتداولة من العملاء
في عملية إرساء وإنتاج العديد من علب الأيروسول ذات العنق المقصدر المخصصة، قمنا بفرز الأسئلة الأساسية الأكثر أهمية للعملاء وأعطينا إجابات دقيقة بناءً على الخبرة العملية في الإنتاج الضخم:
[المادة س] س1: هل الاستبدال الكامل بمادة T4-CA إلزامي للإنتاج الضخم للعلب ذات العنق الرفيع جدًا؟
ج: الاستبدال الكامل غير مطلوب. بالنسبة للعلب القياسية ذات العنق الضحل والهياكل البسيطة، لا يزال من الممكن استخدام صفائح DR المزدوجة المخفضة بعد تحسين معلمات شرائح القالب وضبط سرعة التشكيل، والتي يمكن أن تتحكم بشكل فعال في تكاليف الإنتاج. تعد مواد T4-CA ذات الليونة العالية الحل الأساسي الوحيد لتقليل معدلات العيوب للعلب المخصصة ذات العنق العميق والإغلاق ذو الشكل الخاص والتشوه الكبير بنصف القطر.
[العملية س] س 2: هل يمكن لمحاكاة FEA أن تحل محل إجراءات القالب التجريبي تمامًا؟
ج: لا يمكن استبداله بالكامل. يمكن لمحاكاة FEA القضاء على أكثر من 70% من ثغرات التصميم والمعالجة مسبقًا وتجنب معظم العيوب الهيكلية. ومع ذلك، يتأثر الإنتاج الضخم بمتغيرات مثل ظروف عمل المعدات، ودرجة الحرارة والرطوبة المحيطة، والاختلافات في دفعات المواد. لا يزال الإنتاج التجريبي بكميات صغيرة رابطًا ضروريًا للتحقق من استقرار العملية.
[مراقبة الجودة س] س3: هل يمكن إصلاح وتصحيح التقلبات المفرطة في سمك الجدار عند الرقبة في مرحلة لاحقة؟
ج: من المستحيل إصلاحه لاحقًا. تشكيل العنق ينتمي إلى تشوه البلاستيك الذي لا رجعة فيه للمعادن. يتم إنشاء انحراف سمك الجدار وتراكم الإجهاد في تشكيل لمرة واحدة. لن يؤدي التلميع والتشكيل اللاحق إلا إلى تفاقم الضرر. الحل الفعال الوحيد هو تحسين ما قبل العملية واختيار المواد بدقة.
خاتمة
بعد كل شيء، مشاكل الشقوق والتجاعيد وسمك الجدار غير المستقرعلب صفيح العنقلا تنتج أبدًا عن عملية واحدة، بل عن مشروع منهجي يدمج أداء المواد وتصميم القالب وتكنولوجيا التشكيل وإدارة مراقبة الجودة. مع التحسين المستمر لمتطلبات السوق من حيث الوزن الخفيف والتخصيص والدقة العالية للعلب، لم تعد عملية الإنتاج التقليدية الواسعة قادرة على تلبية احتياجات الإنتاج الضخم عالي الجودة.
تركز SAILON على الإنتاج المخصص للعديد من علب الصفيح المقصدر ذات الشكل الخاص وعلب الأيروسول ذات العنق العميق، مع حلول ناضجة للتنبؤ بمحاكاة FEA، وتشغيل عملية العنق متعددة المراحل وتكييف المواد. إذا كانت لديك احتياجات لتخصيص العلب وتحسين العملية، فلا تتردد في إرسال رسومات تصميم العلب ومتطلبات الإنتاج. سوف نقدم لك تقريرًا مجانيًا وحصريًا لتحليل قابلية تشكيل العنق لتجنب عيوب الإنتاج الضخم بدقة وضمان جودة التشكيل واستقرار كل دفعة من المنتجات.