


1. Das Problem: Ungeplante Ausfallzeiten beeinträchtigen die Effizienz Ihrer Abfülllinie
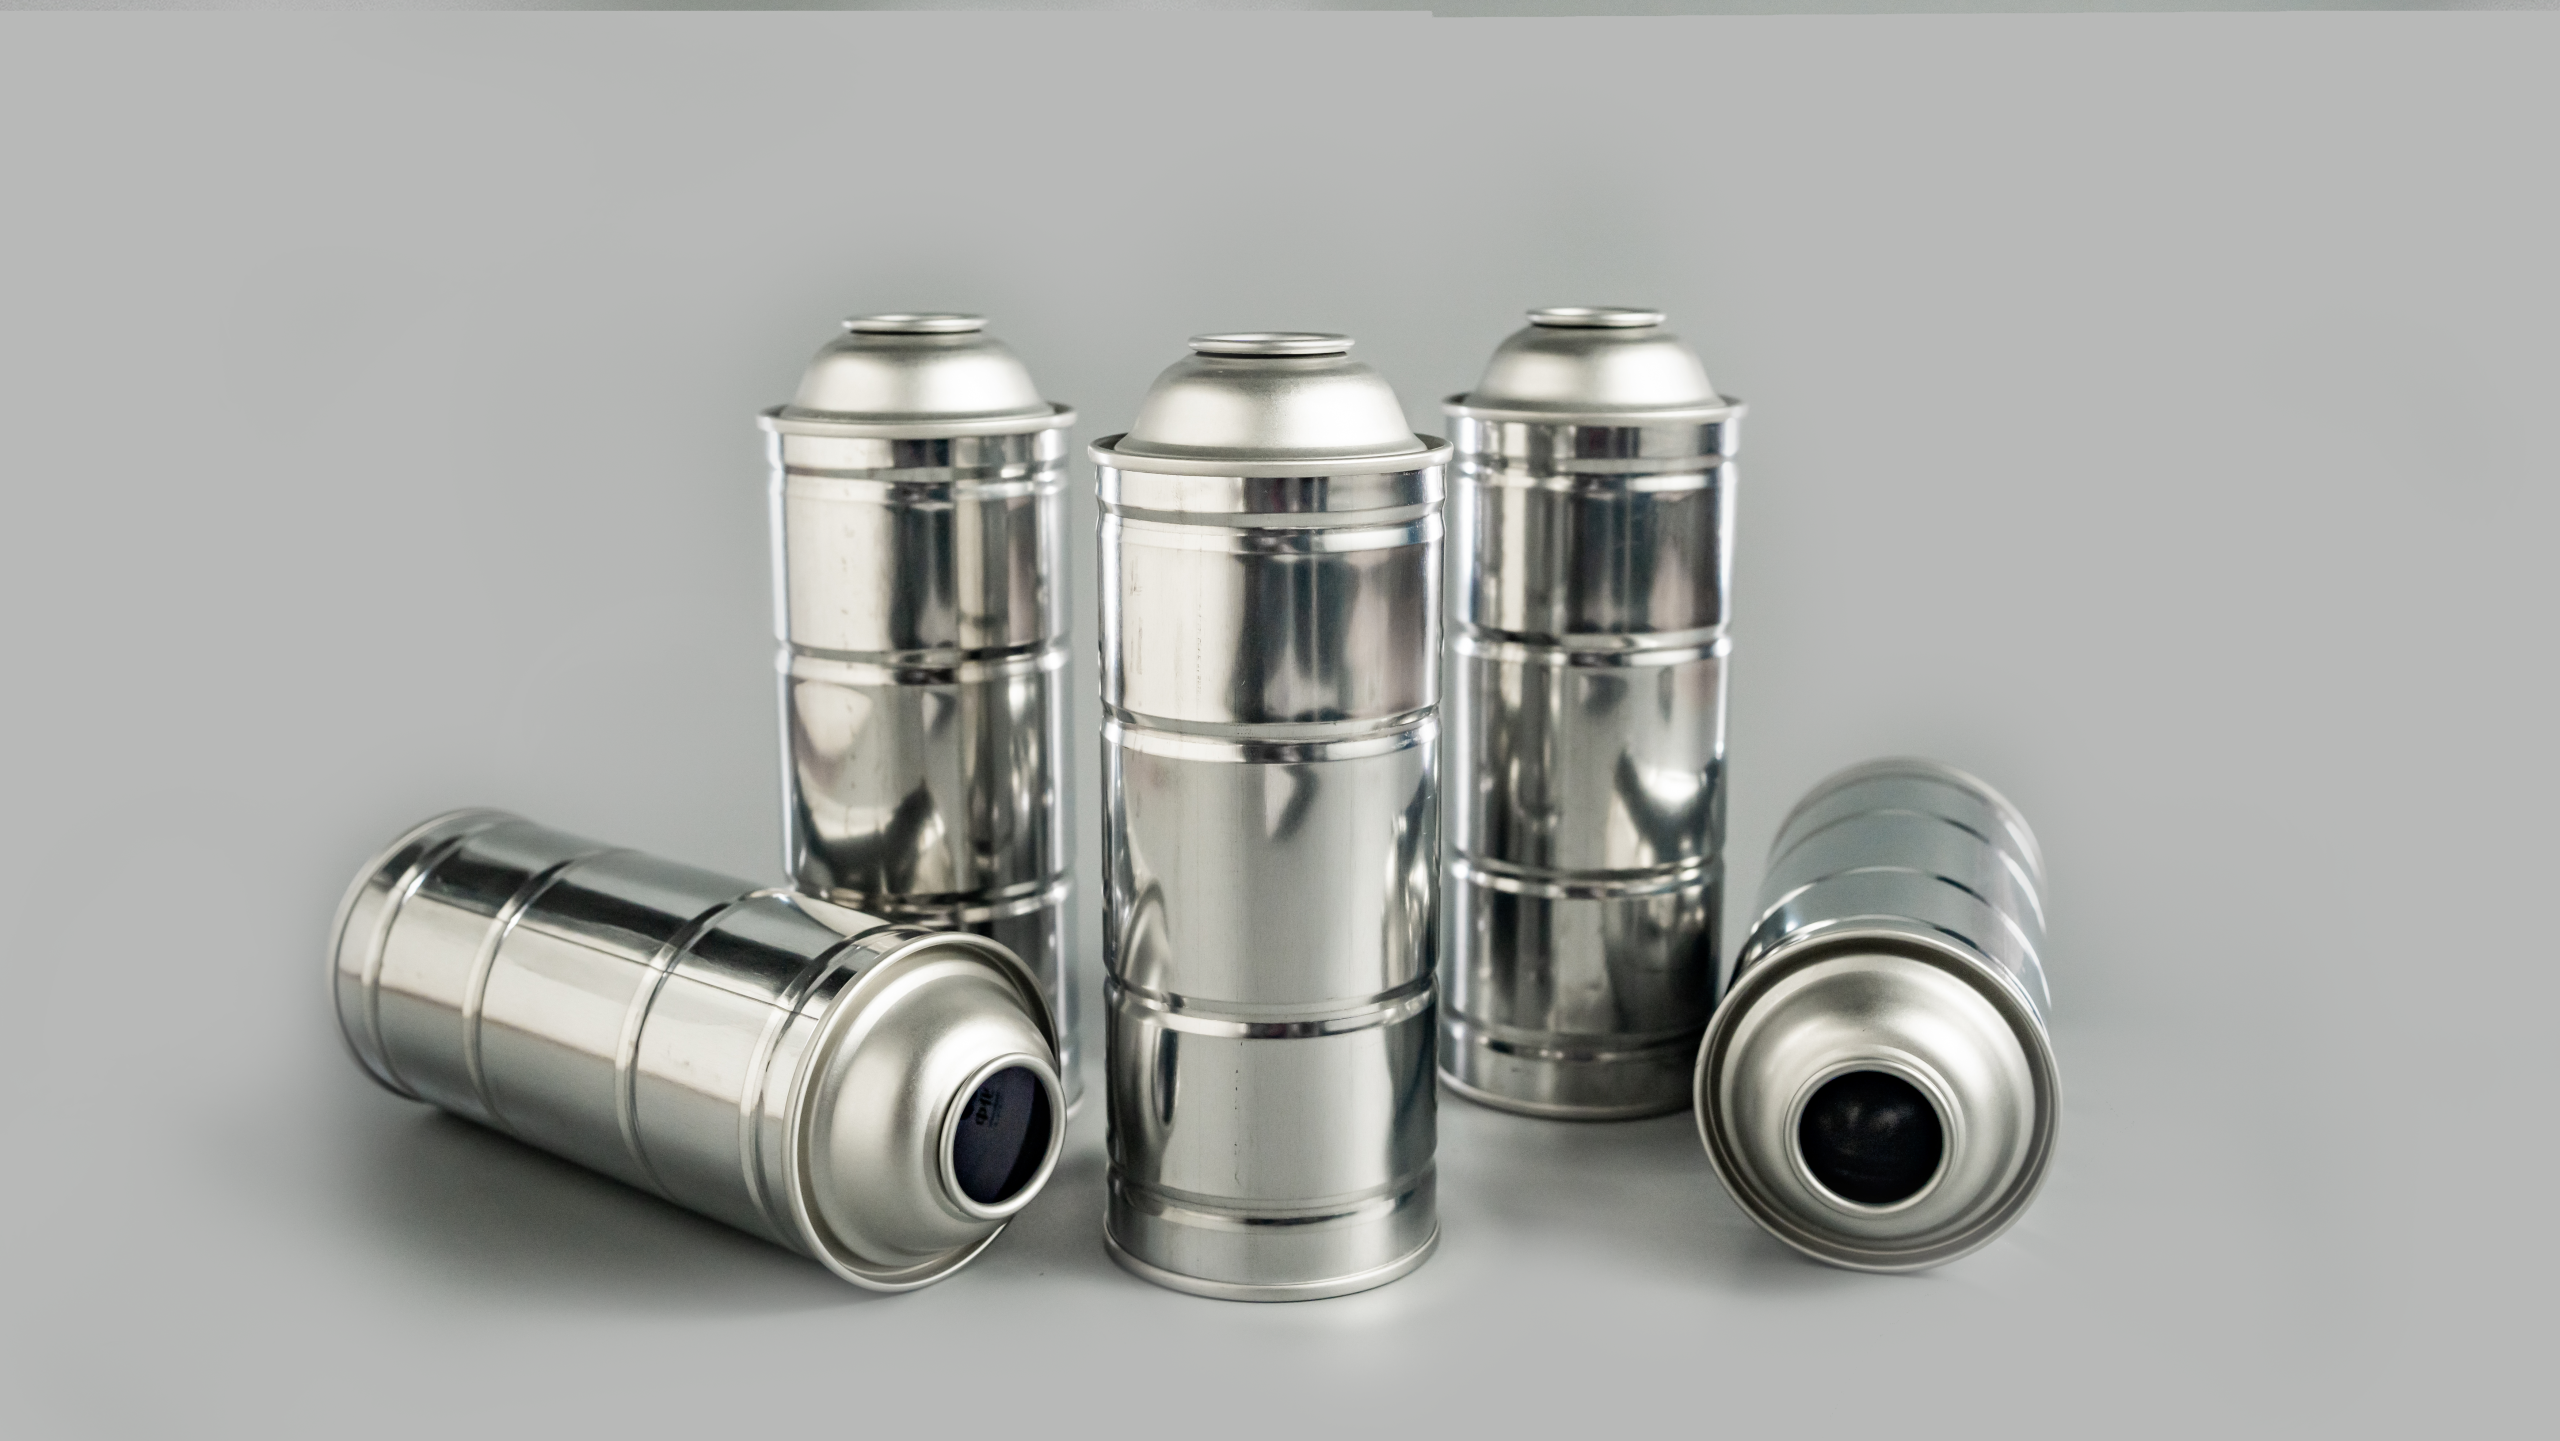
Ihre Aerosol-Abfüllanlage stoppt. Wieder. Der Alarm ertönt. Die Produktion gerät ins Stocken. Dein erster Instinkt? Schuld ist die Ausrüstung. Schuld daran ist die Leitungsgeschwindigkeit. Was aber, wenn der wahre Übeltäter auf der Palette ankommt, bevor die erste Dose überhaupt den Abfüllkopf erreicht hat? Die meisten ungeplanten Blockaden in der Aerosoldosen-Abfüllleitung werden nicht durch fehlerhafte Maschinen oder Bedienerfehler verursacht. Sie stammen aus dem VerborgenenHerstellung von Weißblech-AerosoldosenKompatibilitätsprobleme, die die meisten Produktionsteams bei Qualitätsprüfungen übersehen.
Anhaltende Aerosole bei Stillstand der Abfülllinie verursachen weitaus größere Verluste, als den meisten Anlagenmanagern bewusst ist. Eine standardmäßige 200-CPM-Abfülllinie, die nur dreimal pro Schicht klemmt, verliert etwa 7.200 Dosen pro Tag. In einem Produktionsjahr mit 250 Tagen sind das 1,8 Millionen Dosen Produktionsverlust – Treibmittelabfälle, manuelle Reinigungskosten und beschleunigter mechanischer Verschleiß an teuren Abfüllanlagen sind noch nicht einmal mitgerechnet. Bei großvolumigen Produktionsanlagen schmälern diese unkalkulierten Verluste stillschweigend die jährlichen Gewinnmargen und verzögern die Lieferpläne der Kunden.
2. Die Grundursache: Abweichung zwischen Can-Curl-Durchmesser und Füllkopf-Kompatibilität
Wenn Sie wissen möchten, wie Sie das Verklemmen von Aerosoldosen in der Abfülllinie dauerhaft verhindern können, müssen Sie über mechanische Fehler auf Oberflächenebene hinaussehen und sich auf die präzise Maßanpassung konzentrieren. Eine stabile Aerosolfüllung hängt vollständig vom kontrollierten Abstand zwischen dem Dosenringdurchmesser und der Spezifikation des Innendurchmessers des Füllkopfs ab. Der branchenweit sichere Betriebsspielraum reicht von 0,3 mm bis 0,5 mm, was eine reibungslose Positionierung, Pressung und Abdichtung ohne Reibung oder Extrusion ermöglicht.
Probleme entstehen, wenn kumulierte Herstellungs- und mechanische Toleranzen dieses kritische Gleichgewicht stören. Die Toleranz des Weißblech-Aerosoldosen-Wellendurchmessers (typischerweise ±0,15 mm) führt in Kombination mit geringfügigen Schwankungen der Weißblechdicke zu geringfügigen Maßabweichungen bei verschiedenen Produktionschargen. Im Laufe des monatelangen Betriebs entwickeln Füllköpfe Mikroverschleiß, der den Innendurchmesser der Bohrung vergrößert. Diese langsame Verschiebung zerstört die voreingestellte Kalibrierung und führt zu einem inkonsistenten Kontakt zwischen Füllkopf und Dosenrand.
Abgesehen von der reinen Größenabweichung führt auch die Bildung unregelmäßiger Locken – darunter unrunde Ränder, winzige Kantengrate und überdehnte Flansche – zu ungleichmäßigem Widerstand beim Hochgeschwindigkeitspressen. Diese subtilen Mängel sind der Hauptgrund dafür, dass bei vollkommen spezifikationskonformen Dosen immer noch häufig Leitungsstaus auftreten, was zu anhaltenden Kompatibilitätsproblemen bei der Herstellung von Aerosoldosen in der Massenproduktion führt.
3. 3 Anzeichen dafür, dass Ihre Schnur Probleme mit der Kompatibilität des Lockendurchmessers hat
Sie benötigen keine komplexe Testausrüstung, um eine Nichtübereinstimmung zwischen Curl und Füllkopf zu diagnostizieren. Mit diesen drei klaren Betriebszeichen kann Ihr Technikteam das Problem innerhalb einer Produktionsschicht selbst prüfen und bestätigen:
- Behobene Stationsstaus: Staus treten ständig an genau derselben Füllkopfposition auf und nicht zufällig über die gesamte Linie hinweg. Zufällige Staus deuten normalerweise auf Förderband- oder Ausrichtungsprobleme hin; Festsitzende Staus deuten fast immer auf eine Maßunverträglichkeit hin.
- Gleichmäßige Kratzspuren am Umfang: Überprüfen Sie verklemmte Dosen genau. Durchgängige, gleichmäßige Rillen entlang des gesamten Dosenranddurchmessers beweisen die starke Reibung zwischen der Dosenwölbung und der Innenwand des Füllkopfs während des Pressens.
- Geschwindigkeitsabhängige Ausfälle: Die Störhäufigkeit steigt mit zunehmender Leitungsgeschwindigkeit stark an. Ein schnellerer Betrieb verstärkt geringfügige Zentrifugalversätze und verwandelt winzige Dimensionslücken in wiederholte mechanische Kollisionen.
4. Wie SAILON Kompatibilitäts- und Verklemmungsprobleme mit Füllköpfen löst
Anstatt sich auf generische Industriestandards zu verlassen, die nicht mit der realen Ausrüstung übereinstimmen, implementiert SAILON einen ausrüstungsorientierten, maßgeschneiderten Produktionsprozess, um die Ausfallzeiten der Abfülllinie für Aerosolanlagen zu reduzieren. Unsere Kernlösung zielt auf die grundlegende Diskrepanz zwischen den Abmessungen der Dosenaufrollung und den Füllkopfparametern vor Ort ab.
Erstens verzichten wir auf universelle Lockengrößenvorlagen und führen eine individuelle Parameterkalibrierung basierend auf den tatsächlichen Spezifikationen des Kunden zum Füllkopf-Innendurchmesser durch. Unser Team zeichnet das Füllkopfmodell, den Verschleißstatus und die Liniengeschwindigkeit auf, um exklusive Anpassungen vorzunehmenAerosoldose aus WeißblechToleranzbereiche für den Lockendurchmesser für jede Produktionslinie.
Zweitens ersetzen wir die herkömmliche Chargenstichprobe durch eine 100-prozentige vollständige Prüfung des Außendurchmessers, der Rundheit und der Randbeschaffenheit der Dosen vor der Auslieferung. Dadurch entfällt das Stapeln mit Chargentoleranzen und es wird sichergestellt, dass jede Dose den Abstandsanforderungen der Abfüllanlage des Kunden entspricht.
Drittens erstellen wir für jeden Partner langfristige Dateien zum Geräteabgleich. Immer wenn Kunden Füllköpfe austauschen oder die Liniengeschwindigkeit verbessern, passen wir die Parameter für die Formung der Dosen synchron an, um eine dauerhafte Kontinuität zu gewährleistenKompatibilität des Füllkopfesund vermeiden Sie wiederkehrende Blockierungsfehler.
5. Echte Kundenfallstudie und quantifizierbare Datenergebnisse
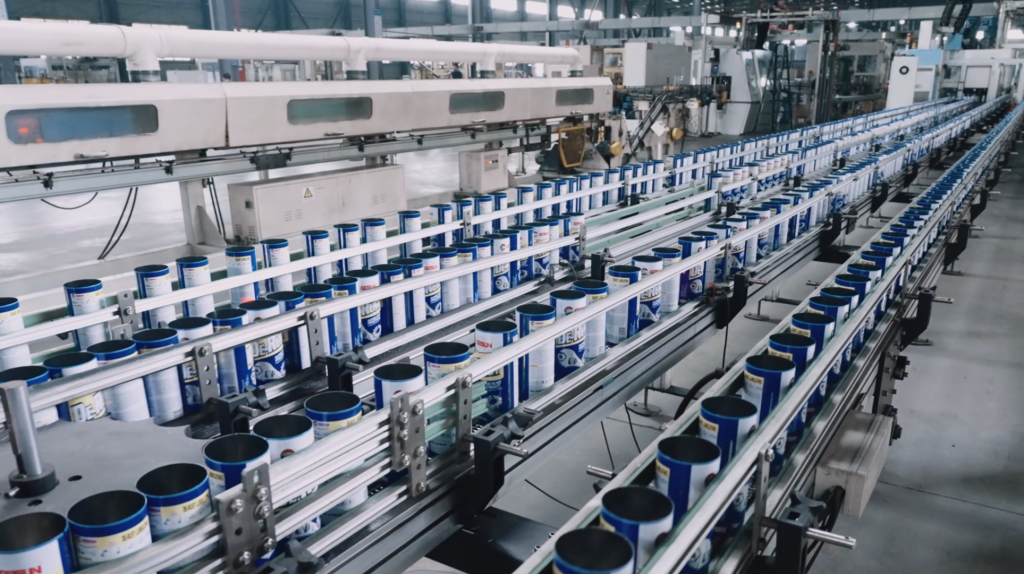
Daten beweisen den Wert präziser Individualisierung immer besser als theoretische Erklärungen. Einer unserer langjährigen Kunden betreibt eine Hochgeschwindigkeits-Aerosolabfülllinie mit 300 CPM für Körperpflege-Aerosolprodukte und ist über Jahre hinweg mit schweren wiederkehrenden Blockaden und ungeplanten Ausfallzeiten konfrontiert.
Vor der Zusammenarbeit kam es im Werk pro Produktionsschicht zu 47 Blockaden, was zu häufigen Notstopps führte. Die jährliche Ausfallzeit summierte sich auf 186 Stunden, was zu massiven Leistungsverlusten, Treibstoffverschwendung und wiederholten manuellen Wartungsarbeitskosten führte.
Nachdem SAILON den Dosenrolldurchmesserstandard optimiert und den Toleranzbereich so angepasst hatte, dass er perfekt zum Innendurchmesser des Füllkopfs und zum Hochgeschwindigkeitsbetriebsstatus passte, sank die Blockierungshäufigkeit des Kunden drastisch auf nur noch zwei Vorfälle pro Schicht. Die jährliche Ausfallzeit der Linie wurde von 186 Stunden auf unter 8 Stunden reduziert, wodurch schätzungsweise erhebliche Kosten in Form von Produktionsausfällen, Materialverschwendung und Wartungsaufwand eingespart wurden. Die Gesamtanlageneffizienz (OEE) des Kunden verbesserte sich erheblich und ermöglichte eine stabile, kontinuierliche Massenproduktion.
6. Häufig gestellte Fragen (FAQ)
Diese gezielten technischen Fragen passen zu Suchanfragen mit hoher Absicht in der Industrie und beantworten die Kernzweifel von Produktionsingenieuren und Beschaffungsteams:
F: Was ist die häufigste Ursache für das wiederholte Verstopfen von Aerosoldosen in Hochgeschwindigkeits-Abfülllinien? A: Die Hauptursache ist eine nicht behobene Maßabweichung zwischen dem Dosenringdurchmesser und dem Innendurchmesser des Füllkopfs. Kumulierte Fertigungstoleranzen, Mikroverschleiß am Füllkopf und nicht standardmäßige Lockenbildung führen zu einem inkonsistenten Betriebsspiel, was zu wiederholten Staus und Ausfallzeiten der Abfülllinie bei Aerosol-Produktionslinien führt.
F: Gibt es einen universellen Standard für den Lockendurchmesser, der für alle Füllköpfe funktioniert? A: Für alle Abfüllgeräte gilt kein allgemeingültiger Standard. Allgemeine Branchenspezifikationen geben lediglich Richtwerte vor. Eine stabile Produktion hängt von der individuellen Abstimmung zwischen der Toleranz des Wellungsdurchmessers der Weißblech-Aerosoldosen und dem tatsächlichen Innendurchmesser, dem Verschleißzustand und der Betriebsgeschwindigkeit Ihrer spezifischen Abfüllköpfe ab.
F: Was ist der schnellste Weg, um Verstopfungen in der Abfülllinie zu reduzieren, ohne die Ausrüstung auszutauschen? A: Die kostengünstigste Lösung besteht darin, die Maßstandards für die Dosenaufrollung neu zu kalibrieren, um sie an die vorhandenen Spezifikationen des Füllkopfs anzupassen. Durch die Optimierung der Rolltoleranzkontrolle und die Eliminierung unqualifizierter Verformungen des Dosenrandes kann die Verklemmungsrate drastisch reduziert werden, ohne dass Geräte ausgetauscht oder die Produktionslinie erneuert werden muss.
F: Beeinträchtigt die Nichtübereinstimmung des Lockendurchmessers das Crimpen des Ventils oder die Integrität der Dichtung? A: Im Allgemeinen nein. Die Inkompatibilität der Lockenabmessungen wirkt sich hauptsächlich auf die Positionierung der Füllung und die Stabilität beim Andocken des Kopfes aus. Nachfolgende Crimpvorgänge des Ventils oder die endgültige Dichtungsleistung der Aerosoldose werden dadurch nicht beeinträchtigt, weshalb dieses Problem häufig fälschlicherweise als Mangel an Dichtungsqualität diagnostiziert wird.
7. Erhalten Sie eine stabile Leistung der Abfülllinie mit SAILON Custom Cans
Anhaltende Blockaden in der Abfülllinie für Aerosoldosen sind niemals unvermeidbare Produktionskosten, sondern ein lösbares Problem bei der Präzisionsanpassung. Generische Standarddosen können nicht an individuelle Hochgeschwindigkeits-Abfüllanlagen angepasst werden, weshalb die meisten Fabriken mit wiederkehrenden Ausfallzeiten und instabiler Produktion zu kämpfen haben.
Als professioneller Hersteller, der sich auf die Herstellung kundenspezifischer Weißblech-Aerosoldosen spezialisiert hat, konzentriert sich SAILON auf eine geräteadaptive Präzisionsfertigung, um Kompatibilitätsprobleme bei der Herstellung von Aerosoldosen von Anfang an zu beseitigen. Wir liefern maßgeschneiderte Dosenrolldurchmesserlösungen für unterschiedliche Liniengeschwindigkeiten, Füllkopfmodelle und Massenproduktionsanforderungen und helfen Fabriken dabei, ungeplante Ausfallzeiten zu reduzieren, Abfall zu reduzieren und die Produktionseffizienz zu maximieren.
Wenn Ihre Abfülllinie durch häufige Blockierungen und instabilen Betrieb gestört wird, wenden Sie sich noch heute an SAILON, um eine professionelle Lösung zur Maßanpassung für Ihr Aerosolproduktionssystem zu erhalten.