


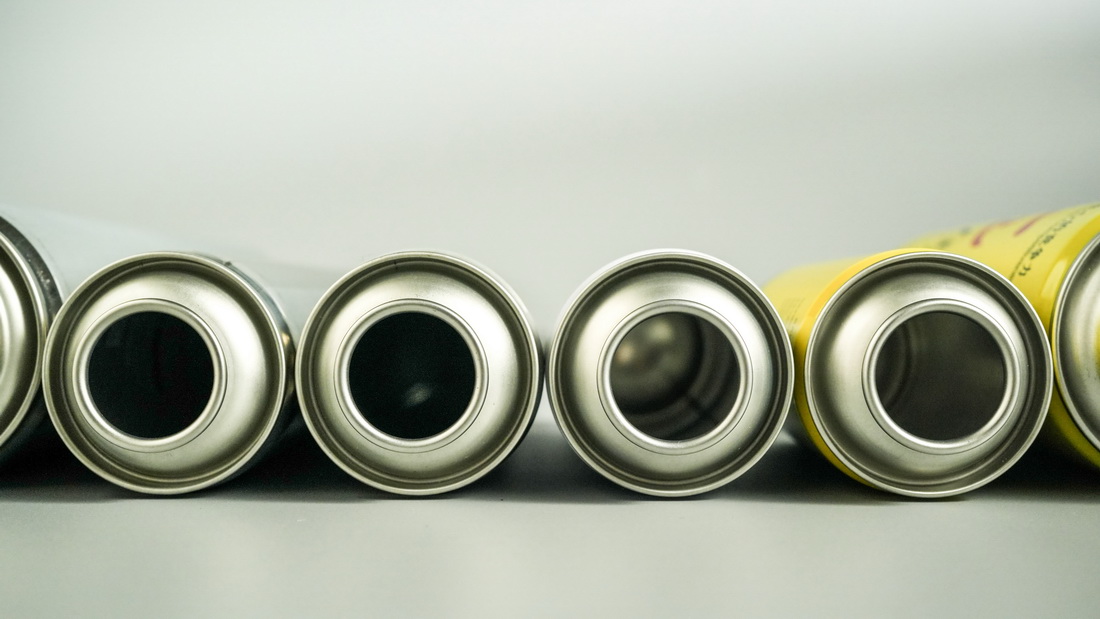
Eine übermäßige Ovalität des Aerosoldosenhalses ist eine der Hauptursachen für Haltbarkeitsleckagen und eine steigende Nahtleckrate und ein häufiges Problem bei der Qualitätskontrolle von Hochgeschwindigkeits-Dosenproduktionslinien. Mit jahrelanger Erfahrung in der Produktion und dem Qualitätsmanagement von kundenspezifischen Weißblech-Aerosoldosen hat SAILON herausgefunden, dass die meisten Dichtungsfehler bei Aerosoldosen auf Unrundheit der Dosenmündung und radiale Maßabweichungen zurückzuführen sind, die durch Verformung des Halses verursacht werden, und nicht auf Falzausrüstung oder Dichtungszubehör. Viele Hersteller investieren viel in die Optimierung von Abfüll- und Versiegelungsprozessen am hinteren Ende, ignorieren jedoch die Quellenkontrolle der Einschnürungsverformung am vorderen Ende, was letztlich zu massenhaften fehlerhaften Produkten und häufigen After-Sales-Reklamationen führt.
1. Kerndefinition: Was ist die Ovalität des Dosenhalses?
Die Ovalität des Aerosoldosenhalses (in der Branche auch als Dosenmündungsrundheit oder Dosenmündungsunrundheit bezeichnet) bezieht sich auf die radiale Maßabweichung zwischen dem maximalen und minimalen Innendurchmesser des Dosenmunds nach der Halsformung. Der universelle Sicherheitsschwellenwert der Industrie beträgt 0,2 mm.
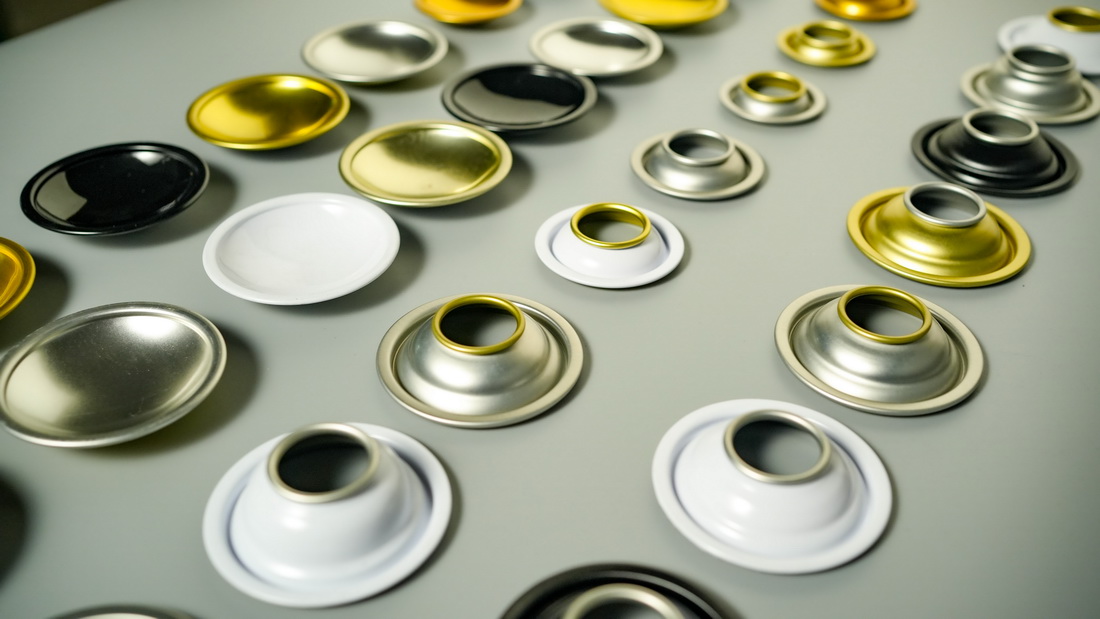
Beim Tankformungsprozess erfordert der Necking-Vorgang eine radiale Extrusion und Formung der Dosenmündung. Die inhärente elastische Rückfederung von Weißblechmaterialien führt in Verbindung mit geringfügigen Variablen wie leichtem Formverschleiß, Übertragungslücken in der Ausrüstung und ungleichmäßiger Dicke des Rohmaterials leicht zu asymmetrischen Verformungen. Diese unsichtbare Abweichung im Millimeterbereich hat keinen Einfluss auf das Erscheinungsbild des Tanks, beeinträchtigt jedoch direkt die Passgenauigkeit zwischen den TanksDeckel einer Aerosoldose aus Weißblechund Dosenmündung, wodurch die Gefahr eines späteren Dichtungsversagens verborgen bleibt.
2. Fehlermechanismus: Ausfälle der Kettendichtung aufgrund übermäßiger Ovalität
Eine übermäßige Ovalität des Dosenmunds stört direkt das Spannungsgleichgewicht der Nähte des Ventilbechers und ist die Ursache dafür, dass Aerosol das Auslaufen verlangsamen kann. Der standardisierte Falzprozess erfordert eine gleichmäßige Belastung des gesamten Dosenmündungsumfangs, um eine gleichdicke Laminierung doppelschichtiger Metalle zu erreichen, während die Unrundheit der Dosenmündung zu extremen Zuständen lokaler Überextrusion und lokaler Hohlpassung während des Falzens führt.
Diese ungleichmäßige Laminierungsstruktur kann durch herkömmliche Wasserbad-Leckagetests kurzfristig nicht erkannt werden, stellt jedoch langfristig versteckte Gefahren für die Abdichtung dar. Während der drei- bis sechsmonatigen Lagerzeit entspannt sich die Gummidichtung allmählich und altert unter unausgeglichener lokaler Belastung, was zu einem Auslaufen der Haltbarkeitsdauer und einer chronischen Druckentlastung der ursprünglich qualifizierten Dosen führt.
Massenproduktionsdaten zufolge wird die Nahtleckrate in der Produktionslinie von den standardmäßigen 0,3 % auf 3 % ansteigen, nachdem die Stabilität der Ovalität der Dosenmündung außer Kontrolle geraten ist. Dies erhöht nicht nur die Kosten für manuelle Nachprüfungen und fehlerhafte Nacharbeiten erheblich, sondern auch die häufige Fehlerbehebung beim Herunterfahren der Produktionslinie stört den Massenproduktionsrhythmus der Hochgeschwindigkeits-Aerosoldosen-Produktionsliniesund verringert die Gesamteffizienz der Produktion erheblich.
3. Kerneinschränkungen traditioneller Inspektionsmethoden für die hochpräzise Massenproduktion
Mit den herkömmlichen Inspektionsmethoden, die von den meisten Dosenfabriken angewendet werden, kann nur eine umfassende Qualitätskontrolle erreicht werden, die jedoch nicht den hochpräzisen und ständige Managementanforderungen der Qualitätskontrolle bei der Tankformung gerecht werden kann, was zu häufigen Fehl- und Fehlerkennungen führt.
- Kontakt-Innendurchmesser-Mikrometer: Es unterstützt nur die Probenahmeprüfung zu festgelegten Zeiten. Bei Hochgeschwindigkeitsproduktionslinien mit mehr als 150 Dosen pro Minute kann die Probenahmefrequenz von 1 Dose alle 10 Minuten zufällige Halsverformungen in der Massenproduktion nicht abdecken, mit einem extrem hohen Risiko einer Chargenfehlerkennung, die nur für die Probenüberprüfung im Labor geeignet ist.
- Mechanisches Go-No-Go-Messgerät: Es beurteilt die Qualifikation anhand physikalischer Abmessungen. Langfristiger Gebrauch führt zur Abnutzung des Messgeräts und zu Fehleinschätzungen; Darüber hinaus kann es die radiale Abweichung des Dosenmunds nicht von winzigen Kantengraten unterscheiden und ist nur in der Lage, eine grundlegende Maßprüfung mit geringer Genauigkeit durchzuführen.
- Manuelle Sichtprüfung: Sie kann nur schwere sichtbare Verformungen erkennen, ist bei ovalen Abweichungen im Submillimeterbereich innerhalb von 0,2 mm völlig wirkungslos und kann nur als Hilfsprüfmethode anstelle der Kernqualitätskontrolle dienen.
Aufgrund der Mängel der herkömmlichen Erkennung ist sich die Branche einig: Nur der vollständige Online-Inspektionsmodus kann das Problem der fehlenden Erkennung von Dosenmündungsverformungen vollständig lösen und den geschlossenen Qualitätskreislauf der Werksinspektion von Aerosoldosen realisieren.
4. Umfassender Leistungsvergleich von drei Inspektionsmethoden
Die folgende Tabelle vergleicht intuitiv die Hauptunterschiede zwischen herkömmlicher Erkennung und Infrarot-Lasererkennung aus mehreren Dimensionen wie Genauigkeit, Effizienz, Risiko und Anpassungsszenarien und dient als zentrale Grundlage für die Auswahl der Qualitätskontrollausrüstung für Produktionslinien:
| Inspektionsmethode | Anpassbare Liniengeschwindigkeit | Messgenauigkeit | Vollständige Inspektionsabdeckung | Anti-Interferenz-Fähigkeit | Spezifikation Schalteffizienz | Risiko einer verpassten Entdeckung | Anwendungsszenarien |
|---|---|---|---|---|---|---|---|
| Kontakt-Innendurchmesser-Mikrometer | ≤120 Dosen/Min | ±0,05 mm | Teilbemusterung | Schwach | Zeitaufwändiges manuelles Debuggen | Hoch | Laborpräzisionsprobenahme, Chargenprüfung |
| Mechanische Go-No-Go-Anzeige | ≤180 Dosen/Min | ±0,10 mm | Manuelles Screening | Durchschnitt | Passender Austausch erforderlich | Medium | Grundlegende Dimensionssiebung für Kleinserien-Produktionslinien mit niedriger Geschwindigkeit |
| Infrarot-Laser-Online-Inspektion | 150-350 Dosen/Min | ±0,01 mm | 100 % vollständige Inspektion | Stark | 30s Ein-Klick-Umschaltung | Extrem niedrig | Vollständige Inspektion für Hochgeschwindigkeits-Massenproduktionslinien, Qualitätskontrolle von hochpräzisen kundenspezifischen Dosen |
5. Kernlösung: Online-Steuerungstechnologie zur berührungslosen Rundheitsmessung mit Infrarot-Laser
Die berührungslose Rundheitsmessung mit Infrarot-Laser ist derzeit die optimale technische Lösung, um übermäßige Ovalität der Dosenmündung zu beseitigen und deformierte Teile in Hochgeschwindigkeitsproduktionslinien abzufangen. Es kann die Prüfung der Dosenmündungsgröße berührungslos, hochpräzise und unterbrechungsfrei durchführen und passt sich den Massenproduktionsanforderungen aller Spezifikationen von Weißblech-Aerosoldosen an.
Das gesamte Inspektionssystem verfügt über eine standardisierte und automatische Betriebslogik, die mit verschiedenen Hochgeschwindigkeits-Dosenproduktionslinien kompatibel ist:
- Datenerfassung: Mehr als 4 Gruppen von Infrarot-Lasersensoren sind gleichmäßig um die Dosenmündung herum angeordnet, mit einer hohen Abtastfrequenz von 500 Hz, und sammeln mehrere Sätze von Daten zum Umfangsinnendurchmesser pro Dose, um die Informationen zu den Dosenmündungsabmessungen vollständig abzudecken.
- Intelligenter Betrieb: Mithilfe des Anpassungsalgorithmus der kleinsten Quadrate wird in Echtzeit die Differenz zwischen dem maximalen und minimalen Innendurchmesser der Dosenmündung berechnet, der Ovalitätswert des Aerosoldosenhalses genau ausgegeben und Datenabweichungen vermieden.
- Automatische Ablehnung: Das System stellt einen Frühwarnschwellenwert von 0,25 mm vor. Wenn zwei aufeinanderfolgende Dosen als ungeeignet erkannt werden, wird sofort ein Ton- und Lichtalarm ausgelöst und verformte Dosen automatisch ohne manuelles Eingreifen in den Abfallkanal umgeleitet.
6. Wichtige technische Implementierungsdetails: Lösen Sie vier große Interferenzprobleme vor Ort
Basierend auf jahrelanger Erfahrung in der Massenproduktionindividuelle Aerosoldosen aus WeißblechSAILON hat das Laserinspektionssystem umfassend für komplexe Arbeitsbedingungen in der Produktionslinie optimiert und damit die Schwierigkeiten bei der Implementierung vor Ort vollständig gelöst:
- Optimierung der Öl- und Staubinterferenz: Ölfilm und Mikrostaub, die während der Produktion auf der Dosenmündung verbleiben, beeinträchtigen die Genauigkeit der Laserreflexion. Das Gerät ist mit einer Impuls-Druckluft-Spülvorrichtung ausgestattet, um das optische Inspektionsfenster regelmäßig zu reinigen und die Messstabilität sicherzustellen.
- Korrektur von Produktionsvibrationsabweichungen: Leichte Vibrationen, die durch den Hochgeschwindigkeitsbetrieb der Ausrüstung erzeugt werden, gleichen den Messmaßstab aus. Das System ist mit einem intelligenten Referenzkreis-Kalibrierungsmodul ausgestattet, das alle 1.000 produzierten Dosen automatisch die Benchmark-Koordinaten korrigiert, um Datenabweichungen zu vermeiden.
- Schneller Wechsel für mehrere Spezifikationen: Integrierte Prozessformeln für gängige 52-mm-, 57-mm- und 63-mm-Dosenmündungen, kompatibel mit der unterstützenden Produktion von Weißblech-Aerosoldosendeckeln mit voller Spezifikation. Der Modellwechsel erfordert nur einen 30-sekündigen Reset mit einem Klick, ohne den Fortschritt der Massenproduktion zu verzögern.
- Allwetterstabiler Betrieb: Die Ausrüstung passt sich den Temperatur- und Feuchtigkeitsschwankungen in der Werkstatt an, ohne dass Verbrauchsmaterialien verloren gehen, und kann 24 Stunden lang ununterbrochen eine vollständige Online-Inspektion durchführen, was den Anforderungen der Massenproduktion im großen Maßstab gerecht wird.
7. Wert des Daten-Closed-Loop: Von der passiven Fehlererkennung zur aktiven Prozessoptimierung
Der Kernwert des Infrarot-Laser-Inspektionssystems besteht nicht nur darin, fehlerhafte Produkte abzufangen, sondern auch darin, den gesamten Prozessdaten-Kreislauf der Qualitätskontrolle bei der Tankformung zu realisieren und so die Verformungsfehlerrate von der Quelle her zu reduzieren.
Das System speichert in Echtzeit die Ovalitätserkennungsdaten jedes Tanks und generiert automatisch SPC-Qualitätsüberwachungskurven. Es kann den allmählichen Aufwärtstrend der Daten genau erfassen, den Verschleiß und die Alterung von Halsformen im Voraus vorhersagen und das Betriebs- und Wartungspersonal an vorbeugende Wartung erinnern, um Chargen zu vermeidennBeseitigung von Verformungsfehlern aus der Quelle. Gleichzeitig integriert SAILON Inspektionsdaten mit Terminal-Füllrückmeldungen, um die Parameter des Einhalsprozesses umgekehrt zu optimieren, exklusive Kontrollstandards für verschiedene Produktszenarien anzupassen und die Nahtleckrate und Probleme mit der Haltbarkeitsleckage kontinuierlich zu optimieren.
Durch eine große Anzahl von Kundentests vor Ort wurde bestätigt, dass nach der Einführung dieser Inspektionslösung die After-Sales-Reklamationsrate von Aerosoldosen-Dichtungsfehlern in der Produktionslinie um mehr als 85 % reduziert wird, die Verluste durch erneute Inspektionen und Abschaltungen erheblich reduziert werden und die Stabilität der Massenproduktion erheblich verbessert wird.
8. FAQ
F1: Warum kann eine kleine ovale Abweichung des Dosenmunds im späteren Stadium zu einem langsamen Auslaufen von Aerosoldosen führen?
A: Eine übermäßige Ovalität des Aerosoldosenhalses führt direkt zu einer ungleichmäßigen Laminierung und einer unausgeglichenen Spannung in der Naht von Weißblech-Aerosoldosendeckeln. Versteckte Mängel können durch eine kurzzeitige Wasserbad-Dichtheitsprüfung nicht erkannt werden. Während der drei- bis sechsmonatigen Lagerung im Regal entspannt und altert die Gummidichtung jedoch aufgrund der kontinuierlichen lokalen Belastung und bildet einen chronischen Druckentlastungs- und Leckagekanal, der die Hauptursache für Markenleckagebeschwerden nach dem Verkauf darstellt.
F2: Beschädigt die Infrarot-Laserinspektion die Beschichtung auf der Oberfläche der Weißblechdose?
A: Auf keinen Fall. Diese Technologie ermöglicht eine berührungslose Rundheitsmessung ohne mechanischen Kontakt mit dem Tankkörper während des gesamten Prozesses. Die Weißblech-Verzinnungsschicht und die Druckbeschichtung werden nicht zerkratzt, es entsteht keinerlei Schaden und keine Umweltverschmutzung, und das Aussehen und die Korrosionsschutzleistung des Tanks werden nicht beeinträchtigt.
F3: Ist die Inspektionsausrüstung für kundenspezifische Aerosoldosen-Produktionslinien für kleine Chargen und mehrere Spezifikationen geeignet?
A: Sehr gut geeignet. Das Gerät unterstützt das Umschalten der gängigen Dosenmündungsabmessungen von 52 mm auf 63 mm mit einem Klick und einem schnellen Modellwechsel in 30 Sekunden. Es erfüllt nicht nur die vollständigen Online-Inspektionsanforderungen der Hochgeschwindigkeits-Massenproduktion im großen Maßstab, sondern auch die Qualitätskontrollstandards der kundenspezifischen Kleinserienproduktion und ist dabei äußerst vielseitig.
F4: Wie kann eine übermäßige Ovalität des Dosenmunds von Anfang an in der täglichen Produktion reduziert werden?
A: Befolgen Sie zur Optimierung den standardisierten Closed-Loop-Managementprozess: regelmäßige Kalibrierung der Formkoaxialität → Chargenerkennung der Weißblech-Rohmaterialdicke → Echtzeit-Feedback der Laserinspektionsdaten → präzise Feinabstimmung der Parameter des Einhalsprozesses. In Kombination mit dem exklusiven Prozessoptimierungsschema von SAILON können Unrundheitsfehler an der Dosenmündung, die durch Lücken in der Ausrüstung, Materialschwankungen und Formverschleiß verursacht werden, wirksam reduziert und Verformungsprobleme von der Quelle her unter Kontrolle gebracht werden.
F5: Können die Qualitätsdaten des Laserinspektionssystems eine verfeinerte Rückverfolgbarkeit und Überprüfung unterstützen?
A: Es unterstützt eine hochpräzise Rückverfolgbarkeit der Granularität. Das System speichert automatisch vollständige Daten jeder Charge und jedes Tanks, wodurch Kerninformationen wie die Erkennungszeit eines einzelnen Tanks, der radiale Abweichungswert der Dosenöffnung in Echtzeit und der automatische Ablehnungsstatus genau verfolgt werden können. Es unterstützt auch den Export von Chargenberichten mit einem Klick und erleichtert so die Prozessüberprüfung, Qualitätsprüfung und ein standardisiertes Produktionsmanagement für Fabriken.
SAILON beschäftigt sich seit vielen Jahren intensiv mit der Herstellung kundenspezifischer Aerosoldosen aus Weißblech. Wir legen stets Wert auf eine präzise Front-End-Kontrolle über die Behebung nach einem Fehler. Mithilfe ausgereifter berührungsloser Infrarot-Laser-Rundheitsmesstechnologie kontrollieren wir die Ovalität des Aerosoldosenhalses genau, lösen branchenspezifische Probleme wie Dichtungsversagen und Haltbarkeitslecks aufgrund von Halsverformungen vollständig und stellen die Dichtungsqualität und Massenproduktionsstabilität jeder Aerosoldose sicher.