Ein tägliches Chemieunternehmen stellt eine Charge Weißblech individuell herAerosoldosenvon Ihrem Unternehmen zum Abfüllen von Feuchtigkeitssprays. Allerdings weisen einige der Aerosoldosen während des Transports offensichtliche Dellen und Verformungen auf, die nicht nur zu Kundenretouren führen, sondern auch dem Ruf des Unternehmens schaden. Die Ursache dieses Problems liegt wahrscheinlich in der Qualitätskontrollverbindung der Produktionslinie. Als professionelles Unternehmen für kundenspezifische Weißblech-Aerosoldosen ist die Beseitigung von Dosenverformungen im gesamten Produktionsprozess zum Schlüssel zur Verbesserung der Wettbewerbsfähigkeit der Produkte geworden.
1. Rohstoffe: Der „Goldene Standard“ für die Auswahl von Weißblech
Weißblech als Kernrohstoff vonAerosoldosen, bestimmt direkt die Antiverformungsfähigkeit der Dosen. Viele Kunden werden sich fragen: „Warum sind manche Dosen anfälliger für Verformungen, da sie alle aus Weißblech sind?“ Tatsächlich liegt die Antwort in der Auswahl und Prüfung der Rohstoffe.
1.1 Schlüsselparameter des Weißblechmaterials
Bei der Auswahl von Weißblech sollte man sich auf die folgenden Indikatoren konzentrieren. Die spezifischen Parameteranforderungen sind in der folgenden Tabelle aufgeführt:
| Parametername | Standardanforderung | Rolle bei der Verhinderung von Verformungen |
| Dickenabweichung | ≤±0,02 mm | Sorgen Sie für eine gleichmäßige Belastung aller Teile der Dose und vermeiden Sie lokale Schwachstellen |
| Zugfestigkeit | ≥500 MPa | Verbessern Sie die Widerstandsfähigkeit der Dose gegen äußere Extrusion |
| Haftung der Oberflächenbeschichtung | Kein Abblättern oder Kratzer | Verhindern Sie, dass sich die Dose durch äußere Kräfte aufgrund von Beschichtungsschäden leicht verformt |
| Zähigkeit | Keine Risse beim Biegen um 180° | Reduzieren Sie die durch hartes Material während der Umformung verursachte Verformung |
1.2 „Drei Kontrollpunkte“ für die Rohstoffinspektion
- Aussehensprüfung: Prüfen Sie mit starkem Licht, ob sich auf der Weißblechoberfläche Löcher, Rost, Kratzer oder andere Mängel befinden. Fehlerhafte Produkte müssen sofort beseitigt werden, da diese Fehler beim Umformen zu Spannungskonzentrationspunkten werden und das Risiko einer Verformung erhöhen.
- Dimensionserkennung: Verwenden Sie hochpräzise Messschieber, um die Dicke und Breite jeder Weißblechcharge zu prüfen und zu testen, um sicherzustellen, dass sie den Größenanforderungen von entsprichtindividuelle Dosen.
- Leistungstest: Wählen Sie zufällig Proben für Zug- und Biegetests aus, um zu überprüfen, ob die mechanischen Eigenschaften des Materials den Standards entsprechen.
2. Produktionsprozess: Eine verfeinerte Kontrolle ist der Kern der Verformungsverhinderung
Während des Produktionsprozesses fragen Kunden häufig: „Müssen Prozessparameter angepasst werden, wenn Aerosoldosen mit unterschiedlichen Spezifikationen individuell angepasst werden?“ Die Antwort ist ja. Die verfeinerte Steuerung der Stanz-, Form- und Schweißprozesse ist das zentrale Bindeglied zur Vermeidung von Dosenverformungen.
2.1 Stanzformen: „Duale Zusammenarbeit“ von Form und Parametern
Für WeißblechAerosoldosenBei unterschiedlichen Kapazitäten müssen das Bogenmaß und die Größe der Form neu gestaltet werden. Beispielsweise sollte bei 50-ml-Dosen mit kleinem Fassungsvermögen der Kehlradius der Form kleiner sein, um sicherzustellen, dass die Dose nach dem Formen nicht zu Falten neigt; Bei 200-ml-Dosen mit großem Fassungsvermögen muss die Stützstruktur der Form erhöht werden, um eine Verformung der Dosenseitenwand beim Prägen zu verhindern.
- Fähigkeiten zur Parametereinstellung: Prägedruck, Geschwindigkeit und Hub müssen entsprechend der Dicke des Weißblechs angepasst werden. Am Beispiel von Weißblech mit einer Dicke von 0,2 mm wird empfohlen, den Prägedruck auf 8–10 MPa, die Geschwindigkeit auf 15–20 Mal pro Minute und den Hubfehler 0,1 mm nicht zu überschreiten. Dies kann nicht nur den Umformeffekt sicherstellen, sondern auch übermäßiges Stanzen vermeiden, das zu Verformungen führt.
2.2 Schweißen und Glühen: Der „Schlüsselschritt“ zur Stressbeseitigung
- Schweißprozess: Beim Verschweißen von Dosenkörper und Dosenboden kommt das Hochfrequenz-Widerstandsschweißen zum Einsatz. Der Schweißstrom wird auf 80–100 A geregelt und die Schweißgeschwindigkeit wird auf 2–3 m/min gehalten. Wenn der Strom zu groß ist, wird das Schweißteil überhitzt und verformt; Wenn der Strom zu klein ist, wird die Schweißung unsicher und es kommt bei der späteren Verwendung leicht zu Rissen.
- Glühbehandlung: Die geformten Dosen müssen geglüht werden. Die Temperatur ist auf 300–350 °C eingestellt, die Warmhaltezeit beträgt 15–20 Minuten und dann werden sie auf natürliche Weise abgekühlt. Dieser Schritt kann die während des Stanzvorgangs erzeugten inneren Spannungen effektiv beseitigen, das Weißblechmaterial stabiler machen und die Möglichkeit einer Verformung im späteren Stadium verringern.
3. Gerätewartung: Automatisierungs-Upgrade verbessert die Stabilität
Einige Kunden sind besorgt: „Wird die Qualität der Dosen beeinträchtigt, wenn die Produktionsanlagen über einen längeren Zeitraum genutzt werden?“ Tatsächlich sind regelmäßige Wartung undAutomatisierungs-Upgradeskann dieses Problem effektiv lösen.
3.1 „Tägliche Checkliste“ für die Gerätewartung
- Tägliche Inspektion: Überprüfen Sie vor dem Starten der Maschine das Hydrauliksystem der Stanzmaschine, um sicherzustellen, dass kein Öl austritt und die Getriebeteile ausreichend geschmiert sind.
- Wöchentliche Kalibrierung: Verwenden Sie Standardteile, um die Maßgenauigkeit der Stanzmaschine zu kalibrieren, wobei der Fehler auf 0,05 mm begrenzt wird.
- Monatliche Wartung: Ersetzen Sie den Elektrodenkopf des Schweißgeräts und reinigen Sie das Gerät von Verunreinigungen, um Parameterabweichungen aufgrund von Komponentenverschleiß zu vermeiden.
3.2 Vorteile automatisierter Geräte
Im Vergleich zum herkömmlichen manuellen Betrieb haben automatisierte Stanz- und Schweißmaschinen offensichtliche Vorteile: Sie können Prozessparameter in Echtzeit überwachen. Sobald eine abnormale Druck- oder Geschwindigkeitsabweichung auftritt, werden sie automatisch abgeschaltet und ein Alarm ausgelöst. Wenn beispielsweise der Prägedruck 10 % des eingestellten Wertes überschreitet, stoppt die Anlage sofort den Betrieb, um eine übermäßige Verformung der Dose zu vermeiden und Qualitätsprobleme durch menschliche Bedienungsfehler zu reduzieren.
4. Qualitätsprüfung: Vollständige Prozessüberwachung eliminiert fehlerhafte Produkte
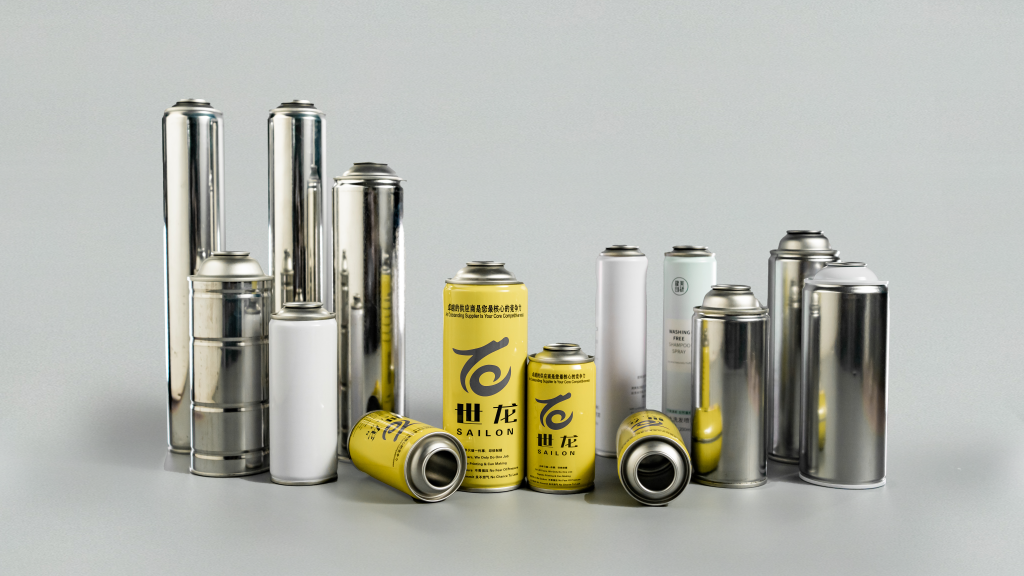
„Wie kann sichergestellt werden, dass jede Charge kundenspezifischer Aerosoldosen frei von Verformungen ist?“ Dies ist die am meisten besorgte Frage der Kunden. Die prozessübergreifende Qualitätsprüfung ist die letzte Verteidigungslinie, um fehlerhafte Produkte auszuschließen.
4.1 Online-Inspektion: Echtzeitüberwachung des Produktionsprozesses
Installieren Sie ein visuelles Inspektionssystem in der Produktionslinie. Für jeweils 10 produzierte Dosen macht das System automatisch Fotos vom Aussehen und der Größe der Dosen und vergleicht diese mit Standardparametern. Wenn festgestellt wird, dass die Durchmesserabweichung der Dose mehr als 0,2 mm beträgt oder eine Delle vorhanden ist, wird sofort ein Alarm ausgegeben und der Bediener kann die Dose anpassenProzessparameterrechtzeitig.
4.2 Stichprobenprüfung: Umfassende Überprüfung der Produktleistung
Die Stichprobenprüfung erfolgt mit einer Rate von 1 % und die Prüfpunkte umfassen:
- Kompressionstest: Stellen Sie die Dose in eine Druckprüfmaschine, üben Sie einen Druck von 0,8 MPa aus und halten Sie ihn 1 Minute lang aufrecht. Es ist qualifiziert, wenn keine Verformung vorliegt.
- Dichtigkeitstest: Tauchen Sie die Dose in Wasser, injizieren Sie Druckluft von 0,5 MPa und beobachten Sie, ob Blasen vorhanden sind. Wenn keine Blasen vorhanden sind, ist die Versiegelung gut.
Fazit
Um die Verformung von Weißblech-Aerosoldosen zu verhindern, ist eine umfassende Kontrolle in vier Dimensionen erforderlich: Rohstoffe, Produktionsprozesse, Gerätewartung und Qualitätsprüfung. Fürmaßgeschneiderte ProduktionDie Anpassung der Prozessparameter und die Auswahl geeigneter Weißblechmaterialien entsprechend den Kundenbedürfnissen sind der Schlüssel zur Verbesserung der Produktqualität. Nur wenn wir jedes Detail gut ausarbeiten, können wir verformungssichere und hochwertige Aerosoldosen herstellen, die nicht nur das Vertrauen der Kunden gewinnen, sondern auch mit hochwertigen Inhalten ein höheres Ranking in Google-Suchen erreichen und mehr potenzielle Kunden anziehen.