


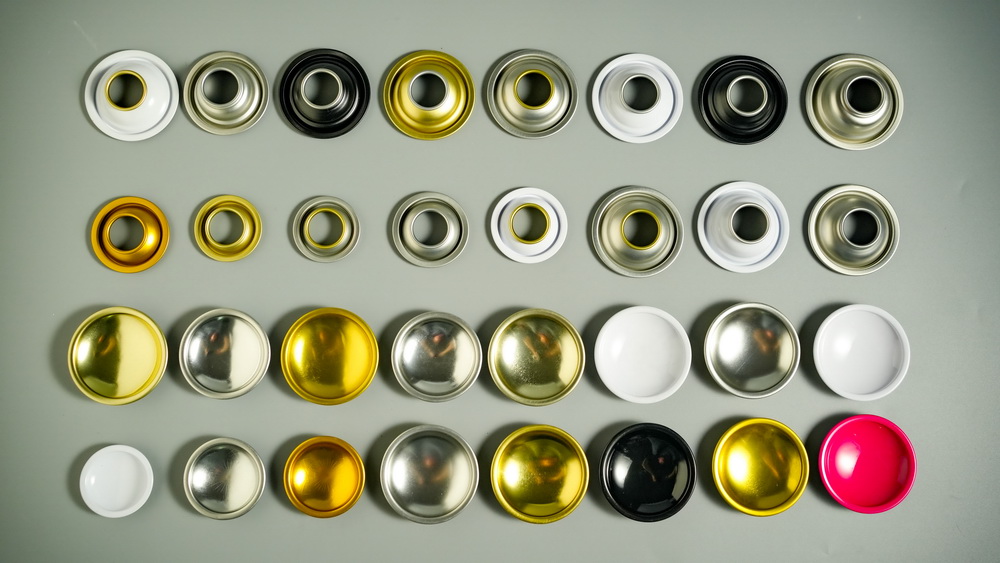
En el sector de fabricación de aerosoles y cadena de suministro, nada es más frustrante que recibir quejas masivas de clientes sobre “perforaciones del fondo y fugas en pinturas en aerosol, limpiadores de carburadores y removedores de adhesivos”. Para los propietarios de marcas y plantas de llenado, un solo lote de devoluciones, roturas de almacenes o incidentes con materiales peligrosos marinos causados por la penetración de solventes o la corrosión interna no solo resultarán en grandes pérdidas financieras sino que también destruirán la reputación en el mercado. Muchos ingenieros de adquisiciones y embalaje se centran únicamente en el precio unitario y la apariencia durante la selección inicial, ignorando las profundas reacciones físicas y químicas detrás de los aerosoles a base de solventes. Como fabricante especializado en latas de aerosol de alta gama, SAILON combina años de experiencia práctica para analizar en profundidad los 5 errores comunes relacionados con la resistencia a la corrosión y la resistencia a la presión enlatas de aerosol de hojalata, ayudando a que sus productos eviten riesgos y optimicen costos.
1. Error 1: Recubrimiento interno y fórmula de solvente que no coinciden
Muchas plantas de llenado eligen ciegamente lacas generales simples o transparentes para ahorrar costos cuando se enfrentan a solventes fuertes como ésteres, cetonas, hidrocarburos aromáticos y solventes orgánicos polares fuertes. Como resultado, menos de 3 meses después del llenado y almacenamiento, el solvente erosiona lentamente el recubrimiento de laca, exponiendo el sustrato de hojalata y causando una corrosión electroquímica severa localizada, lo que finalmente conduce a la perforación del fondo y fugas.
Para fórmulas con solventes fuertes, como pinturas en aerosol y limpiadores de carburador, debe especificar explícitamente una laca epoxi-fenólica resistente a químicos o un proceso de doble capa. Durante la etapa de creación de prototipos, las pruebas de compatibilidad entre la lata de aerosol de hojalata y el contenido deben realizarse a una temperatura alta acelerada de 54 ℃ para garantizar que no se formen ampollas, se pele ni se decolore el recubrimiento.
2. Error 2: Protección defectuosa de la costura de soldadura
La costura de soldadura recta de una lata de tres piezas es el eslabón más débil de la resistencia a la corrosión. Si el fabricante de latas ejerce un control deficiente del proceso durante el secado de las costuras y el recubrimiento de rayas en polvo o líquido, el espesor desigual del recubrimiento o los microporos invisibles permitirán que los solventes se filtren, lo que provocará una corrosión grave en las grietas y fugas por picaduras.
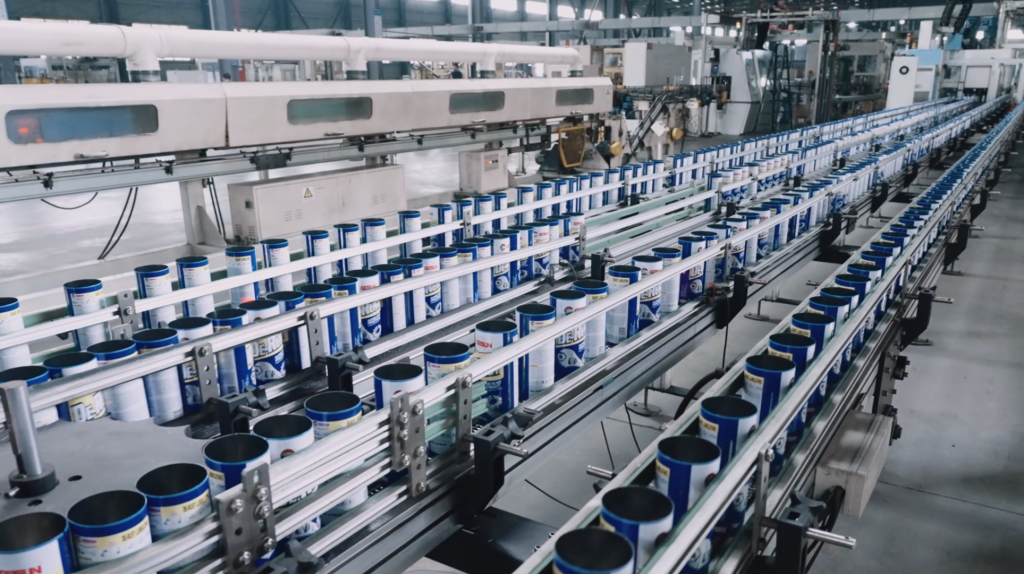
SAILON adopta un sistema automatizado de secado por inducción electromagnética de alta precisión y recubrimiento por pulverización en polvo, combinado con un láser de continuidad de la costura de soldadura 100% en línea y detección de fugas de alta presión, lo que garantiza una película protectora densa y libre de defectos en el área de la costura de soldadura de cadalata de aerosol de hojalata.
3. Error 3: ignorar los límites térmicos de alta temperatura tropicales y marinas
El personal de adquisiciones a menudo considera solo la presión interna a temperatura normal durante la selección, ignorando las temperaturas extremas de hasta 60 ℃ a 65 ℃ dentro de los contenedores de envío durante las exportaciones al extranjero o el transporte marítimo de verano. Las altas temperaturas hacen que la presión del vapor saturado dentro de la lata aumente, lo que provoca pandeo en el fondo o incluso fugas en el sello.
Las exportaciones de aerosoles a base de solventes deben cumplir estrictamente con las normas internacionales DOT-2P, DOT-2Q o la ONU, seleccionando sustratos de hojalata de alta resistencia con suficientes márgenes de seguridad para la deformación y la presión de estallido. SAILON recomienda que los productos de calidad para exportaciónlatas de aerosol de hojalatatener una presión de deformación no inferior a 1,2 MPa y una presión de estallido no inferior a 1,4 MPa.
4. Error 4: Fallo de tapado y engarzado debido a dimensiones del cuello de la lata fuera de tolerancia
Dimensiones de apertura inexactas de 1 pulgada, falta de redondez excesiva o espesor de rizo inestable en el cuello causan una presión de engarzado desigual durante el proceso de sellado de la planta de llenado, dejando microespacios. Después de meses de almacenamiento en estantes, los propulsores experimentan fugas lentas.
Inspeccione estrictamente las tolerancias del diámetro exterior, el diámetro interior y el espesor del rizo dentro de un estándar de más o menos 0,05 mm, mientras combina juntas de caucho de nitrilo o caucho de butilo de alto rebote y resistentes a solventes según el tipo de solvente.
5. Error 5: Utilizar material de hojalata en bruto de baja calidad con un peso de recubrimiento de estaño bajo
Para reducir los precios unitarios, se seleccionan sustratos de baja calidad con pesos de recubrimiento de estaño inferiores a los estándares. En las temporadas de lluvias del sur de ciruelas o en ambientes de almacenamiento marítimo con alta humedad, las paredes exteriores, las curvaturas del fondo o los bordes de la tapa inferior de la lata son propensos a una oxidación generalizada, lo que daña seriamente la apariencia y la vida útil del producto.
Tabla comparativa: latas de aerosol de gama baja frente a latas de aerosol personalizadas de gama alta SAILON
| Dimensión de rendimiento | Latas tradicionales de gama baja | Latas de aerosol personalizadas de alta gama SAILON |
| Peso del sustrato y estaño | Peso de estaño insuficiente, propenso a la oxidación por humedad. | Hojalata de alta calidad que cumple con los estándares internacionales, fuerte protección contra la oxidación. |
| Recubrimiento interno | Laca ordinaria de una sola capa, fácilmente disuelta por cetonas/ésteres | Laca epoxi-fenólica de doble capa, resistente a la corrosión por disolventes fuertes y a la perforación. |
| Protección de costuras | Reparación de revestimiento desigual, propenso a microporos y picaduras. | Recubrimiento automático de rayas en polvo con inspección de alta presión 100% en línea |
| Presión y antideformación | Estándar de temperatura normal, propenso a abultarse en el fondo con el calor marino | Cumple con los estándares DOT-2P/UN, diseño de alta presión de rotura para transporte marítimo extremo |
6. Lista de verificación de adquisiciones y control de calidad
Para eliminar por completo las quejas de los clientes sobre fugas y corrosión en aerosoles a base de solventes, los ingenieros de adquisiciones e I+D deben implementar lo siguiente3 pruebas de oroantes de realizar pedidos en masa:
- Prueba de compatibilidad: almacene las latas terminadas en una caja a temperatura constante de 54 ℃ durante más de 14 días para verificar el pelado del revestimiento interno y la lixiviación del metal.
- Prueba de baño de agua caliente: calentamiento de baño de agua 100% en línea en la línea de producción con temperaturas del agua no inferiores a 50 ℃ para detectar estrictamente fugas de latas de pintura en aerosol y microfugas de válvulas.
- Prueba de caída y presión: simule los límites de caída y apilamiento durante el transporte para garantizar la integridad estructural.
Preguntas frecuentes (FAQ)
- P1: ¿Por qué las latas de pintura en aerosol experimentan fácilmente abultamiento o perforación en el fondo unos meses después de llenarlas?
- A: Esto generalmente se debe a que la laca interna se disuelve con solventes fuertes, lo que expone el sustrato y causa corrosión electroquímica (Abordar el error 1), o no se tuvo en cuenta el transporte marítimo a alta temperatura, lo que provocó que la presión interna excediera los límites (Abordar el error 3). Se recomienda cambiar a laca epoxi-fenólica y volver a calcular las clasificaciones de presión.
- P2: ¿Cómo prevenir la oxidación de las paredes externas de los aerosoles a base de solventes durante el almacenamiento y envío?
- A: La oxidación externa se debe principalmente a pesos de recubrimiento de estaño deficientes o a una mala resistencia a la oxidación del sustrato (abordar el problema 5). Este problema se resuelve eligiendo hojalata de alto peso que cumpla con los estándares internacionales y asegurando una protección contra curvatura inferior.
- P3: ¿Qué garantías ofrece SAILON para el control de estanqueidad en los aerosoles de hojalata?
- A: SAILON controla estrictamente la tolerancia de apertura del cuello de 1 pulgada dentro de más o menos 0,05 mm, coincide con juntas especializadas resistentes a solventes y utiliza pruebas de costura de soldadura 100% en línea y pruebas de baño de agua para garantizar que el engarce de la válvula de aerosol se mantenga impecable.
Conclusión: asóciese con SAILON para eliminar las quejas por fugas en aerosoles a base de solventes
La resistencia a la corrosión y a la presión del embalaje para aerosoles a base de disolventes es un desafío sistemático de ingeniería. Desde el material del sustrato y el revestimiento interno hasta la protección de las costuras de soldadura y el engarzado del cuello, cualquier pérdida de control en un solo detalle puede transformarse rápidamente en una enorme crisis de confianza en la marca. En lugar de manejar las quejas reactivas de los clientes después de una falla del producto, es mucho más inteligente seleccionar contenedores confiables y de alta calidad desde la etapa inicial de abastecimiento.
como unfabricante profesional de latas de aerosol de hojalata de alta gama, SAILÓNse dedica a brindarle soluciones de envasado en aerosol que presentan una excepcional resistencia a la corrosión, recubrimientos epoxi-fenólicos multicapa, pruebas en línea 100 % rigurosas y altos márgenes de seguridad para la resistencia a la presión. Si está buscando un socio confiable a largo plazo para eliminar por completo los problemas de fugas, óxido y deformación, no dude en comunicarse con SAILON para obtener muestras personalizadas y soporte técnico experto.