Dale la vuelta a la lata y colócala en el banco.
Casi todo lo que decidirá si esta lata sobrevivirá un año en un almacén está ahora frente a ti, en un anillo de unos cuatro milímetros de ancho: el rizo, el compuesto asentado en su interior y la doble costura que une el extremo al cuerpo.
Es la parte menos fotogénica del producto y la única que tiene que ser correcta en todo momento.
Primero, una distinción que cambia a quién llamas
Hay dos articulaciones en unlata de aerosol, y los compradores los confunden constantemente.
La doble costura une el cono y la cúpula al cuerpo. En una lata de aerosol de tres piezas, esto sucede en la planta de latas, antes de que se envíe la lata. Recibirá un recipiente terminado y sellado con una abertura en la parte superior: la abertura de la copa de la válvula.
El engarce de la válvula une la válvula a esa abertura. Eso sucede en tu llenadora.
Entonces, cuando una lata gotea por el hombro, la primera pregunta no es “¿la costura estaba mal?” pero “¿cuál de las dos articulaciones falló?” Hace semanas se hizo en Foshan una doble costura que fracasó. Esta mañana se realizó un engarce de válvula que falló en su línea y la solución es una dimensión de engarzado, no un reclamo.
La única excepción: si compras los cuerpos y las terminaciones por separado y coses en casa, la doble costura será tuya. Esto es inusual en los aerosoles y común en las latas de alimentos, y vale la pena indicar claramente en cualquier acuerdo de suministro a qué parte pertenece cada porro.
el rizo
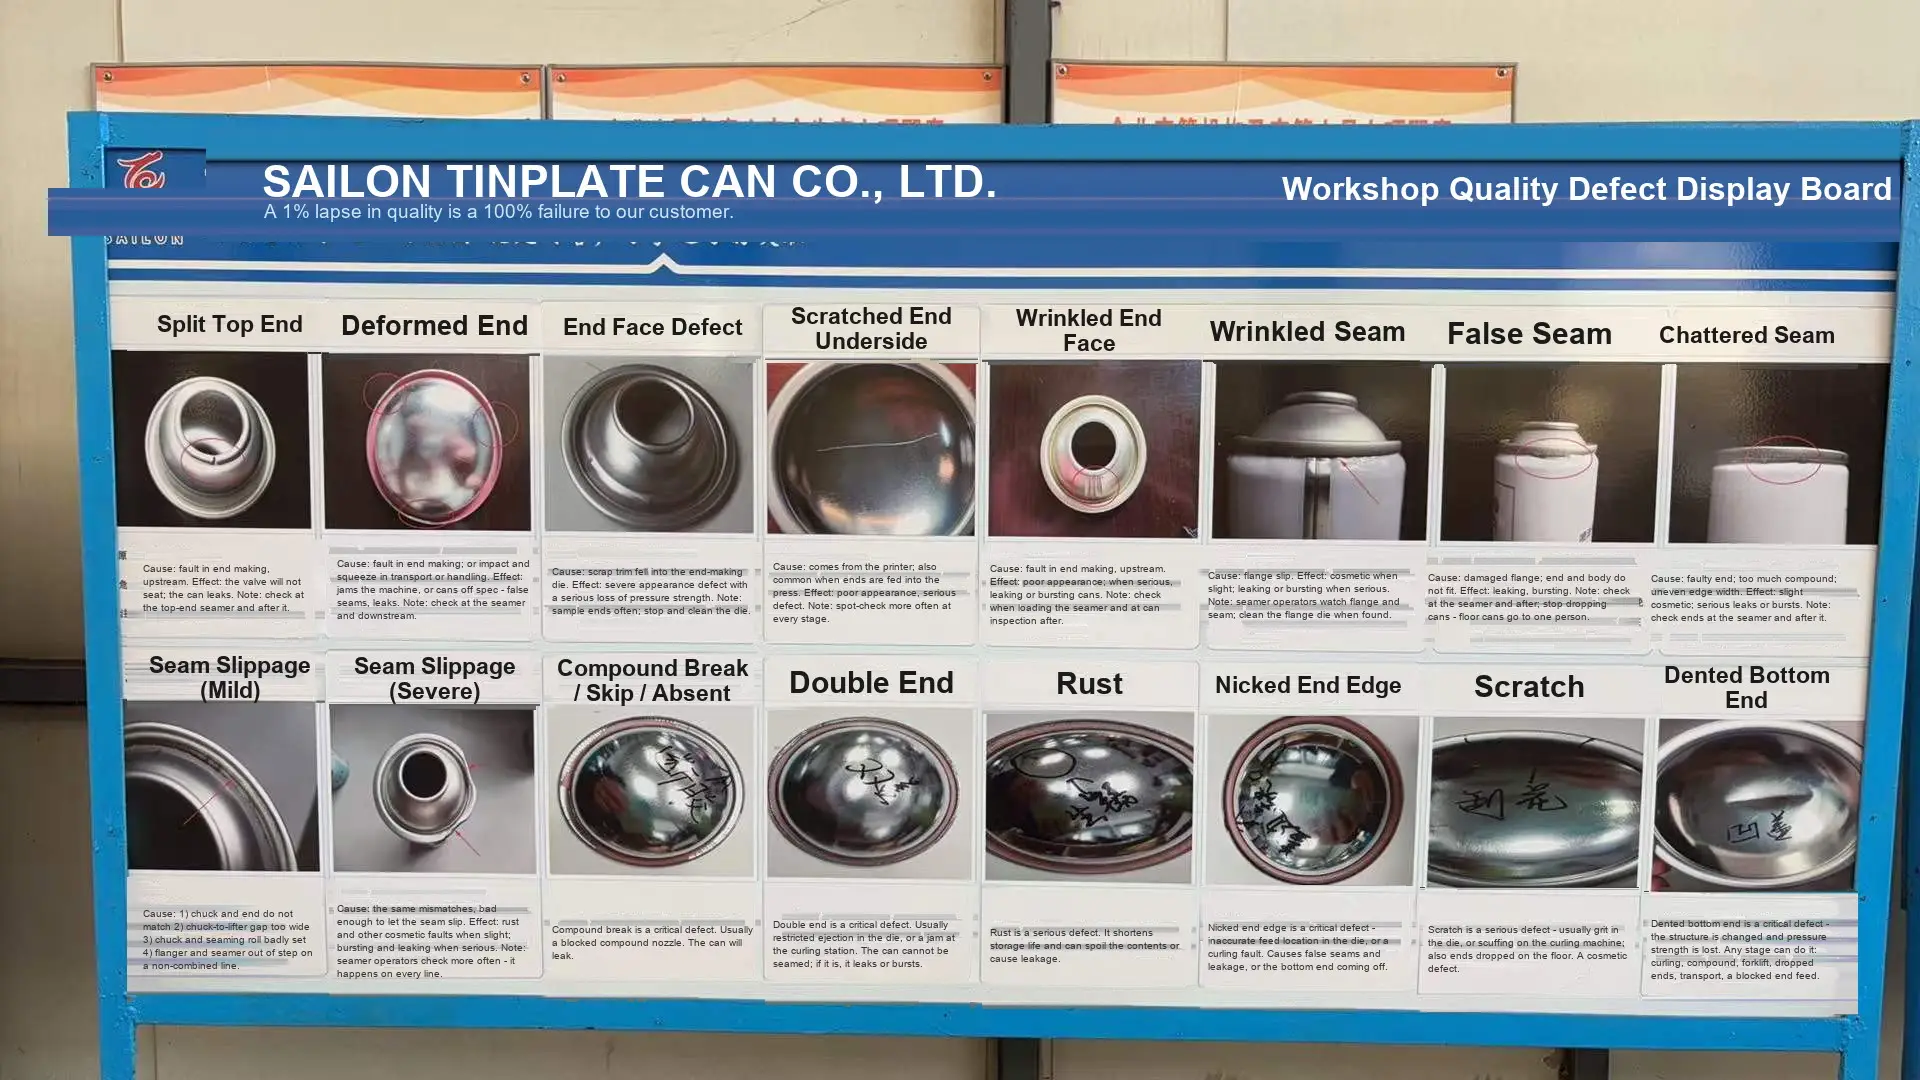
El rizo es el borde enrollado del extremo y es donde vive el compuesto. Aquí fallan tres cosas.
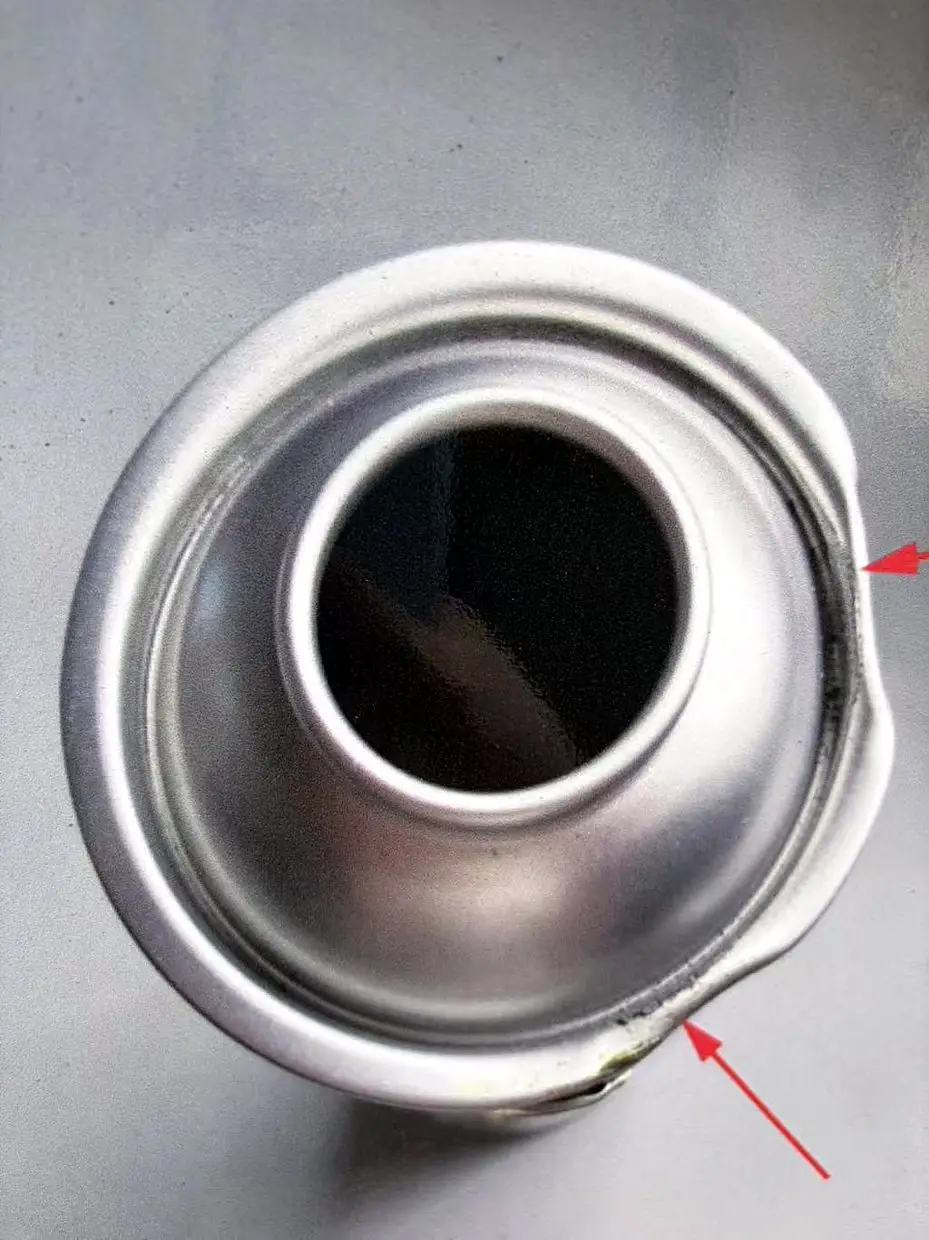
Muesca en el borde
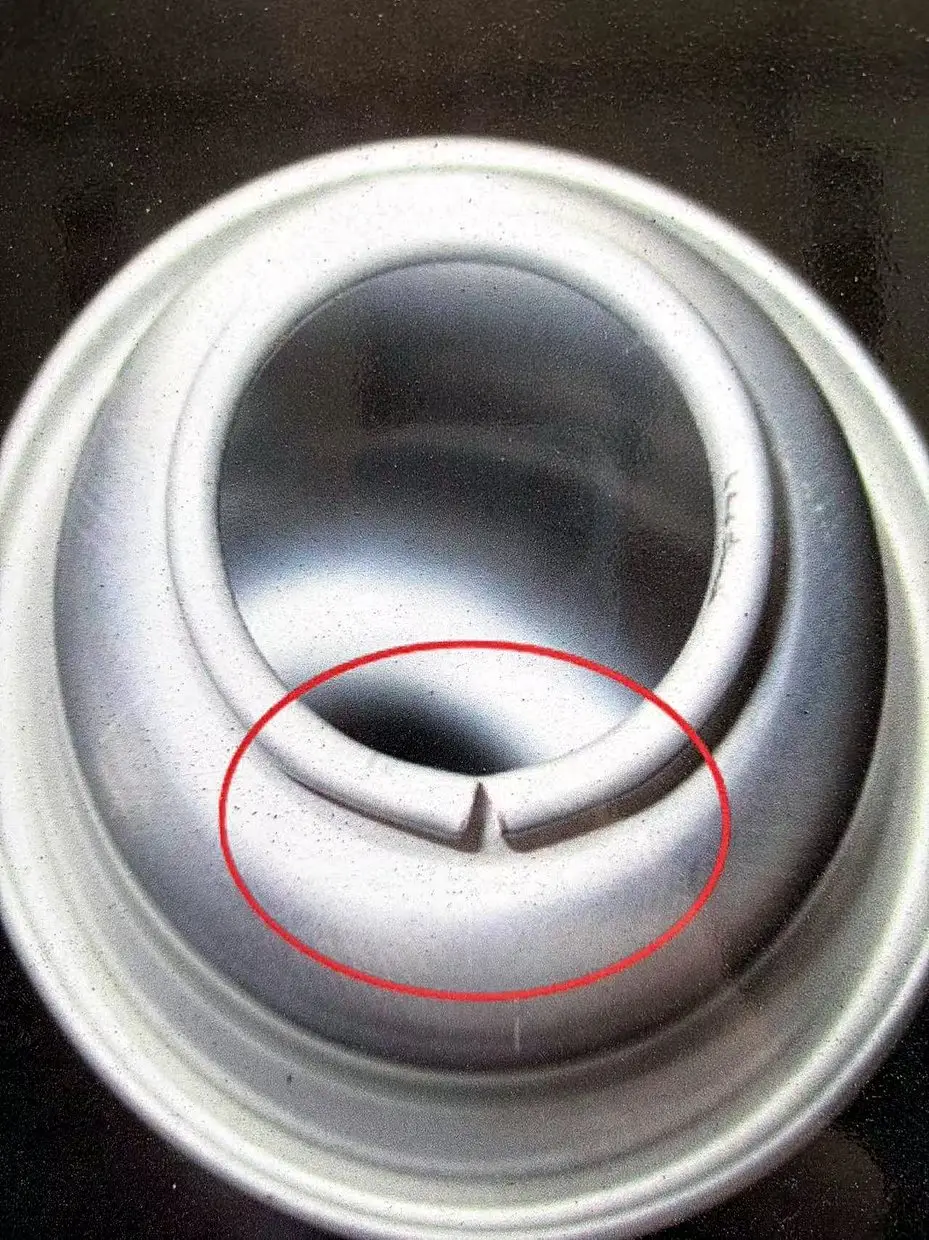
Una muesca o un trozo de metal faltante en la circunferencia del rizo. Parece trivial (falta un milímetro de borde en una lata de 65 mm) y no lo es, porque esa muesca es una sección de la costura sin metal para entrelazar ni compuesto para sellar.
La causa suele ser la manipulación antes de coser: extremos encajados en un cargador, alimentados a través de un conducto, enganchados en una guía. Si ve muescas en un grupo en un lado de la plataforma, sospeche de la ruta de alimentación en lugar de la prensa.
Grieta de rizo
Una división en el propio rizo, a veces solo visible como una línea oscura en el canal donde se asienta el compuesto.
La hojalata es dúctil, pero el rizo se forma en el límite de lo que aguanta el material, y una herramienta de rizo desgastada, un calibre en el extremo inferior de la tolerancia o un extremo que ha sido vuelto a golpear la empujará más allá de ese límite.
Este es el defecto que con mayor frecuencia se pasa por alto en una verificación visual de la línea, porque la grieta se encuentra dentro del canal, donde la luz no llega. Una luz rastrilladora o un recorrido con la uña alrededor de la circunferencia encuentran cosas que una mirada directa no encuentra.
División de la línea de puntuación
En los extremos con una ranura, el metal se adelgaza deliberadamente a una fracción de su calibre para que se abra de manera predecible. Eso es por diseño. Lo que no es intencional es una división que aparece en la partitura antes de que se use la lata.
La profundidad de la puntuación es una ventana estrecha. Demasiado poco profundo y el extremo no se abrirá limpiamente bajo presión; demasiado profundo y se abre en el almacén. Cuando vea divisiones de puntajes, la pregunta que debe hacerle a su proveedor no es "¿por qué está roto?", sino "¿cuál es su puntaje residual y con qué frecuencia lo mide?".
la cara final
Arruga
Fruncido en la parte plana del extremo, irradiando hacia afuera desde el centro. Ocurre cuando la secuencia de formado tira del material más rápido de lo que puede fluir: un problema de presión en el portapiezas o una hoja con el temple incorrecto para el estirado.
Un extremo arrugado todavía está cosido. Simplemente no queda tan plano y, en una lata que se va a apilar, es el comienzo de un problema de distribución de presión en lugar de una falla instantánea.
Rascar
Abrasión en la cara lacada, por extremos que se deslizan entre sí, contra la pared de un almacén o contra el interior de una caja.
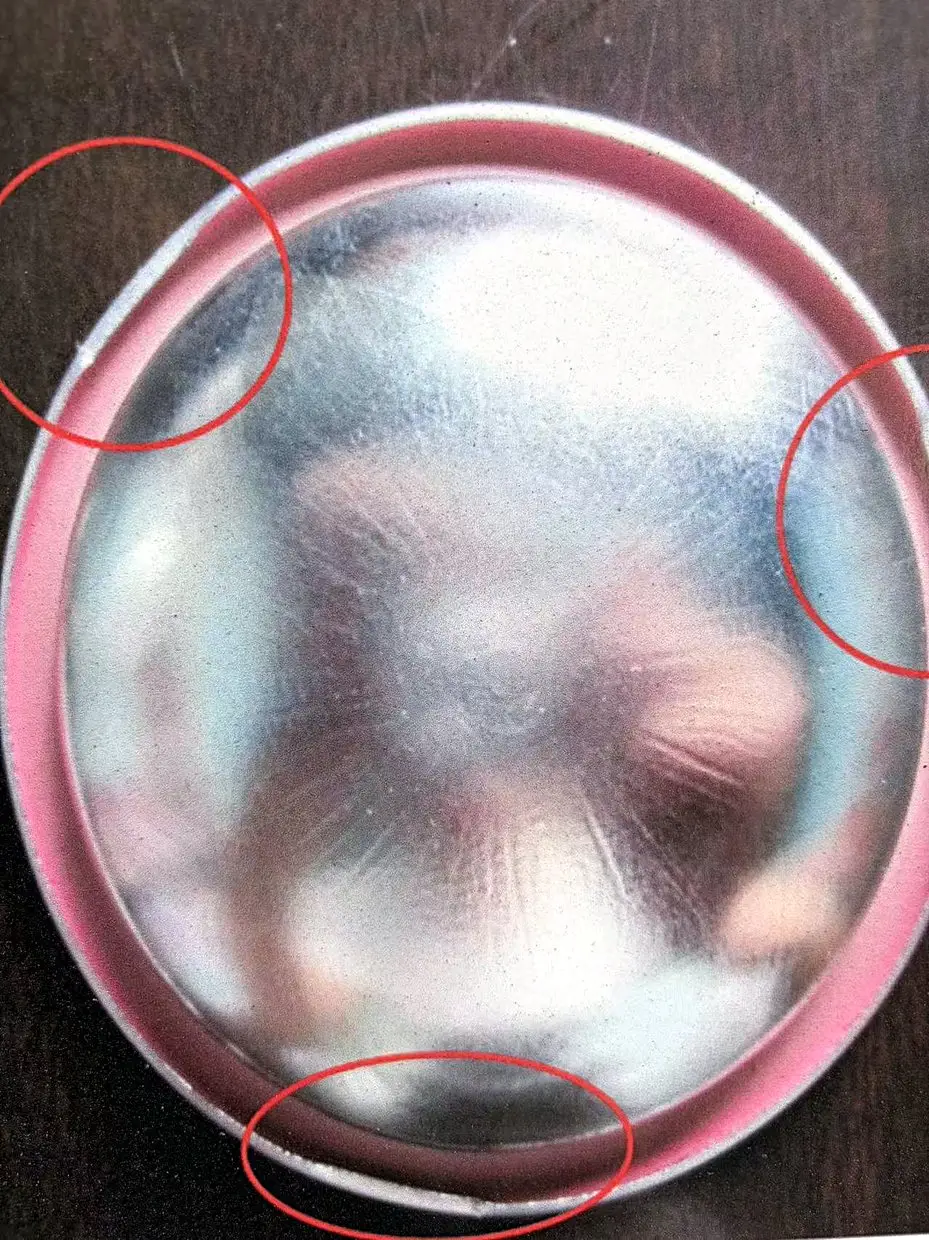
Los rayones son más importantes comercialmente que mecánicamente en la mayoría de los productos. En una lata de cosméticos cuyo extremo mira al cliente cada vez que lo recoge, una tapa desgastada es un producto devuelto.
Deformación
El extremo no es plano ni concéntrico. A veces es visible como un bamboleo cuando la lata está sobre una mesa; a veces sólo como una lectura dimensional.
Vale la pena separarlo de la abolladura: una deformación generalmente se forma y aparece en un lote completo, mientras que una abolladura es un evento único y aparece en un puñado de latas.
El anillo compuesto
El compuesto sellador se aplica como un anillo en el rizo. Es lo único que se interpone entre el propulsor y la atmósfera, y se aplica por gramo.
Salto, escasez o ausencia de compuestos
El anillo está roto, es delgado o falta en un arco. Debajo de la costura, ese arco no tiene ninguna junta.
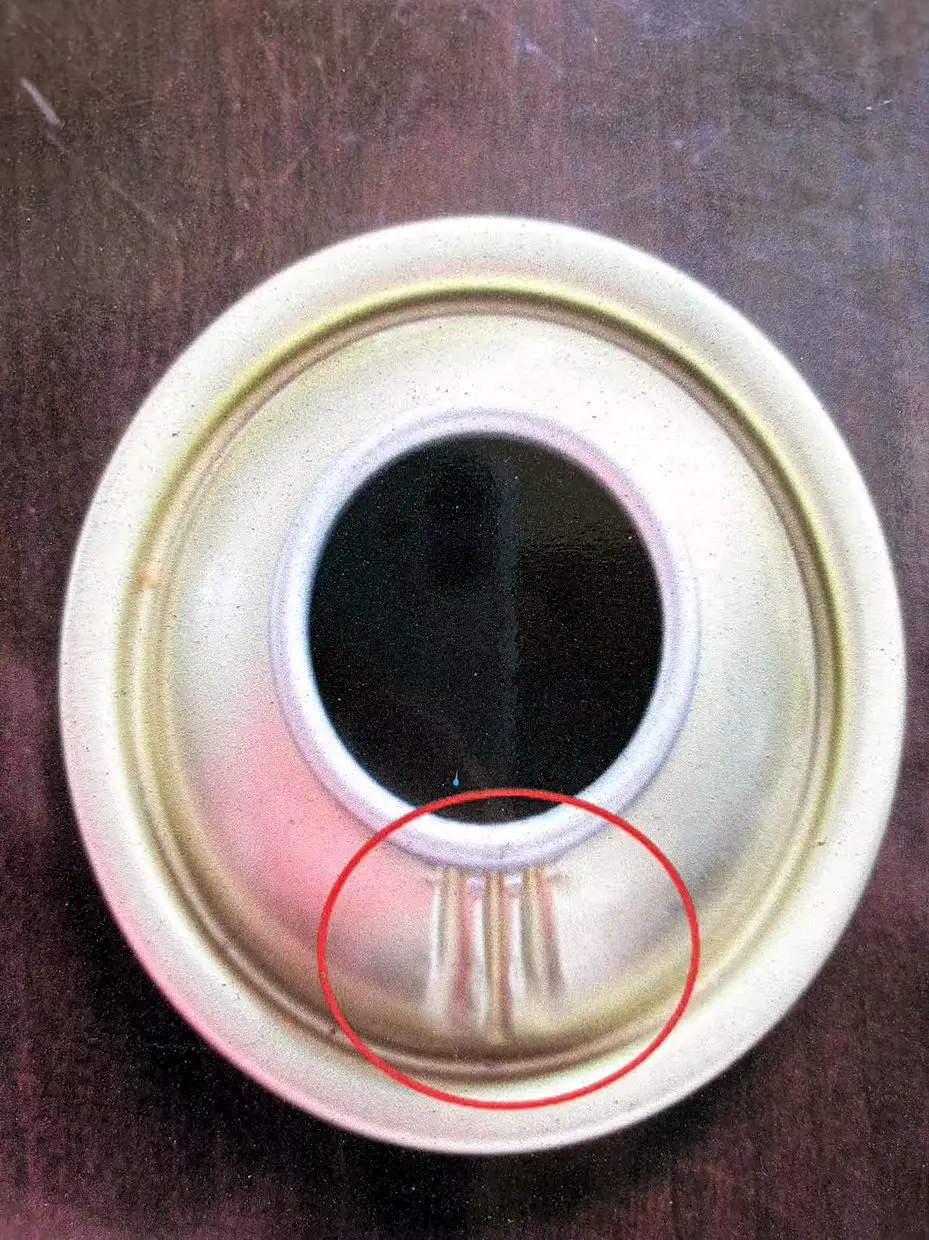
Este es el defecto de mayor consecuencia y menor visibilidad de toda la lata. No se puede ver en una lata sellada sin abrirla. Un lote con contenedores compuestos pasará por un baño de agua si los contenedores son lo suficientemente pequeños y fallará en un estante nueve meses después.
Haga dos preguntas a su proveedor: ¿cuál es el peso del compuesto por extremo y cómo se verifica: por muestra de peso o por sistema de visión? Un proveedor que pesa las terminaciones según un cronograma lo está haciendo correctamente. Quien comprueba “mirando” no está comprobando.
Aplicación excesiva y expulsión
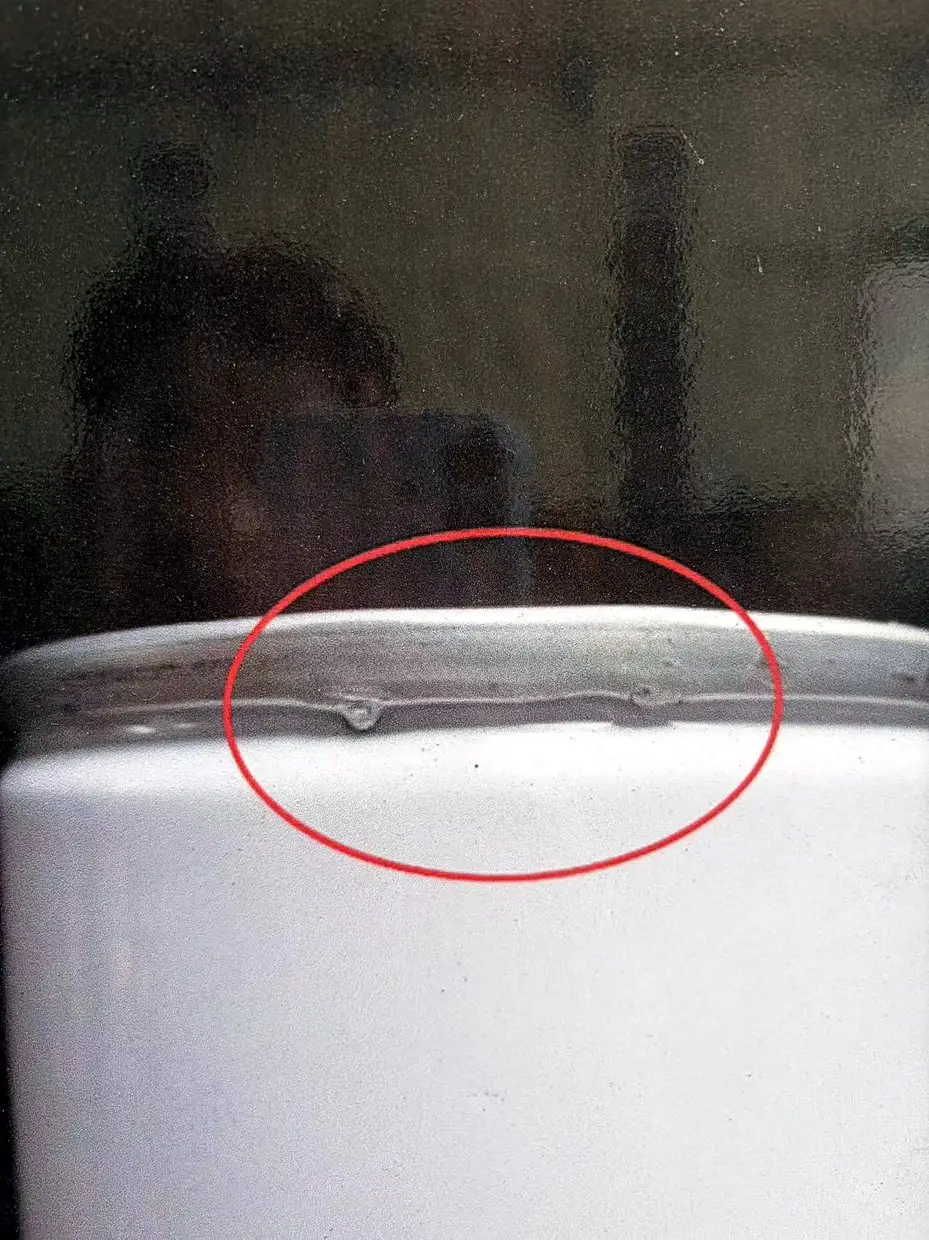
Demasiado compuesto y el exceso tiene que ir a alguna parte cuando se cierra la costura. Extruye: una cuenta o una serie de pequeñas manchas en la unión de la costura.
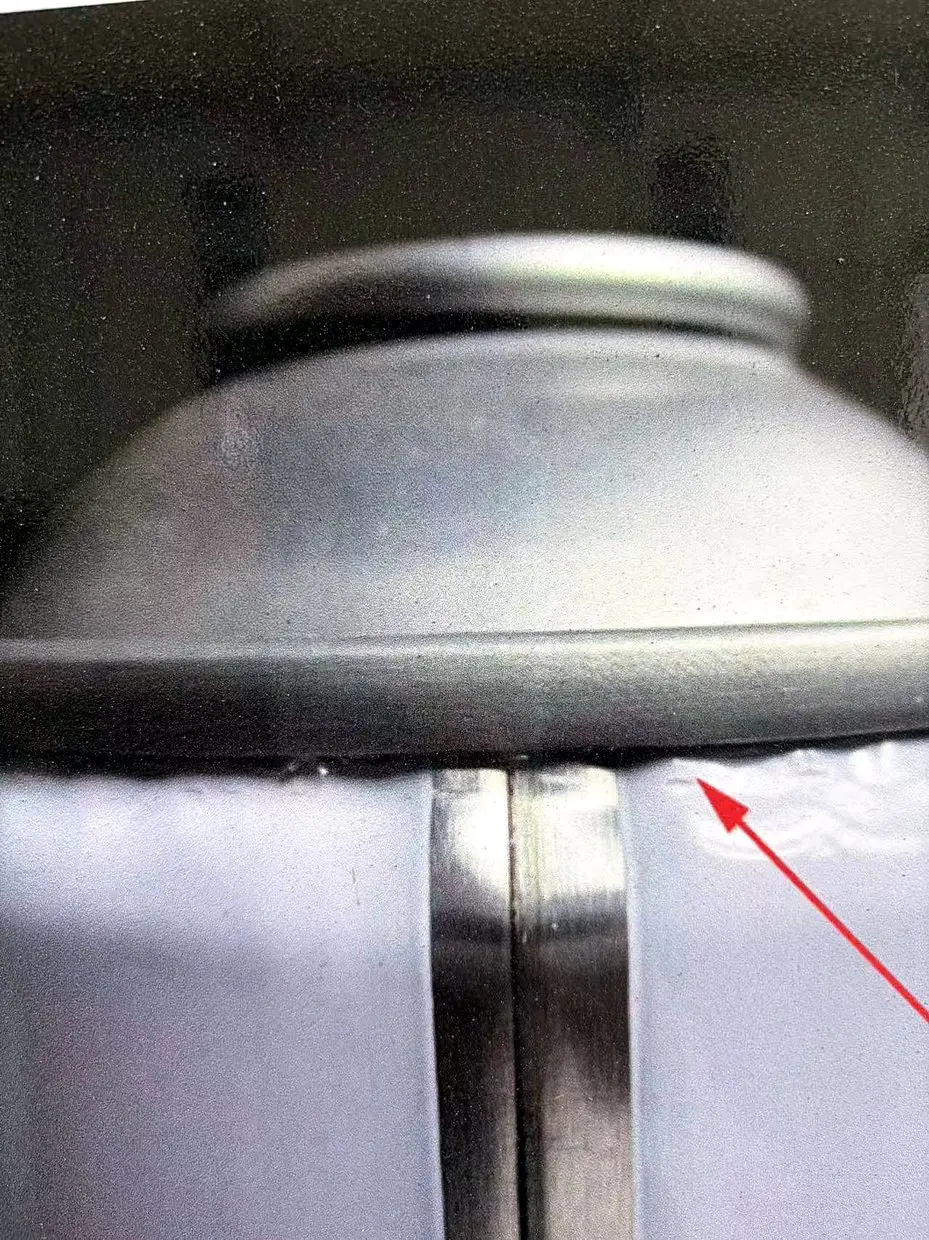
La mayoría de los compradores califican el exprimido como cosmético. Por lo general, eso es correcto, con una excepción: si el compuesto es de un tipo que puede migrar, el material extruido dentro de la lata se convierte en un problema de contaminación del producto en lugar de uno cosmético, y la conversación cambia.
la doble costura
Cinco rodillos, dos operaciones y unos cuarenta milisegundos por lata. La mayor parte de lo que sale mal aquí es mecánico y aparece en series en lugar de individuales.
costura falsa
Los ganchos no se entrelazaron. La costura parece cerrada, queda a la altura adecuada y se separa bajo presión o bajo la uña del pulgar.
La causa es una condición de configuración o desgaste: presión del portabrocas o del rodillo, perfil del rodillo o una lata que no estaba colocada correctamente. Es un rechazo del 100% cuando se encuentra, y para encontrarlo es necesario derribarlo: cortar la costura, medir la longitud del gancho y la superposición, observar la sección transversal. No existe ninguna inspección externa que la sustituya.
Diente de costura
Una protuberancia o espolón afilado que sobresale de la costura, donde el rollo saltó o el metal se desplazó en lugar de formarse.
Más allá de la apariencia, un diente es un peligro al manipularlo (corta los guantes y puede dañar las latas vecinas en una caja) e indica que los rodillos de costura no están donde deberían estar.
Deslizamiento de costura
El rollo se desliza en lugar de formarse. El resultado es una costura suelta, baja o ambas cosas. Slip suele aparecer como una serie de latas en lugar de una sola, porque todo lo que se movía permanecía en movimiento.
Arruga de costura
Fruncido a lo largo de la costura donde se unen el extremo y el cuerpo. Las arrugas leves son tolerables en muchas especificaciones; los profundos significan que el metal se dobla en lugar de comprimirse, y el sello depende de que el compuesto llene un espacio para el que nunca fue dimensionado.
El hombro y la cúpula
Abolladura en el radio del hombro
Una abolladura en la parte plana de una cúpula es principalmente cosmética. Una abolladura en el radio donde la cúpula se convierte en el cuerpo es donde se concentra la carga de presión. Crea un aumento de tensión exactamente donde menos lo desea, y en una lata de alta presión debe tratarse como un defecto estructural independientemente de su profundidad.
Doble fondo
Dos extremos introducidos en la misma lata. Casi siempre el segundo extremo es un extremo parcial o anidado que viajó a través de la alimentación. Es fácil de detectar desde el exterior una vez que sabes buscarlo: la base está orgullosa o la lata está colocada de manera desigual.
También es la evidencia más clara posible de que la alimentación final se está comportando mal, por lo que un solo hallazgo justifica verificar el resto de la ejecución.
Óxido
En las puntas, el óxido casi siempre comienza en un borde: el borde cortado del rizo o un rasguño que llegó al metal desnudo. En una lata nueva no debería estar allí en absoluto. En una lata que ha estado reposada, es una cuestión de almacenamiento: condensación, humedad incontrolada, un contenedor que sudó durante el viaje.
Qué se puede arreglar y por quién
| Defecto | Origen | Se puede arreglar después del hecho | Dueño |
|---|---|---|---|
| salto compuesto | Finalizar | No | fabricante de latas |
| Grieta de rizo | Finalizar | No | fabricante de latas |
| División de puntuación | Finalizar | No | fabricante de latas |
| Muesca en el borde | Manipulación final/alimentación | No | fabricante de latas |
| costura falsa | Configuración de costura | No | fabricante de latas |
| Diente de costura | Rollos de costura | No | fabricante de latas |
| Deslizamiento de costura | Rollos de costura | No | fabricante de latas |
| exprimir | peso compuesto | Sólo clasificación cosmética | fabricante de latas |
| Fuga en el engarce de la válvula | linea de llenado | Sí, vuelva a engarzar | Relleno |
| Abolladura en el hombro | Manejo | No | Quien lo manejó |
| Óxido de borde | almacenamiento, transporte | No | Depende del embalaje y las condiciones. |
| Rasguño en la cara | Manejo | No | Quien lo manejó |
El patrón es incómodo pero honesto: casi todo lo que en esta lista falla en una lata se decidió antes de que la lata saliera de la planta. Es por eso que la pregunta útil en la auditoría no es "¿cuál es su tasa de defectos?", sino "¿cuáles de estos miden, con qué frecuencia y si puedo ver el registro?".
Si compras el cono y la cúpula por separado.
Algunos compradores lo hacen, para reenvasar o para una operación de llenado que se realiza internamente. Tres cosas para especificar más allá de las dimensiones:
Tipo de compuesto y peso por extremo, no solo “con compuesto”. El peso es lo que determina si el anillo sella.
Puntuación residual, si se puntúa el final, con un método de medición establecido.
Formato de embalaje y anidamiento, porque los defectos de rayado y muesca mencionados anteriormente se crean en el cargador y la caja, no en la prensa.
NuestroGama de conos y cúpulas para latas de 45 a 70 mmcubre las configuraciones estándar; Si estás haciendo coincidir los extremos con un cuerpo con cuello, eldiferencia entre construcción con cuello y pared rectaexplica por qué un extremo del mismo diámetro no es intercambiable entre ambos.
SAILON fabrica latas completas de aerosol y juegos de cono y cúpula en Foshan: de 45 mm a 70 mm, 400 millones de latas al año. Si alguna costura está fallando en su línea y no está seguro si salió así de nuestra planta, envíe fotografías de la sección de desmontaje y el código de lote. Respondemos a aquellos con medidas, no con opiniones.