


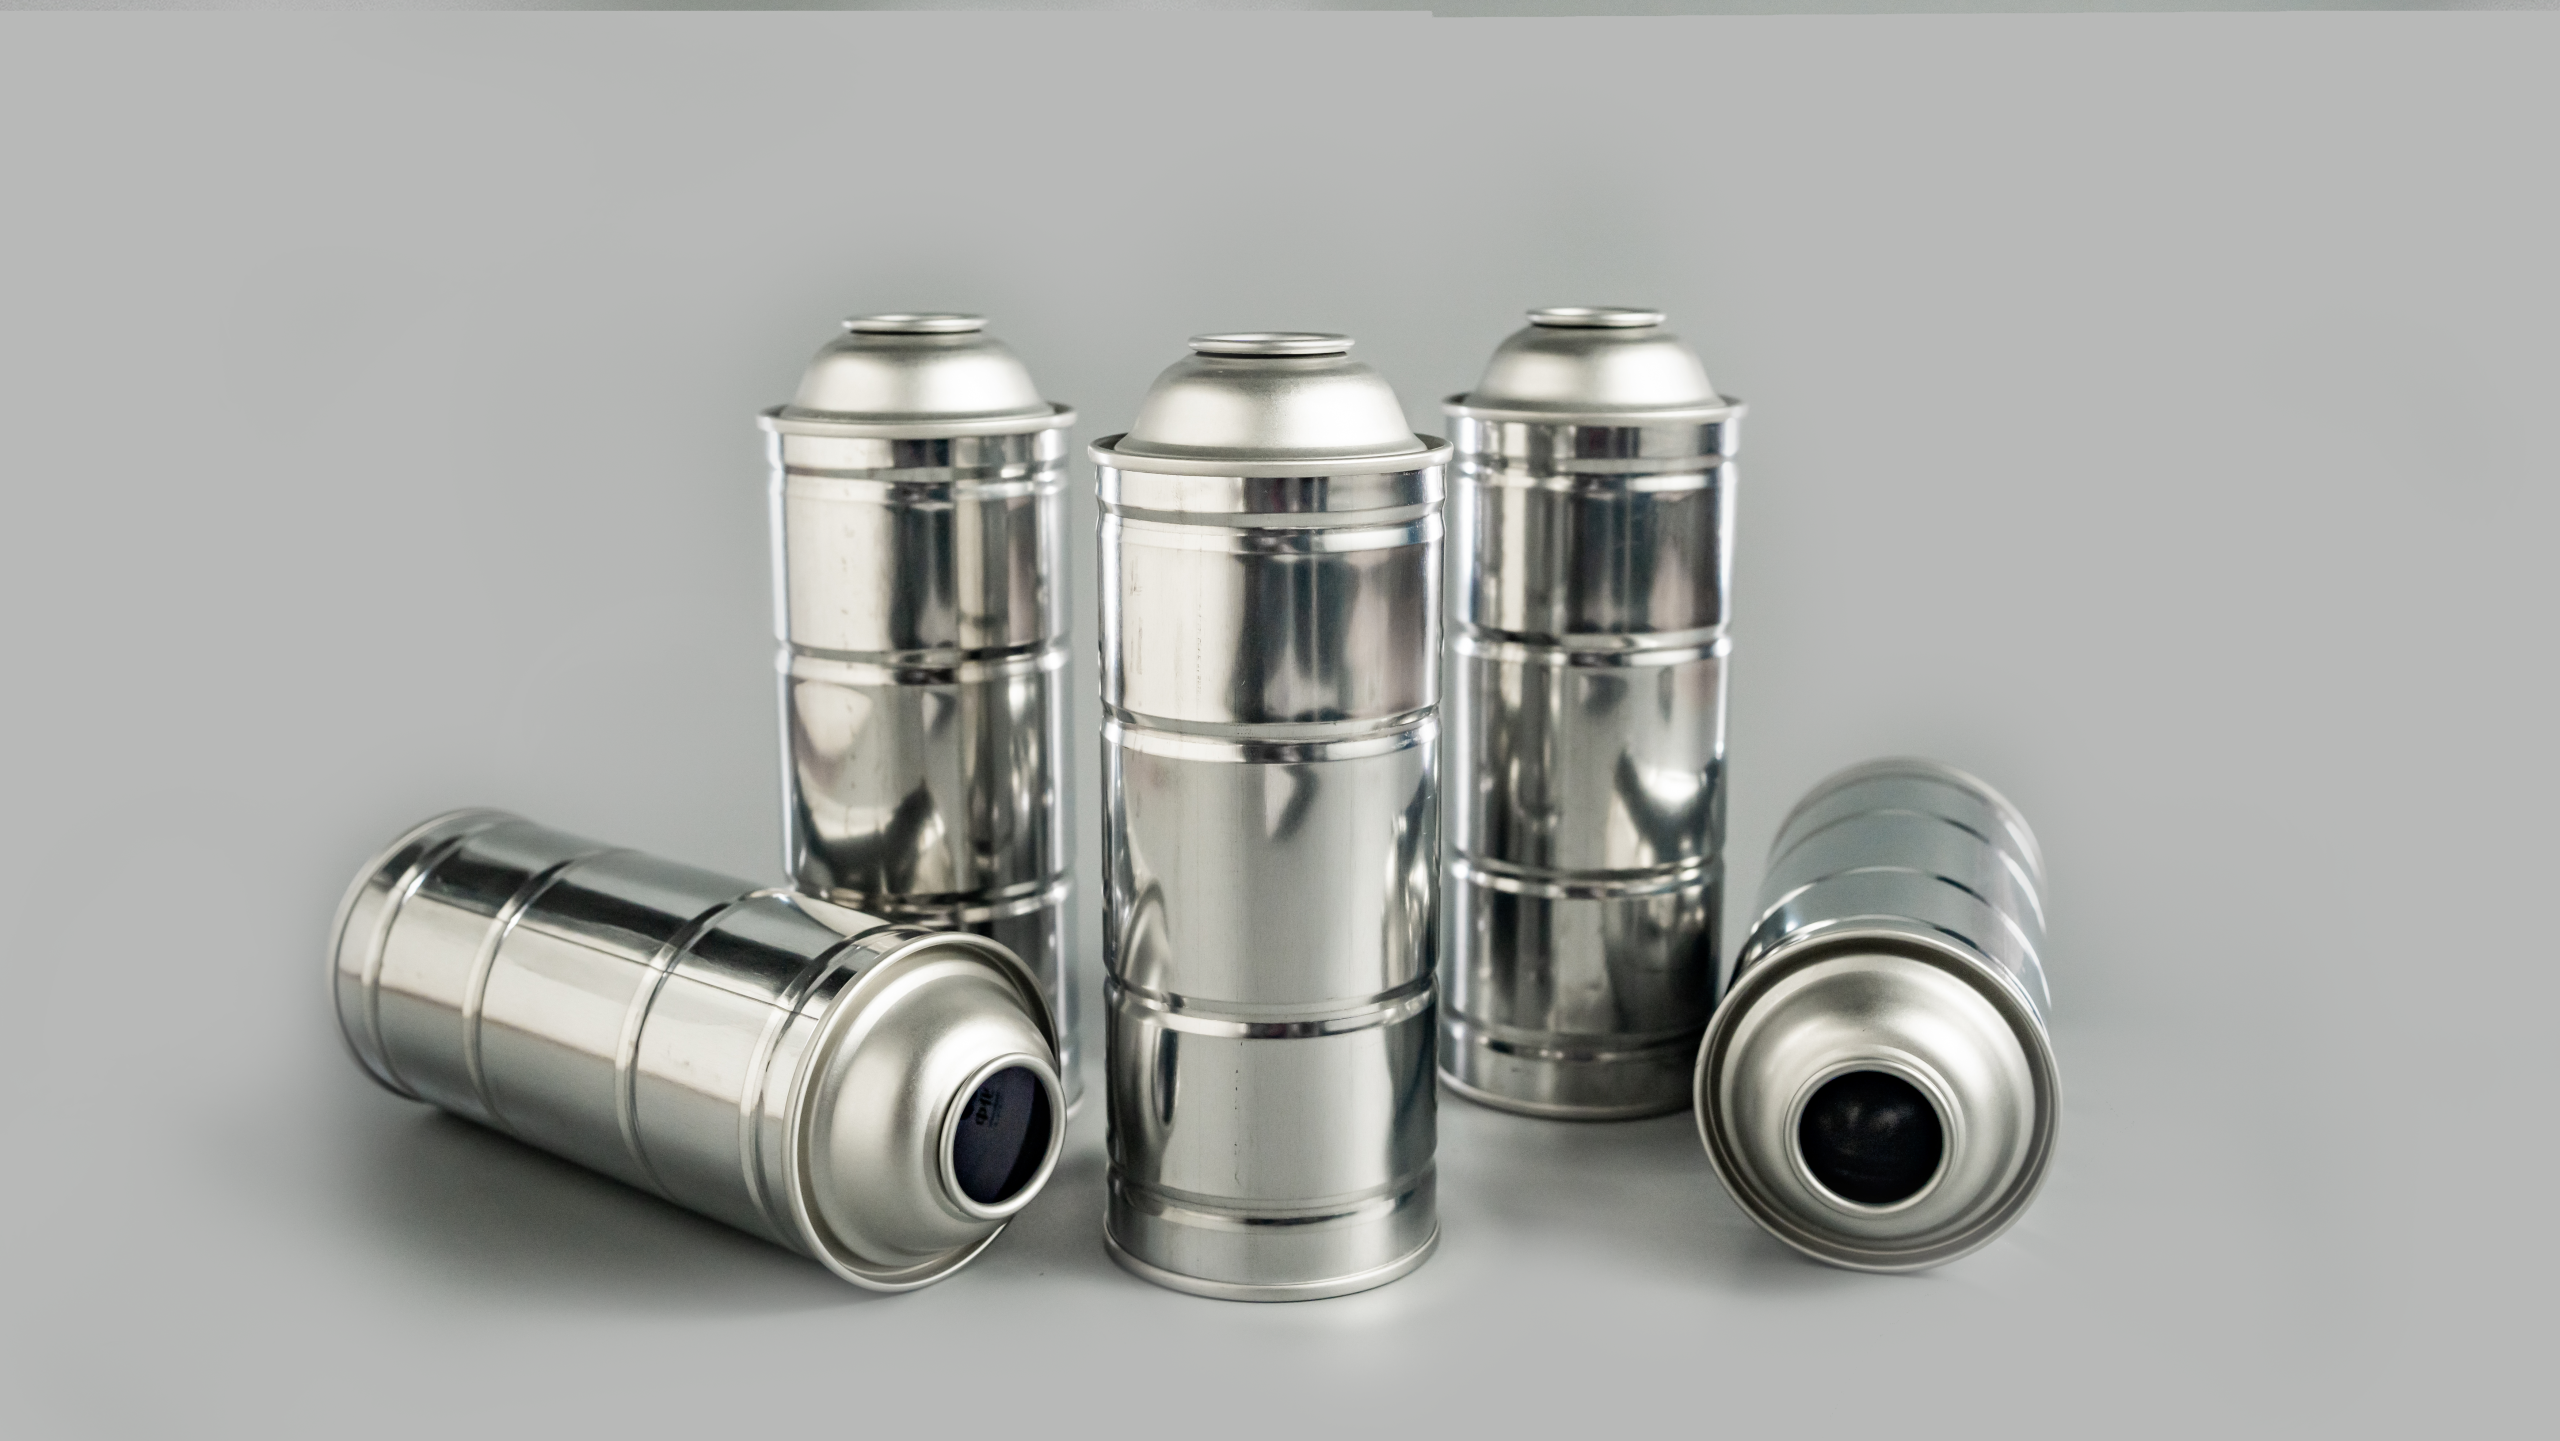
1. El problema: el tiempo de inactividad no planificado acaba con la eficiencia de su línea de llenado
Su línea de llenado de aerosoles se detiene. De nuevo. Suena la alarma. La producción se paraliza. ¿Tu primer instinto? Culpe al equipo. La culpa es de la velocidad de la línea. Pero ¿qué pasaría si el verdadero culpable llegara al palé antes de que la primera lata llegara al cabezal de llenado? La mayoría de los problemas no planificados de atascos en la línea de llenado de latas de aerosol no son causados por maquinaria defectuosa o error del operador. Provienen de ocultosfabricación de latas de aerosol de hojalataProblemas de compatibilidad que la mayoría de los equipos de producción pasan por alto durante los controles de calidad.
El tiempo de inactividad persistente de la línea de llenado de aerosoles genera pérdidas mucho mayores de lo que la mayoría de los gerentes de planta creen. Una línea de llenado estándar de 200 CPM que se atasca solo tres veces por turno pierde aproximadamente 7200 latas por día. En un año de producción de 250 días, eso equivale a 1,8 millones de latas de producción perdida, incluso sin contar los desechos de propulsor, los costos de mano de obra de limpieza manual y el desgaste mecánico acelerado de los costosos equipos de llenado. Para las plantas de producción de alto volumen, estas pérdidas no calculadas erosionan silenciosamente los márgenes de ganancias anuales y retrasan los cronogramas de entrega a los clientes.
2. La causa principal: el diámetro del rizo de la lata y la compatibilidad del cabezal de llenado no coinciden
Si desea saber cómo detener permanentemente el atasco de las latas de aerosol en la línea de llenado, debe mirar más allá de las fallas mecánicas a nivel de la superficie y concentrarse en la coincidencia dimensional de precisión. El llenado estable del aerosol depende completamente del espacio controlado entre el diámetro del rizo de la lata y la especificación del diámetro interno del cabezal de llenado. El espacio libre de funcionamiento seguro de la industria varía de 0,3 mm a 0,5 mm, lo que permite un posicionamiento, prensado y sellado suaves sin fricción ni extrusión.
Los problemas surgen cuando las tolerancias mecánicas y de fabricación acumuladas rompen este equilibrio crítico. La tolerancia del diámetro de la lata de aerosol de hojalata (normalmente ±0,15 mm) combinada con fluctuaciones menores en el espesor de la hojalata crea sutiles desviaciones dimensionales entre los lotes de producción. Tras meses de funcionamiento, los cabezales de llenado desarrollan un microdesgaste que expande el diámetro interior del orificio. Este cambio lento arruina la calibración preestablecida y crea un contacto inconsistente entre el cabezal de llenado y el borde de la lata.
Más allá de la pura desviación de tamaño, la formación de rizos irregulares (incluidos bordes deformados, pequeñas rebabas en los bordes y pestañas demasiado extendidas) crea una resistencia desigual durante el prensado a alta velocidad. Estos defectos sutiles son la razón principal por la que las latas que cumplen perfectamente con las especificaciones aún provocan frecuentes atascos en las líneas, lo que crea problemas continuos de compatibilidad en la fabricación de latas de aerosol en la producción en masa.
3. Tres señales de que su línea tiene problemas de compatibilidad con el diámetro del rizo
No necesita equipos de prueba complejos para diagnosticar la discrepancia entre el rizo y el cabezal de llenado. Estas tres claras señales operativas permiten a su equipo de ingeniería autoinspeccionar y confirmar el problema dentro de un turno de producción:
- Atascos en estaciones fijas: Los atascos ocurren constantemente exactamente en la misma posición del cabezal de llenado, en lugar de aleatoriamente en toda la línea. Los atascos aleatorios suelen indicar problemas con el transportador o la alineación; Los atascos en estaciones fijas casi siempre indican incompatibilidad dimensional.
- Marcas de rayones circunferenciales uniformes: Inspeccione de cerca las latas atascadas. Las marcas consistentes y uniformes alrededor de todo el diámetro del borde de la lata demuestran una fricción rígida entre la curvatura de la lata y la pared interior del cabezal de llenado durante el prensado.
- Fallos dependientes de la velocidad: la frecuencia de interferencias aumenta drásticamente a medida que aumenta la velocidad de la línea. La operación más rápida amplifica el desplazamiento centrífugo menor, convirtiendo pequeños espacios dimensionales en repetidas colisiones mecánicas.
4. Cómo SAILON resuelve los problemas de atascos y compatibilidad del cabezal de llenado
En lugar de depender de estándares genéricos de la industria que no coinciden con los equipos del mundo real, SAILON implementa un proceso de producción personalizado que prioriza los equipos para reducir el tiempo de inactividad de la línea de llenado que enfrentan las instalaciones de aerosoles. Nuestra solución principal apunta a la falta de coincidencia fundamental entre las dimensiones del curvado de las latas y los parámetros del cabezal de llenado en el sitio.
Primero, abandonamos las plantillas de tamaño de rizo universal y realizamos una calibración de parámetros uno a uno según las especificaciones reales del diámetro interno del cabezal de llenado de los clientes. Nuestro equipo registra el modelo del cabezal de llenado, el estado de desgaste y la velocidad de la línea para personalizar el producto exclusivo.lata de aerosol de hojalataRangos de tolerancia del diámetro de rizo para cada línea de producción.
En segundo lugar, reemplazamos el muestreo por lotes tradicional con una inspección completa al 100 % del diámetro exterior, la redondez y el acabado de los bordes de las latas antes de la entrega. Esto elimina el apilamiento de tolerancia de lotes y garantiza que cada lata cumpla con los requisitos de autorización del equipo de llenado del cliente.
En tercer lugar, creamos archivos coincidentes de equipos a largo plazo para cada socio. Cada vez que los clientes reemplazan los cabezales de llenado o mejoran la velocidad de la línea, ajustamos sincrónicamente los parámetros de formación de rizos para mantener la calidad permanente.compatibilidad del cabezal de llenadoy evitar fallos de atasco recurrentes.
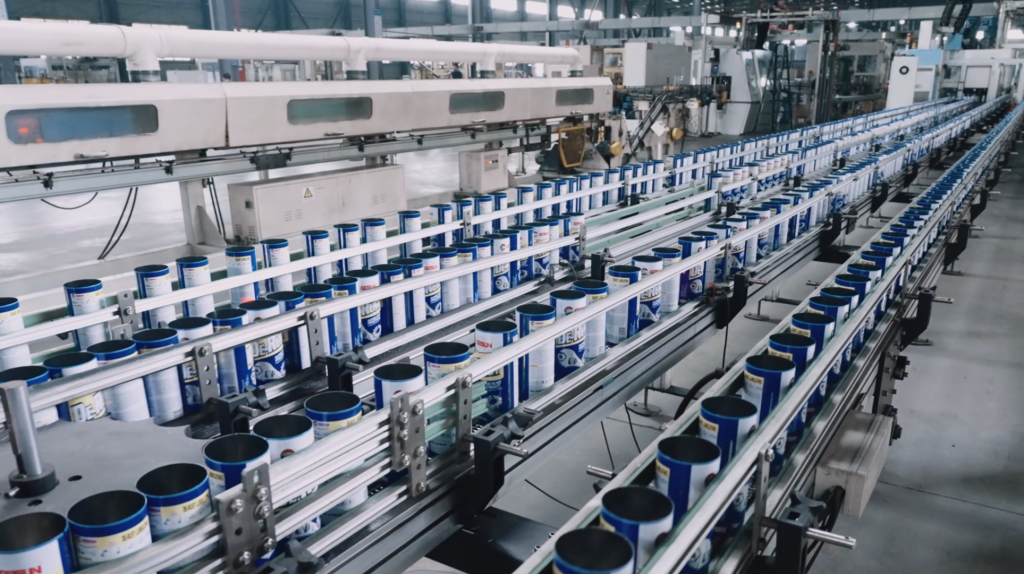
5. Estudio de caso de cliente real y resultados de datos cuantificables
Los datos siempre demuestran el valor de la personalización de precisión mejor que las explicaciones teóricas. Uno de nuestros clientes a largo plazo opera una línea de llenado de aerosoles de alta velocidad de 300 CPM para productos en aerosol para el cuidado personal, y se enfrenta a atascos recurrentes graves y tiempos de inactividad no planificados durante años.
Antes de la cooperación, la planta sufría 47 incidentes de atascos por turno de producción, lo que provocaba frecuentes paradas de emergencia. El tiempo de inactividad anual se acumuló hasta 186 horas, lo que provocó una pérdida masiva de producción, desperdicio de propulsor y repetidos costos de mano de obra de mantenimiento manual.
Después de que SAILON optimizara el estándar de diámetro de curvatura de latas y personalizara el rango de tolerancia para que coincidiera perfectamente con el diámetro interno del cabezal de llenado y el estado operativo de alta velocidad, la frecuencia de atascos del cliente se redujo drásticamente a solo 2 incidentes por turno. El tiempo de inactividad anual de la línea se redujo de 186 horas a menos de 8 horas, lo que ahorró costos sustanciales estimados en pérdida de producción, desperdicio de material y mano de obra de mantenimiento. La eficiencia general del equipo (OEE) de la línea del cliente mejoró significativamente y se logró una producción en masa continua y estable.
6. Preguntas frecuentes (FAQ)
Estas preguntas técnicas específicas coinciden con consultas de búsqueda industriales de alta intención y responden a las dudas centrales de los ingenieros de producción y los equipos de adquisiciones:
P: ¿Cuál es la causa número uno del atasco repetido de las latas de aerosol en las líneas de llenado de alta velocidad? R: La causa principal es un desajuste dimensional no abordado entre el diámetro del curvado de la lata y el diámetro interno del cabezal de llenado. Las tolerancias de fabricación acumuladas, el microdesgaste del cabezal de llenado y la formación de rizos no estándar crean un espacio de operación inconsistente, lo que provoca atascos repetidos y tiempos de inactividad en la línea de llenado que enfrentan las líneas de producción de aerosoles.
P: ¿Existe un estándar de diámetro de rizo universal que funcione para todos los cabezales de llenado? R: No se aplica ningún estándar universal a todos los equipos de llenado. Las especificaciones generales de la industria solo proporcionan valores de referencia. La producción estable depende de la combinación personalizada entre la tolerancia del diámetro de curvatura de las latas de aerosol de hojalata y el diámetro interior real, el estado de desgaste y la velocidad de funcionamiento de sus cabezales de llenado específicos.
P: ¿Cuál es la forma más rápida de reducir los atascos en la línea de llenado sin reemplazar el equipo? R: La solución más rentable es recalibrar los estándares dimensionales del rizador de latas para que coincidan con las especificaciones existentes del cabezal de llenado. Optimizar el control de la tolerancia al curvado y eliminar la deformación no calificada del borde de las latas puede reducir drásticamente las tasas de atascos sin necesidad de reemplazar el equipo o renovar la línea.
P: ¿La discrepancia en el diámetro del rizo afecta el engarzado de la válvula o la integridad del sello? R: Generalmente no. La incompatibilidad dimensional del rizo afecta principalmente al posicionamiento del llenado y a la estabilidad del acoplamiento del cabezal. No interfiere con los procedimientos posteriores de engarzado de válvulas ni con el rendimiento final del sellado de la lata de aerosol, razón por la cual este problema a menudo se diagnostica erróneamente como un defecto de calidad del sellado.
7. Obtenga un rendimiento estable en la línea de llenado con latas personalizadas SAILON
El atasco persistente en la línea de llenado de latas de aerosol nunca es un costo de producción inevitable: es un problema de coincidencia de precisión que se puede resolver. Las latas estándar genéricas no pueden adaptarse a equipos de llenado individualizados de alta velocidad, razón por la cual la mayoría de las fábricas luchan con tiempos de inactividad recurrentes y producción inestable.
Como fabricante profesional especializado en la producción de latas de aerosol de hojalata personalizadas, SAILON se centra en la fabricación de precisión adaptada al equipo para eliminar los problemas de compatibilidad de fabricación de latas de aerosol desde el origen. Ofrecemos soluciones personalizadas de diámetro de curvado de latas para diferentes velocidades de línea, modelos de cabezales de llenado y demandas de producción en masa, ayudando a las fábricas a reducir el tiempo de inactividad no planificado, reducir los residuos y maximizar la eficiencia de la producción.
Si su línea de llenado tiene problemas debido a atascos frecuentes y funcionamiento inestable, comuníquese con SAILON hoy para obtener una solución profesional de adaptación dimensional para su sistema de producción de aerosoles.