


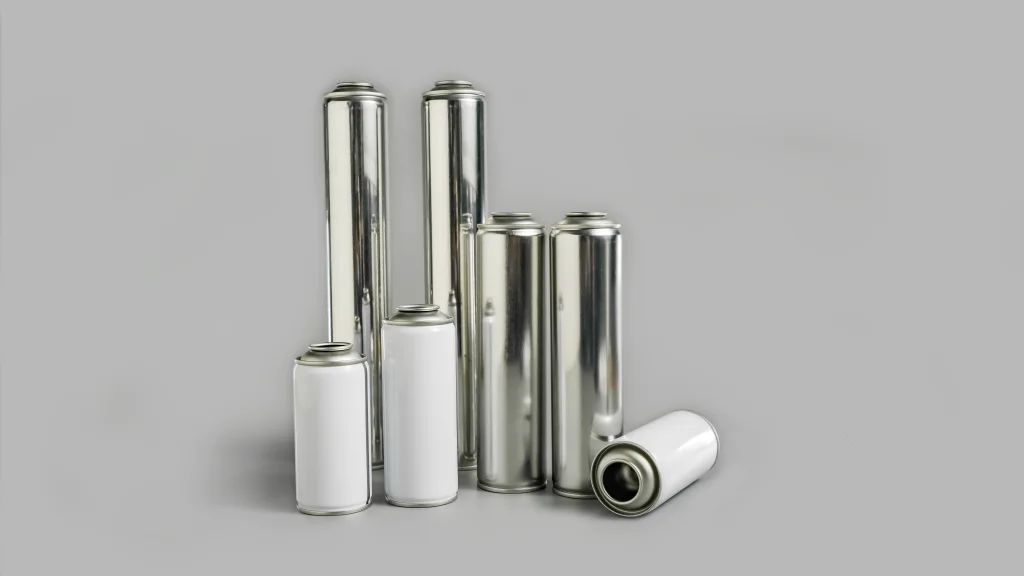
Al gestionar las cadenas globales de suministro de productos químicos, elegir el producto adecuadolata de aerosolLa especificación determina la seguridad de su inventario durante el transporte de verano. Las altas temperaturas dentro de los contenedores de envío superan regularmente los 55 °C, lo que provoca que los medios volátiles se expandan rápidamente. Para garantizar la seguridad total del embalaje de refrigerante, los gerentes de adquisiciones deben mirar más allá del embalaje estándar e invertir en diseños verificados de latas de aerosol de alta presión que mitiguen el estrés térmico. La elección de un fabricante calificado de latas de aerosol de hojalata garantiza el cumplimiento de rigurosas normas de transporte internacionales, protegiendo sus productos de fallas estructurales catastróficas, costosas fugas de inventario y responsabilidad durante el tránsito.
La dinámica de la expansión térmica en la logística de carga industrial
Durante los meses pico de verano, el microclima dentro de los contenedores de carga sin ventilación y los almacenes portuarios se comporta como una trampa térmica. Los pronósticos ambientales estándar no tienen en cuenta el calor radiante absorbido por las paredes de acero de los contenedores, que eleva las temperaturas internas muy por encima de los 55°C. Para rellenos industriales de gases licuados, fluorocarbonos y aerosoles de solventes de alta volatilidad, este entorno altera el estado físico de la carga química.
A medida que la temperatura aumenta linealmente, la fase líquida de los gases comprimidos se expande, disminuyendo el volumen de vapor del espacio de cabeza dentro del contenedor. Esto provoca un aumento exponencial en la presión del vapor saturado. Si la integridad estructural del embalaje metálico carece de suficiente redundancia metalúrgica, las fuerzas internas rápidamente superan el límite elástico del material. Para los departamentos de adquisiciones que manejan contratos de productos químicos a granel, comprender la relación entre el calor ambiental y los límites de presión interna es vital para prevenir el rechazo de productos a gran escala y la interrupción de la cadena de suministro.
Las tres fases de falla estructural de la hojalata bajo tensión térmica
La rotura de una lata de aerosol de tres piezas bajo calor extremo es una secuencia mecánica predecible. Al analizar estas tres fases distintas, los equipos de control de calidad pueden implementar protocolos de alerta temprana durante las inspecciones de recibos y auditorías de almacenamiento.
Fase 1: Acumulación de presión subcrítica
- Estado del Material: Zona de deformación elástica.
- Métricas internas: la presión aumenta desde los valores iniciales hasta 1,20 MPa.
- Comportamiento Físico: El envase no presenta alteración externa visible. Sin embargo, la tensión interna erosiona constantemente el factor de seguridad de ingeniería. En este punto, las microcosturas a lo largo de los extremos dobles superior e inferior experimentan una tensión de corte elevada, lo que transforma el lote en un riesgo logístico latente.
Fase 2: Deformación plástica e inversión del domo inferior
- Estado del material: Alcanzando el umbral de deformación de la lata de aerosol.
- Métricas internas: La presión se estabiliza entre 1,20 MPa y 1,50 MPa, coincidiendo con el perfil térmico típico de R134a a 55 °C.
- Comportamiento físico: El perfil cóncavo del fondo del contenedor sufre una distorsión geométrica permanente, combándose hacia afuera en una forma convexa. Esta inversión de la cúpula aumenta ligeramente el volumen total del contenedor, ofreciendo una breve liberación de presión, pero arruina por completo el equilibrio estructural del metal. Esta distorsión visible es la última señal de advertencia procesable antes de una falla estructural.
Fase 3: Ruptura y fracturamiento metalúrgico
- Estado del material: Fallo por resistencia a la tracción última.
- Métricas internas: La presión excede el límite de presión nominal de explosión de lata de aerosol.
- Comportamiento físico: El contenedor sufre una falla geométrica catastrófica. La fractura casi siempre se inicia en la zona afectada por el calor de la costura de soldadura longitudinal por resistencia de alta frecuencia o a lo largo del lomo de la costura doble superior. La rápida descompresión provoca una liberación violenta de la carga útil química, creando peligros inmediatos de incendio, ambientales y de activos.
Comparación de métricas estructurales y estándares de ingeniería
Para mantener una seguridad absoluta durante el llenado y el tránsito multimodal, las especificaciones estructurales deben compararse con las propiedades termodinámicas del medio de llenado. La siguiente tabla proporciona una base mecánica detallada basada en marcos de pruebas internacionales:
| Especificación de ingeniería | Perfil de espesor (Cuerpo/Superior/Base) | Temperamento y dureza del material | Límite de rendimiento/deformación | Límite de ráfaga final | Cojín Térmico 55°C | Medios químicos recomendados |
| Estándar comercial | 0,20/0,32/0,32 mm | T3 / TH520 | 1,20 MPa | 1,40 MPa | Ninguno (riesgo de déficit) | Disolventes de baja presión, lubricantes ligeros, pinturas en aerosol. |
| Especificación DOT-2P | 0,23/0,35/0,35mm | T4 / TH550 | 1,40 MPa | 1,65MPa | Marginal (<5% de amortiguación) | Aerosoles técnicos estándar, limpiadores industriales, R12. |
| Lata de aerosol DOT-2Q | 0,25/0,40/0,40 mm | T5/TH580/DR8 | 1,65MPa | 1,85MPa | Óptimo (>20% de redundancia) | R134a, R404A, agentes espumantes industriales pesados. |
El perfil termodinámico de los fluorocarbonos de alta presión requiere un estricto cumplimiento de estos límites. Por ejemplo, el R134a genera una presión interna de 1,49 MPa a 55°C. El uso de un contenedor comercial estándar con un límite de deformación de 1,20 MPa hace que el fallo sea inevitable. La implementación de una arquitectura de lata de aerosol DOT-2Q de alta resistencia proporciona el colchón estructural necesario para absorber estos picos térmicos sin correr el riesgo de comprometer la estructura.
Controles de fabricación y requisitos de calidad de ingeniería
La gestión de un programa de envasado seguro de productos químicos requiere estrictos protocolos de control de calidad en el origen de fabricación. Al evaluar opciones para la adquisición de latas de aerosol a granel, los equipos de ingeniería deben priorizar los siguientes puntos de referencia técnicos:
- Pruebas hidrostáticas verificadas: los proveedores deben proporcionar curvas de explosión hidrostática certificadas en lugar de declaraciones nominales genéricas. Los datos deben demostrar una brecha clara entre el punto de deformación inicial y el límite de rotura final.
- Monitoreo de soldadura de alta frecuencia: La costura longitudinal debe unirse mediante soldadura por resistencia automatizada de alta frecuencia con monitoreo electrónico continuo de la corriente de soldadura. Esto minimiza las variaciones en la zona afectada por el calor, que es el principal punto de falla durante la expansión térmica.
- Métricas precisas de doble costura: la integración de los componentes superior e inferior requiere una alineación estricta del espesor real de la costura, la profundidad del avellanado y el porcentaje de superposición de la costura. Estos parámetros evitan microfugas cuando el contenedor se expande bajo el calor estacional.
Para las empresas que buscan mejorar sus especificaciones estructurales, SAILON ofrece configuraciones de fabricación especializadas. Al ajustar la química del acero, procesar hojalata de alta temperatura y utilizar métodos de prueba avanzados, SAILON alinea cada producción con los criterios de transporte internacional, garantizando un rendimiento confiable paralata de aerosol industrial al por mayorclientes en todo el mundo.
Preguntas técnicas y respuestas estructurales
P1: ¿Por qué el R134a requiere un contenedor especializado durante el envío en verano?
R1: A una temperatura elevada de 55°C, la presión de vapor saturado del R134a aumenta a 1,49 MPa. Un contenedor comercial estándar comienza la deformación plástica permanente a 1,20 MPa. El uso de embalaje estándar conduce directamente al pandeo del fondo del domo y al fallo de la válvula. Mantener la seguridad del llenado de latas de aerosol de refrigerante requiere un contenedor resistente diseñado para soportar estas presiones más altas.
P2: ¿Cuál es la función mecánica de una estructura de liberación de seguridad por sobrepresión?
R2: Un mecanismo de sobrepresión consta de ranuras o respiraderos diseñados estampados en el perfil inferior del domo. Si las presiones internas alcanzan niveles peligrosos debido al calor externo extremo, estas partituras están diseñadas para abrirse de manera predecible. Esto permite la liberación controlada de vapor en lugar de una ruptura estructural repentina, protegiendo al personal y al equipo cercano de riesgos de fragmentación.
P3: ¿Cómo afectan el espesor de la chapa y el temple del acero al rendimiento estructural bajo carga?
R3: El espesor de la lámina determina el área de la sección transversal total disponible para resistir la tensión interna, mientras que el temple del acero define el límite elástico del material. Aumentar el perfil del cuerpo a 0,25 mm y usar temples más altos permite que el contenedor resista presiones severas sin exceder sus límites elásticos, que es un requisito estándar para gases industriales de alta volatilidad.
P4: ¿Qué documentación de calidad se debe auditar antes de aprobar a un proveedor?
R4: Las auditorías de calidad deben revisar los registros de pruebas de soldadura no destructivas, los registros de detección de fugas 100 % automatizados en línea (como el baño de agua de alta precisión o la espectrometría de masas de helio) y los certificados de cumplimiento normativo específicos de lotes. Estos documentos garantizan que la integridad estructural de los contenedores se mantenga constante en grandes volúmenes de fabricación.