


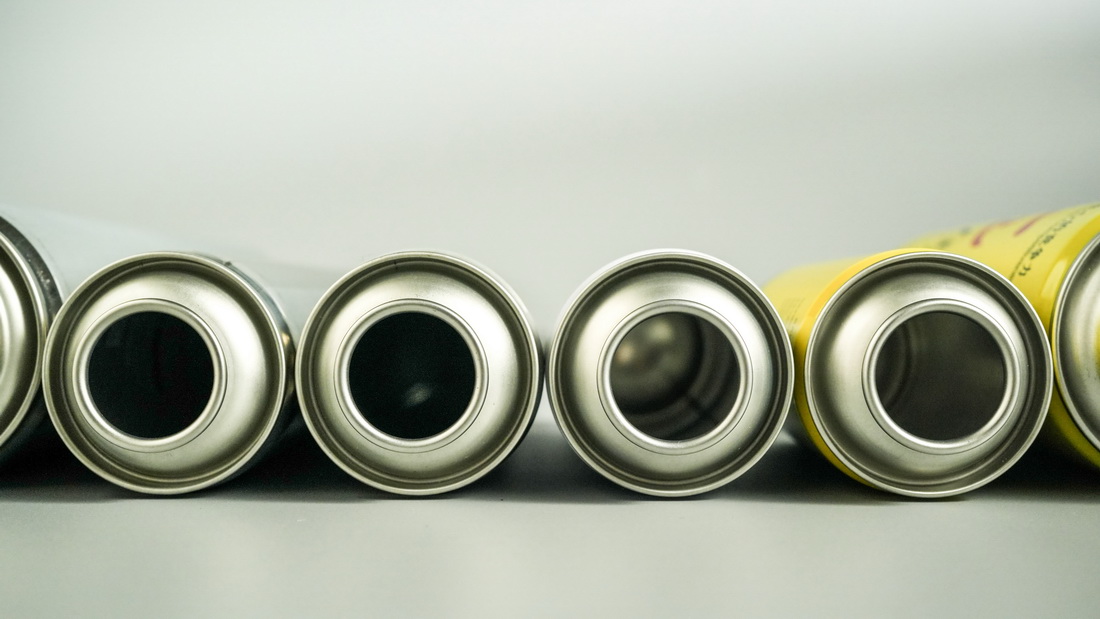
La ovalidad excesiva del cuello de las latas de aerosol es una de las principales causas ocultas de las fugas en la vida útil y del aumento de la tasa de fugas en las costuras, así como un problema frecuente en el control de calidad de las líneas de producción de latas de alta velocidad. Con años de experiencia en la producción de latas de aerosol de hojalata personalizadas y en la gestión de calidad, SAILON ha descubierto que la mayoría de los problemas de fallas en el sellado de las juntas de las latas de aerosol se deben a la falta de redondez de la boca de la lata y a la desviación de las dimensiones radiales causadas por la deformación del cuello, en lugar de equipos de sellado o accesorios de sellado. Muchos fabricantes invierten mucho en optimizar los procesos de llenado y sellado de la parte trasera, pero ignoran el control de origen de la deformación del cuello en la parte delantera, lo que en última instancia genera productos defectuosos en masa y frecuentes quejas posventa.
1. Definición básica: ¿Qué es la ovalidad del cuello?
La ovalidad del cuello de la lata de aerosol (también conocida como redondez de la boca de la lata o falta de redondez de la boca de la lata en la industria) se refiere a la desviación dimensional radial entre los diámetros internos máximo y mínimo de la boca de la lata después de la formación del cuello. El umbral de seguridad industrial universal es de 0,2 mm.
En el proceso de formación de tanques, el procedimiento de estrechamiento requiere extrusión radial y conformación de la boca de la lata. La recuperación elástica inherente de los materiales de hojalata, junto con variables menores como un ligero desgaste del molde, espacios en la transmisión del equipo y espesor desigual de la materia prima, causarán fácilmente deformaciones asimétricas. Esta desviación invisible de nivel milimétrico no afecta la apariencia del tanque, pero daña directamente la precisión del ajuste entretapa de lata de aerosol de hojalatay la boca de la lata, ocultando peligros de fallos posteriores en el sellado.
2. Mecanismo de falla: fallas en el sello de la cadena causadas por una ovalidad excesiva
La ovalidad excesiva de la boca de la lata rompe directamente el equilibrio de tensiones de las costuras de la copa de la válvula, lo que actúa como la causa principal de que las latas de aerosol reduzcan las fugas. El proceso de costura estandarizado requiere una tensión uniforme en toda la circunferencia de la boca de la lata para lograr una laminación de igual espesor de metales de doble capa, mientras que la falta de redondez de la boca de la lata conduce a estados extremos de sobreextrusión local y ajuste hueco local durante la costura.
Esta estructura de laminación desigual no puede detectarse a corto plazo mediante pruebas de fugas convencionales en baño de agua, pero constituye peligros ocultos de sellado a largo plazo. Durante el período de almacenamiento de 3 a 6 meses, la junta de sellado de caucho se relajará y envejecerá gradualmente bajo una tensión local desequilibrada, lo que provocará fugas durante la vida útil y un alivio crónico de la presión de las latas originalmente calificadas.
Según los datos de producción en masa, después de que la estabilidad de la ovalidad de la boca de la lata esté fuera de control, la tasa de fuga de la costura de la línea de producción aumentará del 0,3% estándar al 3%. No solo aumenta en gran medida el costo de la reinspección manual y el retrabajo defectuoso, sino que también la depuración de paradas frecuentes de la línea de producción interrumpe el ritmo de producción en masa de la línea de producción de latas de aerosol de alta velocidad.sy reduce seriamente la eficiencia general de la producción.
3. Limitaciones fundamentales de los métodos de inspección tradicionales para la producción en masa de alta precisión
Los métodos de inspección tradicionales adoptados por la mayoría de las fábricas de latas solo pueden lograr un control de calidad exhaustivo, que no puede cumplir con los requisitos de gestión de tiempo completo y alta precisión del control de calidad de la formación de tanques, lo que resulta en detecciones falsas y omitidas con frecuencia.
- Micrómetro de diámetro interior de contacto: solo admite inspección de muestreo de tiempo fijo. Frente a líneas de producción de alta velocidad de más de 150 latas por minuto, la frecuencia de muestreo de 1 lata cada 10 minutos no puede cubrir la deformación aleatoria del cuello en la producción en masa, con un riesgo extremadamente alto de detección perdida de lotes, solo adecuada para la verificación de muestreo de laboratorio.
- Medidor mecánico pasa-no-pasa: juzga la calificación por dimensiones físicas. El uso prolongado provoca desgaste del medidor y juicios falsos; Además, no puede distinguir la desviación radial de la boca de la lata de las pequeñas rebabas de los bordes, y sólo es capaz de realizar un cribado dimensional básico con baja precisión.
- Inspección visual manual: solo puede identificar deformaciones visibles severas, completamente ineficaz para una desviación ovalada submilimétrica dentro de 0,2 mm y solo puede servir como método de inspección auxiliar en lugar del control de calidad del núcleo.
Debido a las deficiencias de la detección tradicional, la industria ha llegado a un consenso: sólo el modo de inspección completa en línea puede resolver por completo el problema de la detección fallida de la deformación de la boca de la lata y lograr el circuito cerrado de calidad de la inspección de fábrica de latas de aerosol.
4. Comparación integral del desempeño de tres métodos de inspección
La siguiente tabla compara intuitivamente las principales diferencias entre la detección tradicional y la detección por láser infrarrojo desde múltiples dimensiones, como precisión, eficiencia, riesgo y escenarios de adaptación, y sirve como base fundamental para la selección de equipos de control de calidad de la línea de producción:
| Método de inspección | Velocidad de línea adaptable | Precisión de medición | Cobertura de inspección completa | Capacidad antiinterferencia | Especificación de eficiencia de conmutación | Riesgo de detección perdida | Escenarios de aplicación |
|---|---|---|---|---|---|---|---|
| Micrómetro de diámetro interior de contacto | ≤120 latas/min | ±0,05 mm | Muestreo parcial | Débil | Depuración manual que requiere mucho tiempo | Alto | Muestreo de precisión de laboratorio, inspección de revisión de lotes. |
| Medidor mecánico Pasa-No-Pasa | ≤180 latas/min | ±0,10 mm | Detección manual | Promedio | Se requiere reemplazo de accesorios | Medio | Cribado dimensional básico para líneas de producción de lotes pequeños de baja velocidad |
| Inspección en línea con láser infrarrojo | 150-350 latas/min | ±0,01 mm | Inspección 100% completa | Fuerte | Cambio con un clic de los años 30 | Extremadamente bajo | Inspección completa de líneas de producción en masa de alta velocidad, control de calidad de latas personalizadas de alta precisión |
5. Solución principal: tecnología de control en línea de medición de redondez sin contacto con láser infrarrojo
La medición de la redondez sin contacto con láser infrarrojo es actualmente la solución técnica óptima para eliminar la ovalidad excesiva de la boca de las latas e interceptar piezas deformadas en líneas de producción de alta velocidad. Puede completar el cribado de las dimensiones de la boca de las latas con un funcionamiento sin contacto, de alta precisión y sin interrupciones, adaptándose a las necesidades de producción en masa de todas las especificaciones de latas de aerosol de hojalata.
Todo el sistema de inspección cuenta con una lógica de funcionamiento estandarizada y automática, compatible con diversas líneas de producción de latas de alta velocidad:
- Recopilación de datos: Más de 4 grupos de sensores láser infrarrojos están dispuestos uniformemente alrededor de la boca de la lata, con una alta frecuencia de muestreo de 500 Hz, recopilando múltiples conjuntos de datos del diámetro interior circunferencial por lata para cubrir completamente la información de las dimensiones de la boca de la lata.
- Operación inteligente: Al adoptar el algoritmo de ajuste de círculos de mínimos cuadrados, calcula en tiempo real la diferencia entre los diámetros internos máximo y mínimo de la boca de la lata, generando con precisión el valor de ovalidad del cuello de la lata de aerosol y eliminando la desviación de datos.
- Rechazo automático: el sistema preestablece un umbral de alerta temprana de 0,25 mm. Cuando se detectan 2 latas consecutivas no calificadas, inmediatamente activa una alarma sonora y luminosa y desvía automáticamente las latas deformadas al canal de desechos sin intervención manual.
6. Detalles clave de implementación de ingeniería: resuelva cuatro problemas importantes de interferencia en el sitio
Basado en años de experiencia en producción en masa enlatas de aerosol de hojalata personalizadas, SAILON ha optimizado integralmente el sistema de inspección láser para condiciones de trabajo complejas en líneas de producción, resolviendo por completo las dificultades de implementación en sitio:
- Optimización de la interferencia de aceite y polvo: la película de aceite y el micropolvo que quedan en la boca de la lata durante la producción interfieren con la precisión de la reflexión del láser. El equipo está equipado con un dispositivo de purga de aire comprimido por impulsos para limpiar la ventana de inspección óptica con regularidad y garantizar la estabilidad de la medición.
- Corrección de la desviación de la vibración de producción: la ligera vibración generada por el funcionamiento del equipo a alta velocidad compensa el punto de referencia de medición. El sistema está integrado con un módulo de calibración de círculo de referencia inteligente, que corrige automáticamente las coordenadas de referencia cada 1000 latas producidas para evitar la desviación de datos.
- Cambio rápido de especificaciones múltiples: Fórmulas de proceso integradas para bocas de latas convencionales de 52 mm, 57 mm y 63 mm, compatibles con la producción de soporte de tapas de latas de aerosol de hojalata con especificaciones completas. El cambio de modelo solo requiere un reinicio con un solo clic de 30 segundos sin retrasar el progreso de la producción en masa.
- Operación estable en todo clima: el equipo se adapta a las fluctuaciones de temperatura y humedad en el taller, sin pérdida de consumibles, y puede completar una inspección completa en línea las 24 horas ininterrumpidas, satisfaciendo las necesidades de la producción en masa a gran escala.
7. Valor del circuito cerrado de datos: de la detección pasiva de errores a la optimización activa del proceso
El valor central del sistema de inspección por láser infrarrojo no es solo interceptar productos defectuosos, sino también realizar el ciclo cerrado de datos del proceso completo del control de calidad del conformado del tanque, reduciendo la tasa de falla por deformación desde la fuente.
El sistema almacena en tiempo real los datos de detección de ovalidad de cada tanque y genera automáticamente curvas de monitoreo de calidad SPC. Puede capturar con precisión la tendencia ascendente gradual de los datos, predecir el desgaste y el envejecimiento de los moldes de cuello con anticipación y recordar al personal de operación y mantenimiento el mantenimiento preventivo, evitando lotes.nEliminar defectos de deformación desde la fuente. Al mismo tiempo, SAILON integra datos de inspección con retroalimentación de llenado del terminal para ajustar inversamente los parámetros del proceso de estrechamiento, personalizar estándares de control exclusivos para diferentes escenarios de productos y optimizar continuamente la tasa de fuga de costura y los problemas de fuga de vida útil.
Verificado por una gran cantidad de pruebas in situ de los clientes, después de adoptar esta solución de inspección, la tasa de quejas posventa por defectos de sellado de latas de aerosol en la línea de producción se reduce en más del 85 %, las pérdidas por reinspección y parada se reducen considerablemente y la estabilidad de la producción en masa mejora significativamente.
8. Preguntas frecuentes
P1: ¿Por qué la desviación ovalada de la boca de lata pequeña puede causar una fuga lenta de latas de aerosol en la etapa posterior?
R: La ovalidad excesiva del cuello de las latas de aerosol provoca directamente una laminación desigual y una tensión desequilibrada en las costuras de las tapas de las latas de aerosol de hojalata. Los defectos ocultos no pueden detectarse mediante pruebas de fuga a corto plazo en baño de agua. Sin embargo, durante 3 a 6 meses de almacenamiento en estantes, la junta de sellado de goma se relajará y envejecerá debido a la tensión local continua, formando un alivio de presión crónico y un canal de fuga, que es la principal causa de quejas de fugas posventa de las marcas.
P2: ¿La inspección por láser infrarrojo dañará el recubrimiento de la superficie de la lata de hojalata?
R: Absolutamente no. Esta tecnología adopta una medición de redondez sin contacto mecánico con el cuerpo del tanque durante todo el proceso. No rayará la capa de estañado de hojalata ni el revestimiento de impresión, sin daños ni contaminación, y no afecta la apariencia ni el rendimiento anticorrosión del tanque.
P3: ¿El equipo de inspección es adecuado para líneas de producción de latas de aerosol personalizadas de lotes pequeños y con múltiples especificaciones?
R: Muy adecuado. El equipo admite el cambio con un solo clic de las dimensiones de la boca de lata principal de 52 mm a 63 mm con un cambio rápido de modelo de 30 segundos. No solo satisface todas las necesidades de inspección en línea de la producción en masa a gran escala y alta velocidad, sino también los estándares de control de calidad de la producción personalizada en lotes pequeños, con una gran versatilidad.
P4: ¿Cómo reducir la ovalidad excesiva de la boca de lata desde la fuente en la producción diaria?
R: Siga el proceso de gestión de circuito cerrado estandarizado para la optimización: calibración periódica de la coaxialidad del molde → detección por lotes del espesor de la materia prima de hojalata → retroalimentación en tiempo real de los datos de inspección láser → ajuste preciso de los parámetros del proceso de estrechamiento. Combinado con el esquema de optimización de procesos exclusivo de SAILON, puede reducir eficazmente los defectos de redondez de la boca de las latas causados por espacios en el equipo, fluctuaciones de materiales y desgaste del molde, y controlar los problemas de deformación desde la fuente.
P5: ¿Pueden los datos de calidad del sistema de inspección láser respaldar una trazabilidad y revisión refinadas?
R: Admite trazabilidad de granularidad de alta precisión. El sistema almacena automáticamente datos completos de cada lote y cada tanque, lo que puede rastrear con precisión la información principal, como el tiempo de detección de un solo tanque, el valor de desviación radial de la lata en tiempo real y el estado de rechazo automático. También admite la exportación con un solo clic de informes de lotes, lo que facilita la revisión de procesos, la auditoría de calidad y la gestión de producción estandarizada para las fábricas.
SAILON lleva muchos años profundamente comprometida con el campo de las latas de aerosol de hojalata personalizadas. Siempre damos prioridad al control preciso inicial sobre la corrección posterior al defecto. Basándonos en una tecnología madura de medición de redondez sin contacto con láser infrarrojo, controlamos con precisión la ovalidad del cuello de las latas de aerosol, solucionamos por completo los problemas de la industria, como fallas en el sellado de juntas y fugas en la vida útil causadas por la deformación del cuello, y salvaguardamos la calidad del sellado y la estabilidad de la producción en masa de cada lata de aerosol.