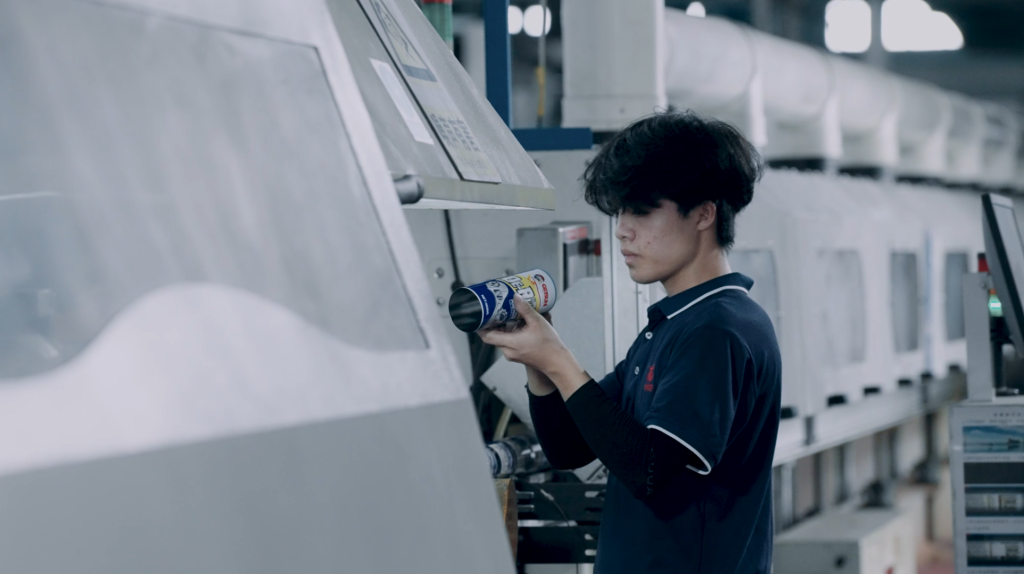
En elindustria de aerosoles, la “seguridad del producto” siempre ha sido la consideración principal para los clientes al tomar decisiones. Como uno de los cuatro componentes principales de los productos en aerosol (latas de aerosol, válvulas, formulaciones líquidas y gases propulsores), la calidad de las latas de aerosol de hojalata determina directamente si un producto puede pasar la verificación del mercado. Especialmente en el caso de productos altamente corrosivos como los aerosoles a base de agua, una resistencia insuficiente a la corrosión del cuerpo de la lata puede provocar fugas, oxidación o incluso accidentes de seguridad. Como fabricante profesional de latas de aerosol de hojalata personalizadas, integramos los últimos estándares de la industria de 2025 para desglosar los 6 factores principales que afectanlata de aerosol de hojalatacalidad y responder preguntas comunes durante la personalización.
I. Seis factores fundamentales que afectan la calidad de las latas de aerosol de hojalata (respaldados por datos de pruebas de 2025)
1. Sustrato de hojalata: la “primera línea de defensa” de la calidad
La pureza de la hojalata afecta directamente la procesabilidad y la resistencia a la corrosión de la lata. Según datos de la industria de 2025, la hojalata de alta calidad debe tener un contenido de impurezas controlado por debajo del 0,03%. Si las impurezas superan el 0,05%, la ductilidad de la lata disminuye en un 15%, lo que la hace propensa a agrietarse durante la fabricación. Actualmente, la hojalata de alta gama en China todavía se importa principalmente (por ejemplo, JFE de Japón, POSCO de Corea del Sur). Sin embargo, algunos pequeños fabricantes utilizan hojalata de baja calidad con un espesor inferior a 0,2 mm para reducir costes, que puede incluso contener pequeños orificios invisibles a simple vista. Para latas que contienen agujeros, la tasa de fuga puede exceder el 20% dentro de los 3 meses posteriores al llenado conaerosoles a base de agua. Por lo tanto, es fundamental verificar el informe de prueba del sustrato durante la personalización.
2. Soldadura del cuerpo de latas y recubrimiento de retoque: evite la corrosión en los “puntos débiles”
La soldadura de latas de hojalata es un punto débil para la corrosión: la capa de estaño se daña durante la soldadura. Si el proceso de recubrimiento de retoque es inadecuado, las formulaciones líquidas a base de agua entrarán en contacto directo con la lámina de hierro expuesta, lo que provocará una tasa de corrosión de hasta el 30 % en 6 meses. En 2025, la tecnología principal de recubrimiento de retoque adoptará un “recubrimiento epoxi-fenólico de doble capa”, pero hay dos puntos que requieren atención: primero, el material de recubrimiento de retoque debe someterse a pruebas de compatibilidad con la formulación líquida del cliente (sin anomalías después de remojarlo durante al menos 120 horas); En segundo lugar, la corriente de soldadura debe estabilizarse entre 80-100 A. Cuando la corriente fluctúa más de ±5A, la probabilidad de soldadura en frío aumenta en un 25%, creando puntos de fuga ocultos.
3. Tipo y densidad del revestimiento interior: clave para una protección contra la corrosión personalizada
Para aerosoles a base de agua (excepto aquellos que usan DME como propulsor),revestimiento interiores el método principal de protección contra la corrosión. La siguiente tabla muestra los principales tipos de revestimientos interiores y sus escenarios de aplicación en 2025:
| Tipo de revestimiento interior | Rango de resistencia a la temperatura | Tipo de formulación líquida adecuada | Artículos de prueba recomendados |
|---|---|---|---|
| Epoxi-fenólico | -20~120℃ | Detergentes neutros a base de agua | Adhesión del recubrimiento (≥5MPa) |
| Imida-epoxi | -40~150℃ | Lubricantes a base de agua para altas temperaturas. | Resistencia a la niebla salina (≥500 horas) |
| CLORURO DE POLIVINILO | 0~80℃ | Productos químicos diarios de baja corrosión. | Resistencia a los disolventes (sin hinchazón después del remojo en etanol) |
Se requiere atención especial: el área de contacto entre las tapas superior/inferior y la soldadura del cuerpo de la lata es propensa a dañar el recubrimiento durante la fabricación. Si aquí existe una burbuja de 0,1 mm de diámetro, la intensidad de las reacciones electroquímicas se triplicará y la penetración se producirá en 1 año.
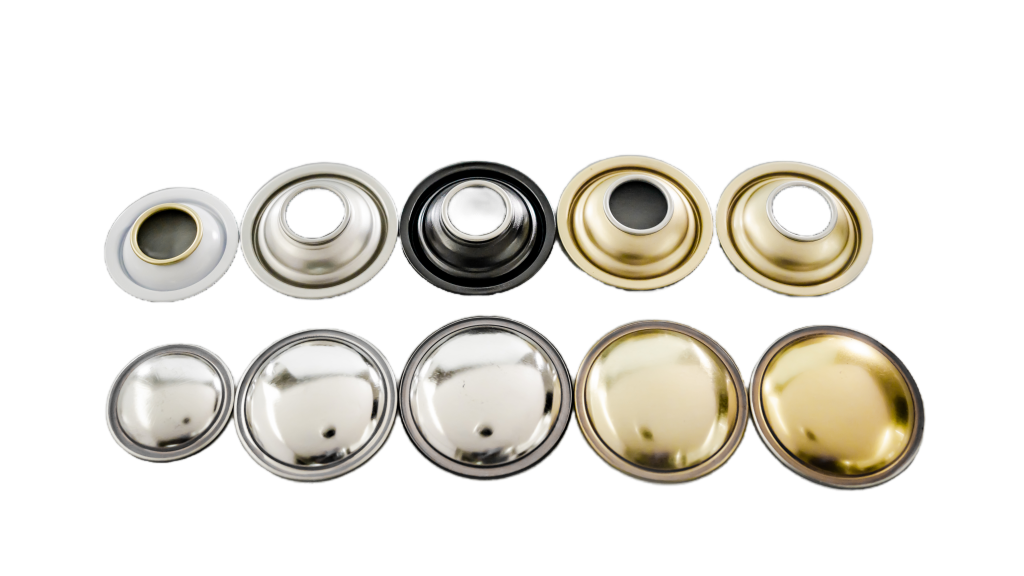
4. Calidad del sellado: la “verificación final” del rendimiento del sellado
La superposición de rizos es un indicador fundamental de la calidad del sellado. El estándar industrial de 2025 requiere una superposición de rizos de ≥1,2 mm. Si es inferior a 0,8 mm, la probabilidad de microfugas aumenta en un 40%. Nuestra línea de producción personalizada utiliza equipos de sellado completamente automático y toma muestras de 50 latas por hora para garantizar tres indicadores:superposición de rizos, estanqueidad y planitud: cumplen con los estándares simultáneamente. Un cliente anterior experimentó una microfuga del 5 % de desinfectante a base de agua durante el transporte debido a procesos de sellado deficientes en una fábrica pequeña, lo que provocó una retirada completa del lote.
5. Detección de fugas: el “umbral obligatorio” para el desempeño en materia de seguridad
Los productos en aerosol son inflamables y explosivos. De acuerdo con las nuevas regulaciones nacionales de 2025: cada lata debe pasar la detección de fugas de presión en línea (presión ≥1,2 MPa, sin caída de presión dentro de los 30 segundos posteriores al mantenimiento de la presión). Mientras tanto, el 0,5% de cada lote debe someterse a pruebas aleatorias de presión de deformación (≥1,8MPa) y presión de estallido (≥2,5MPa). Algunas fábricas pequeñas omiten la detección de fugas para ahorrar costos; Estas latas tienen un 60% más de riesgo de estallar en ambientes de verano con altas temperaturas y nunca deben seleccionarse.
6. Adhesivo sellador: el "guardián del sello invisible"
Sellado entre el cuerpo de la lata ytapadepende enteramente del adhesivo sellador. En 2025, la industria recomienda utilizar “adhesivo sellador de caucho de silicona resistente a los solventes”, pero debe pasar dos pruebas clave: primero, que no se hinche ni se disuelva después de 72 horas de remojo en solventes fuertes (por ejemplo, xileno); en segundo lugar, no disminuye el rendimiento del sellado después de 20 ciclos de temperatura alta-baja (-30 ℃ ~ 60 ℃). Si hay rotura del adhesivo o recubrimiento insuficiente (menos de 0,5 g por lata) durante la aplicación, la tasa de fuga inicial superará directamente el 8%.
II. Tres preguntas imprescindibles sobre latas de aerosol de hojalata personalizadas
P1: ¿Por qué los aerosoles a base de agua son más “selectivos” con respecto a las latas que los aerosoles a base de aceite?
R: El valor de pH de las formulaciones líquidas a base de agua está en su mayoría entre 4 y 9 y contienen tensioactivos que aceleran la corrosión electroquímica de las láminas de hierro, de manera similar a cómo el "hierro empapado en agua salada" se oxida más rápido que el "hierro empapado en agua limpia". Sin embargo, las formulaciones líquidas a base de aceite forman una película de aceite para aislar el aire, con una tasa de corrosión de sólo 1/10 de la de las formulaciones a base de agua. Por lo tanto, los requisitos para el revestimiento interior y el revestimiento de retoque son más de tres veces más estrictos cuando se personalizan latas para productos a base de agua.
P2: ¿Cómo juzgar rápidamente la calidad de la hojalata durante la personalización?
R: He aquí un método sencillo: raspe suavemente el cuerpo de la lata con la uña. En el caso de hojalata de alta calidad, el rasguño se recuperará en 10 segundos sin marcas evidentes. Si el rayado persiste o aparece una hendidura, la dureza del sustrato es insuficiente (inferior a HV150), por lo que no es adecuado para productos a base de agua. En última instancia, sigue siendo necesario comprobar lasustrato"Informe de prueba de contenido de impurezas" y "Informe de prueba de tracción" de .
P3: ¿Siempre es mejor un cuerpo de lata más grueso?
R: ¡No necesariamente! A través de 100 series de pruebas en 2025, descubrimos que para las latas utilizadas en aerosoles a base de agua, un espesor de 0,23-0,25 mm logra el equilibrio óptimo entre resistencia a la corrosión yresistencia a la presión. Excessive thickness (>0,3 mm) aumenta los costos de fabricación y puede causar una “soldadura incompleta” durante la soldadura; Un espesor insuficiente (<0,2 mm) reduce la resistencia a la presión, con una presión de deformación que cae por debajo de 1,5 MPa, lo que no cumple con los estándares de seguridad.
III. Recomendaciones de personalización para 2025: elija el tipo de lata adecuado según las características del producto
Al seleccionar latas de aerosol de hojalata, se debe considerar tanto la corrosividad de la formulación líquida como la resistencia a la presión de la lata:
- Para productos neutros a base de agua (por ejemplo, detergentes comunes): se recomienda un recubrimiento interno epoxifenólico + sustrato de 0,23 mm, equilibrando costo y rendimiento;
- Para productos a base de agua altamente corrosivos (por ejemplo, agentes desincrustantes ácidos): actualice a un revestimiento interior de imida-epoxi + sustrato de 0,25 mm y aumente el espesor del revestimiento a 25 μm;
- Para productos que requieren almacenamiento a baja temperatura (por ejemplo, aerosoles desinfectantes de cadena de frío): se requiere un adhesivo sellador resistente a bajas temperaturas (sin fragilidad a -40 ℃) y se debe reforzar la detección de fugas en el sello.
como unfabricantecon más de 20 años de experiencia en hojalata personalizadalatas de aerosol, brindamos un servicio de proceso completo que cubre "pruebas de compatibilidad de sustrato líquido, diseño tipográfico de latas, producción de muestras y producción en masa". Todos los productos pasan las pruebas de SGS y, en 2025, hemos ayudado a más de 30 clientes de aerosoles a base de agua a resolver problemas de fugas y corrosión. Para necesidades de personalización, contáctenos para obtener una solución exclusiva.