una empresa química diaria personaliza un lote de hojalatalatas de aerosolde su empresa para el llenado de sprays humectantes. Sin embargo, durante el transporte, algunas latas de aerosol presentan abolladuras y deformaciones evidentes, lo que no sólo provoca devoluciones por parte de los clientes sino que también daña la reputación de la empresa. La causa fundamental de este problema probablemente esté en el eslabón de control de calidad de la línea de producción. Como empresa profesional de latas de aerosol de hojalata personalizadas, cómo eliminar la deformación de las latas de todo el proceso de producción se ha convertido en la clave para mejorar las clasificaciones de competitividad del producto.
1. Materias primas: el “estándar de oro” para la selección de hojalata
La hojalata, como materia prima principal delatas de aerosol, determina directamente la capacidad antideformación de las latas. Muchos clientes preguntarán: "Dado que todas son hojalata, ¿por qué algunas latas son más propensas a deformarse?" En realidad, la respuesta está en la selección e inspección de las materias primas.
1.1 Parámetros clave del material de hojalata
Al seleccionar hojalata, se deben centrar los siguientes indicadores y los requisitos de parámetros específicos se muestran en la siguiente tabla:
| Nombre del parámetro | Requisito estándar | Papel en la prevención de la deformación |
| Desviación de espesor | ≤±0,02 mm | Asegure una tensión uniforme en todas las partes de la lata y evite la debilidad local. |
| Resistencia a la tracción | ≥500MPa | Mejorar la capacidad de la lata para resistir la extrusión externa. |
| Adhesión del revestimiento de superficies | Sin peladuras ni rayones | Evite que la lata se deforme fácilmente por fuerzas externas debido al daño del recubrimiento. |
| Dureza | Sin grietas cuando se dobla 180° | Reducir la deformación causada por el material duro durante el conformado |
1.2 “Tres puntos de control” para la inspección de materias primas
- Inspección de apariencia: Utilice una luz intensa para comprobar si hay picaduras, óxido, rayones y otros defectos en la superficie de la hojalata. Los productos defectuosos deben eliminarse inmediatamente, ya que estos defectos se convertirán en puntos de concentración de tensiones durante el conformado y aumentarán el riesgo de deformación.
- Detección de dimensiones: Utilice calibradores de alta precisión para tomar muestras y probar el grosor y el ancho de cada lote de hojalata para garantizar que cumplan con los requisitos de tamaño delatas personalizadas.
- Prueba de rendimiento: Seleccione aleatoriamente muestras para pruebas de tracción y flexión para verificar si las propiedades mecánicas del material cumplen con los estándares.
2. Proceso de producción: el control refinado es el núcleo de la prevención de deformaciones
Durante el proceso de producción, los clientes suelen preguntar: "¿Es necesario ajustar los parámetros del proceso al personalizar latas de aerosol con diferentes especificaciones?" La respuesta es sí. El control refinado de los procesos de estampado, conformado y soldadura es el vínculo principal para evitar la deformación de las latas.
2.1 Conformación por estampado: “cooperación dual” de molde y parámetros
Para hojalatalatas de aerosolde diferentes capacidades, es necesario rediseñar el radián y el tamaño del molde. Por ejemplo, para latas de pequeña capacidad de 50 ml, el radio de filete del molde debe ser menor para garantizar que la lata no sea propensa a arrugarse después de formarse; Para latas de gran capacidad de 200 ml, es necesario aumentar la estructura de soporte del molde para evitar la deformación de la pared lateral de la lata durante el estampado.
- Habilidades de configuración de parámetros: La presión de estampado, la velocidad y la carrera deben ajustarse de acuerdo con el grosor de la hojalata. Tomando como ejemplo la hojalata con un espesor de 0,2 mm, se recomienda establecer la presión de estampado en 8-10 MPa, la velocidad en 15-20 veces por minuto y el error de carrera no debe exceder los 0,1 mm. Esto no solo puede garantizar el efecto de formación sino también evitar un estampado excesivo que provoque deformación.
2.2 Soldadura y recocido: el "paso clave" para eliminar la tensión
- Proceso de soldadura: Al soldar el cuerpo y el fondo de la lata, se utiliza soldadura por resistencia de alta frecuencia. La corriente de soldadura se controla a 80-100 A y la velocidad de soldadura se mantiene a 2-3 m/min. Si la corriente es demasiado grande, la pieza de soldadura se sobrecalentará y deformará; Si la corriente es demasiado pequeña, la soldadura será insegura y se producirán grietas fácilmente en el uso posterior.
- Tratamiento de recocido: Las latas formadas deben recocerse. La temperatura se fija entre 300 y 350 ℃, el tiempo de conservación del calor es de 15 a 20 minutos y luego se enfrían de forma natural. Este paso puede eliminar eficazmente la tensión interna generada durante el proceso de estampado, hacer que el material de hojalata sea más estable y reducir la posibilidad de deformación en la etapa posterior.
3. Mantenimiento de equipos: la actualización de la automatización mejora la estabilidad
Algunos clientes están preocupados: "¿Se verá afectada la calidad de las latas si el equipo de la línea de producción se utiliza durante mucho tiempo?" De hecho, el mantenimiento regular yactualizaciones de automatizaciónpuede resolver eficazmente este problema.
3.1 “Lista de verificación diaria” para el mantenimiento del equipo
- Inspección diaria: antes de arrancar la máquina, verifique el sistema hidráulico de la máquina estampadora para garantizar que no haya fugas de aceite y que las piezas de la transmisión estén suficientemente lubricadas.
- Calibración semanal: utilice piezas estándar para calibrar la precisión dimensional de la máquina de estampado, con un error controlado dentro de 0,05 mm.
- Mantenimiento mensual: Reemplace el cabezal del electrodo de la máquina de soldar y limpie las impurezas dentro del equipo para evitar la desviación de parámetros causada por el desgaste de los componentes.
3.2 Ventajas de los equipos automatizados
En comparación con el funcionamiento manual tradicional, las máquinas de estampado y soldadura automatizadas tienen ventajas obvias: pueden controlar los parámetros del proceso en tiempo real. Una vez que se produce una presión anormal o una desviación de velocidad, se apagarán automáticamente y emitirán una alarma. Por ejemplo, cuando la presión de estampado supera el 10% del valor establecido, el equipo deja de funcionar inmediatamente para evitar una deformación excesiva de la lata y reducir los problemas de calidad causados por errores de operación humana.
4. Inspección de calidad: el monitoreo de todo el proceso elimina los productos defectuosos
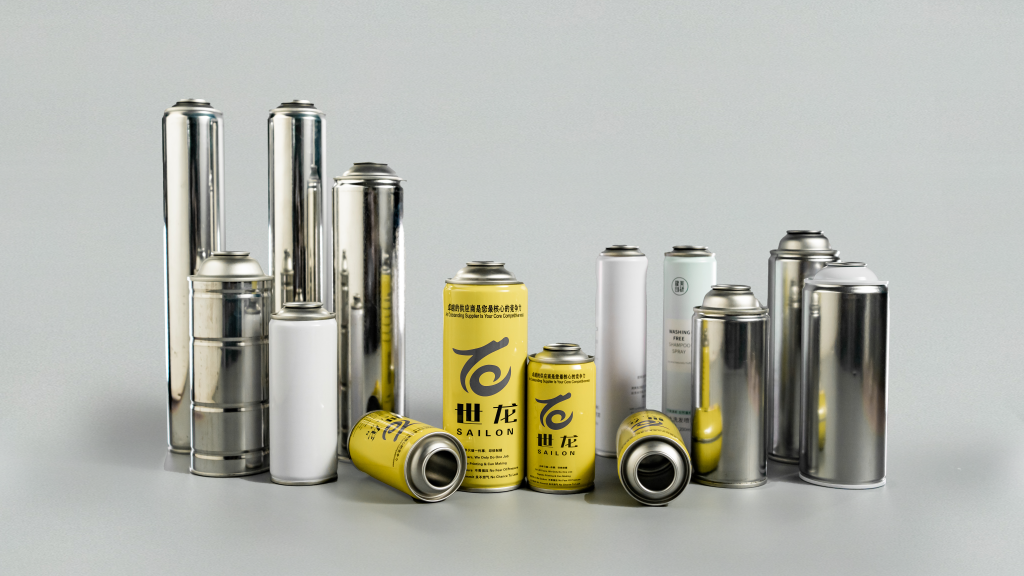
“¿Cómo garantizar que cada lote de latas de aerosol personalizadas no sufra deformaciones?” Esta es la pregunta que más preocupa a los clientes. La inspección de calidad de todo el proceso es la última línea de defensa para eliminar productos defectuosos.
4.1 Inspección en línea: monitoreo en tiempo real del proceso de producción
Instalar un sistema de inspección visual en la línea de producción. Por cada 10 latas producidas, el sistema tomará automáticamente fotografías de la apariencia y el tamaño de las latas y las comparará con los parámetros estándar. Si se descubre que la desviación del diámetro de la lata excede los 0,2 mm o hay una abolladura, se emitirá una alarma inmediatamente y el operador podrá ajustar elparámetros del procesoen el tiempo.
4.2 Inspección por muestreo: verificación integral del desempeño del producto
La inspección por muestreo se lleva a cabo a una tasa del 1% y los elementos de inspección incluyen:
- Prueba de compresión: Coloque la lata en una máquina de prueba de presión, aplique una presión de 0,8 MPa y manténgala durante 1 minuto. Está calificado si no hay deformación.
- Prueba de sellado: sumerja la lata en agua, inyecte aire comprimido de 0,5 MPa y observe si hay burbujas. Si no hay burbujas, el sellado es bueno.
Conclusión
Prevenir la deformación de las latas de aerosol de hojalata requiere un control integral desde cuatro dimensiones: materias primas, procesos productivos, mantenimiento de equipos e inspección de calidad. Paraproducción personalizada, ajustar los parámetros del proceso y seleccionar los materiales de hojalata adecuados según las necesidades del cliente son las claves para mejorar la calidad del producto. Sólo haciendo bien cada detalle podemos producir latas de aerosol antideformación y de alta calidad, que no solo pueden ganarse la confianza del cliente sino también obtener una clasificación más alta en las búsquedas de Google con contenido de alta calidad y atraer a más clientes potenciales.