


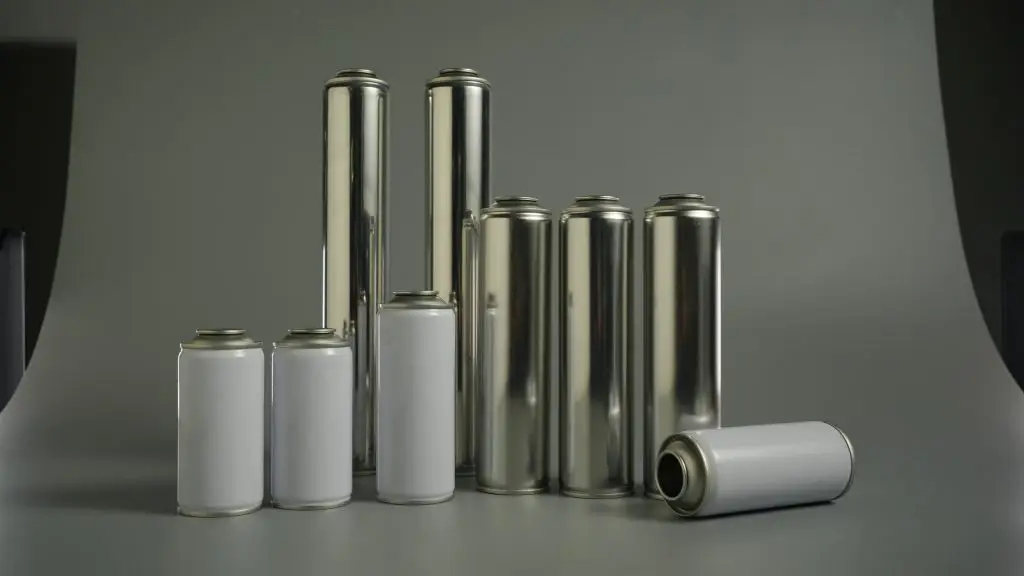
Los sabores desagradables o los disolventes químicos que persisten en sus productos en aerosol rara vez son causados únicamente por la degradación de la fórmula. En más del 80% de los casos de campo, la causa principal radica en un curado incompleto de la laca o microdefectos dentro del revestimiento interno de lalata de hojalata en aerosol. Esta guía desglosa los parámetros críticos entre los revestimientos internos industriales, cosméticos y de calidad alimentaria, lo que ayuda a los equipos de adquisiciones e I+D a prevenir los malos olores y la retención de disolventes en el origen.
1. La química de los malos olores: retención de solventes versus lixiviación metálica
Cuando un usuario final libera un aerosol y detecta un mal sabor, normalmente indica uno de dos modos de falla distintos en el proceso de fabricación:
- Residuos de disolventes o productos químicos punzantes (olor acre “similar a la pintura”):
- Mecanismo: Después de la aplicación del recubrimiento líquido interno, las latas pasan a través de un horno de cocción a alta temperatura para la reticulación del polímero. Si las velocidades de la línea son demasiado agresivas o las zonas térmicas del horno fluctúan, la resina no logra reticularse por completo. Los monómeros que no han reaccionado y los compuestos orgánicos volátiles (COV) quedan atrapados dentro de la película.
- Impacto: Con el tiempo y bajo cambios de temperatura ambiente durante el almacenamiento, estos solventes residuales migran lentamente hacia la formulación líquida o la base acuosa.
- Sutil sabor desagradable metálico (lixiviación de hierro):
- Mecanismo: Los microorificios causados por una presión de pulverización errática, raspaduras mecánicas durante el ensamblaje o microfracturas durante las etapas de estrechamiento y reborde exponen el sustrato de hojalata desnudo.
- Impacto: Las formulaciones ácidas o a base de agua reaccionan con el hierro expuesto, lo que provoca una corrosión electroquímica leve. Los iones de hierro liberados ($\text{Fe}^{2+}/\text{Fe}^{3+}$) se infunden en la formulación, lo que produce un sabor o aroma metálico distintivo al aplicarse o ingerir la piel.
2. Selección de sustrato y resina: por qué las latas industriales nunca deben tener un uso cruzado
Combinar la química de revestimiento adecuada con las especificaciones de hojalata correctas no es negociable para el cumplimiento del producto y la estabilidad de la vida útil.
- Latas de grado industrial: normalmente utilizan revestimientos epoxi-fenólicos. Si bien ofrecen una sólida resistencia química a los disolventes agresivos, no se pueden descartar por completo trazas de bisfenol A (BPA) residual. Apto estrictamente para inhibidores de oxidación, desengrasantes y pinturas técnicas.
- Latas para cosméticos y de calidad alimentaria: exige sistemas de poliéster modificado BPA-NI (BPA sin intención). Para aplicaciones alimentarias de alta gama, a menudo se aplican capas finales modificadas con silicona para minimizar la migración de ingredientes.
- Calidad del sustrato: La hojalata estándar de reducción simple se reemplaza por hojalata de alta limpieza DR (doble reducción). Las placas se someten a un desengrasado intensivo de la superficie antes del lacado para evitar que los residuos de aceite de rodadura se carbonicen y emitan olores a quemado durante el curado.
3. Control de calidad a nivel de planta: 5 reglas esenciales para la prevención de olores
La formulación es sólo la mitad de la batalla; Un estricto control operativo durante la producción determina la integridad del recubrimiento final:
- Perfilado térmico del horno: el seguimiento continuo con registradores de datos de temperatura garantiza una temperatura máxima del metal (PMT) de 200 °C con un tiempo de permanencia efectivo de al menos 10 minutos.
- Control de espesor de película seca (DFT): mantenido estrictamente a8–12 μmpara cosméticos y de 10 a 15 μm para calidad alimentaria.Demasiado delgado corre el riesgo de microperforaciones; demasiado espeso provoca el curado de la piel, dejando disolventes poco curados debajo.
- Prueba de resistencia al frote MEK: prueba obligatoria de doble frote con metiletilcetona (MEK) cada 2000 unidades. Los revestimientos cosméticos deben superar los 80 frotamientos dobles, mientras que los de calidad alimentaria exigen más de 100 frotamientos para confirmar la densidad de reticulación.
- Purga térmica posterior al formado: después del estrechamiento y el reborde, las latas se someten a una purga interna con aire caliente sin aceite y sin polvo a 80 °C para evacuar las moléculas volátiles y las micropartículas residuales.
- Auditorías de retención de muestras cerradas: las muestras de lotes terminados se almacenan en condiciones selladas a temperatura ambiente durante 30 días antes de someterse a una evaluación olfativa para detectar el desarrollo de olores latentes.
4. Matriz de especificaciones técnicas: industrial, cosmética o alimentaria
| Parámetro | Grado industrial | Grado cosmético | Grado alimenticio (cumple con la FDA) |
| Sistema de revestimiento interno | Resina Epoxi-Fenólica | Poliéster BPA-NI / PAM Modificado | Sistema de revestimiento BPA-NI que cumple con la FDA |
| Espesor de película seca (DFT) | 5–8 μm | 8–12 μm | 10–15 μm |
| Pruebas de control de calidad primarias | Prueba de conductividad ($<10\text{mA}$) | Prueba de frotamiento MEK + Auditoría del panel sensorial | Migración de iones de hierro + Análisis del espacio de cabeza de GC-MS |
| Enfoque de estabilidad a largo plazo | Sólo integridad mecánica | Resistencia a la extracción de poliol | Prevención de la oxidación de lípidos por iones metálicos |
| Formulaciones objetivo típicas | Desengrasantes, aceites penetrantes, pinturas para marcar | Aerosoles de protección solar, aerosoles fijadores, desodorantes | Aceite de cocina en aerosol, crema batida, aceite de oliva |
5. Preguntas frecuentes prácticas sobre resolución de problemas
P1: ¿Cómo podemos realizar una detección interna rápida de malos olores en el revestimiento interno sin equipo de laboratorio especializado?
A:Recomendamos la Prueba de Incubación en Agua Desionizada/Purificada:
- Llene latas de muestra vacías con agua purificada a temperatura ambiente y engarce con válvulas estándar.
- Incubar en una cámara de temperatura constante a 50°C durante 48 horas.
- Deje enfriar a temperatura ambiente y realice una prueba sensorial/de sabor. Cualquier sabor metálico notable, olor a pintura o turbidez indica una reticulación incompleta o defectos por picaduras.
P2: Las latas vacías pasaron las pruebas estándar de porosidad/conductividad, pero la laca para el cabello desarrolló un mal olor después de 6 meses. ¿Qué salió mal?
A:Los polioles comúnmente utilizados en lacas para el cabello actúan como solventes suaves con el tiempo. Las pruebas de porosidad estándar solo verifican la exposición física del metal desnudo; no evalúan la densidad de reticulación. Si el revestimiento no está suficientemente curado, los polioles lixiviarán compuestos de bajo peso molecular sin reaccionar fuera de la matriz del revestimiento durante un almacenamiento prolongado. En SAILON, elevamos deliberadamente los perfiles de curado y los márgenes de seguridad térmica de los envases de cosméticos para mitigar los riesgos de migración química a largo plazo.
P3: ¿Especificar un recubrimiento BPA-NI garantiza cero riesgo de malos olores?
A:No. Una resina BPA-NI es simplemente una química básica. Si los parámetros de horneado del horno están fuera de lugar, el espesor de la película es inconsistente o las tensiones de estrechamiento fracturan el recubrimiento, aún puede ocurrir retención de solvente o migración de metal. El rendimiento sin olores desagradables requiere un circuito de control holístico que abarque la limpieza de la placa sin procesar, las curvas de curado, la consistencia del DFT y la purga térmica posterior al ensamblaje.