


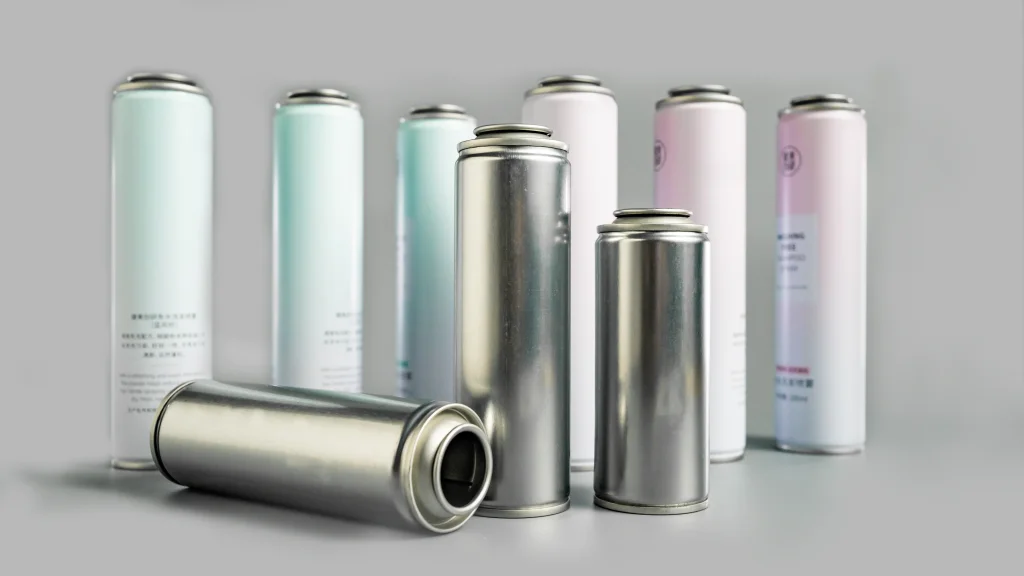
Imagínese esto: su línea de llenado de aerosoles de alta velocidad está funcionando a su máxima capacidad, pero al final del turno, el contenedor de control de calidad está repleto de latas rechazadas. Las válvulas están flojas, los cuellos arrugados y hay fugas de presión. Ha seguido estrictamente el manual de la máquina y ha marcado los parámetros una docena de veces, pero elLatas de aerosol con cuello de hojalata de 45 mmsigue doblándote. ¿Te suena familiar?
Usted no está solo. El perfil delgado de 45 mm es un dolor de cabeza notorio para las fábricas de llenado de todo el mundo. Como principal proveedor mayorista de latas de aerosol, SAILON ha descifrado el código. En esta guía privilegiada, descubriremos por qué ocurren estas microdeformaciones y cómo una simple actualización de ingeniería puede aumentar el rendimiento de llenado al 100 %.
La física del fracaso: ¿Por qué las latas delgadas de 45 mm se doblan bajo presión?
En el mundo del embalaje, la geometría dicta la fuerza. Con el mismo espesor de material, una lata alta y delgada es inherentemente menos estable estructuralmente que sus contrapartes cortas y anchas (como las latas de 52 mm o 57 mm).
El culpable es la alta relación de aspecto (altura-diámetro). Cuando una lata de 45 mm se somete al proceso de estrechamiento, se forma una zona natural de concentración de tensiones en el área de transición desde el hombro de la lata hasta la abertura. La inserción automática de la válvula no es un empujón suave y estático, sino una carga de impacto instantánea. Si la carrera de engarzado de la máquina o la absorción de impactos no están perfectamente sincronizadas con el umbral de presión crítico de la lata, la fuerza hacia abajo no se distribuirá uniformemente. En cambio, golpea directamente el cuello, provocando arrugas o microcolapsos.
El mito de la rentabilidad: muchas fábricas intentan resolver este problema simplemente pidiendo hojalata más gruesa. Sin embargo, los datos de la industria muestran que la actualización a un proceso de estrechamiento progresivo de dos etapas mejora la resistencia al aplastamiento vertical al30%, sin añadir peso ni inflar costes de material.
Tres desajustes en las máquinas de alta frecuencia que arruinan su rendimiento
Más del 90% de las deformaciones de las latas de aerosol de 45 mm no son causadas por materias primas defectuosas, sino por un desajuste sistémico entre la mecánica de la línea de llenado y los límites físicos de la hojalata. Tenga cuidado con estos tres errores de línea comunes:
1. Sobrecarrera: impacto instantáneo excesivo
Para maximizar el rendimiento, las líneas de alta velocidad suelen dejar demasiado margen de seguridad en el recorrido descendente. Si bien la lata puede pasar una prueba de presión estática, no puede soportar el rápido efecto de martillo de alta frecuencia, lo que hace que la ranura de la copa de la válvula se deforme.
2. Falta de amortiguación: presión dinámica fuera de control
Las líneas de llenado antiguas o en mal estado carecen de amortiguadores neumáticos o mecánicos flexibles. La presión estática parece perfecta en el manómetro, pero la fuerza máxima dinámica durante el engarce de una fracción de segundo atraviesa el límite elástico de la hojalata.
3. Pinzas desalineadas: carga excéntrica desequilibrada
Con el tiempo, las ruedas de estrella y las pinzas se desgastan de forma desigual. Si una lata de 45 mm se sostiene incluso con una inclinación de 1 grado, la fuerza hacia abajo se concentra en un solo lado del cuello, creando microarrugas irregulares que escapan fácilmente a la inspección visual pero arruinan el sello hermético.
Especificaciones técnicas: Tabla de calibración de espesor de hojalata versus resistencia a la presión
Para ayudar a su equipo de ingeniería a calibrar rápidamente sus líneas automatizadas de alta velocidad, aquí está el estándar de referencia actualizado de SAILON basado en pruebas de producción en masa del mundo real.
| Espesor de hojalata (cuerpo) | Resistencia al aplastamiento vertical (VCS) | Carga máxima segura hacia abajo | Control de carrera recomendado | Escenario de aplicación ideal |
| 0,20 milímetros | 210 N | ≤160N | Baja velocidad con buffering suave | Ejecuciones personalizadas en lotes pequeños, aerosoles cosméticos livianos |
| 0,22 milímetros | 265 N | ≤ 210N | Carrera flexible de velocidad media | Productos de cuidado personal, desodorantes y lacas para el cabello de venta masiva |
| 0,24 milímetros | 320 N | ≤ 260N | Presión de precisión de alta velocidad | Cuidado industrial pesado, líneas de llenado de alta frecuencia |
La solución SAILON: reingeniería de la lata con cuello
Lograr una tasa de deformación del 0 % con latas de 45 mm requiere un enfoque holístico que combine diseño estructural, clasificación metalúrgica y conformado de precisión.
- Doble cuello progresivo de 12 etapas: en lugar de forzar el metal a darle forma con unos pocos golpes agresivos, SAILON utiliza un proceso de moldeado gradual de 12 etapas. Al dar forma suavemente a la curva a través de múltiples microtroqueles, evitamos que el metal se estire excesivamente y mantenemos la elasticidad original de la hojalata. Esta transición suave dispersa sin esfuerzo las fuerzas descendentes.
- Clasificación de temperamento T4/T5 dirigida: no creemos en materias primas únicas para todos. Según los requisitos específicos de velocidad de su línea de llenado y presión del producto, seleccionamos componentes personalizados de hojalata de alta rigidez para brindar una excelente estabilidad en la zona de engarzado de las latas de aerosol.
- Riguroso protocolo de control de calidad: cada lote de nuestrolatas con cuello impresas personalizadasse somete a estrictas pruebas de aplastamiento vertical, comprobaciones de concentricidad axial y calibraciones de precisión de ranuras de válvulas antes de salir de la fábrica.
La lista de verificación diaria de 4 pasos para técnicos de mantenimiento
Mantenga esta lista de verificación rápida en su piso de llenado para detener la deformación antes de que detenga su turno:
- Verifique la concentricidad diariamente: Inspeccione las pinzas y las ruedas estrella en busca de desgaste. Asegúrese de que la lata se mantenga perfectamente vertical para evitar cargas excéntricas.
- Haga coincidir la carga con las especificaciones: verifique el espesor de hojalata actual con nuestra tabla y asegúrese de que la fuerza hacia abajo del engarzador no exceda la carga segura.
- Active los modos Soft-Buffer: baje el pico de impacto instantáneo ajustando la absorción de impactos neumática o hidráulica de la máquina.
- Inspecciones puntuales cada 2 horas: cada dos horas, tome muestras de latas terminadas para verificar la redondez de la copa de la válvula y la planitud de las ranuras bajo una lupa para detectar microdeformaciones tempranamente.
Preguntas frecuentes: Resolviendo sus dudas sobre la solución rápida de problemas
P1: ¿Cambiar a una hojalata más gruesa detendrá por completo la deformación del cuello de 45 mm?
No. El aumento del espesor sólo aumenta la resistencia básica; No resuelve la concentración de tensiones ni las fuerzas de impacto desequilibradas. La optimización de la geometría del cuello y la sincronización de la máquina produce resultados mucho mejores a un costo menor.
P2: ¿Cuál es la métrica de control de calidad más crítica para el llenado de latas de 45 mm a alta velocidad?
Se trata deconsistencia dimensional. En las líneas automatizadas de alta velocidad, incluso las variaciones microscópicas en los perfiles del cuello de lata a lata o en la dureza del templado harán que la máquina se atasque o se sobrecomprima, lo que provocará fallas en los lotes.
P3: ¿Puede SAILON personalizar la estructura de la lata para nuestra maquinaria de llenado específica?
Absolutamente. Ofrecemos personalización de extremo a extremo. Díganos el modelo de su máquina, la velocidad de llenado y las propiedades de formulación, y diseñaremos una lata de hojalata personalizada de 45 mm con temperamento, espesor y geometría de cuello perfectamente combinados.
P4: ¿Cómo afectan las microdeformaciones al consumidor final?
Las microdeformaciones provocan un sellado desigual entre la copa de la válvula y el borde de la lata. Si bien puede verse bien en la fábrica, causa fugas lentas de presión durante meses en los estantes de las tiendas minoristas, lo que resulta en patrones de pulverización débiles, existencias muertas y costosas retiradas de productos.
¿Quiere optimizar el rendimiento del llenado de aerosoles o necesita muestras de latas de hojalata de 45 mm de alto rendimiento? Póngase en contacto con el equipo de ingeniería de SAILON hoy para una consulta gratuita.