


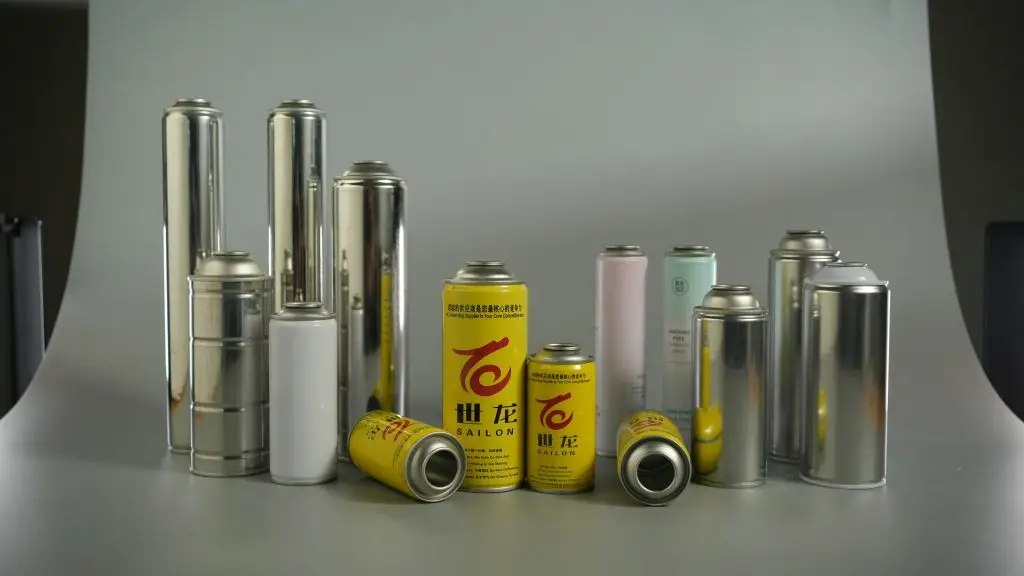
En la producción en masa y la cadena de suministro global de recubrimientos en aerosol de dos componentes (2K), la precisión del sellado estructural delatas de aerosol de hojalata con cuellodicta la tasa de falla del curado prematuro causado por microfugas internas del pistón.
Muchos fabricantes de pinturas de alto rendimiento para reacabado de automóviles e imprimadores industriales con alto contenido de sólidos sufren pérdidas invisibles crónicas: los productos sin abrir y sin activar se gelifican, se aglutinan o se endurecen por completo gradualmente dentro de los ciclos de almacenamiento estándar. Estas fallas rara vez son causadas por defectos en la propia formulación de la pintura. En cambio, la gran mayoría son reacciones en cadena provocadas por fugas a nivel de micras en el sistema de sellado de pinchazos del fondo de la lata de aerosol.
Un detalle crítico que los gerentes de producción a menudo pasan por alto es que la reacción de curado de los recubrimientos 2K no ocurre exclusivamente después de la activación por punción manual. Si en la junta inferior del pistón existen ranuras microscópicas invisibles a simple vista, la humedad atmosférica y el oxígeno penetrarán continuamente en el bidón. Esto desencadena lentamente la reacción de reticulación entre el endurecedor (como los isocianatos) y la resina.
Especialmente en entornos de almacenamiento con temperaturas fluctuantes y alta humedad, como durante el transporte transoceánico, esta microfuga se acelera exponencialmente. Una pintura en aerosol 2K diseñada originalmente para una vida útil de 12 meses puede fallar por completo en tan solo 3 a 6 meses, lo que genera graves costos de desperdicio de lotes y disputas de garantía para los compradores B2B.
1. Mecanismo de falla del curado prematuro: el camino de la fuga a nivel de micras
Las pinturas en aerosol 2K utilizan un sistema de doble cámara donde la pintura base y el endurecedor se almacenan por separado. Se basan en una estructura de pistón de perforación dedicada en la parte inferior para lograr una mezcla instantánea justo antes de la aplicación. El valor central de esta arquitectura reside en el aislamiento y sellado absolutos durante el almacenamiento a largo plazo. Las latas de aerosol estándar simplemente carecen de las tolerancias de mecanizado y las configuraciones de sellado necesarias para almacenar de forma segura recubrimientos 2K altamente reactivos.
Desde la perspectiva de la ciencia de los materiales y la fabricación, la mayoría de las fallas de los productos se deben a la deformación térmica diferencial:
- Variación de expansión térmica: convencionallatas de aerosol rectasNormalmente utilizan pistones de plástico genéricos. Los coeficientes de dilatación térmica del sustrato de hojalata y de la junta de plástico difieren significativamente. En caso de cambios de temperatura estacionales o fluctuaciones entre el día y la noche durante el transporte marítimo, el cuerpo de la lata y el pistón sufren microdesplazamientos. Con el tiempo, esto forma canales microcapilares estables para las fugas.
- Ingreso de humedad y desequilibrio químico: En el caso de imprimadores para automóviles de alta viscosidad y alto contenido de sólidos, incluso el ingreso de trazas de humedad altera rápidamente el equilibrio de hinchamiento entre los solventes y las resinas. Esto inicia un curado prematuro localizado, que eventualmente se propaga hasta que toda la lata se endurece.
- Fallas de válvulas secundarias: si las configuraciones del cuerpo de la lata y del orificio de la válvula no coinciden, se produce “escupitajo” de aerosol y una descarga desigual durante la aplicación. Esto da como resultado un exceso de pulverización, texturas rugosas o una pulverización intermitente, lo que compromete gravemente la calidad del recubrimiento final y la reputación de su marca en el mercado.
2. Latas rectas frente a latas de hojalata con cuello personalizadas: comparación de parámetros
Para erradicar el curado prematuro y la atomización deficiente en la fuente, se deben optimizar desde el principio la ingeniería estructural, los componentes de sellado y los parámetros de atomización. La siguiente tabla describe las diferencias de rendimiento basadas en datos de pruebas reales para recubrimientos de dos componentes 2K:
| Tipo de lata y configuración | Presión interna a 20°C | Contenido sólido compatible (NV) | Sellado y resistencia a fugas (tasa de fugas del ciclo térmico) | Rendimiento de atomización y pulverización | Estabilidad de la vida útil (almacenamiento estándar) |
| Lata recta estándar + válvula de orificio único | 0,55 MPa | <35% Recubrimientos de baja viscosidad | Alto riesgo de microfugas bajo temperaturas cambiantes; La tasa de fracaso a los 6 meses alcanza el 78%. | Los recubrimientos con alto contenido de sólidos se obstruyen fácilmente; La tasa de escupir y rociar excede el 85%. | La gelificación y el endurecimiento se producen en un plazo de 3 a 6 meses. |
| Lata recta estándar + válvula modificada de doble orificio | 0,62 MPa | 35%–45% Recubrimientos de viscosidad media | Estable a temperatura ambiente constante; propenso a microfugas invisibles bajo ciclos térmicos. | Atomización relativamente uniforme; Defectos menores de exceso de rociado en los bordes del patrón de rociado. | Estable durante aproximadamente 8 meses; altamente vulnerable a climas extremos. |
| Lata de hojalata con cuello SAILON + actuador/válvula personalizado | 0,68 MPa (estabilización constante) | >50% Recubrimientos con alto contenido de sólidos | Sellos dobles de FKM (fluorocarbono); Fuga cero verificada a nivel de micras en todos los rangos de temperatura. | Solución antisalpicaduras diseñada; Atomización ultrafina y uniforme sin obstrucciones ni exceso de pulverización. | 12 a 18 meses de estabilidad a largo plazo sin curado ni gelificación prematuros. |
3. Latas de hojalata con cuello SAILON: ventajas de personalización para recubrimientos 2K
Diseñado específicamente para los cuellos de botella de almacenamiento y las demandas de rendimiento de los recubrimientos de dos componentes, SAILON ha mejorado cuatro dimensiones críticas de la fabricación de aerosoles:
- Cuello forjado en frío de una pieza de alta precisión: al abandonar las tolerancias de ensamblaje de las latas rectas tradicionales, controlamos con precisión la tolerancia de ajuste de interferencia radial entre la boca de la lata y el pistón. Esto elimina cualquier microespacio causado por la deformación térmica, lo que garantiza una integridad absoluta del sello antes de la activación de la perforación.
- Componentes de sellado duales de FKM (Viton): Equipados con juntas tóricas de fluorocarbono (FKM) de doble capa, resistentes a altas temperaturas y disolventes. Estos están modificados químicamente para resistir la penetración agresiva de los endurecedores 2K, evitando la hinchazón, el envejecimiento y la deformación del sello para cortar por completo los canales de fuga capilar.
- Revestimiento interno anticorrosión por electroforesis anódica: a diferencia de los revestimientos estándar aplicados por pulverización, todo el interior de la lata se somete a un proceso avanzado de electroforesis anódica. Esto garantiza un recubrimiento de barrera ultrauniforme y sin poros que protege el sustrato de hojalata de resinas altamente activas, evitando reacciones químicas que causan la degradación del producto.
- Calibración del orificio de la válvula basada en dinámica de fluidos: el orificio de la válvula y los canales auxiliares se calibran con precisión de acuerdo con la viscosidad exacta del recubrimiento y las proporciones de sólido a solvente del cliente. Esto coincide con las características de adelgazamiento por cizallamiento de los imprimadores con alto contenido de sólidos, eliminando fallas de atomización, pulverización y descarga intermitente.
4. Selección y solución de problemas de latas de aerosol 2K
P1: Cuando los recubrimientos 2K se endurecen durante el almacenamiento, ¿cómo podemos determinar rápidamente si se trata de un problema de formulación de la pintura o de una microfuga en el sellado de la lata?
A:Esto se puede verificar mediante una simple prueba de control invertida. Tome el mismo lote de pintura y llene tanto latas estándar como latas de hojalata con cuello personalizadas SAILON. Guárdelos invertidos en idénticas condiciones de temperatura y humedad durante 90 días. Si la pintura de las latas estándar se endurece mientras las latas con cuello permanecen impecables, es un caso definitivo de curado prematuro causado por microfugas en el pistón. En este escenario, se debe optimizar la estructura del empaque en lugar de modificar la formulación química.
P2: ¿Por qué los imprimadores 2K con alto contenido de sólidos deben usar latas con cuello en lugar de latas de aerosol rectas estándar?
A:Los imprimadores con alto contenido de sólidos presentan un alto contenido de resina y una alta viscosidad, lo que exige una estabilidad de la presión interna y una precisión de sellado excepcionales. Las tolerancias más flexibles de las latas rectas no logran bloquear la humedad a nivel de micras durante períodos prolongados. Las latas con cuello proporcionan una rigidez estructural superior y tolerancias mecánicas más estrictas. Cuando se combinan con válvulas personalizadas, representan el estándar de empaque óptimo para evitar la degradación del producto y defectos de aplicación en aplicaciones 2K con alto contenido de sólidos.
P3: ¿Cómo podemos probar rápidamente la confiabilidad del sellado de latas de aerosol 2K antes del envío para mitigar los riesgos de la cadena de suministro global?
A:Recomendamos utilizar una prueba de ciclo térmico. Coloque las latas terminadas en posición invertida y sometalas a ciclos de temperatura alternos que oscilan entre -10°C y 45°C durante 72 horas. Luego, use manómetros de precisión y viscosímetros para verificar la estabilidad de la presión interna y la fluidez del recubrimiento. Las latas que pasan sin caídas de presión ni gelificación están totalmente calificadas para soportar más de 12 meses de envío transoceánico y almacenamiento a largo plazo.
P4: ¿Puede el ajuste fino del diámetro del orificio de la válvula resolver completamente los problemas de “escupitajos” de aerosoles?
A:La modificación del diámetro del orificio por sí sola no resolverá completamente el problema. El escupir es un subproducto complejo de la viscosidad del recubrimiento, la presión del propulsor y la arquitectura de la válvula interna. Erradicar la descarga intermitente y el exceso de pulverización requiere una calibración tres en uno que sincronice los orificios de las válvulas principal/auxiliar, las proporciones de propulsor y la presión interna estable de la lata con cuello.
5. Conclusión: Diseño de latas de aerosol 2K para el mercado global
Para los fabricantes B2B de pinturas en aerosol de dos componentes, la estabilidad del producto depende tanto de la compatibilidad técnica del envase y del sistema de sellado como de la formulación química.
Al implementar latas de hojalata con cuello de alta precisión equipadas con sellos modificados químicamente y parámetros de atomización personalizados, los fabricantes pueden eliminar tanto el curado de microfugas ocultas como el bajo rendimiento de la pulverización. SAILON ofrece soluciones integrales e integrales de personalización de latas de aerosol para marcas globales de acabado de automóviles, recubrimientos industriales de alto rendimiento y acabados de primera calidad. Desde ingeniería estructural y actualizaciones de fabricación hasta ajuste de parámetros de fluidos, salvaguardamos la calidad de su producto desde la fábrica hasta las manos del usuario final.