


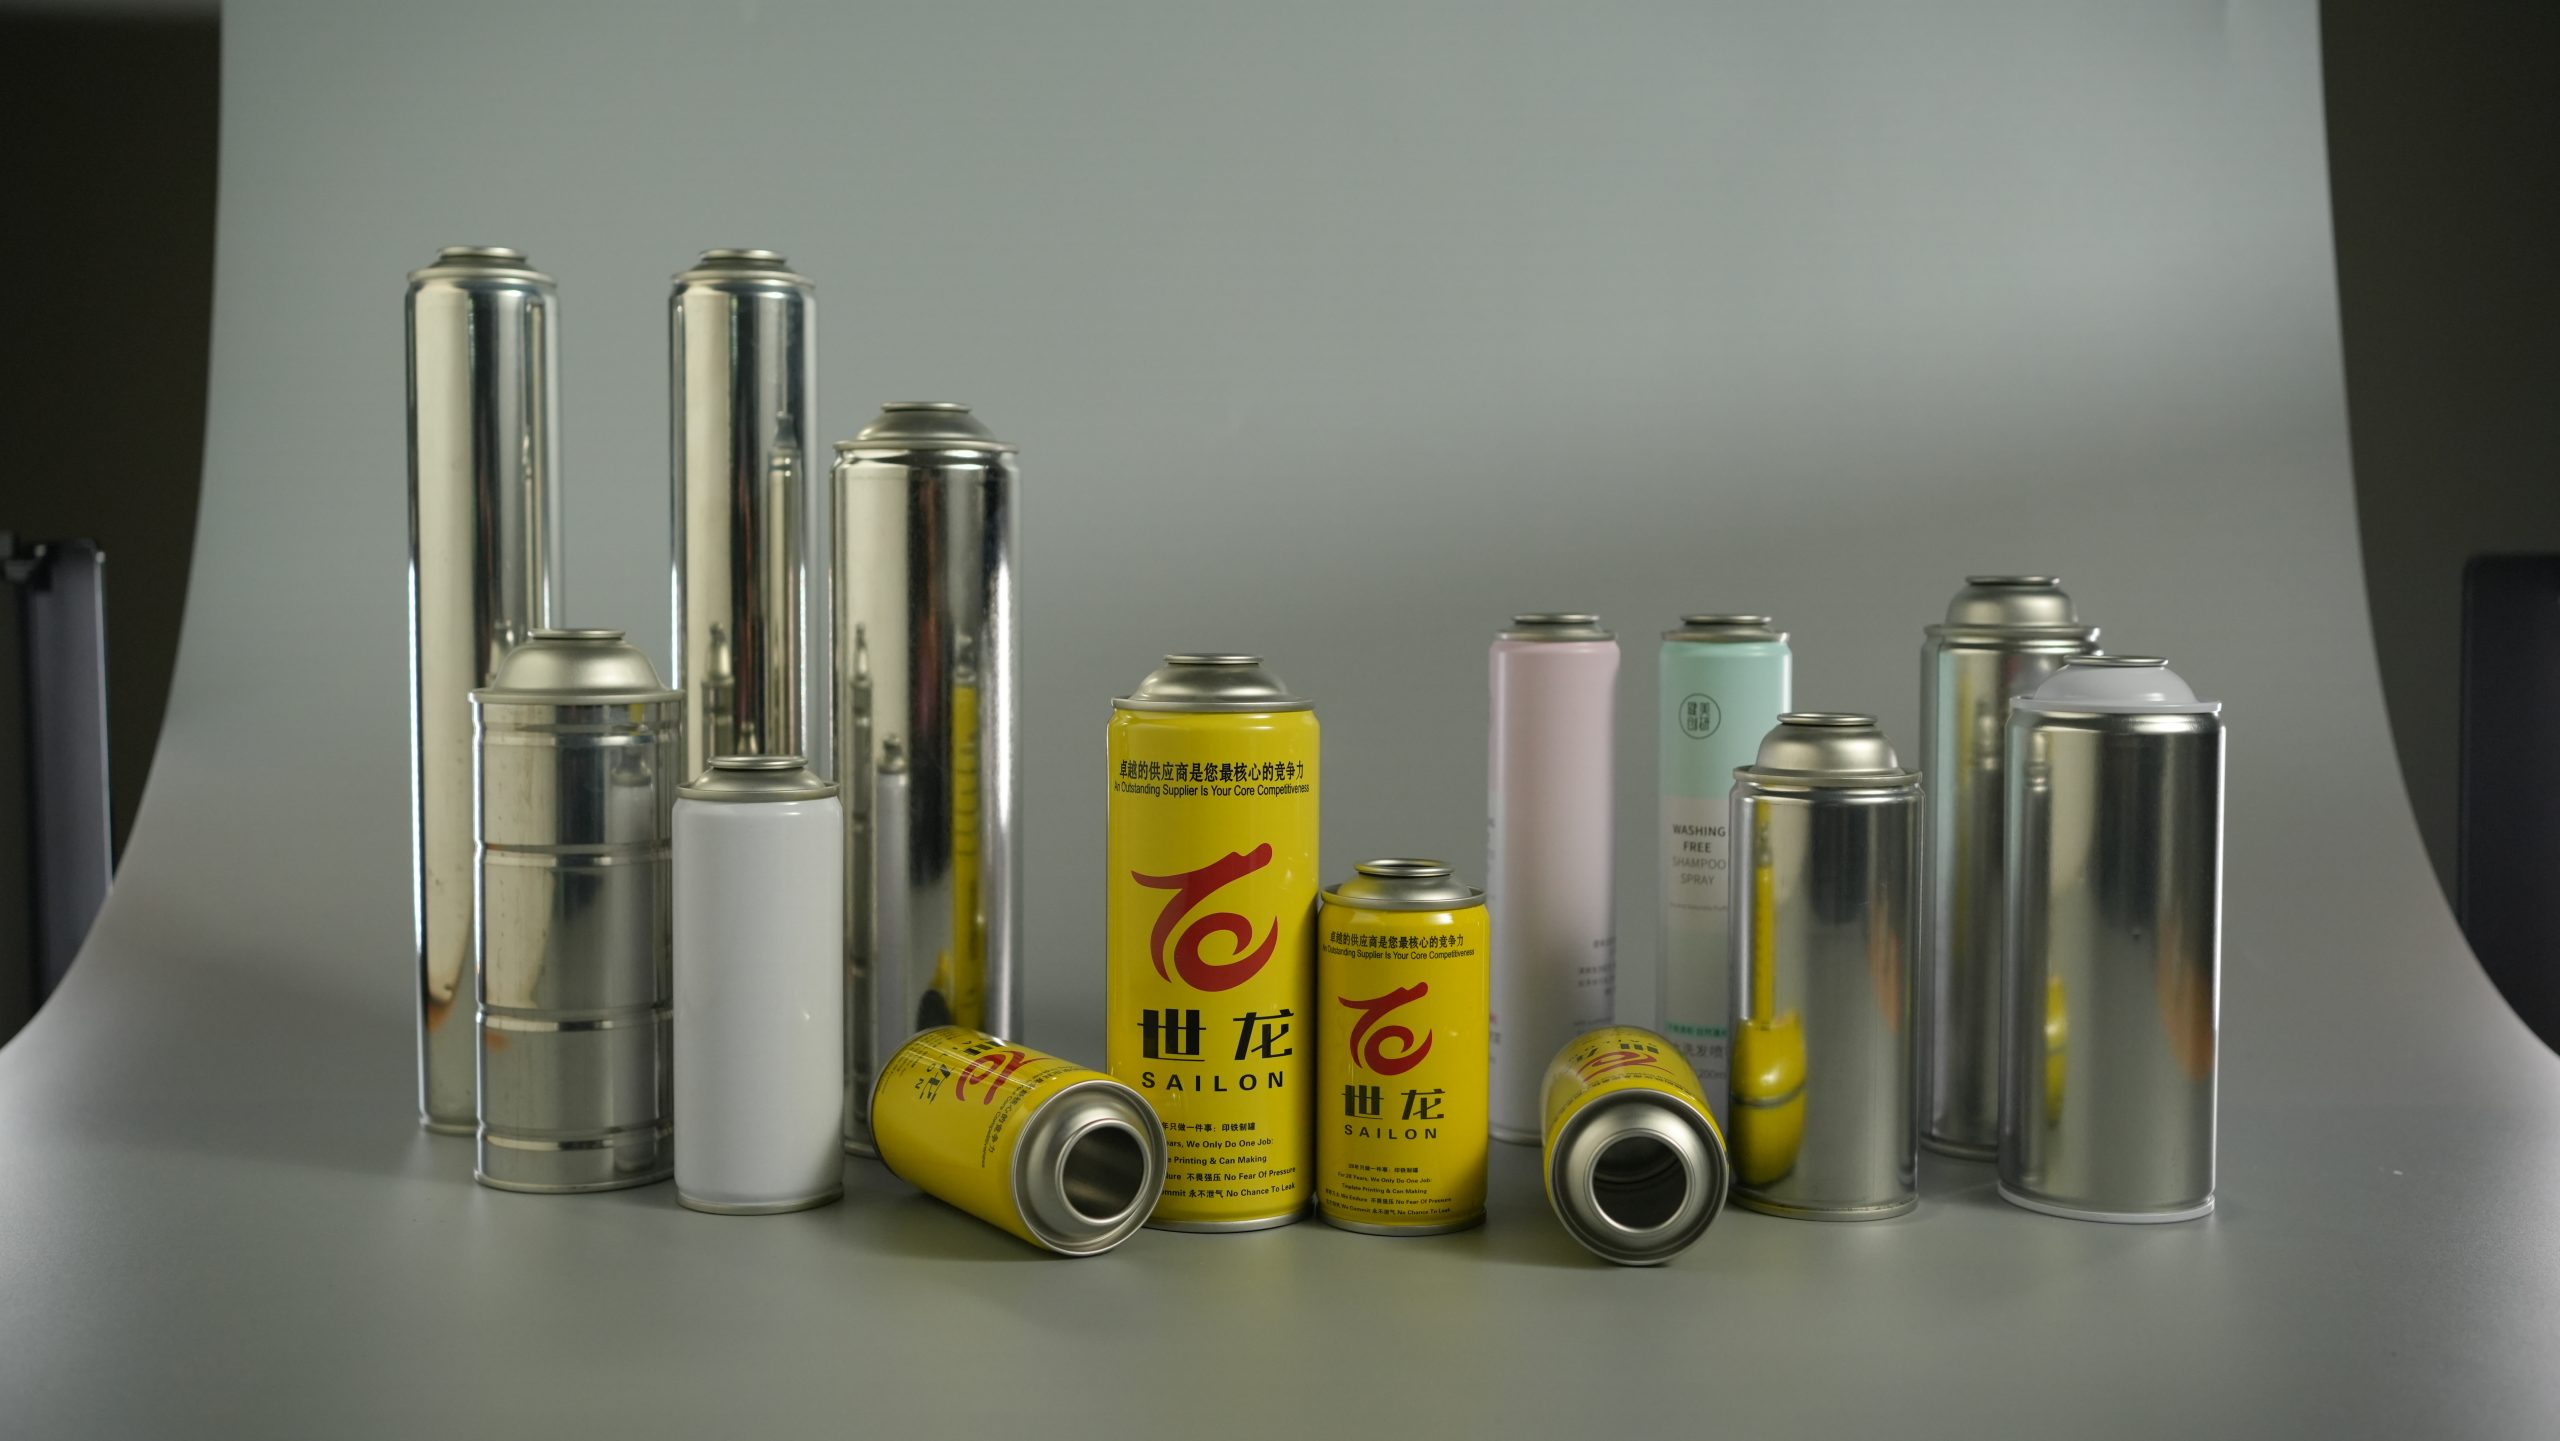
En el campo de la fabricación de envases de aerosoles, el diseño estructural delatas de hojalataes inseparable de la adaptación de los propulsores. Los diferentes medios gaseosos no solo cambian el efecto de atomización del aerosol, sino que también determinan directamente el estándar de espesor de pared, la fórmula del recubrimiento interno y la selección de componentes de sellado de válvulas para latas de hojalata de aerosol personalizadas. Con años de profundo compromiso en I+D y producción de latas de aerosol, SAILON se ha ocupado de una gran cantidad de casos de condiciones de trabajo reales. Muchos fabricantes sólo se centran en la apariencia y la capacidad, ignorando los problemas de producción ocultos, como la deformación del tanque, las fugas en la interfaz y la reducción de la vida útil causada por las propiedades físicas de los propulsores.
Los propulsores de gas se dividen principalmente en categorías licuados y comprimidos. El GLP y el DME pertenecen a gases licuados con coexistencia gas-líquido a temperatura ambiente, mientras que el aire comprimido y el nitrógeno son gases comprimidos a presión constante. La diferencia esencial en las características físicas establece umbrales técnicos completamente diferentes para el diseño técnico de latas de hojalata. El gas licuado puede mantener una presión de vapor saturado estable a largo plazo dentro del tanque con una fluctuación mínima de presión; La presión del aire comprimido caerá bruscamente a medida que se consuman los materiales internos. Los cambios de presión repetidos tirarán continuamente del material metálico del cuerpo de la lata, lo que plantea mayores requisitos para la capacidad de deformación antifatiga del tanque.
【Vista previa rápida de la lógica de selección principal】
- Solución de GLP: enfoque en la rentabilidad, espesor de pared de 0,19-0,20 mm + juntas de caucho de nitrilo, adecuadas para latas de hojalata de mantenimiento automotriz y químicos diarios convencionales.
- Solución DME: enfoque en la compatibilidad química, espesor de pared de 0,20-0,21 mm + revestimiento interno de doble capa epoxi fenólico + juntas de Viton, personalizadas para latas de hojalata dedicadas a DME.
- Solución de aire comprimido: centrándose en la resistencia mecánica, 0,22 mm + pared engrosada + estructura inferior de cúpula de alta resistencia + válvulas resistentes a alta presión, adecuadas para latas de aerosol de aire comprimido de alta presión.
Estándar de adaptación de diferentes propulsores y espesores de pared de latas de hojalata
El espesor de la pared de la lata no es un parámetro opcional. Es necesario determinarlo de manera integral en combinación con la presión de vapor media saturada, la resistencia a la corrosión química, el límite de presión de estallido y la tecnología de refuerzo de curvatura de las latas de hojalata. Con la hoja estañada laminada en frío comúnmente utilizada en la industria actual y el proceso de sellado de triple rizado, existen rangos técnicos claros para la configuración óptima del espesor de pared correspondiente a diferentes propulsores.
| Tipo de propulsor | Temperatura y presión de prueba estándar | Grosor de pared de lata recomendado | Configuración de refuerzo del proceso de soporte | Tipo de lata personalizado adaptado |
| Gas licuado de petróleo GLP | 25 ℃ 0,4–0,8 MPa | 0,19 mm–0,20 mm | Rizado convencional monocapa, revestimiento interno epoxi ordinario | Aerosol químico diario, latas de hojalata para mantenimiento de automóviles. |
| DME Dimetil Éter | 25 ℃ 0,5–0,9 MPa | 0,20 mm–0,21 mm | Recubrimiento interno anticorrosión fenólico epoxi de doble capa, rizado engrosado | Latas de hojalata dedicadas DME, latas de aerosol para disolventes industriales |
| Aire comprimido/nitrógeno | Caída de presión dinámica inicial de 1,2 a 1,6 MPa | 0,22 mm y más | Cubierta inferior de cúpula de alta resistencia, refuerzo general del cuerpo de la lata. | latas de aerosol de aire comprimido de alta presión, latas de aerosol de eliminación de polvo de alta presión |
En comparación con el GLP, un medio de “presión autorregulable”, y el aire comprimido, como medio de “compresión de volumen constante”, su mayor desafío de envasado radica en el impacto negativo de la caída de presión en la calidad de la atomización y la prueba continua de la resistencia a la tracción del cuerpo de la lata. La tolerancia de las placas metálicas a la presión estática estable y a la presión dinámica alterna es completamente diferente. La presión estable del GLP solo hace que el cuerpo de la lata soporte la fuerza de manera uniforme, mientras que los repetidos aumentos y caídas de presión del aire comprimido acumularán microdeformaciones del metal, y con el tiempo aparecerán problemas como abultamientos y grietas por curvatura. En la prueba de simulación de las condiciones de trabajo de los nuevos productos, SAILON descubrió que las latas de hojalata ordinarias con un espesor de pared de 0,20 mm sufrirían una deformación irreversible después de cientos de ciclos bajo una prueba continua de ciclos de presión de aire comprimido. Después de engrosarlo a 0,22 mm y combinarlo con una estructura de cubierta inferior de alta resistencia, el rendimiento antifatiga general se duplica con creces.
Puntos clave de la adaptación del material de válvulas y anillos de sellado
La apertura de la válvula, la estructura del cuerpo de la válvula y el material de la junta de sellado son la clave para determinar la resistencia a las fugas de las latas de hojalata. Especialmente el medio DME tiene fuertes características de penetración e hinchazón molecular, y los sellos de caucho comunes son propensos a expandirse, ablandarse, fallar y caerse. Clasificamos los puntos clave de adaptación de los materiales de caucho comúnmente utilizados en la industria para una selección rápida:
- Caucho de nitrilo: adecuado para condiciones de trabajo de GLP y aire comprimido convencional con rentabilidad, incapaz de resistir la fuerte corrosión por hinchamiento del DME.
- Caucho de neopreno: Excelente resistencia a la intemperie, adecuado para entornos con temperaturas altas y bajas variables, baja compatibilidad con el medio DME
- Caucho Viton: excelente resistencia a la corrosión química y al hinchamiento, material de sellado estándar para latas de hojalata exclusivas para DME
- Caucho EPDM: buena estabilidad de sellado, adecuado para condiciones de trabajo con aire comprimido a alta presión, no apto para medios de gas y petróleo licuados.
En la producción real, muchos fabricantes caen en un malentendido: sustituir únicamente el propulsor conservando la configuración original de la válvula y el anillo de sellado. La permeabilidad molecular del DME es mucho mayor que la del GLP. Penetrará lentamente en el interior de caucho para cambiar la estructura molecular, expandirá y deformará el volumen de la junta y, naturalmente, formará espacios y fugas de aire en la boca del tanque originalmente sellada herméticamente. Cuando SAILON personalice latas de hojalata dedicadas DME para los clientes, combinará sincrónicamente componentes de sellado de caucho vitón personalizados con un revestimiento interno resistente a solventes para evitar riesgos de fugas tanto de la estructura como del material.
Preguntas y respuestas comunes de la industria
P1: ¿Por qué las latas de hojalata originales intactas tienen fugas después de cambiar el propulsor a DME?
Esto se debe a la alta polaridad y la fuerte solubilidad del DME. La tasa de hinchamiento del caucho de nitrilo ordinario en DME puede alcanzar más del 30%, lo que conduce directamente a fallas de estanqueidad. Al mismo tiempo, el DME corroerá los revestimientos internos ordinarios a base de agua, erosionará gradualmente la capa metálica de la pared de la lata y se producirá oxidación interna después de un almacenamiento prolongado. Simplemente reemplazarlos con sellos de caucho Viton y actualizarlos con un revestimiento interno de doble capa epoxi fenólico puede resolver completamente estos problemas. SAILON evitará estos peligros ocultos de antemano al personalizar las latas de hojalata dedicadas a DME.
P2: ¿Cuáles son las diferencias en los estándares de prueba de resistencia a la presión entre las latas de aerosol de aire comprimido a alta presión y las latas de hojalata de gas licuado?
El gas licuado adopta principalmente una prueba de resistencia a la presión estática con una presión de explosión estándar de la industria que alcanza 1,4 MPa; Las latas de aire comprimido necesitan agregar una prueba de envejecimiento del ciclo de presión dinámica. No solo la presión de estallido estática debe alcanzar más de 2,0 MPa, sino que también debe simular los escenarios de presurización y alivio de presión repetidos a largo plazo para detectar la durabilidad del curvado de la lata y la interfaz de la cubierta inferior. Todas las latas de aerosol de aire comprimido de alta presión de SAILON completarán múltiples rondas de inspección de muestreo de presión cíclica antes de salir de fábrica, siguiendo estrictamente las últimas especificaciones de prueba actuales de la industria.
P3: ¿Podemos reducir el estándar de adquisición del espesor de pared de las latas de hojalata ajustando la presión de inflado?
Reducir adecuadamente la presión de inflado puede reducir la carga de presión del tanque, pero dañará directamente el efecto de atomización del rociador, el alcance del chorro y la salida uniforme de niebla, lo que no vale la pena perder. Una forma más estable es seleccionar el material base de hojalata refinada de alta resistencia de SAILON, optimizar la estructura del tanque y el proceso de rizado dentro del rango de espesor de pared estándar y cumplir con los requisitos de seguridad de las condiciones de trabajo de alta presión sin engrosar ciegamente la placa.
La seguridad y durabilidad de las latas de aerosol nunca dependen de la conformidad de un solo componente, sino de la coordinación general del espesor de la pared de la lata de hojalata, la tecnología de recubrimiento interno, el medio propulsor y el sistema de sellado de válvulas. SAILON se centra en todo tipo delatas de hojalata en aerosol personalizadas, que puede igualar uno a uno el espesor de la pared del tanque, la fórmula de recubrimiento y las soluciones de accesorios de válvulas según las diferentes condiciones de trabajo de GLP, DME y aire comprimido. Se adapta a las necesidades de uso reales de diferentes escenarios de producción y evita problemas de producción comunes, como la deformación del tanque, las fugas y la corrosión desde la fuente.