


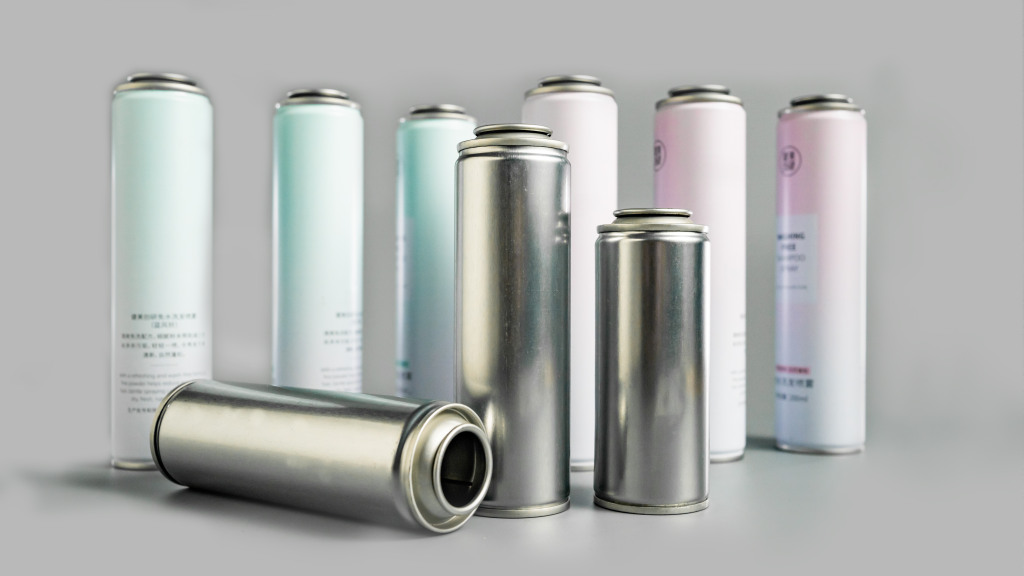
Introducción
En la producción y procesamiento en masa de latas con cuello de hojalata, el proceso de estrechamiento es un vínculo central que determina la tasa de calificación de formación y el rendimiento de sellado de los cuerpos de latas. Muchas latas muestran gradualmente problemas tales como espesor de pared inestable, pequeñas arrugas y grietas ocultas en la posición del cuello después de formar, llenar y sellar el cuello. Estos defectos rara vez parecen defectuosos cuando los productos están fuera de la línea de producción, pero la mayoría de ellos ocurren durante el almacenamiento, el transporte y el uso final, lo que fácilmente conduce al desguace de lotes, retrasos en los pedidos y daños a la reputación de calidad. Especialmente con la creciente demanda de latas livianas y personalizadas con formas especiales en los últimos años, la combinación de materiales ultrafinos y formas complejas de cuellos ha sumido a muchos fabricantes en el dilema de una calidad de conformado inestable.
De hecho, la mayoría de las personas solo notan los defectos superficiales de grietas y arrugas, pero ignoran la causa raíz del problema: no se trata de un solo error de equipo o de operación, sino un desequilibrio de adaptación en múltiples dimensiones, incluido el rendimiento del material, el diseño del molde, las pasadas de conformado y el control del espesor de la pared. Con años de experiencia en la producción delatas de aerosol con cuello de hojalata personalizadas, el equipo técnico de SAILON ha acumulado una gran cantidad de casos de producción en masa, lo que demuestra que más del 90% de los defectos de estrechamiento se pueden evitar mediante la optimización previa al proceso y la selección de materiales.
1. Causas principales de arrugas y grietas en el proceso de estrechamiento de hojalata
La conformación de cuellos es un proceso de estiramiento forzado y conformación por extrusión para hojalata, y el material metálico tiene una tasa de tolerancia a fallas por deformación extremadamente baja. Cualquier desviación de parámetro causará directamente defectos de formación. En combinación con los últimos datos medidos sobre el procesamiento de latas en 2026, clasificamos las causas de fallas de alta frecuencia en tres dimensiones principales, que abarcan la precisión del material, el proceso y la materia prima:
1.1 Alargamiento insuficiente del sustrato que excede el límite de deformación de formación
La hojalata de doble reducción (DR) es un material base común para la producción de latas, que presenta una alta dureza y una fuerte resistencia a la extrusión, que cumple con los requisitos básicos de resistencia a la presión de las latas. Sin embargo, este material tiene el inconveniente evidente de una ductilidad extremadamente pobre, ya que el alargamiento de rotura medido de los materiales DR convencionales oscila sólo entre el 2,2% y el 3,3%. En el proceso de formación de cuellos de hojalata de pared delgada, la placa debe sufrir múltiples deformaciones de flexión, contracción y estiramiento. El alargamiento ultrabajo no puede adaptarse al proceso de estricción con radianes grandes y carrera profunda, y aparecerán grietas ocultas en la transición del ángulo R de la boca de la lata una vez que el rango de deformación exceda el límite.
Muchos fabricantes adoptan uniformemente materiales DR ultrafinos para producir todo tipo de latas para controlar los costos de materia prima, independientemente de los cuellos poco profundos o profundos y las estructuras de formas especiales, que es la principal causa de los frecuentes defectos en los lotes.
1.2 Pases de conformado irrazonables que conducen a la acumulación de tensiones residuales
El número de pasadas de formación determina directamente la uniformidad de la deformación del metal. El modo de producción tradicional adopta principalmente el proceso de estrechamiento de 3 pasos para lograr una producción en masa rápida, con un amplio rango de deformación en un solo proceso de conformado. La hojalata no puede liberar la tensión gradualmente y una gran cantidad de tensión residual se acumula en el área de transición del estrechamiento.
¿Pueden los procedimientos de compresión y conformado realmente mejorar la eficiencia de la producción? La respuesta es obviamente no. La tensión residual continúa liberándose después de la formación de la lata. Después de la presión de llenado posterior, el cambio de diferencia de temperatura y la vibración del transporte, aparecen gradualmente arrugas y grietas en la posición del cuello plano, lo que en cambio aumenta en gran medida la tasa de defectos y aumenta los costos implícitos de retrabajo y desguace.
1.3 Fluctuación del espesor de pared de la materia prima que causa concentración de tensión local
La precisión del espesor inicial de la pared de las láminas de hojalata es un detalle que la mayoría de los fabricantes ignoran fácilmente. Si la tolerancia del espesor de la pared de las láminas entrantes del lote excede el rango estándar de la industria de ±0,012 mm, el grado de reducción del espesor de la pared de los cuerpos de las latas quedará completamente desequilibrado después de enrollarlos y darles forma mediante moldes de estrechamiento.
En el caso de latas con un espesor de pared desigual, la tensión se concentrará continuamente en el ángulo de flexión más fino del cuello, lo que explica por qué algunos productos están intactos mientras que otros tienen arrugas y grietas en el mismo lote.
2. Comparación de los procesos de cuello convencionales y selección de materiales
Apuntando a los puntos débiles de la producción delatas con cuello de hojalata de forma especialy latas de cuello profundo, hemos comparado los efectos de formación de los procesos tradicionales y los procesos de cuello progresivo de múltiples etapas a través de miles de pruebas de producción en masa, y hemos clasificado esquemas de selección estandarizados combinados con las ventajas de rendimiento de diferentes materiales para adaptarnos a la producción de latas con diversas necesidades de personalización:
| Proceso de formación | Espesor de hoja aplicable | Material de hojalata preferido | Tasa de reducción promedio del espesor de pared | Tasa de defectos de producción en masa | Escenarios de latas aplicables |
|---|---|---|---|---|---|
| Proceso de estricción tradicional de 3 pasadas | ≤0,17 mm | DR Hojalata Doble Reducida | 22.68% | 3.11% | Cuellos poco profundos convencionales, latas de aerosol redondas estándar con formas simples y rango de deformación pequeño |
| Proceso de cuello progresivo de 6 a 8 pasos | 0,15-0,28 mm | Hojalata reducida simple templada T4-CA | 11.27% | 0.47% | Latas de hojalata de cuello profundo, latas con cierre de cuello de forma especial, latas personalizadas, livianas y de paredes delgadas con deformaciones complejas y requisitos de alta precisión |
Los datos medidos muestran claramente las ventajas destacadas del proceso de estrechamiento progresivo de varias etapas. Al dividir la gran deformación única en formas pequeñas en cada procedimiento y combinarla con procedimientos de recocido para restaurar la ductilidad de la lámina a mitad de camino, la tensión del metal se puede liberar en la mayor medida. La tasa de alargamiento del 8,6% de la hojalata templada T4-CA es mucho más alta que la de los materiales DR ordinarios, adaptándose perfectamente a todo tipo de requisitos de estrechamiento personalizados de alta dificultad.
En la actualidad, SAILON adopta por adelantado la tecnología de simulación de elementos finitos FEA para simular la distribución de tensiones y el cambio de espesor de pared de las latas durante todo el proceso de estrechamiento antes de la apertura del molde y la producción en masa, prediciendo con precisión los puntos de riesgo de grietas y arrugas y evitando defectos de producción en masa desde la fuente del diseño.
3. Puntos principales de optimización para la producción de latas con cuello de hojalata
Combinado con experiencia práctica en producción en masa, control de calidad estable delatas con cuello de hojalataNo requiere transformación compleja de equipos. Solo necesita implementar los siguientes puntos de gestión refinados:
- Combine los materiales según la demanda y evite la selección única: los materiales DR se pueden usar para latas estándar para controlar los costos, mientras que se prefiere la hojalata T4-CA de alta ductilidad para latas personalizadas ultrafinas, con cuellos profundos y con formas especiales.
- Optimice la estructura de transición de los moldes, aumente adecuadamente el ángulo R en radianes, reduzca la fuerza de estiramiento en el momento del estrechamiento y reduzca la probabilidad de concentración de tensión local.
- Controle estrictamente la precisión del material entrante, cribe las láminas con una desviación excesiva del espesor de la pared antes del almacenamiento y elimine los defectos de formación causados por la fluctuación del espesor de la pared desde el extremo de la materia prima.
- Ajuste las pasadas de formado según la complejidad de la lata, adopte un estrechamiento progresivo de más de 6 pasadas para latas complejas y optimice la dureza del material con procedimientos de recocido.
4. Preguntas frecuentes de los clientes
En el acoplamiento y producción de varias latas de aerosol con cuello de hojalata personalizadas, hemos resuelto las preguntas centrales más preocupantes de los clientes y hemos dado respuestas precisas basadas en la experiencia práctica de producción en masa:
[Material Q] P1: ¿Es obligatorio el reemplazo completo con material T4-CA para la producción en masa de latas de cuello ultrafino?
R: No es necesario un reemplazo completo. Para latas estándar con cuellos poco profundos y estructuras simples, aún se pueden usar láminas DR de doble reducción después de optimizar los parámetros de filete del molde y ajustar la velocidad de conformado, lo que puede controlar de manera efectiva los costos de producción. Los materiales T4-CA con alta ductilidad son la única solución fundamental para reducir las tasas de defectos en latas personalizadas con cuello profundo, cierre de forma especial y gran deformación en radianes.
[Proceso Q] P2: ¿Puede la simulación FEA reemplazar completamente los procedimientos de molde de prueba?
R: No se puede reemplazar por completo. La simulación FEA puede eliminar más del 70% de las lagunas de diseño y proceso de antemano y evitar la mayoría de los defectos estructurales. Sin embargo, la producción en masa se ve afectada por variables como las condiciones de trabajo del equipo, la temperatura y humedad ambiente y las diferencias en los lotes de materiales. La producción de prueba en lotes pequeños sigue siendo un vínculo necesario para verificar la estabilidad del proceso.
[Control de calidad P] P3: ¿Se puede reparar y rectificar la fluctuación excesiva del espesor de la pared en el cuello en una etapa posterior?
R: Es básicamente imposible realizar una reparación posterior. La formación de cuellos pertenece a la deformación plástica irreversible del metal. La desviación del espesor de la pared y la acumulación de tensiones se generan en un conformado de una sola vez. Pulir y dar forma posteriormente sólo agravará el daño de la lata. La única solución eficaz es la optimización previa al proceso y la selección precisa de materiales.
Conclusión
Después de todo, los problemas de grietas, arrugas y espesores de pared inestables delatas con cuello de hojalatanunca son causados por un solo proceso, sino por un proyecto sistemático que integra el rendimiento del material, el diseño del molde, la tecnología de conformado y la gestión del control de calidad. Con la mejora continua de los requisitos del mercado en cuanto a ligereza, personalización y alta precisión de las latas, el extenso proceso de producción tradicional ya no puede satisfacer las necesidades de la producción en masa de alta calidad.
SAILON se centra en la producción personalizada de varias latas con cuello de hojalata de formas especiales y latas de aerosol con cuello profundo, con soluciones maduras para la predicción de simulación FEA, la puesta en servicio del proceso de cuello en varias etapas y la adaptación de materiales. Si necesita personalizar latas y optimizar procesos, no dude en enviarnos los dibujos de diseño de latas y los requisitos de producción. Le proporcionaremos un informe de análisis de formabilidad de cuellos exclusivo y gratuito para evitar con precisión defectos de producción en masa y garantizar la calidad de formación y la estabilidad de cada lote de productos.