Retournez la canette et posez-la sur le banc.
Presque tout ce qui déterminera si cette boîte survivra un an dans un entrepôt se trouve désormais face à vous, dans un anneau d'environ quatre millimètres de large : la boucle, le composé placé à l'intérieur et la double couture qui relie l'extrémité au corps.
C’est la partie la moins photogénique du produit et la seule qui doit être parfaite à chaque fois.
Premièrement, une distinction qui change la personne que vous appelez
Il y a deux joints sur unboîte de conserve aérosol, et les acheteurs les confondent constamment.
La double couture relie le cône et le dôme au corps. Sur une boîte aérosol en trois parties, cela se produit à l’usine de canettes, avant que la canette ne soit expédiée. Vous recevez un récipient fini et scellé avec une ouverture sur le dessus : l’ouverture de la coupelle de valve.
Le sertissage de la valve relie la valve à cette ouverture. Cela se produit à votre remplisseur.
Ainsi, lorsqu’une canette fuit au niveau de l’épaule, la première question n’est pas « le sertissage était-il mauvais ? mais « laquelle des deux articulations a échoué ? Une double couture qui a échoué a été réalisée il y a des semaines à Foshan. Un sertissage de valve défaillant a été effectué sur votre ligne ce matin, et la réparation concerne une dimension de sertissage, pas une réclamation.
La seule exception : si vous achetez les corps et les extrémités séparément et que vous cousez en interne, la double couture devient la vôtre. C’est inhabituel dans les aérosols et courant dans les boîtes de conserve, et cela vaut la peine d’indiquer clairement dans tout accord de fourniture quelle partie possède quel joint.
La boucle
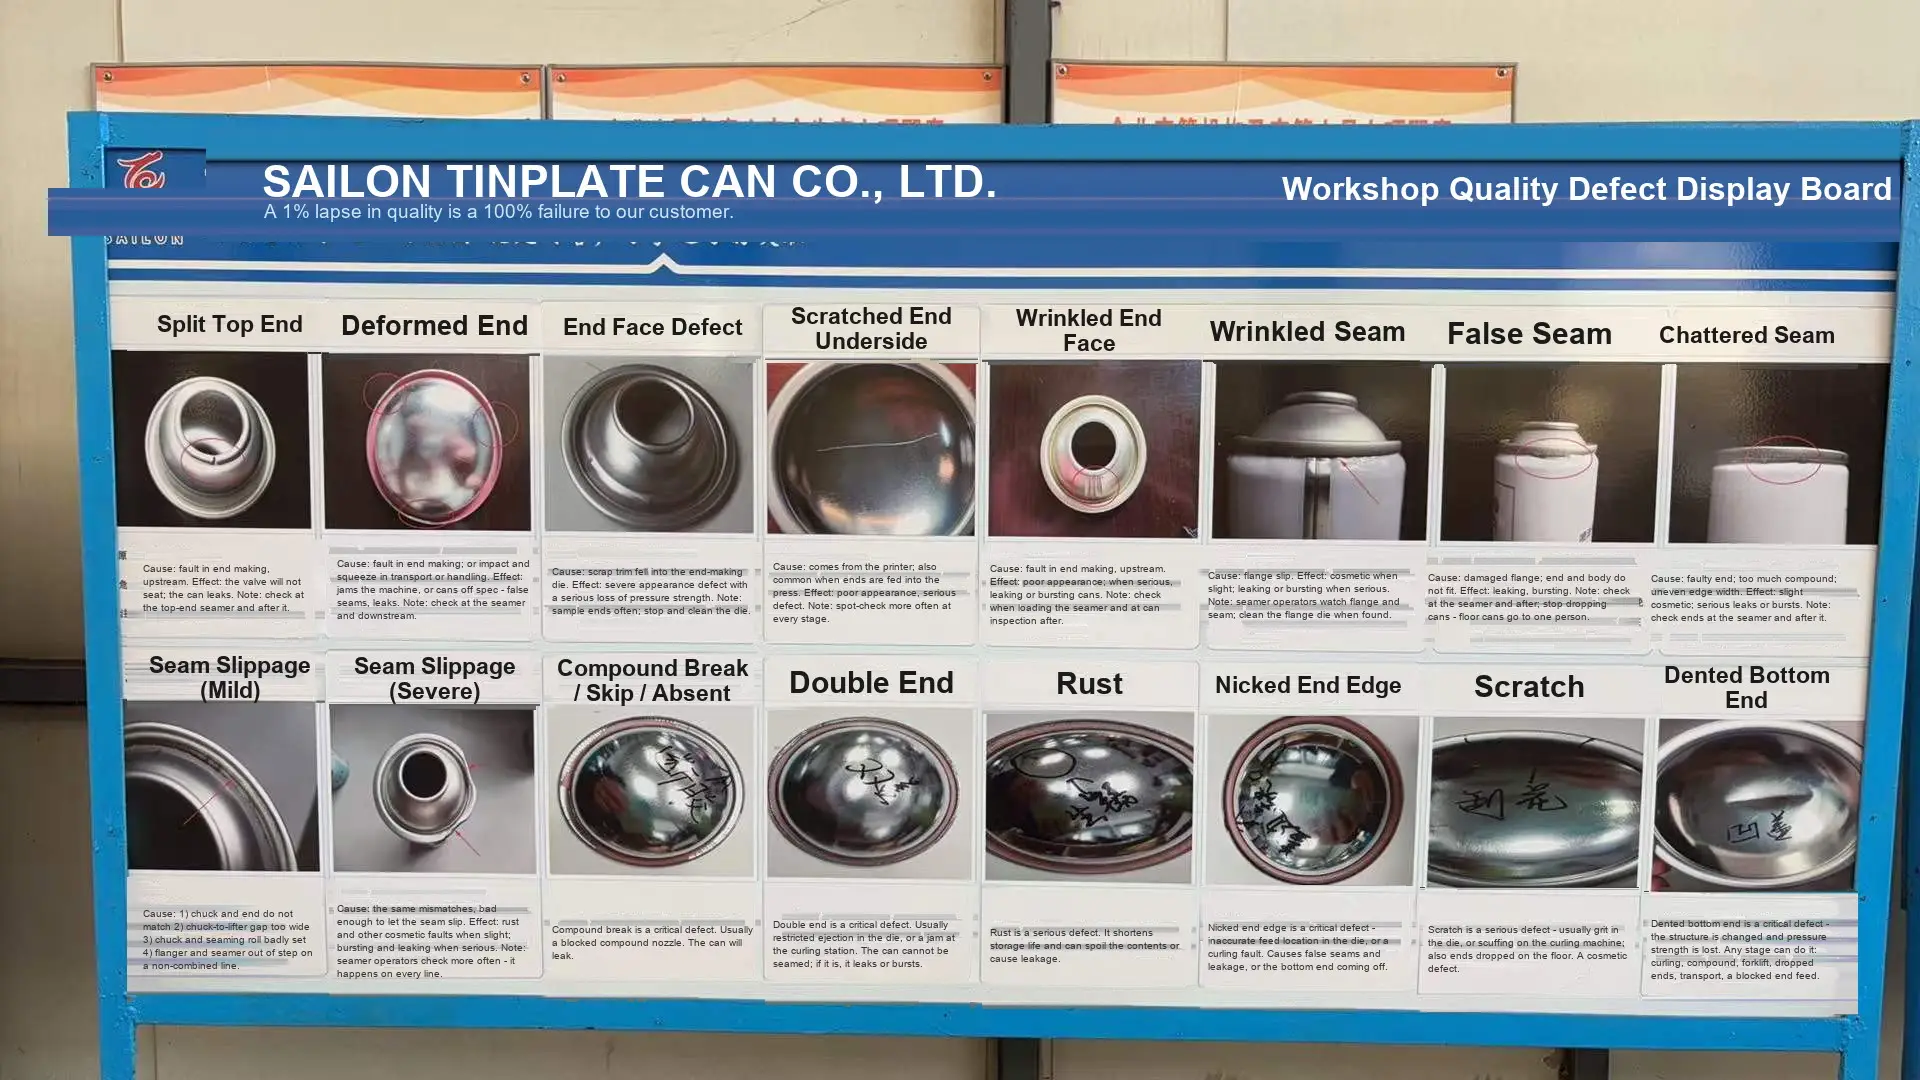
La boucle est le bord roulé de l’extrémité, et c’est là que réside le composé. Trois choses ne vont pas ici.
Encoche de bord
Une entaille ou une morsure de métal manquante sur la circonférence de la boucle. Cela semble trivial – un millimètre de bord manquant sur une boîte de 65 mm – et ce n’est pas le cas, car cette encoche est une section de la couture sans métal à emboîter ni composé à sceller.
La cause est généralement la manipulation avant la couture : extrémités emboîtées dans un magasin, alimentées par une goulotte, accrochées sur un guide. Si vous voyez des encoches en groupe sur un côté de la palette, suspectez le chemin d'alimentation plutôt que la presse.
Fissure des boucles
Une fente dans la boucle elle-même, parfois visible uniquement sous la forme d'une ligne sombre dans le canal où se trouve le composé.
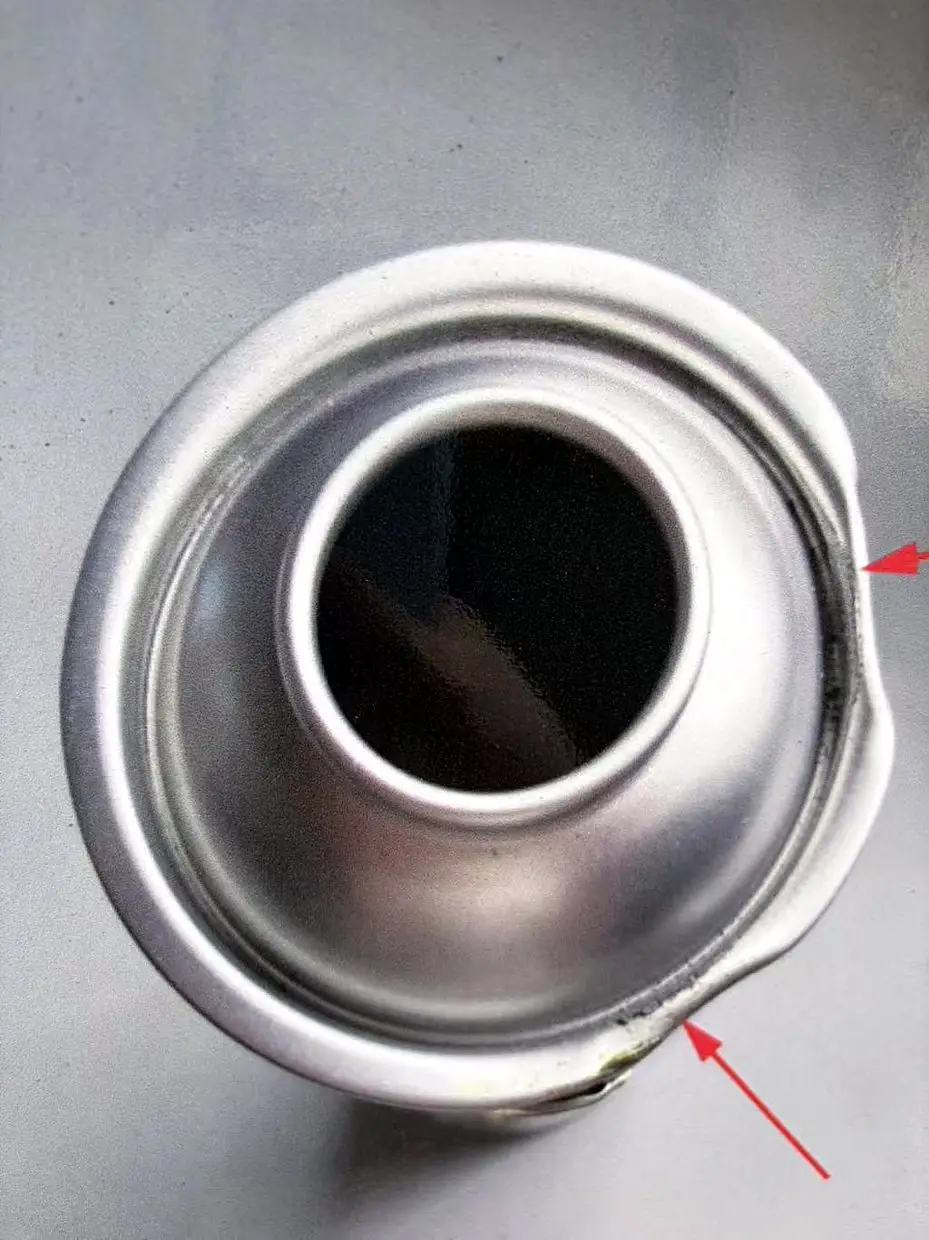
Le fer blanc est ductile, mais la boucle se forme à la limite de ce que le matériau peut supporter, et un outil de curling usé, une jauge à l'extrémité inférieure de la tolérance ou une extrémité qui a été refrappée le poussera au-delà de cette limite.
Il s’agit du défaut le plus souvent négligé lors d’une vérification visuelle de la ligne, car la fissure se situe à l’intérieur du canal, là où la lumière n’atteint pas. Une lumière rasante, ou un ongle qui fait le tour de la circonférence, trouve des choses qu'un regard direct ne trouve pas.
Division de la ligne de score
Aux extrémités avec une entaille, le métal est délibérément aminci à une fraction de son calibre afin qu'il s'ouvre de manière prévisible. C'est intentionnel. Ce qui n'est pas intentionnel, c'est une fente apparaissant au niveau de la partition avant que la canette ne soit utilisée.
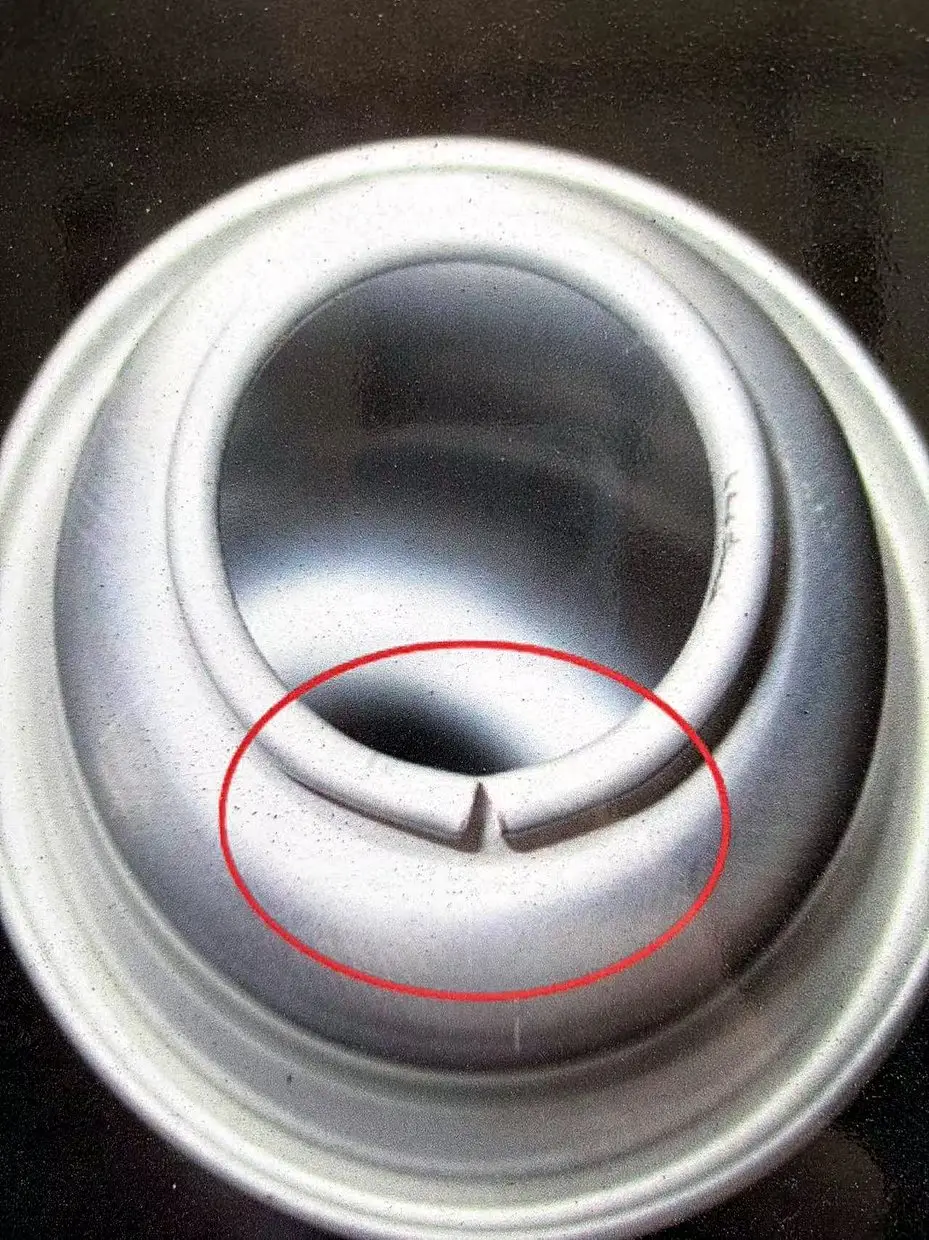
La profondeur du score est une fenêtre étroite. Trop peu profond et l’extrémité ne s’ouvrira pas proprement sous la pression ; trop profond et il s'ouvre dans l'entrepôt. Lorsque vous constatez des divisions de scores, la question à poser à votre fournisseur n’est pas « pourquoi celui-ci est-il fissuré » mais « quel est votre score résiduel et à quelle fréquence le mesurez-vous ».
Le visage final
Ride
Plissé sur le plat de l'extrémité, rayonnant vers l'extérieur à partir du centre. Cela se produit lorsque la séquence de formage tire le matériau plus rapidement qu'il ne peut s'écouler – un problème de pression du serre-flan ou une feuille dont le tempérament n'est pas adapté à l'étirage.
Une extrémité froissée coute encore. Il ne tient tout simplement pas aussi à plat, et sur une boîte qui sera empilée, c'est le début d'un problème de répartition de la pression plutôt qu'une panne instantanée.
Gratter
Abrasion sur la face laquée, des extrémités glissant l'une contre l'autre, contre une paroi de magazine, ou contre l'intérieur d'un carton.
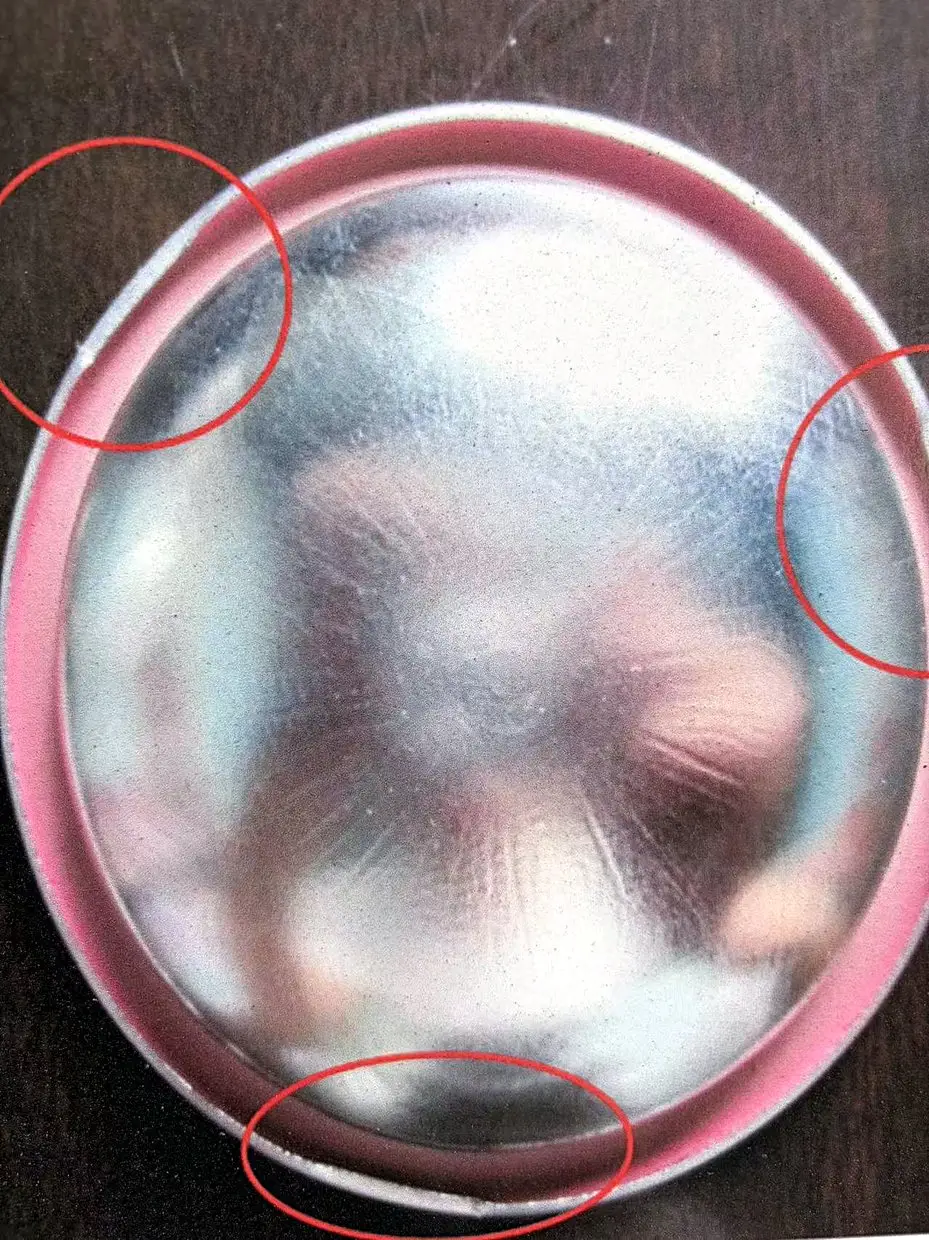
Les rayures sont plus importantes sur le plan commercial que mécanique sur la plupart des produits. Sur une boîte de cosmétique dont l'extrémité fait face au client à chaque fois qu'il la récupère, un dessus éraflé est un produit retourné.
Déformation
Le bout n'est ni plat, ni concentrique. Parfois visible comme une oscillation lorsque la canette repose sur une table ; parfois seulement comme lecture dimensionnelle.
Il convient de la distinguer de la bosse : une déformation est généralement formée et apparaît sur un lot entier, tandis qu'une bosse est un événement unique et apparaît sur une poignée de boîtes de conserve.
L'anneau composé
Le composé d'étanchéité est appliqué sous forme d'anneau dans la boucle. C'est la seule chose qui se trouve entre votre propulseur et l'atmosphère, et elle est appliquée au gramme près.
Skip composé, pénurie ou absence
L'anneau est cassé, mince ou manquant sur un arc. Sous la couture, cet arc n’a aucun joint.
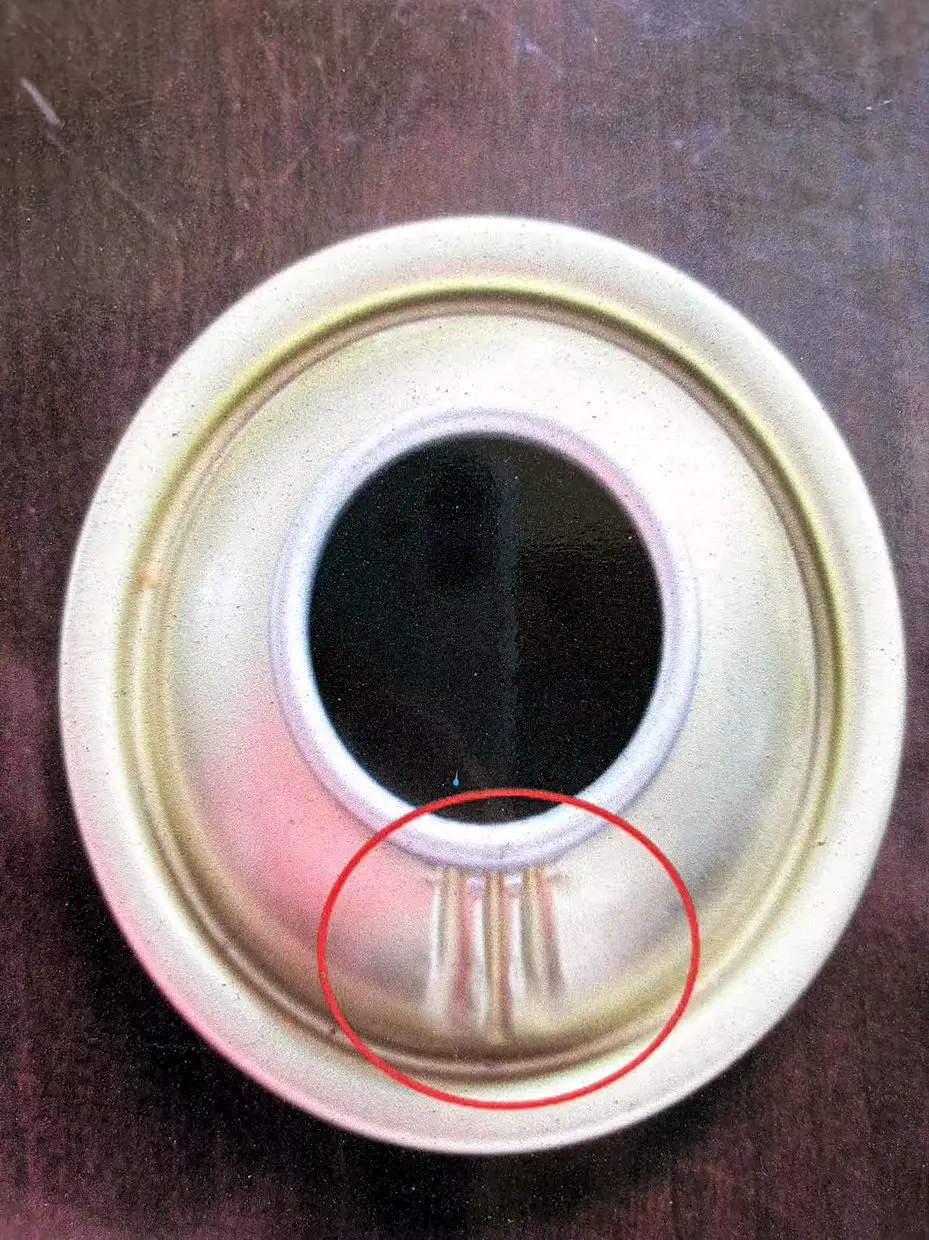
Il s’agit du défaut le plus grave et le moins visible de l’ensemble de la boîte. Vous ne pouvez pas le voir sur une boîte de conserve cousue sans en ouvrir une. Un lot contenant des bennes composées passera un bain-marie si les bennes sont suffisamment petites et échouera sur une étagère neuf mois plus tard.
Posez deux questions à votre fournisseur : quel est le poids composé par extrémité et comment est-il vérifié : par échantillon de poids ou par système de vision ? Un fournisseur qui pèse les détails selon un calendrier le fait correctement. Celui qui vérifie « en regardant » ne vérifie pas.
Application excessive et éviction
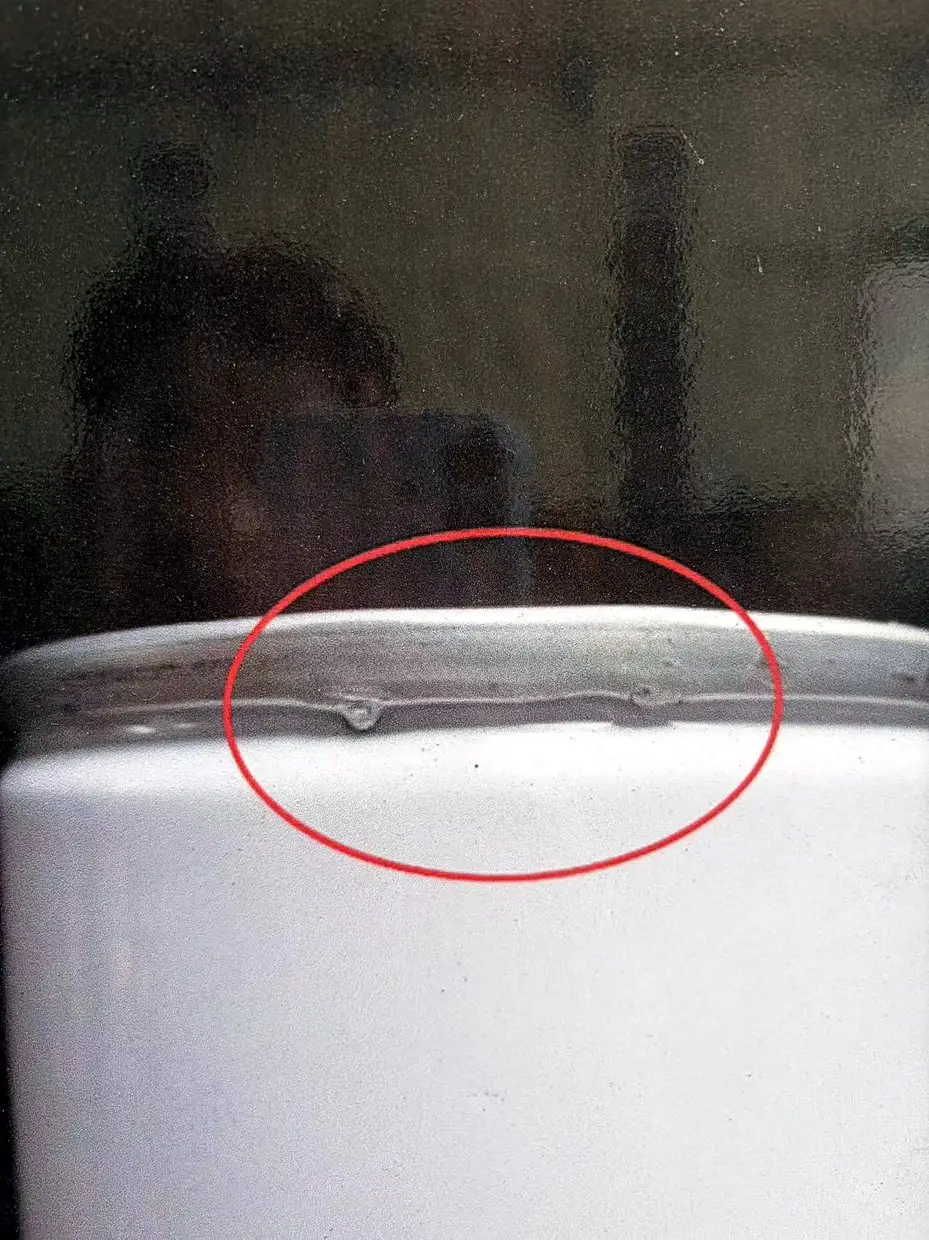
Trop de composé et l'excédent doit aller quelque part lorsque la couture se ferme. Il extrude – une perle ou une série de petites taches à la jonction de la couture.
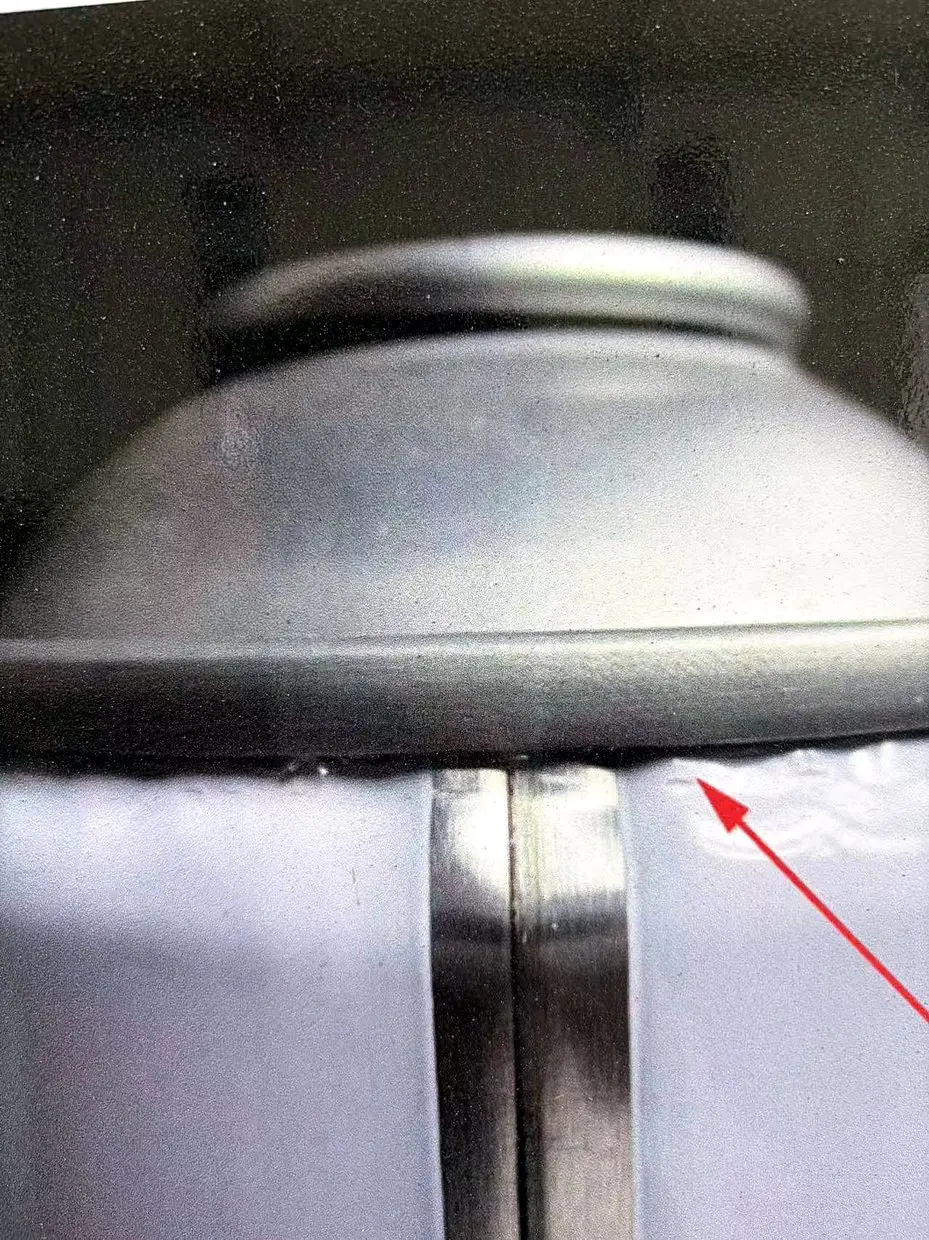
La plupart des acheteurs considèrent l’élimination comme cosmétique. C’est généralement vrai, à une exception près : si le composé est d’un type qui peut migrer, le matériau extrudé à l’intérieur de la boîte devient un problème de contamination du produit plutôt qu’un problème cosmétique, et la conversation change.
La double couture
Cinq rouleaux, deux opérations et environ quarante millisecondes par canette. La plupart de ce qui ne va pas ici est mécanique et apparaît dans les courses plutôt que dans les simples.
Fausse couture
Les crochets ne se sont pas verrouillés. La couture semble fermée, se trouve à la bonne hauteur et se sépare sous la pression ou sous l'ongle du pouce.
La cause est une configuration ou une condition d’usure : pression du mandrin ou du rouleau, profil du rouleau ou canette qui n’était pas bien en place. C'est un rejet à 100 % une fois trouvé, et pour le trouver, il faut le démonter : couper la couture, mesurer la longueur du crochet et le chevauchement, regarder la section transversale. Aucune inspection externe ne peut remplacer cela.
Dent de couture
Une saillie ou un éperon pointu se dressant au-dessus du joint, là où le rouleau a sauté ou où le métal a été déplacé plutôt que formé.
Au-delà de l’apparence, une dent constitue un risque de manipulation – elle coupe les gants et peut endommager les canettes voisines dans une caisse – et elle indique que les rouleaux de sertissage ne sont pas là où ils devraient être.
Glissement de couture
Le rouleau glisse au lieu de se former. Le résultat est une couture lâche, basse ou les deux. Le glissement apparaît généralement comme une série de canettes plutôt que comme une seule, car tout ce qui a été déplacé est resté déplacé.
Ride de couture
Plissage le long de la couture à la jonction de l'extrémité et du corps. De légères rides sont tolérables dans de nombreuses spécifications ; les plus profonds signifient que le métal se plie au lieu de se comprimer, et le joint dépend du composé comblant un espace pour lequel il n'a jamais été dimensionné.
L'épaule et le dôme
Bosse au rayon de l'épaule
Une bosselure sur le plat d’un dôme est surtout esthétique. Une bosselure sur le rayon où le dôme se transforme en corps est l'endroit où la charge de pression se concentre. Cela crée une augmentation de contrainte exactement là où vous en voulez le moins, et sur une boîte à haute pression, cela doit être traité comme un défaut structurel, quelle que soit la profondeur.
Double fond
Deux extrémités introduites dans la même boîte. Presque toujours, la deuxième extrémité est une extrémité partielle ou emboîtée qui traverse le flux. Facile à repérer de l’extérieur une fois que vous savez la chercher : la base est fière ou la boîte est inégale.
C'est également la preuve la plus claire possible que l'alimentation finale se comporte mal, de sorte qu'une seule découverte justifie la vérification du reste de l'analyse.
Rouiller
Aux extrémités, la rouille commence presque toujours par un bord – le bord coupé de la boucle ou une égratignure qui a atteint le métal nu. Sur une canette neuve, il ne devrait pas être là du tout. Sur une canette qui a reposé, c'est une question de stockage : condensation, humidité incontrôlée, un récipient qui a transpiré pendant le voyage.
Que peut-on réparer et par qui
| Défaut | Origine | Réparable après coup | Propriétaire |
|---|---|---|---|
| Saut à poulies | Fin de la fabrication | Non | Fabricant de canettes |
| Fissure des boucles | Fin de la fabrication | Non | Fabricant de canettes |
| Répartition des scores | Fin de la fabrication | Non | Fabricant de canettes |
| Encoche de bord | Fin de manutention / alimentation | Non | Fabricant de canettes |
| Fausse couture | Configuration de couture | Non | Fabricant de canettes |
| Dent de couture | Rouleaux de couture | Non | Fabricant de canettes |
| Glissement de couture | Rouleaux de couture | Non | Fabricant de canettes |
| Élimination | Poids composé | Classement cosmétique uniquement | Fabricant de canettes |
| Fuite du sertissage de la valve | Ligne de remplissage | Oui, re-sertir | Remplisseur |
| Bosse à l'épaule | Manutention | Non | Celui qui s'en est occupé |
| Rouille des bords | Stockage, fret | Non | Dépend de l'emballage et des conditions |
| Égratignure du visage | Manutention | Non | Celui qui s'en est occupé |
Le schéma est inconfortable mais honnête : presque tout ce qui sur cette liste échoue dans une canette a été décidé avant que la canette ne quitte l’usine. C'est pourquoi la question utile lors de l'audit n'est pas « quel est votre taux de défauts » mais « lesquels d'entre eux mesurez-vous, à quelle fréquence et puis-je voir le dossier ».
Si vous achetez le cône et le dôme séparément
Certains acheteurs le font, pour un reconditionnement ou pour une opération de remplissage réalisée en interne. Trois choses à préciser au-delà des dimensions :
Type de composé et poids par extrémité, pas seulement « avec composé ». Le poids est ce qui détermine si l’anneau est étanche.
Score résiduel, si la fin est marquée, avec une méthode de mesure indiquée.
Format d'emballage et emboîtement, car les défauts de rayures et d'entailles ci-dessus sont créés dans le magasin et le carton, et non au niveau de la presse.
Notregamme de cônes et de dômes pour canettes de 45 à 70 mmcouvre les configurations standards ; si vous faites correspondre les extrémités à un corps étranglé, ledifférence entre une construction à paroi rétrécie et une construction à paroi droiteexplique pourquoi l'extrémité de même diamètre n'est pas interchangeable entre les deux.
SAILON fabrique des boîtes de conserve complètes pour aérosols et des ensembles cône-dôme à Foshan – 45 mm à 70 mm, 400 millions de boîtes par an. Si un joint échoue sur votre ligne et que vous n'êtes pas sûr qu'il ait quitté notre usine de cette façon, envoyez des photographies de la section transversale démontée et le code de lot. Nous y répondons avec des mesures, pas des opinions.