


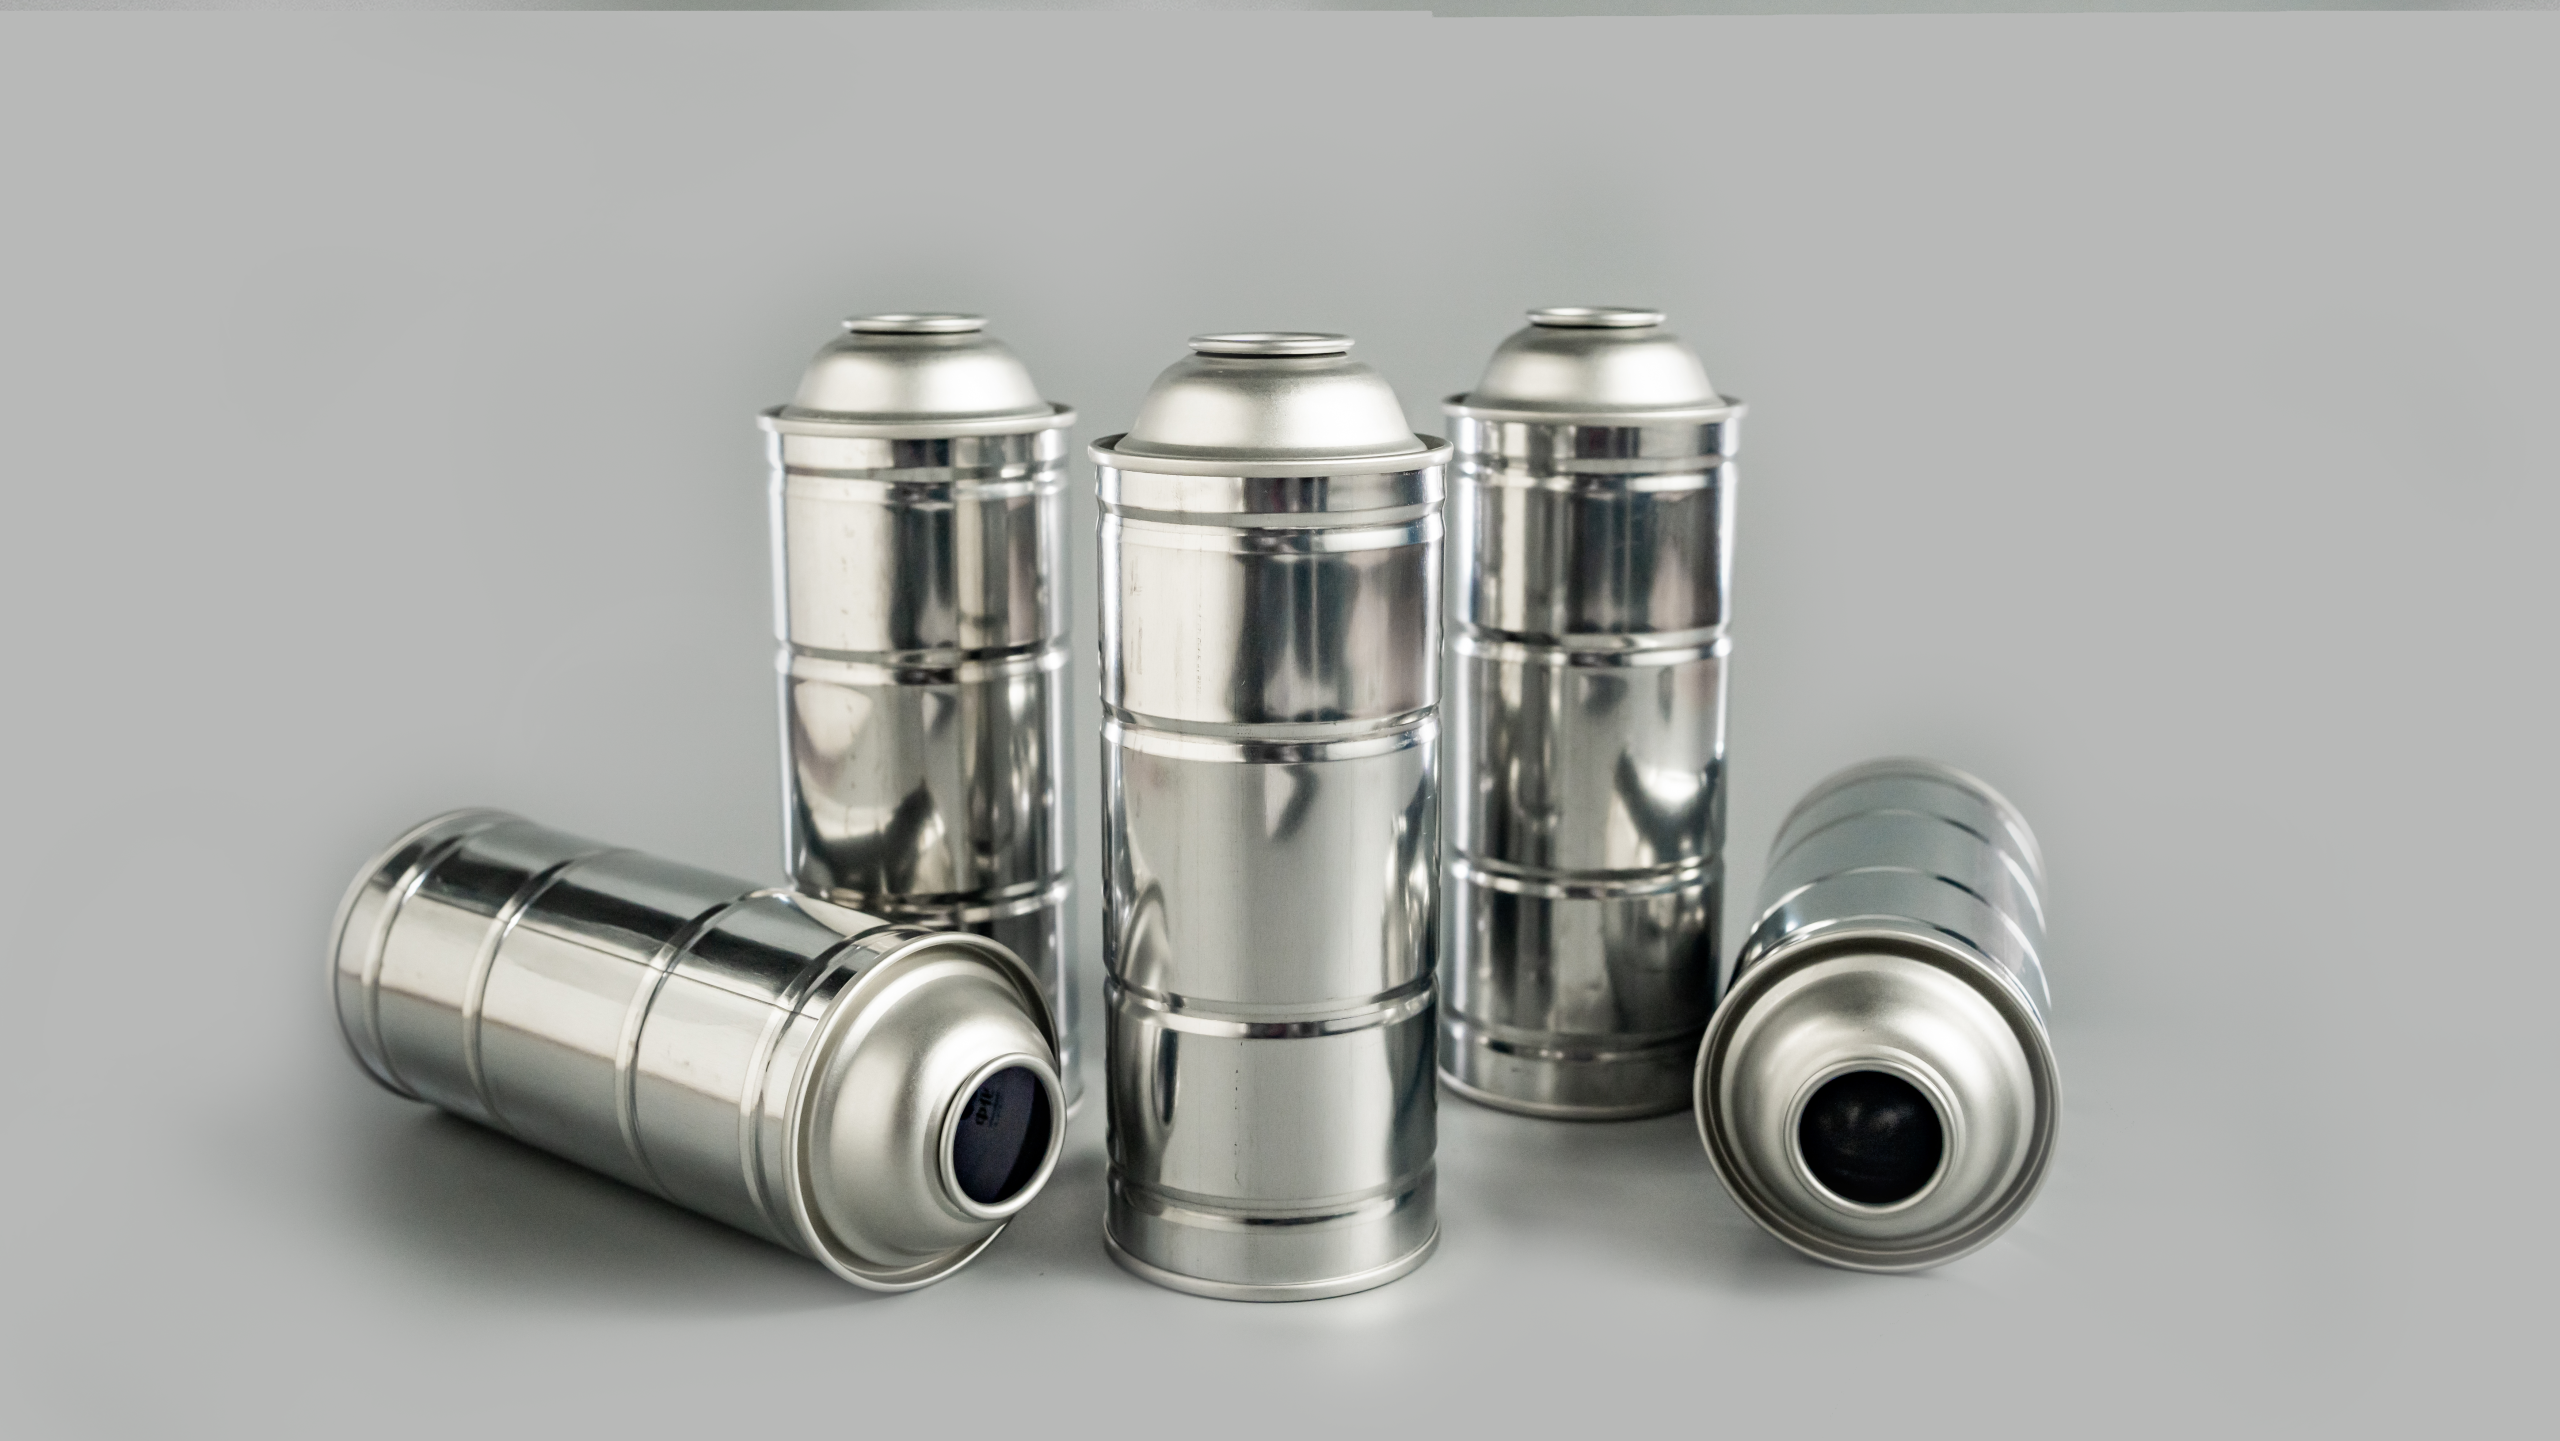
1. Le problème : les temps d'arrêt imprévus tuent l'efficacité de votre ligne de remplissage
Votre ligne de remplissage d’aérosol s’arrête. Encore. L'alarme retentit. La production s’arrête. Votre premier réflexe ? La faute à l'équipement. La faute à la vitesse de la ligne. Mais que se passerait-il si le véritable coupable arrivait sur la palette avant que le premier n’atteigne la tête de remplissage ? La plupart des problèmes imprévus de blocage des lignes de remplissage des aérosols ne sont pas causés par des machines défectueuses ou par une erreur de l’opérateur. Ils proviennent du cachéfabrication d'aérosols en fer blancproblèmes de compatibilité que la plupart des équipes de production négligent lors des contrôles qualité.
Les aérosols liés aux temps d’arrêt persistants des lignes de remplissage génèrent des pertes bien plus importantes que ne le pensent la plupart des directeurs d’usine. Une ligne de remplissage standard de 200 CPM qui se bloque seulement trois fois par équipe perd environ 7 200 canettes par jour. Sur une année de production de 250 jours, cela représente 1,8 million de canettes de production perdue – sans même compter les déchets de propulseur, les coûts de main-d’œuvre de nettoyage manuel et l’usure mécanique accélérée des équipements de remplissage coûteux. Pour les usines de production à grand volume, ces pertes non calculées érodent discrètement les marges bénéficiaires annuelles et retardent les calendriers de livraison des clients.
2. La cause fondamentale : le diamètre de courbure peut varier par rapport à la compatibilité de la tête de remplissage.
Si vous souhaitez savoir comment empêcher de manière permanente le blocage des bombes aérosols sur la ligne de remplissage, vous devez ignorer les défauts mécaniques au niveau de la surface et vous concentrer sur une correspondance dimensionnelle précise. Un remplissage stable de l'aérosol dépend entièrement d'un jeu contrôlé entre le diamètre de courbure de la canette et les spécifications du diamètre intérieur de la tête de remplissage. Le jeu de fonctionnement sûr de l'industrie varie de 0,3 mm à 0,5 mm, ce qui permet un positionnement, un pressage et un scellement en douceur sans friction ni extrusion.
Des problèmes surviennent lorsque les tolérances cumulatives de fabrication et mécaniques rompent cet équilibre critique. La tolérance de diamètre de courbure de l'aérosol en fer blanc (généralement ± 0,15 mm), combinée à des fluctuations mineures de l'épaisseur du fer blanc, crée de subtils écarts dimensionnels entre les lots de production. Au fil des mois de fonctionnement, les têtes de remplissage développent une micro-usure qui élargit le diamètre intérieur de l'alésage. Ce changement lent ruine l'étalonnage prédéfini et crée un contact incohérent entre la tête de remplissage et le bord de la canette.
Au-delà de la pure déviation de taille, la formation de boucles irrégulières, notamment les bords déformés, les minuscules bavures de bord et les rebords trop étendus, crée une résistance inégale lors du pressage à grande vitesse. Ces défauts subtils sont la principale raison pour laquelle les canettes parfaitement conformes aux spécifications déclenchent encore de fréquents bourrages de ligne, créant des problèmes permanents de compatibilité de fabrication des canettes aérosols dans la production de masse.
3. 3 signes que votre ligne présente des problèmes de compatibilité avec le diamètre des boucles
Vous n’avez pas besoin d’équipement de test complexe pour diagnostiquer l’inadéquation entre la boucle et la tête de remplissage. Ces trois signes opérationnels clairs permettent à votre équipe d'ingénierie d'auto-inspecter et de confirmer le problème au cours d'une seule équipe de production :
- Bourrage des stations fixes : les bourrages se produisent systématiquement exactement à la même position de la tête de remplissage, plutôt que de manière aléatoire sur toute la ligne. Les bourrages aléatoires indiquent généralement des problèmes de convoyeur ou d’alignement ; les bourrages de stations fixes indiquent presque toujours une incompatibilité dimensionnelle.
- Rayures circonférentielles uniformes : Inspectez attentivement les canettes coincées. Des rayures constantes et uniformes sur tout le diamètre du bord de la boîte prouvent une friction rigide entre la courbure de la boîte et la paroi intérieure de la tête de remplissage pendant le pressage.
- Pannes liées à la vitesse : la fréquence des brouillages augmente fortement à mesure que la vitesse de la ligne augmente. Un fonctionnement plus rapide amplifie le décalage centrifuge mineur, transformant de minuscules écarts dimensionnels en collisions mécaniques répétées.
4. Comment SAILON résout les problèmes de compatibilité et de blocage des têtes de remplissage
Au lieu de s'appuyer sur des normes industrielles génériques qui ne correspondent pas aux équipements du monde réel, SAILON met en œuvre un processus de production personnalisé axé d'abord sur l'équipement afin de réduire les temps d'arrêt des lignes de remplissage auxquels sont confrontées les installations d'aérosols. Notre solution principale cible l’inadéquation entre les dimensions des canettes et les paramètres de la tête de remplissage sur site.
Premièrement, nous abandonnons les modèles universels de taille de boucles et effectuons un étalonnage individuel des paramètres en fonction des spécifications réelles du diamètre intérieur de la tête de remplissage des clients. Notre équipe enregistre le modèle de tête de remplissage, l'état d'usure et la vitesse de la ligne pour personnaliser en exclusivitéaérosol en fer blancplages de tolérance du diamètre de boucle pour chaque ligne de production.
Deuxièmement, nous remplaçons l'échantillonnage par lots traditionnel par une inspection complète à 100 % du diamètre extérieur, de la rondeur et de la finition des bords de la boîte avant la livraison. Cela élimine l’empilement des tolérances de lots et garantit que chaque canette correspond aux exigences de dégagement de l’équipement de remplissage du client.
Troisièmement, nous construisons des fichiers de correspondance d'équipement à long terme pour chaque partenaire. Chaque fois que les clients remplacent les têtes de remplissage ou améliorent la vitesse de la ligne, nous ajustons de manière synchrone les paramètres de formage des boucles pour maintenir des paramètres permanents.compatibilité des têtes de remplissageet éviter les défauts de brouillage récurrents.
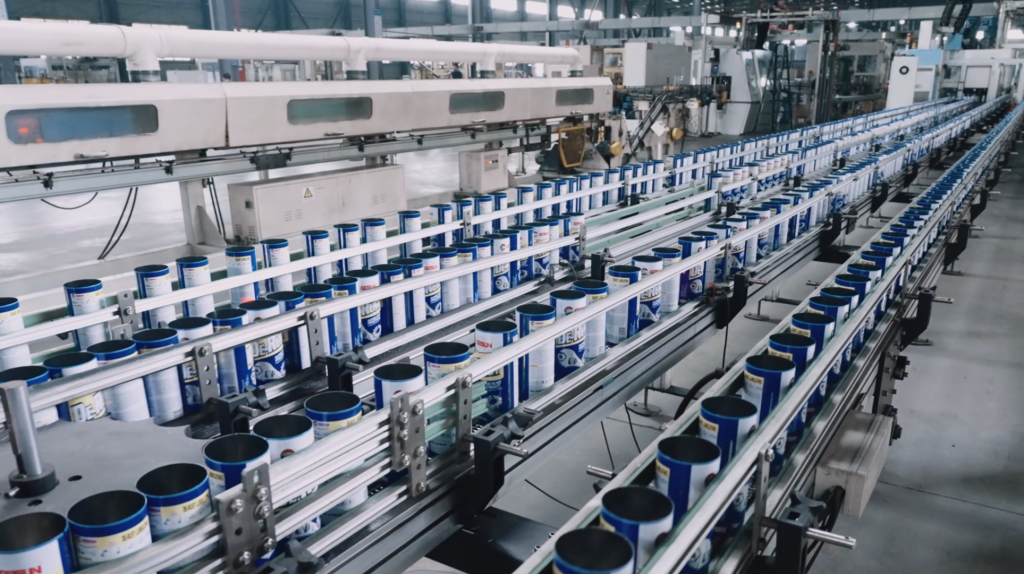
5. Étude de cas de clients réels et résultats de données quantifiables
Les données prouvent toujours mieux la valeur de la personnalisation de précision que les explications théoriques. L’un de nos clients de longue date exploite une ligne de remplissage d’aérosols à grande vitesse de 300 CPM pour les produits aérosols de soins personnels, confrontée à de graves blocages récurrents et à des temps d’arrêt imprévus pendant des années.
Avant cette coopération, l'usine souffrait de 47 incidents de brouillage par équipe de production, entraînant de fréquents arrêts d'urgence. Les temps d'arrêt annuels s'accumulent jusqu'à 186 heures, entraînant une perte massive de production, un gaspillage de propulseur et des coûts de main-d'œuvre de maintenance manuelle répétés.
Après que SAILON ait optimisé la norme de diamètre de recourbement des canettes et personnalisé la plage de tolérance pour qu'elle corresponde parfaitement au diamètre intérieur de sa tête de remplissage et à son état de fonctionnement à grande vitesse, la fréquence de brouillage du client a considérablement chuté à seulement 2 incidents par équipe. Le temps d'arrêt annuel de la ligne a été réduit de 186 heures à moins de 8 heures, ce qui permet d'économiser des coûts substantiels en termes de perte de production, de gaspillage de matériaux et de maintenance de la main d'œuvre. L’efficacité globale de l’équipement (OEE) de la ligne du client s’est considérablement améliorée, avec une production de masse continue et stable réalisée.
6. Foire aux questions (FAQ)
Ces questions techniques ciblées correspondent à des requêtes de recherche industrielles à forte intention, répondant aux principaux doutes des ingénieurs de production et des équipes d'approvisionnement :
Q : Quelle est la première cause de blocages répétés des bombes aérosols sur les lignes de remplissage à grande vitesse ? R : La principale cause est une inadéquation dimensionnelle non résolue entre le diamètre de courbure de la boîte et le diamètre intérieur de la tête de remplissage. Les tolérances de fabrication accumulées, la micro-usure de la tête de remplissage et la formation de boucles non standard créent un jeu de fonctionnement incohérent, ce qui déclenche des bourrages répétés et des temps d'arrêt des lignes de remplissage d'aérosols.
Q : Existe-t-il une norme universelle de diamètre de boucle qui fonctionne pour toutes les têtes de remplissage ? R : Aucune norme universelle ne s’applique à tous les équipements de remplissage. Les spécifications générales de l’industrie fournissent uniquement des valeurs de référence. Une production stable repose sur une correspondance personnalisée entre la tolérance du diamètre de courbure des aérosols en fer blanc et le diamètre intérieur réel, l'état d'usure et la vitesse de fonctionnement de vos têtes de remplissage spécifiques.
Q : Quel est le moyen le plus rapide de réduire le blocage des lignes de remplissage sans remplacer l’équipement ? R : La solution la plus rentable consiste à recalibrer les normes dimensionnelles de vos canettes pour qu'elles correspondent aux spécifications existantes de la tête de remplissage. L'optimisation du contrôle de la tolérance de gondolage et l'élimination des déformations non qualifiées des bords des boîtes peuvent réduire considérablement les taux de bourrage sans remplacement d'équipement ni rénovation de ligne.
Q : L'inadéquation du diamètre de courbure affecte-t-elle le sertissage de la vanne ou l'intégrité du joint ? R : Généralement non. L’incompatibilité dimensionnelle des boucles impacte principalement le positionnement du remplissage et la stabilité de l’amarrage de la tête. Il n'interfère pas avec les procédures ultérieures de sertissage des valves ou avec les performances finales d'étanchéité des bombes aérosols, c'est pourquoi ce problème est souvent diagnostiqué à tort comme un défaut de qualité d'étanchéité.
7. Obtenez des performances de ligne de remplissage stables avec les canettes personnalisées SAILON
Le blocage persistant des lignes de remplissage d’aérosols n’est jamais un coût de production inévitable – c’est un problème de correspondance de précision qui peut être résolu. Les canettes standard génériques ne peuvent pas s'adapter aux équipements de remplissage individualisés à grande vitesse, c'est pourquoi la plupart des usines sont confrontées à des temps d'arrêt récurrents et à une production instable.
En tant que fabricant professionnel spécialisé dans la production d'aérosols en fer blanc personnalisés, SAILON se concentre sur la fabrication de précision adaptative aux équipements afin d'éliminer les problèmes de compatibilité de fabrication des aérosols à la source. Nous proposons des solutions de diamètre de canette sur mesure pour différentes vitesses de ligne, modèles de têtes de remplissage et demandes de production de masse, aidant les usines à réduire les temps d'arrêt imprévus, à réduire les déchets et à maximiser l'efficacité de la production.
Si votre ligne de remplissage est perturbée par des bourrages fréquents et un fonctionnement instable, contactez SAILON dès aujourd'hui pour obtenir une solution professionnelle de correspondance dimensionnelle pour votre système de production d'aérosols.