


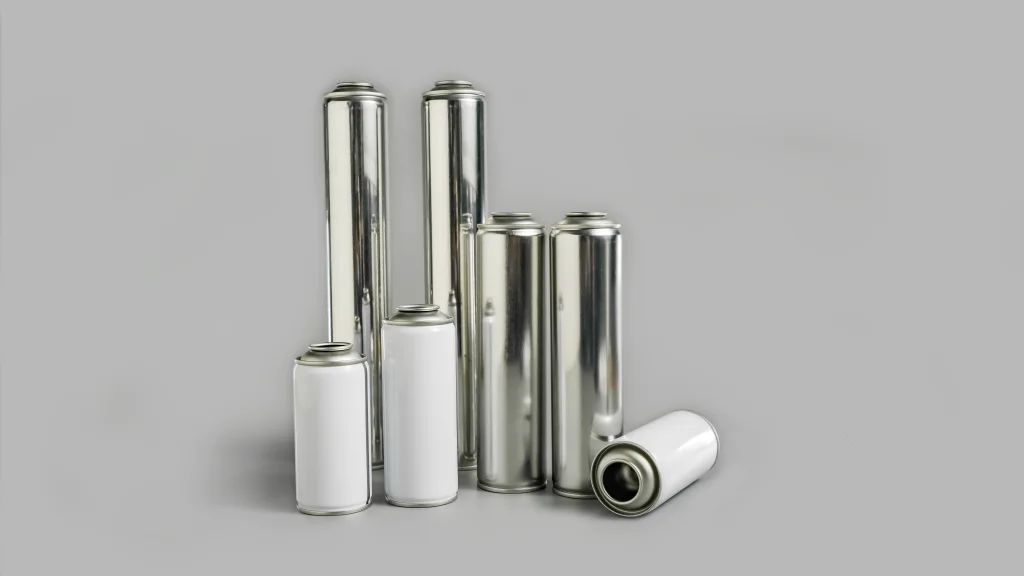
Lors de la gestion des chaînes d'approvisionnement mondiales en produits chimiques, choisir le bonboîte de conserve aérosolLes spécifications déterminent la sécurité de votre inventaire pendant le transport estival. Les températures élevées à l’intérieur des conteneurs d’expédition dépassent régulièrement 55°C, provoquant une expansion rapide des fluides volatils. Pour garantir la sécurité totale des emballages de réfrigérants, les responsables des achats doivent aller au-delà des emballages standards et investir dans des conceptions vérifiées de bombes aérosols haute pression qui atténuent le stress thermique. Le choix d'un fabricant qualifié d'aérosols en fer blanc garantit le respect des réglementations de transport internationales rigoureuses, protégeant vos produits contre les défaillances structurelles catastrophiques, les fuites de stocks coûteuses et la responsabilité pendant le transport.
La dynamique de la dilatation thermique dans la logistique industrielle des marchandises
Pendant les mois de pointe de l’été, le microclimat des conteneurs de fret non ventilés et des entrepôts portuaires se comporte comme un piège thermique. Les prévisions ambiantes standards ne tiennent pas compte de la chaleur rayonnante absorbée par les parois des conteneurs en acier, qui fait monter les températures internes bien au-dessus de 55°C. Pour les charges industrielles de gaz liquéfiés, de fluorocarbures et de pulvérisations de solvants hautement volatils, cet environnement modifie l'état physique de la charge chimique utile.
À mesure que la température évolue de manière linéaire, la phase liquide des gaz comprimés se dilate, diminuant ainsi le volume de vapeur dans l'espace libre à l'intérieur du conteneur. Cela provoque un pic exponentiel de la pression de vapeur saturée. Si l’intégrité structurelle de l’emballage métallique manque de redondance métallurgique suffisante, les forces internes dépassent rapidement la limite d’élasticité du matériau. Pour les services d'approvisionnement qui gèrent des contrats de produits chimiques en vrac, il est essentiel de comprendre la relation entre la chaleur ambiante et les limites de pression interne afin d'éviter le rejet de produits à grande échelle et la perturbation de la chaîne d'approvisionnement.
Les trois phases de défaillance structurelle du fer blanc sous contrainte thermique
La rupture d’une boîte aérosol de 3 pièces sous une chaleur extrême est une séquence mécanique prévisible. En analysant ces trois phases distinctes, les équipes de contrôle qualité peuvent mettre en œuvre des protocoles d’alerte précoce lors des inspections de réception et des audits de stockage.
Phase 1 : Accumulation de pression sous-critique
- Statut du matériau : Zone de déformation élastique.
- Mesures internes : la pression augmente par rapport aux valeurs de base jusqu'à 1,20 MPa.
- Comportement physique : Le conteneur ne présente aucune altération externe visible. Cependant, les contraintes internes érodent constamment le facteur de sécurité technique. À ce stade, les micro-coutures le long des doubles extrémités supérieure et inférieure subissent des contraintes de cisaillement élevées, transformant le lot en un risque logistique latent.
Phase 2 : Déformation plastique et inversion du dôme inférieur
- Statut du matériau : Atteindre le seuil de déformation de la bombe aérosol.
- Métriques internes : plateaux de pression compris entre 1,20 MPa et 1,50 MPa, correspondant au profil thermique typique du R134a à 55°C.
- Comportement physique : Le profil inférieur concave du conteneur subit une distorsion géométrique permanente, se déformant vers l'extérieur pour prendre une forme convexe. Ce renversement du dôme augmente légèrement le volume total du récipient, offrant une brève libération de pression, mais ruine complètement l'équilibre structurel du métal. Cette distorsion visible est le dernier signe d’avertissement exploitable avant une défaillance structurelle.
Phase 3 : Rupture et fracturation métallurgiques
- Statut du matériau : rupture de résistance à la traction ultime.
- Mesures internes : La pression dépasse la limite nominale de pression d'éclatement de l'aérosol.
- Comportement physique : le conteneur subit une défaillance géométrique catastrophique. La fracture commence presque toujours au niveau de la zone affectée par la chaleur du cordon de soudure longitudinal par résistance à haute fréquence ou le long de l'échine du double cordon supérieur. La décompression rapide provoque une libération violente de la charge chimique, créant des risques immédiats d'incendie, d'environnement et de biens.
Comparaison des mesures structurelles et des normes d'ingénierie
Pour maintenir une sécurité absolue pendant le remplissage et le transit multimodal, les spécifications structurelles doivent être adaptées aux propriétés thermodynamiques du fluide de remplissage. Le tableau ci-dessous fournit une base de référence mécanique détaillée basée sur des cadres de tests internationaux :
| Spécification technique | Profil d'épaisseur (Corps / Dessus / Base) | Etat et dureté du matériau | Limite de rendement/déformation | Limite ultime d'éclatement | Coussin thermique 55°C | Médias chimiques recommandés |
| Norme commerciale | 0,20 / 0,32 / 0,32 mm | T3/TH520 | 1,20 MPa | 1,40 MPa | Aucun (risque de déficit) | Solvants basse pression, lubrifiants légers, peintures en aérosol. |
| Spécification DOT-2P | 0,23 / 0,35 / 0,35 mm | T4 / TH550 | 1,40 MPa | 1,65 MPa | Marginal (<5 % de coussin) | Aérosols techniques standards, nettoyants industriels, R12. |
| Bombe aérosol DOT-2Q | 0,25 / 0,40 / 0,40 mm | T5/TH580/DR8 | 1,65 MPa | 1,85 MPa | Optimal (> 20 % de redondance) | R134a, R404A, agents gonflants industriels lourds. |
Le profil thermodynamique des fluorocarbures haute pression nécessite le strict respect de ces limites. Par exemple, le R134a génère une pression interne de 1,49 MPa à 55°C. L’utilisation d’un conteneur commercial standard avec une limite de déformation de 1,20 MPa rend la défaillance inévitable. La mise en œuvre d’une architecture de bombe aérosol DOT-2Q robuste fournit le coussin structurel requis pour absorber ces pics thermiques sans risquer de compromis structurel.
Contrôles de fabrication et exigences de qualité technique
La gestion d’un programme d’emballage chimique sûr nécessite des protocoles de contrôle qualité stricts à la source de fabrication. Lors de l’évaluation des options d’achat d’aérosols en vrac, les équipes d’ingénierie doivent donner la priorité aux références techniques suivantes :
- Tests hydrostatiques vérifiés : les fournisseurs doivent fournir des courbes d'éclatement hydrostatiques certifiées plutôt que des déclarations nominales génériques. Les données doivent prouver un écart clair entre le point de déformation initial et la limite ultime d'éclatement.
- Surveillance des soudures à haute fréquence : Le joint longitudinal doit être assemblé à l'aide d'un soudage par résistance automatisé à haute fréquence avec une surveillance électronique continue du courant de soudure. Cela minimise les variations dans la zone affectée par la chaleur, qui constitue le principal point de défaillance lors de la dilatation thermique.
- Mesures précises de double couture : L'intégration des composants supérieurs et inférieurs nécessite un alignement strict de l'épaisseur réelle des coutures, de la profondeur de fraisage et du pourcentage de chevauchement des coutures. Ces paramètres évitent les micro-fuites lorsque le récipient se dilate sous l'effet de la chaleur saisonnière.
Pour les entreprises cherchant à mettre à niveau leurs spécifications structurelles, SAILON propose des configurations de fabrication spécialisées. En ajustant la chimie de l'acier, en traitant le fer blanc à haute température et en utilisant des méthodes de test avancées, SAILON aligne chaque cycle de production sur les critères de transport international, garantissant ainsi des performances fiables pouraérosol industriel en grosclients dans le monde entier.
Questions techniques et réponses structurelles
Q1 : Pourquoi le R134a nécessite-t-il un conteneur spécialisé pendant l'expédition estivale ?
A1 : À une température élevée de 55°C, la pression de vapeur saturée du R134a s'élève à 1,49 MPa. Un conteneur commercial standard commence une déformation plastique permanente à 1,20 MPa. L’utilisation d’un emballage standard conduit directement au flambage du dôme inférieur et à la défaillance des vannes. Le maintien de la sécurité du remplissage des aérosols de réfrigérant nécessite un conteneur robuste conçu pour résister à ces pressions plus élevées.
Q2 : Quelle est la fonction mécanique d’une structure de déclenchement de sécurité contre la surpression ?
A2 : Un mécanisme de surpression se compose de rainures ou d'évents techniques estampés dans le profil inférieur du dôme. Si les pressions internes atteignent des niveaux dangereux en raison d’une chaleur externe extrême, ces scores sont conçus pour s’ouvrir de manière prévisible. Cela permet une libération contrôlée de vapeur plutôt qu'une rupture structurelle soudaine, protégeant ainsi l'équipement et le personnel à proximité des risques de fragmentation.
Q3 : Comment l’épaisseur de la tôle et l’état de l’acier affectent-ils les performances structurelles sous charge ?
A3 : L'épaisseur de la tôle détermine la surface transversale totale disponible pour résister aux contraintes internes, tandis que l'état de l'acier définit la limite d'élasticité du matériau. L'augmentation du profil du corps à 0,25 mm et l'utilisation de températures plus élevées permettent au conteneur de résister à des pressions sévères sans dépasser ses limites élastiques, ce qui constitue une exigence standard pour les gaz industriels à haute volatilité.
Q4 : Quelle documentation qualité doit être auditée avant d’approuver un fournisseur ?
A4 : Les audits de qualité doivent examiner les journaux d'essais de soudure non destructifs, les enregistrements de détection de fuites automatisés à 100 % en ligne (tels que le bain-marie de haute précision ou la spectrométrie de masse à l'hélium) et les certificats de conformité réglementaire spécifiques aux lots. Ces documents garantissent que l'intégrité structurelle des conteneurs reste cohérente sur de grands volumes de fabrication.