


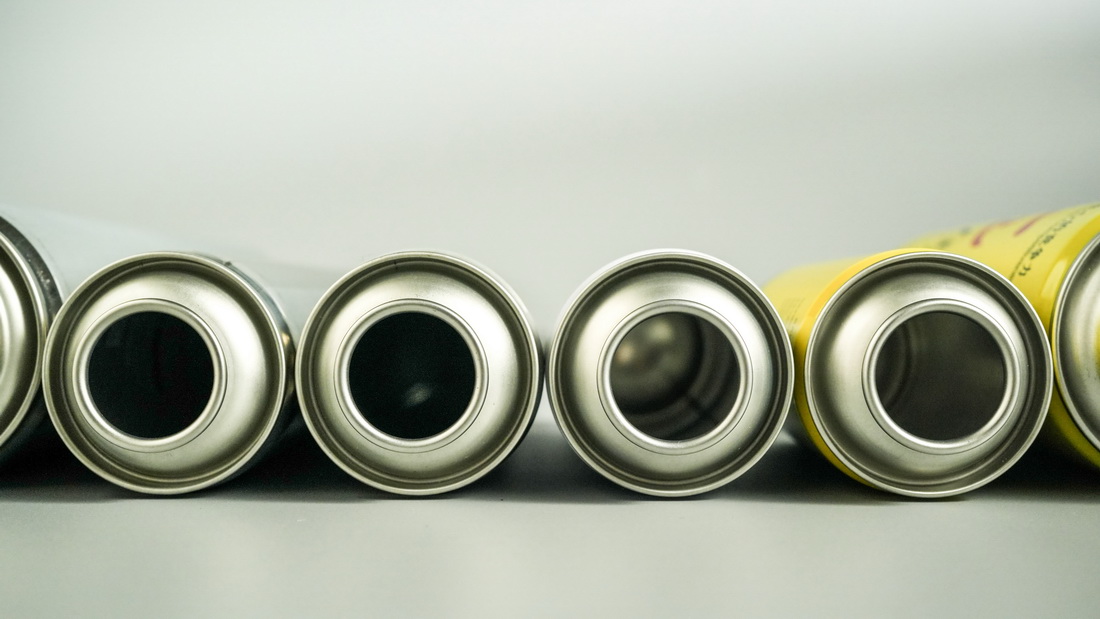
L’ovalisation excessive du col des bombes aérosols est une cause cachée essentielle des fuites pendant la durée de conservation et de l’augmentation du taux de fuite des coutures, ainsi qu’un problème fréquent dans le contrôle qualité des lignes de production de canettes à grande vitesse. Forte de plusieurs années d'expérience dans la production et la gestion de la qualité d'aérosols en fer blanc personnalisés, SAILON a découvert que la plupart des problèmes de défaillance des joints d'étanchéité des bombes aérosols provenaient d'une embouchure déformée et d'un écart de dimension radiale provoqués par la déformation du rétrécissement, plutôt que de l'équipement de sertissage ou des accessoires d'étanchéité. De nombreux fabricants investissent massivement dans l'optimisation des processus de remplissage et de scellage en aval, mais ignorent le contrôle à la source de la déformation de la rétreinte frontale, ce qui conduit finalement à des produits défectueux en masse et à de fréquentes plaintes après-vente.
1. Définition de base : qu'est-ce que l'ovalité du cou ?
L'ovalité du col de la canette d'aérosol (également connue sous le nom de rondeur de la bouche de la canette ou de rondeur de la bouche de la canette dans l'industrie) fait référence à l'écart dimensionnel radial entre les diamètres intérieurs maximum et minimum de la bouche de la canette après la formation du col. Le seuil de sécurité universel de l’industrie est de 0,2 mm.
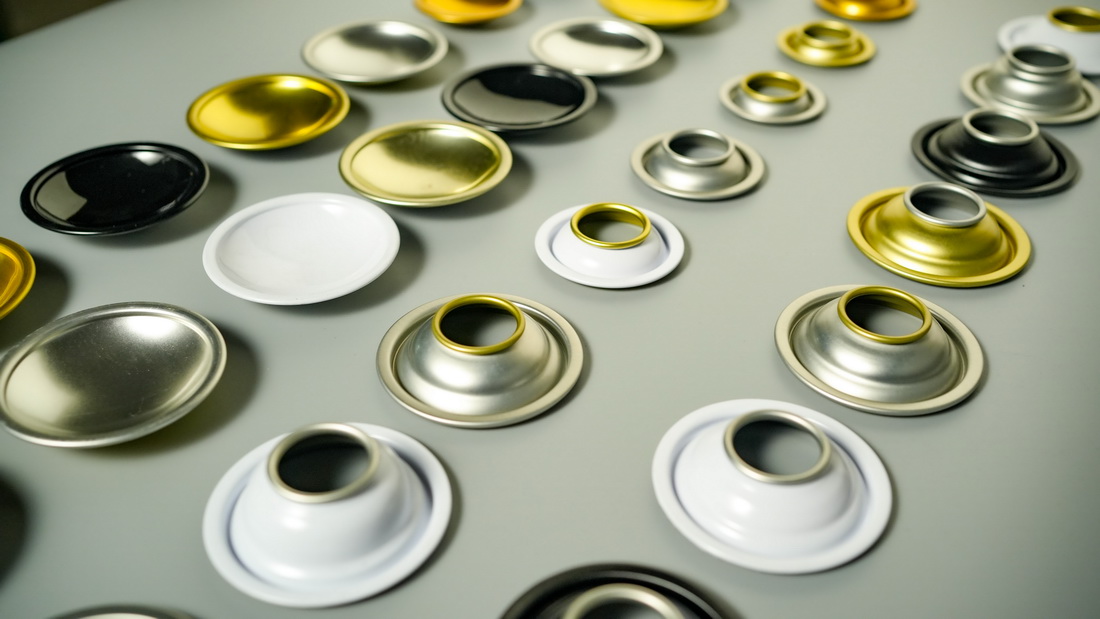
Dans le processus de formage du réservoir, la procédure de striction nécessite une extrusion radiale et un façonnage de l'embouchure de la boîte. Le retour élastique inhérent des matériaux en fer blanc, associé à des variables mineures telles qu'une légère usure du moule, des espaces de transmission des équipements et une épaisseur inégale des matières premières, provoquera facilement une déformation asymétrique. Cet écart invisible de niveau millimétrique n'affecte pas l'apparence du réservoir, mais endommage directement la précision de l'ajustement entrecouvercle d'aérosol en fer blancet peut bouche, posant des dangers cachés pour une défaillance ultérieure de l'étanchéité.
2. Mécanisme de défaillance : défaillance du joint de chaîne causée par une ovaleté excessive
L'ovalité excessive de la bouche de la canette brise directement l'équilibre des contraintes du joint de la coupelle de valve, servant de cause première à l'aérosol qui peut ralentir les fuites. Le processus de sertissage standardisé nécessite une contrainte uniforme sur toute la circonférence de l'embouchure de la boîte pour obtenir une stratification d'épaisseur égale de métaux à double couche, tandis que la rondeur de l'embouchure de la boîte conduit à des états extrêmes de surextrusion locale et d'ajustement creux local pendant le sertissage.
Cette structure de stratification inégale ne peut pas être détectée à court terme par les tests d'étanchéité conventionnels au bain-marie, mais constitue des dangers cachés à long terme pour l'étanchéité. Pendant la période de stockage de 3 à 6 mois, le joint d'étanchéité en caoutchouc se détendra progressivement et vieillira sous une contrainte locale déséquilibrée, entraînant des fuites pendant la durée de conservation et un soulagement chronique de la pression des canettes initialement qualifiées.
Selon les données de production de masse, une fois que la stabilité de l'ovalité de l'embouchure de la boîte est hors de contrôle, le taux de fuite des joints de la ligne de production passera de la norme de 0,3 % à 3 %. Non seulement cela augmente considérablement le coût de la réinspection manuelle et des retouches défectueuses, mais le débogage des arrêts fréquents de la ligne de production perturbe également le rythme de production de masse de la ligne de production d'aérosols à grande vitesse.set réduit considérablement l'efficacité globale de la production.
3. Principales limites des méthodes d'inspection traditionnelles pour la production de masse de haute précision
Les méthodes d'inspection traditionnelles adoptées par la plupart des usines de canettes ne peuvent réaliser qu'un contrôle de qualité approfondi, qui ne peut pas répondre aux exigences de haute précision et de gestion à temps plein du contrôle qualité de la formation des réservoirs, ce qui entraîne de fréquentes détections manquées et fausses.
- Micromètre de diamètre intérieur de contact : il prend uniquement en charge l'inspection par échantillonnage à temps fixe. Face aux lignes de production à grande vitesse supérieures à 150 canettes par minute, la fréquence d'échantillonnage de 1 canette toutes les 10 minutes ne peut pas couvrir la déformation aléatoire du rétrécissement dans la production de masse, avec un risque extrêmement élevé de détection de lots manqués, adapté uniquement à la vérification des échantillonnages en laboratoire.
- Jauge mécanique go-no-go : elle juge la qualification en fonction des dimensions physiques. Une utilisation à long terme provoque une usure des jauges et des jugements erronés ; de plus, il ne peut pas distinguer la déviation radiale de l'embouchure de la boîte de conserve des minuscules bavures de bord, ce qui permet uniquement un criblage dimensionnel de base avec une faible précision.
- Inspection visuelle manuelle : elle ne peut identifier que les déformations visibles graves, totalement inefficaces pour les déviations ovales submillimétriques inférieures à 0,2 mm, et ne peut servir que de méthode d'inspection auxiliaire au lieu d'un contrôle de qualité de base.
En raison des lacunes de la détection traditionnelle, l'industrie est parvenue à un consensus : seul le mode d'inspection en ligne complet peut résoudre complètement le problème de la détection manquée de la déformation de l'embouchure de la canette et réaliser la boucle fermée de qualité de l'inspection en usine des canettes aérosols.
4. Comparaison complète des performances de trois méthodes d'inspection
Le tableau ci-dessous compare intuitivement les principales différences entre la détection traditionnelle et la détection laser infrarouge à partir de plusieurs dimensions telles que la précision, l'efficacité, les scénarios de risque et d'adaptation, servant de base essentielle pour la sélection des équipements de contrôle qualité des lignes de production :
| Méthode d'inspection | Vitesse de ligne adaptable | Précision des mesures | Couverture complète des inspections | Capacité anti-interférence | Efficacité de commutation des spécifications | Risque de détection manquée | Scénarios d'application |
|---|---|---|---|---|---|---|---|
| Micromètre de diamètre intérieur | ≤120 canettes/min | ±0,05 mm | Échantillonnage partiel | Faible | Débogage manuel fastidieux | Haut | Échantillonnage de précision en laboratoire, inspection de revue de lots |
| Jauge mécanique Go-No-Go | ≤180 canettes/min | ±0,10 mm | Dépistage manuel | Moyenne | Remplacement du raccord requis | Moyen | Criblage dimensionnel de base pour les lignes de production en petits lots à faible vitesse |
| Inspection en ligne au laser infrarouge | 150-350 canettes/min | ±0,01mm | Inspection complète à 100 % | Fort | Commutation en un clic pendant 30 s | Extrêmement faible | Inspection complète des lignes de production de masse à grande vitesse, contrôle qualité des canettes personnalisées de haute précision |
5. Solution principale : technologie de contrôle en ligne de mesure de rondeur sans contact au laser infrarouge
La mesure de rondeur sans contact par laser infrarouge est actuellement la solution technique optimale pour éliminer l'ovalité excessive de l'embouchure des boîtes et intercepter les pièces déformées sur les lignes de production à grande vitesse. Il peut compléter le contrôle des dimensions de l'embouchure des canettes avec un fonctionnement sans contact, de haute précision et ininterrompu, s'adaptant aux besoins de production de masse de toutes les spécifications des canettes aérosols en fer blanc.
L'ensemble du système d'inspection dispose d'une logique de fonctionnement standardisée et automatique, compatible avec diverses lignes de production de canettes à grande vitesse :
- Collecte de données : plus de 4 groupes de capteurs laser infrarouges sont disposés uniformément autour de l'embouchure de la boîte, avec une fréquence d'échantillonnage élevée de 500 Hz, collectant plusieurs ensembles de données circonférentielles sur le diamètre intérieur par boîte pour couvrir entièrement les informations sur les dimensions de l'embouchure de la boîte.
- Fonctionnement intelligent : en adoptant l'algorithme d'ajustement du cercle des moindres carrés, il calcule en temps réel la différence entre les diamètres intérieurs maximum et minimum de l'embouchure de la canette, produisant avec précision la valeur d'ovalité du col de la canette aérosol et éliminant l'écart des données.
- Rejet automatique : le système prérégle un seuil d'alerte précoce de 0,25 mm. Lorsque 2 canettes consécutives sont détectées sans réserve, il déclenche immédiatement une alarme sonore et lumineuse et détourne automatiquement les canettes déformées vers le canal des déchets sans intervention manuelle.
6. Détails clés de la mise en œuvre de l'ingénierie : résoudre quatre problèmes majeurs d'interférence sur site
Basé sur des années d'expérience en production de masse dansbombes aérosols en fer blanc personnalisées, SAILON a entièrement optimisé le système d'inspection laser pour les conditions de travail complexes des lignes de production, résolvant ainsi complètement les difficultés de mise en œuvre sur site :
- Optimisation des interférences d'huile et de poussière : le film d'huile et les micropoussières restant sur l'embouchure de la boîte pendant la production interfèrent avec la précision de la réflexion laser. L'équipement est équipé d'un dispositif de purge d'air comprimé pulsé pour nettoyer régulièrement la fenêtre d'inspection optique et assurer la stabilité des mesures.
- Correction de l'écart de vibration de production : de légères vibrations générées par le fonctionnement de l'équipement à grande vitesse compensent la référence de mesure. Le système est intégré à un module intelligent d'étalonnage du cercle de référence, qui corrige automatiquement les coordonnées de référence toutes les 1 000 canettes produites afin d'éviter la dérive des données.
- Commutation rapide multi-spécifications : formules de processus intégrées pour les bouches de canettes grand public de 52 mm, 57 mm et 63 mm, compatibles avec la production de couvercles de boîtes d'aérosol en fer blanc de spécifications complètes. Le changement de modèle ne nécessite qu'une réinitialisation en un clic de 30 secondes sans retarder la progression de la production de masse.
- Fonctionnement stable par tous les temps : l'équipement s'adapte aux fluctuations de température et d'humidité dans l'atelier, sans perte de consommables, et peut effectuer une inspection complète en ligne 24 heures sur 24 sans interruption, répondant ainsi aux besoins d'une production de masse à grande échelle.
7. Valeur de la boucle fermée des données : de la détection passive des erreurs à l'optimisation active des processus
La valeur fondamentale du système d'inspection laser infrarouge n'est pas seulement d'intercepter les produits défectueux, mais également de réaliser la boucle fermée des données de processus complet du contrôle qualité de la formation de réservoirs, réduisant ainsi le taux d'échec de déformation à partir de la source.
Le système stocke en temps réel les données de détection d'ovalité de chaque réservoir et génère automatiquement des courbes de surveillance de la qualité SPC. Il peut capturer avec précision la tendance progressive à la hausse des données, prédire à l'avance l'usure et le vieillissement des moules de rétreint et rappeler au personnel d'exploitation et de maintenance la maintenance préventive, évitant ainsi les lots.néliminer les défauts de déformation à la source. Dans le même temps, SAILON intègre les données d'inspection avec les retours de remplissage du terminal pour affiner à l'envers les paramètres du processus de striction, personnaliser les normes de contrôle exclusives pour différents scénarios de produits et optimiser en permanence le taux de fuite des joints et les problèmes de fuite pendant la durée de conservation.
Vérifié par un grand nombre de tests sur site par des clients, après l'adoption de cette solution d'inspection, le taux de réclamations après-vente concernant les défauts d'étanchéité des bombes aérosols sur la ligne de production est réduit de plus de 85 %, les pertes de réinspection et d'arrêt sont considérablement réduites et la stabilité de la production de masse est considérablement améliorée.
8. FAQ
Q1 : Pourquoi une petite déviation ovale de la bouche de la canette peut-elle provoquer une fuite lente des bombes aérosols à un stade ultérieur ?
R : Une ovalité excessive du col des bombes aérosols provoque directement une stratification inégale et des contraintes déséquilibrées dans la couture des couvercles des bombes aérosols en fer blanc. Les défauts cachés ne peuvent pas être détectés par des tests d’étanchéité à court terme au bain-marie. Cependant, pendant 3 à 6 mois de stockage en rayon, le joint d'étanchéité en caoutchouc se détendra et vieillira en raison de contraintes locales continues, formant un canal de décompression et de fuite chronique, qui est la principale cause des plaintes de fuite après-vente de la marque.
Q2 : L’inspection au laser infrarouge endommagera-t-elle le revêtement de la surface de la boîte en fer blanc ?
R : Absolument pas. Cette technologie adopte une mesure de rondeur sans contact, sans aucun contact mécanique avec le corps du réservoir pendant tout le processus. Il ne rayera pas la couche de placage d'étain et le revêtement d'impression, sans dommage ni pollution, et n'affectera pas l'apparence et les performances anticorrosion du réservoir.
Q3 : L’équipement d’inspection est-il adapté aux lignes de production d’aérosols personnalisées en petits lots et multi-spécifications ?
R : Très approprié. L'équipement prend en charge la commutation en un clic des dimensions d'embouchure de boîte grand public de 52 mm à 63 mm avec un changement de modèle rapide en 30 secondes. Il répond non seulement aux besoins complets d'inspection en ligne de la production de masse à grande échelle et à grande vitesse, mais également aux normes de contrôle qualité de la production personnalisée en petits lots, avec une grande polyvalence.
Q4 : Comment réduire l'ovalité excessive de la bouche de la boîte de conserve à la source dans la production quotidienne ?
R : Suivez le processus de gestion standardisé en boucle fermée pour l'optimisation : étalonnage régulier de la coaxialité du moule → détection par lots de l'épaisseur de la matière première en fer blanc → retour en temps réel des données d'inspection laser → réglage précis des paramètres du processus de striction. Combiné au système exclusif d'optimisation des processus de SAILON, il peut réduire efficacement les défauts de rondeur de l'embouchure de boîte causés par les lacunes des équipements, les fluctuations des matériaux et l'usure du moule, et contrôler les problèmes de déformation depuis la source.
Q5 : Les données de qualité du système d’inspection laser peuvent-elles permettre une traçabilité et un examen affinés ?
R : Il prend en charge une traçabilité granulaire de haute précision. Le système stocke automatiquement les données complètes de chaque lot et de chaque réservoir, ce qui permet de retracer avec précision les informations de base telles que le temps de détection d'un seul réservoir, la valeur d'écart radial de la bouche en temps réel et l'état de rejet automatique. Il prend également en charge l'exportation en un clic de rapports de lots, facilitant ainsi l'examen des processus, l'audit qualité et la gestion standardisée de la production pour les usines.
SAILON est profondément engagé dans le domaine des bombes aérosols en fer blanc personnalisées depuis de nombreuses années. Nous accordons toujours la priorité à un contrôle précis en amont plutôt qu’à la correction post-défaut. En nous appuyant sur une technologie mature de mesure de la rondeur sans contact au laser infrarouge, nous contrôlons avec précision l'ovalité du col des bombes aérosols, résolvons complètement les problèmes de l'industrie tels que la défaillance de l'étanchéité du joint et les fuites pendant la durée de conservation causées par la déformation du col, et protégeons la qualité d'étanchéité et la stabilité de la production de masse de chaque bombe aérosol.