une entreprise chimique quotidienne personnalise un lot de fer blancbombes aérosolsde votre entreprise pour le remplissage de sprays hydratants. Cependant, pendant le transport, certaines bombes aérosols présentent des bosses et des déformations évidentes, qui non seulement entraînent des retours de clients, mais nuisent également à la réputation de l’entreprise. La cause première de ce problème réside probablement dans le lien de contrôle qualité de la chaîne de production. En tant qu'entreprise professionnelle de boîtes aérosols en fer blanc personnalisées, la manière d'éliminer la déformation de la boîte de l'ensemble du processus de production est devenue la clé pour améliorer le classement de la compétitivité des produits.
1. Matières premières : la « norme d'or » pour la sélection du fer blanc
Le fer blanc, comme matière première de base debombes aérosols, détermine directement la capacité anti-déformation des canettes. De nombreux clients se demanderont : « Puisqu’elles sont toutes en fer blanc, pourquoi certaines canettes sont-elles plus sujettes à la déformation ? » En fait, la réponse réside dans la sélection et l’inspection des matières premières.
1.1 Paramètres clés du matériau en fer blanc
Lors de la sélection du fer blanc, il convient de se concentrer sur les indicateurs suivants et les exigences spécifiques des paramètres sont indiquées dans le tableau ci-dessous :
| Nom du paramètre | Exigence standard | Rôle dans la prévention de la déformation |
| Écart d'épaisseur | ≤ ± 0,02 mm | Assurer une contrainte uniforme sur toutes les parties de la boîte et éviter les faiblesses locales |
| Résistance à la traction | ≥500MPa | Améliorer la capacité de la canette à résister à l’extrusion externe |
| Adhérence du revêtement de surface | Pas de pelage ni de rayures | Empêcher la boîte d'être facilement déformée par des forces externes en raison de dommages au revêtement |
| Robustesse | Aucune fissure lorsqu'il est plié à 180° | Réduire la déformation causée par les matériaux durs lors du formage |
1.2 « Trois points de contrôle » pour l'inspection des matières premières
- Contrôle de l'apparence: Utilisez une lumière intense pour vérifier s'il y a des piqûres, de la rouille, des rayures et d'autres défauts sur la surface du fer blanc. Les produits défectueux doivent être éliminés immédiatement, car ces défauts deviendront des points de concentration de contraintes lors du formage et augmenteront le risque de déformation.
- Détection des dimensions: Utilisez des pieds à coulisse de haute précision pour échantillonner et tester l'épaisseur et la largeur de chaque lot de fer blanc afin de vous assurer qu'ils répondent aux exigences de taille decanettes personnalisées.
- Test de performances: Sélectionner aléatoirement des échantillons pour des essais de traction et de flexion afin de vérifier si les propriétés mécaniques du matériau répondent aux normes.
2. Processus de production : un contrôle raffiné est au cœur de la prévention des déformations
Au cours du processus de production, les clients demandent souvent : « Les paramètres du processus doivent-ils être ajustés lors de la personnalisation de bombes aérosols de spécifications différentes ? La réponse est oui. Le contrôle raffiné des processus d’emboutissage, de formage et de soudage est le lien essentiel pour empêcher la déformation des boîtes.
2.1 Emboutissage : « double coopération » du moule et des paramètres
Pour le fer blancbombes aérosolsde capacités différentes, le radian et la taille du moule doivent être repensés. Par exemple, pour les canettes de petite capacité de 50 ml, le rayon du filet du moule doit être plus petit pour garantir que la canette ne soit pas sujette aux plis après le formage ; pour les canettes de grande capacité de 200 ml, la structure de support du moule doit être augmentée pour éviter la déformation de la paroi latérale de la canette lors de l'emboutissage.
- Compétences en paramétrage: La pression, la vitesse et la course d'estampage doivent être ajustées en fonction de l'épaisseur du fer blanc. En prenant comme exemple le fer blanc d'une épaisseur de 0,2 mm, il est recommandé de régler la pression d'estampage à 8-10MPa, la vitesse à 15-20 fois par minute et l'erreur de course ne doit pas dépasser 0,1mm. Cela peut non seulement garantir l'effet de formage, mais également éviter un emboutissage excessif conduisant à une déformation.
2.2 Soudage et recuit : « l'étape clé » pour éliminer les contraintes
- Processus de soudage: Lors du soudage du corps et du fond de la boîte, un soudage par résistance à haute fréquence est utilisé. Le courant de soudage est contrôlé à 80-100A et la vitesse de soudage est maintenue à 2-3 m/min. Si le courant est trop important, la pièce à souder sera surchauffée et déformée ; si le courant est trop faible, le soudage ne sera pas sécurisé et des fissures se produiront facilement lors d'une utilisation ultérieure.
- Traitement de recuit: Les boîtes formées doivent être recuites. La température est réglée à 300-350℃, le temps de conservation de la chaleur est de 15 à 20 minutes, puis ils sont refroidis naturellement. Cette étape peut éliminer efficacement les contraintes internes générées pendant le processus d'estampage, rendre le matériau en fer blanc plus stable et réduire le risque de déformation ultérieure.
3. Maintenance des équipements : la mise à niveau de l'automatisation améliore la stabilité
Certains clients s'inquiètent : « La qualité des canettes sera-t-elle affectée si les équipements de la chaîne de production sont utilisés pendant une longue période ? En effet, un entretien régulier etmises à niveau d'automatisationpeut résoudre efficacement ce problème.
3.1 « Liste de contrôle quotidienne » pour la maintenance de l'équipement
- Inspection quotidienne : Avant de démarrer la machine, vérifiez le système hydraulique de la machine à emboutir pour garantir l'absence de fuite d'huile et une lubrification suffisante des pièces de transmission.
- Calibrage hebdomadaire : utilisez des pièces standard pour calibrer la précision dimensionnelle de la machine à estamper, avec une erreur contrôlée à moins de 0,05 mm.
- Entretien mensuel : remplacez la tête d'électrode de la machine à souder et nettoyez les impuretés à l'intérieur de l'équipement pour éviter toute déviation des paramètres causée par l'usure des composants.
3.2 Avantages de l'équipement automatisé
Par rapport au fonctionnement manuel traditionnel, les machines à estamper et les machines à souder automatisées présentent des avantages évidents : elles peuvent surveiller les paramètres du processus en temps réel. Une fois qu'une pression anormale ou un écart de vitesse se produit, ils s'arrêtent automatiquement et déclenchent une alarme. Par exemple, lorsque la pression d'estampage dépasse 10 % de la valeur définie, l'équipement s'arrête immédiatement pour éviter une déformation excessive de la boîte et réduire les problèmes de qualité causés par des erreurs d'opération humaine.
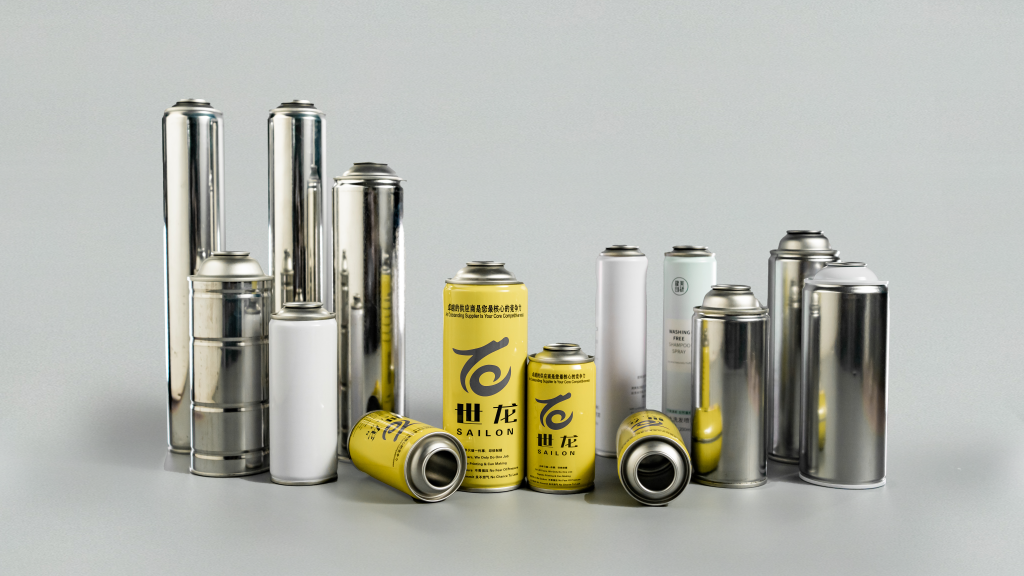
4. Inspection qualité : la surveillance complète du processus élimine les produits défectueux
« Comment garantir que chaque lot de bombes aérosols personnalisées est exempt de déformation ? C'est la question la plus préoccupante des clients. L'inspection qualité complète du processus est la dernière ligne de défense pour éliminer les produits défectueux.
4.1 Inspection en ligne : surveillance en temps réel du processus de production
Installer un système d'inspection visuelle dans la chaîne de production. Pour chaque tranche de 10 canettes produites, le système prendra automatiquement des photos de l’apparence et de la taille des canettes et les comparera aux paramètres standard. S'il s'avère que l'écart de diamètre de la boîte dépasse 0,2 mm ou s'il y a une bosse, une alarme sera immédiatement émise et l'opérateur pourra ajuster leparamètres du processusdans le temps.
4.2 Inspection par échantillonnage : vérification complète des performances du produit
L'inspection par échantillonnage est effectuée au taux de 1 % et les éléments d'inspection comprennent :
- Test de compression : placez la canette dans une machine de test de pression, appliquez une pression de 0,8 MPa et maintenez-la pendant 1 minute. Il est qualifié s’il n’y a pas de déformation.
- Test d'étanchéité : plongez la canette dans l'eau, injectez de l'air comprimé de 0,5 MPa et observez s'il y a des bulles. S'il n'y a pas de bulles, l'étanchéité est bonne.
Conclusion
Prévenir la déformation des bombes aérosols en fer blanc nécessite un contrôle complet dans quatre dimensions : les matières premières, les processus de production, la maintenance des équipements et l'inspection de la qualité. Pourfabrication sur mesure, l'ajustement des paramètres du processus et la sélection des matériaux de fer blanc appropriés en fonction des besoins du client sont les clés de l'amélioration de la qualité des produits. Ce n'est qu'en faisant bien chaque détail que nous pouvons produire des bombes aérosols anti-déformation et de haute qualité, qui peuvent non seulement gagner la confiance des clients, mais également obtenir un classement plus élevé dans les recherches Google avec un contenu de haute qualité et attirer davantage de clients potentiels.