


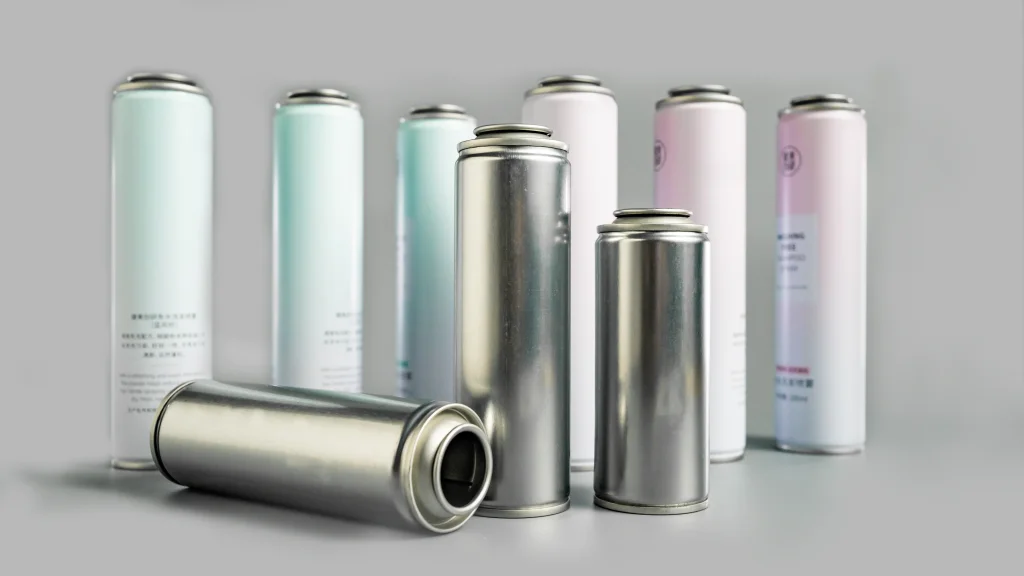
Imaginez ceci : votre ligne de remplissage d'aérosols à grande vitesse fonctionne à pleine capacité, mais à la fin du quart de travail, le bac de contrôle qualité déborde de canettes rejetées. Les valves sont desserrées, les cols sont froissés et la pression fuit. Vous avez suivi strictement le manuel de la machine et composé les paramètres une douzaine de fois, mais leBombes aérosols à col en fer blanc de 45 mmcontinuez à boucler. Cela vous semble familier ?
Tu n'es pas seul. Le profil mince de 45 mm est un casse-tête notoire pour les usines de remplissage du monde entier. En tant que premier fournisseur en gros d’aérosols, SAILON a déchiffré le code. Dans ce guide d'initiés, nous découvrirons pourquoi ces micro-déformations se produisent et comment une simple mise à niveau technique peut augmenter votre rendement de remplissage à 100 %.
La physique de l’échec : pourquoi les canettes fines de 45 mm se déforment-elles sous la pression ?
Dans le monde de l’emballage, la géométrie dicte la résistance. Sous la même épaisseur de matériau, une canette mince et haute est intrinsèquement moins stable structurellement que ses homologues courtes et larges (comme les canettes de 52 mm ou 57 mm).
Le coupable est le rapport hauteur/largeur élevé (hauteur/diamètre). Lorsqu'une boîte de 45 mm subit le processus de striction, une zone naturelle de concentration de contraintes se forme dans la zone de transition entre l'épaulement de la boîte et l'ouverture. L’insertion automatique d’une valve n’est pas une poussée douce et statique : c’est une charge d’impact instantanée. Si la course de sertissage ou l’absorption des chocs de la machine ne sont pas parfaitement synchronisées avec le seuil de pression critique de la boîte, la force vers le bas ne sera pas répartie uniformément. Au lieu de cela, il frappe directement le cou, provoquant des rides ou des micro-effondrements.
Le mythe de la rentabilité : de nombreuses usines tentent de résoudre ce problème en commandant simplement du fer blanc plus épais. Cependant, les données de l'industrie montrent que la mise à niveau vers un processus de striction progressive en deux étapes améliore la résistance à l'écrasement vertical de30%, sans ajouter de poids ni gonfler les coûts des matériaux.
3 inadéquations de machines à haute fréquence qui ruinent votre rendement
Plus de 90 % des déformations des aérosols de 45 mm ne sont pas causées par des matières premières défectueuses, mais par une inadéquation systémique entre la mécanique de la ligne de remplissage et les limites physiques du fer blanc. Méfiez-vous de ces trois erreurs de ligne courantes :
1. Surcourse : impact instantané excessif
Pour maximiser le débit, les lignes à grande vitesse laissent souvent trop de marge de sécurité dans la course descendante. Bien que la canette puisse réussir un test de pression statique, elle ne peut pas résister à l'effet de marteau rapide et à haute fréquence, provoquant une déformation de la fente de la coupelle de valve.
2. Amorti manquant : pression dynamique incontrôlable
Les lignes de remplissage plus anciennes ou mal entretenues manquent de tampons pneumatiques ou mécaniques flexibles. La pression statique semble parfaite sur la jauge, mais la force dynamique maximale pendant le sertissage en une fraction de seconde traverse la limite d'élasticité du fer blanc.
3. Pinces mal alignées : chargement excentrique déséquilibré
Au fil du temps, les roues étoilées et les pinces s’usent de manière inégale. Si une canette de 45 mm est tenue même avec une inclinaison de 1 degré, la force vers le bas se concentre sur un seul côté du goulot, créant des microrides irrégulières qui échappent facilement à l'inspection visuelle mais ruinent l'étanchéité à l'air.
Spécifications techniques : Tableau d'étalonnage de l'épaisseur du fer blanc par rapport à la résistance à la pression
Pour aider votre équipe d'ingénierie à calibrer rapidement vos lignes automatisées à grande vitesse, voici la norme de référence mise à jour de SAILON basée sur des tests de production de masse réels.
| Épaisseur du fer blanc (corps) | Résistance à l'écrasement vertical (VCS) | Charge descendante maximale sécurisée | Contrôle de course recommandé | Scénario d'application idéal |
| 0,20 mm | 210 N | ≤160N | Faible vitesse avec mise en mémoire tampon douce | Séries personnalisées en petits lots, sprays cosmétiques légers |
| 0,22 mm | 265 N | ≤ 210N | Course flexible à vitesse moyenne | Soins personnels, déodorants et laques grand public |
| 0,24 mm | 320 N | ≤ 260N | Pression de précision à grande vitesse | Soins industriels lourds, lignes de remplissage haute fréquence |
La solution SAILON : réingénierie de la canette à col emboîté
Atteindre un taux de déformation de 0 % avec des boîtes de 45 mm nécessite une approche holistique combinant conception structurelle, classification métallurgique et formage de précision.
- Double col progressif en 12 étapes : au lieu de forcer le métal à se mettre en forme en quelques poinçons agressifs, SAILON utilise un processus de moulage progressif en 12 étapes. En façonnant doucement la courbe sur plusieurs micro-matrices, nous évitons un étirement excessif localisé du métal et maintenons l’élasticité d’origine du fer blanc. Cette transition en douceur disperse sans effort les forces descendantes.
- Classement de trempe T4/T5 ciblé : Nous ne croyons pas aux matières premières universelles. En fonction des exigences spécifiques de votre ligne de remplissage et de la pression du produit, nous sélectionnons des composants personnalisés en fer blanc à haute rigidité pour fournir une excellente stabilité de la zone de sertissage des bombes aérosols.
- Protocole d'assurance qualité rigoureux : chaque lot de noscanettes à col imprimé sur mesuresubit des tests d'écrasement vertical stricts, des contrôles de concentricité axiale et des étalonnages de précision des fentes de vanne avant de quitter l'usine.
La liste de contrôle de ligne quotidienne en 4 étapes pour les techniciens de maintenance
Conservez cette liste de contrôle rapide sur votre sol de remplissage pour arrêter la déformation avant qu'elle ne bloque votre quart de travail :
- Vérifiez quotidiennement la concentricité : Inspectez les pinces et les roues en étoile pour déceler l'usure. Assurez-vous que la canette est maintenue parfaitement verticale pour éviter un chargement excentrique.
- Faites correspondre la charge aux spécifications : vérifiez l'épaisseur actuelle de votre fer blanc par rapport à notre tableau et assurez-vous que la force vers le bas de la sertisseuse ne dépasse pas la charge de sécurité.
- Activez les modes Soft-Buffer : réduisez le pic d’impact instantané en ajustant l’absorption des chocs pneumatique ou hydraulique de la machine.
- Contrôles ponctuels toutes les deux heures : toutes les deux heures, échantillonnez les boîtes finies pour vérifier la rondeur de la coupelle de la valve et la planéité de la fente sous une loupe afin de détecter rapidement les micro-déformations.
FAQ : Résoudre vos doutes en matière de dépannage rapide
Q1 : Le passage à un fer blanc plus épais arrêtera-t-il complètement la déformation du cou de 45 mm ?
Non. L’augmentation de l’épaisseur ne fait qu’augmenter la résistance de base ; cela ne résout pas la concentration de stress ou les forces d’impact déséquilibrées. L'optimisation de la géométrie du col et du timing de la machine donne de bien meilleurs résultats à moindre coût.
Q2 : Quelle est la mesure d’assurance qualité la plus critique pour le remplissage à grande vitesse de canettes de 45 mm ?
Il s'agit decohérence dimensionnelle. Dans les lignes automatisées à grande vitesse, même des variations microscopiques dans les profils de col de canette ou dans la dureté de trempe entraîneront un problème d'alimentation ou une compression excessive de la machine, entraînant des échecs de lots.
Q3 : SAILON peut-il personnaliser la structure des boîtes de conserve pour nos machines de remplissage spécifiques ?
Absolument. Nous proposons une personnalisation de bout en bout. Indiquez-nous le modèle de votre machine, la vitesse de remplissage et les propriétés de la formulation, et nous concevrons une boîte en fer blanc personnalisée de 45 mm avec une trempe, une épaisseur et une géométrie de col parfaitement adaptées.
Q4 : Comment les micro-déformations affectent-elles le consommateur final ?
Les micro-déformations provoquent une étanchéité inégale entre la coupelle de valve et le bord de la boîte. Même si cela semble correct à l'usine, cela provoque des fuites de pression lentes au fil des mois dans les rayons des magasins de détail, ce qui entraîne de faibles jets de pulvérisation, des stocks morts et des rappels de produits coûteux.
Vous cherchez à optimiser votre rendement de remplissage d’aérosols ou avez besoin d’échantillons de canettes en fer blanc de 45 mm haute performance ? Contactez l'équipe d'ingénierie de SAILON dès aujourd'hui pour une consultation gratuite.