


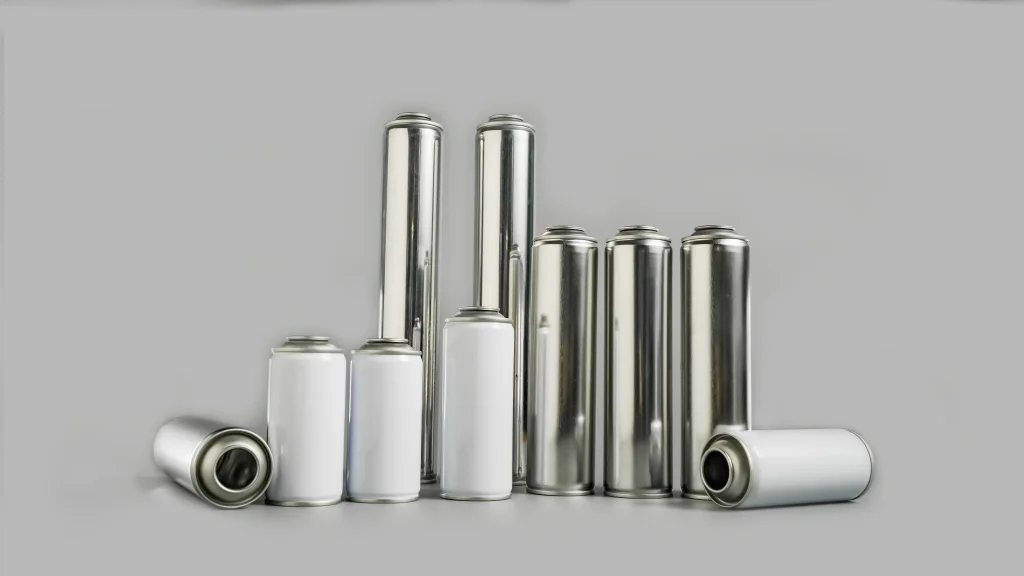
Les fabricants d’emballages sont confrontés à un problème d’expédition caché courant. Qualifiébombes aérosols en fer blancquittent les usines en parfait état mais développent des renflements, une déformation du fond et des fuites mineures après un long transit de conteneurs. Ces défauts échappent aux contrôles de qualité en usine mais apparaissent régulièrement dans des environnements clos et chauds. La température des conteneurs peut atteindre 70 ℃ sous une chaleur intense, et la vaporisation des propulseurs internes crée une pression extrême pour déformer les canettes.
La plupart des équipes accusent la faiblesse du fer blanc d'être à l'origine de la déformation des boîtes, mais les tests professionnels réfutent cette idée. Le fer blanc présente une dilatation thermique ultra faible et ne se déforme jamais indépendamment sous une chaleur élevée. L’augmentation de la pression de vapeur saturée provenant du contenu chauffé et des propulseurs est la véritable cause du gonflement des bombes aérosols en étain. Une déformation permanente se produit une fois que la pression interne dépasse la pression de déformation fixe de la boîte. Une croissance continue de la pression approchant la pression d'éclatement provoque des fuites et des fissures.
Les méthodes de protection uniques ne peuvent pas résoudre fondamentalement les défauts d’expédition à haute température. Des résultats stables nécessitent des améliorations coordonnées du savoir-faire de la production, des paramètres de remplissage, des spécifications des matériaux des canettes et des modalités d'expédition. Avec des années d'expérience dans la fabrication d'aérosols en étain personnalisés, SAILON réalise des milliers de tests de simulation à haute température. Le tableau comparatif ci-dessous aide les équipes d’ingénierie et d’approvisionnement à identifier clairement les principales différences de performances.
| Paramètre de test | Canette aérosol en étain standard | Canette aérosol en étain résistante aux hautes températures | Valeur d'optimisation |
|---|---|---|---|
| Pression de vapeur saturée maximale (50 ℃) | ≤0,65MPa | ≤0,55MPa | Éviterpression de déformationcontact à seuil sous haute température |
| Rapport de volume de remplissage de l'espace de tête | 6%-8% | 10%-15% | Réserver un espace tampon pour contrôler les pics de pression internes |
| Catégorie de dureté du fer blanc | Feuille régulière T2, T3 | Feuille épaissie T4 de haute dureté | Augmente la résistance globale à l'anti-déformation et à la pression |
| Structure du fond de la boîte | Conception de base plate | Conception convexe anti-pression en arc | Disperse la pression interne élevée et empêche le renflement du fond |
| Inspection avant expédition | Test d'étanchéité de base | Test de pression interne du bain-marie à 55 ℃ + contrôle d'étanchéité complet | Simulez des environnements d'expédition chauds et éliminez les risques cachés |
Le contrôle du remplissage de l’espace libre est le détail de production le plus négligé. De nombreuses usines réduisent l’espace interne réservé pour augmenter le rendement de remplissage. Un volume d'espace libre insuffisant ne laisse aucune place aux propulseurs vaporisés, et des surpressions soudaines compriment directement les parois de la boîte. Les données des tests de l'industrie prouvent que plus de 80 % des cas de gonflement des transports en commun proviennent de paramètres d'espace de tête non qualifiés.
La formule de propulseur stable contrôle la pression interne de la source. Les rapports de mélange de propane, de butane et d’éther diméthylique façonnent directement les niveaux de pression de vapeur saturée sous l’effet de la chaleur. Les ingénieurs SAILON ajustent les proportions de la formule en fonction de matériaux de remplissage spécifiques. Ce contrôle précis maintient la pression interne à haute température dans des limites sûres et réduit efficacement les risques de gonflement des bombes aérosols d'étain.
Nous résumons une liste de contrôle pratique pour la mise à niveau des boîtes pour les scénarios d'expédition à long terme dans des locaux chauds :
- Adoptez le fer blanc épais T4 de haute dureté pour augmenter les seuils de résistance à la pression
- Mise à niveau vers des structures inférieures convexes en arc pour une répartition optimisée de la force à haute pression
- Renforce l'étanchéité des bords de soudure pour bloquer les fuites sous une pression interne élevée
- Effectuez des tests de bain-marie constants à 55 ℃ pendant 4 heures et enregistrez les données complètes des tests de pression interne
- Épaissir les plaques d'épaulement des boîtes sur demande pour éliminer le renflement local à haute température
Les méthodes de chargement des conteneurs ont un impact direct sur l’intégrité du produit final. Les conteneurs exposés au pont absorbent plus rapidement la lumière directe du soleil et la chaleur, ce qui augmente considérablement les charges de pression. Les équipes peuvent choisir des positions ombragées sous le pont et appliquer des doublures thermiques sur les conteneurs. Les expéditions à cycle long adoptent un équipement à température constante pour réduire les dommages causés aux bombes aérosols en étain par les températures élevées.

FAQ
Q1 : Comment tester et prédire les risques de gonflement des aérosols d’étain lors d’expéditions à haute température ?
A1 : Le test de simulation de bain-marie à température constante de 55 ℃ fournit les résultats les plus précis. Les techniciens plongent les canettes finies dans de l’eau thermostatée pendant plus de quatre heures. Ils observent les déformations et les fuites en temps réel et réalisent des enregistrements professionnels de tests de pression interne. Cette méthode reproduit parfaitement les conditions chaudes des conteneurs et filtre les produits défectueux avant la livraison.
Q2 : Les bombes aérosols en étain standard peuvent-elles gérer de longues expéditions à chaud avec une isolation thermique uniquement ?
A2 : Les canettes standard ne peuvent pas assurer la sécurité du transport à long terme. Leur dureté matérielle, leur conception structurelle et leurs spécifications de pression conviennent uniquement au stockage à température ambiante, sans aucune optimisation pour une chaleur extrême de 70 ℃. L'isolation ralentit l'absorption de la chaleur mais ne peut pas arrêter la déformation latente due à une pression prolongée. Les canettes personnalisées résistantes aux hautes températures conviennent mieux aux expéditions en vrac sur de longues distances.
volume de l'espace de têteQ3 : Les différentes tailles de canettes nécessitent-elles des normes ajustées ?
A3 : Les paramètres réglables s’adaptent à différents volumes de réservoir. Les petites canettes maintiennent un rapport d'espace libre de 12 à 15 %, tandis que les grandes canettes adoptent une plage de 10 à 12 %. La correspondance ciblée de l'espace de tête s'adapte aux règles de vaporisation uniques et stabilise la sécurité du transport.
SAILON livresolutions professionnelles personnalisées en aérosol en étainpour tous les scénarios d’expédition à haute température. Nous adaptons le savoir-faire et les plans de production en fonction des formules de matériaux du client, des cycles d'expédition et des environnements de stockage. Notre usine élimine fondamentalement les problèmes de renflement, de fuite et de déformation et garantit une qualité stable pour les expéditions en vrac.