


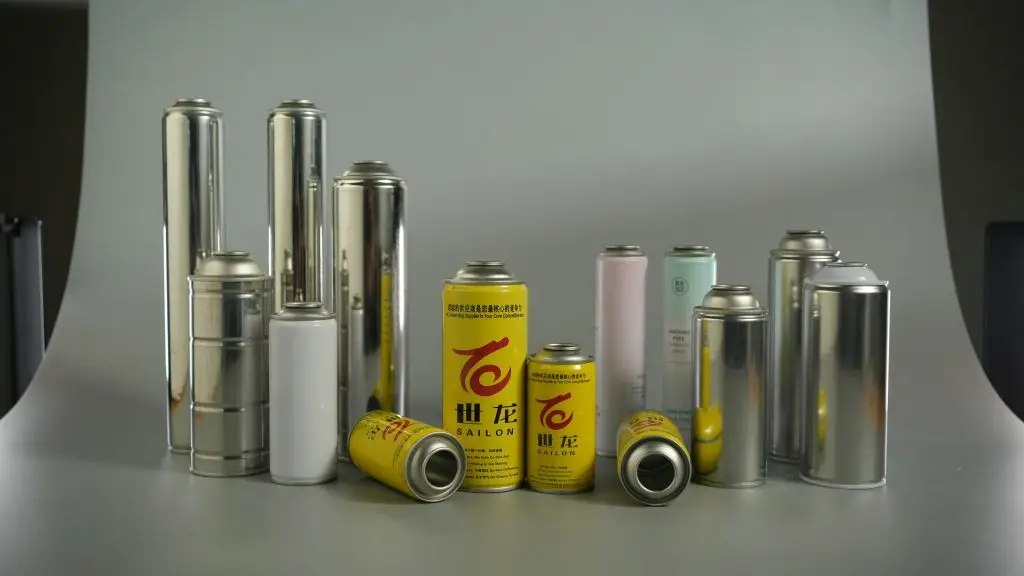
Dans la production de masse et la chaîne d'approvisionnement mondiale de revêtements aérosols à deux composants (2K), la précision d'étanchéité structurelle debombes aérosols en fer blanc à col étroitdicte le taux d'échec du durcissement prématuré causé par une micro-fuite interne du piston.
De nombreux fabricants de peintures de finition automobile hautes performances et d'apprêts industriels à haute teneur en solides souffrent de pertes invisibles chroniques : les produits non ouverts et non activés gélifient, s'agglutinent ou durcissent complètement progressivement au cours des cycles d'entreposage standard. Ces échecs sont rarement causés par des défauts dans la formulation de la peinture elle-même. Au lieu de cela, la grande majorité sont des réactions en chaîne déclenchées par des fuites de l’ordre du micron dans le système de scellement du fond de la bombe aérosol.
Un détail critique souvent négligé par les responsables de production est que la réaction de durcissement des revêtements 2K ne se produit pas exclusivement après l'activation manuelle de la perforation. S'il existe des espaces microscopiques invisibles à l'œil nu dans le joint inférieur du piston, l'humidité atmosphérique et l'oxygène pénétreront continuellement dans la boîte. Cela déclenche lentement la réaction de réticulation entre le durcisseur (tel que les isocyanates) et la résine.
Particulièrement dans les environnements d'entreposage caractérisés par des températures fluctuantes et une humidité élevée, comme lors des expéditions transocéaniques, ces micro-fuites s'accélèrent de façon exponentielle. Une peinture en aérosol 2K conçue à l'origine pour une durée de conservation de 12 mois peut complètement échouer en seulement 3 à 6 mois, entraînant d'importants coûts de rebut de lot et des litiges de garantie pour les acheteurs B2B.
1. Mécanisme de défaillance du durcissement prématuré : la voie des fuites au niveau du micron
Les peintures en aérosol 2K utilisent un système à double chambre où la peinture de base et le durcisseur sont stockés séparément. Ils s'appuient sur une structure de piston de perforation dédiée au fond pour obtenir un mélange instantané juste avant l'application. La valeur fondamentale de cette architecture réside dans une isolation et une étanchéité absolues lors du stockage à long terme. Les bombes aérosols standard n'ont tout simplement pas les tolérances d'usinage et les configurations d'étanchéité requises pour stocker en toute sécurité les revêtements 2K hautement réactifs.
Du point de vue de la fabrication et de la science des matériaux, la plupart des défaillances de produits proviennent de déformations thermiques différentielles :
- Variation de dilatation thermique : conventionnelbombes aérosol droitesutilisent généralement des pistons en plastique génériques. Les coefficients de dilatation thermique du substrat en fer blanc et du joint en plastique diffèrent considérablement. En cas de températures saisonnières changeantes ou de fluctuations jour-nuit lors du transport maritime, le corps de la boîte et le piston subissent des micro-déplacements. Au fil du temps, cela forme des canaux micro-capillaires stables pour les fuites.
- Pénétration d'humidité et déséquilibre chimique : Pour les apprêts automobiles à haute viscosité et à haute teneur en solides, même des traces d'humidité perturbent rapidement l'équilibre de gonflement entre les solvants et les résines. Cela déclenche un durcissement prématuré localisé, qui finit par se propager jusqu'à ce que la boîte entière durcisse.
- Défaillances de la valve secondaire : Si les configurations du corps de la bombe et de l'orifice de la valve ne correspondent pas, cela déclenche des « crachats » d'aérosol et une décharge inégale pendant l'application. Cela entraîne une pulvérisation excessive, des textures rugueuses ou une pulvérisation intermittente, compromettant gravement la qualité du revêtement final et la réputation de votre marque sur le marché.
2. Boîtes droites et boîtes en fer blanc à col personnalisé : comparaison des paramètres
Pour éradiquer le durcissement prématuré et une mauvaise atomisation à la source, l’ingénierie structurelle, les composants d’étanchéité et les paramètres d’atomisation doivent être optimisés dès le départ. Le tableau ci-dessous présente les différences de performances basées sur les données de tests réels pour les revêtements bi-composants 2K :
| Type et configuration possibles | Pression interne à 20°C | Contenu solide compatible (NV) | Résistance à l’étanchéité et aux fuites (taux de fuite par cycle thermique) | Performances d'atomisation et de pulvérisation | Stabilité de la durée de conservation (stockage standard) |
| Bidon droit standard + vanne à orifice unique | 0,55 MPa | <35 % Revêtements à faible viscosité | Risque élevé de micro-fuites en cas de changements de température ; Le taux d'échec à 6 mois atteint 78%. | Les revêtements à haute teneur en solides s'obstruent facilement ; le taux de crachats et de pulvérisations excessives dépasse 85 %. | La gélification et le durcissement se produisent en 3 à 6 mois. |
| Bidon droit standard + valve modifiée à double orifice | 0,62 MPa | 35 % à 45 % de revêtements à viscosité moyenne | Stable à température ambiante constante ; sujet à des micro-fuites invisibles sous cycles thermiques. | Atomisation relativement uniforme ; défauts mineurs de pulvérisation sur les bords du jet. | Stable pendant environ 8 mois ; très vulnérable aux climats extrêmes. |
| Boîte en fer blanc à col étranglé SAILON + actionneur/vanne personnalisé | 0,68 MPa (stabilisation constante) | >50 % de revêtements à haute teneur en solides | Joints doubles FKM (fluorocarbone); Aucune fuite vérifiée au niveau du micron sur toutes les plages de température. | Solution technique anti-crachats ; Atomisation ultra fine et uniforme sans colmatage ni surpulvérisation. | 12 à 18 mois de stabilité à long terme sans durcissement ni gélification prématurés. |
3. Boîtes en fer blanc à col sailon : avantages de la personnalisation pour les revêtements 2K
Spécialement conçu pour les goulots d'étranglement de stockage et les exigences de performances des revêtements à deux composants, SAILON a amélioré quatre dimensions critiques de la fabrication d'aérosols :
- Col de forgeage à froid monobloc de haute précision : en abandonnant les tolérances d'assemblage des boîtes droites traditionnelles, nous contrôlons avec précision la tolérance d'ajustement radial entre l'embouchure de la boîte et le piston. Cela élimine tous les micro-espaces causés par la déformation thermique, garantissant ainsi une intégrité absolue du joint avant l'activation de la perforation.
- Composants d'étanchéité doubles FKM (Viton) : équipés de joints toriques en fluorocarbone (FKM) double couche, haute température et résistants aux solvants. Ceux-ci sont chimiquement modifiés pour résister à la pénétration agressive des durcisseurs 2K, empêchant le gonflement, le vieillissement et la déformation du joint afin de couper complètement les canaux de fuite capillaire.
- Revêtement interne anticorrosion par électrophorèse anodique : contrairement aux revêtements standard appliqués par pulvérisation, l'ensemble de l'intérieur de la boîte est soumis à un processus d'électrophorèse anodique avancé. Cela garantit un revêtement barrière ultra-uniforme et sans piqûres qui protège le substrat en fer blanc des résines hautement actives, empêchant ainsi les réactions chimiques qui provoquent la dégradation du produit.
- Étalonnage de l'orifice de la vanne basé sur la dynamique des fluides : L'orifice de la vanne et les canaux auxiliaires sont calibrés avec précision en fonction de la viscosité exacte du revêtement et des rapports solide/solvant du client. Cela correspond aux caractéristiques de rhéofluidification des amorces à haute teneur en solides, éliminant les échecs d'atomisation, la pulvérisation et les décharges intermittentes.
4. Sélection et dépannage des bombes aérosols 2K
Q1 : Lorsque les revêtements 2K durcissent pendant le stockage, comment pouvons-nous déterminer rapidement s'il s'agit d'un problème de formulation de peinture ou d'une micro-fuite de scellement de boîte ?
A:Cela peut être vérifié via un simple test de contrôle inversé. Prenez le même lot de peinture et remplissez les pots standards et les pots en fer blanc à col personnalisé SAILON. Conservez-les à l’envers dans des conditions de température et d’humidité identiques pendant 90 jours. Si la peinture des pots standards durcit alors que les pots rétrécis restent intacts, il s'agit d'un cas définitif de durcissement prématuré causé par des micro-fuites du piston. Dans ce scénario, vous devez optimiser la structure de l’emballage plutôt que de modifier la formulation chimique.
Q2 : Pourquoi les apprêts 2K à haute teneur en solides doivent-ils utiliser des bombes à col étroit au lieu de bombes aérosol droites standard ?
A:Les apprêts à haute teneur en solides présentent une teneur élevée en résine et une viscosité élevée, exigeant une stabilité de pression interne et une précision d'étanchéité exceptionnelles. Les tolérances plus souples des canettes droites ne parviennent pas à bloquer l’humidité au niveau du micron sur des périodes prolongées. Les boîtes étranglées offrent une rigidité structurelle supérieure et des tolérances mécaniques plus strictes. Lorsqu'ils sont associés à des vannes personnalisées, ils représentent la norme d'emballage optimale pour prévenir la dégradation du produit et les défauts d'application dans les applications 2K à haute teneur en solides.
Q3 : Comment pouvons-nous tester rapidement la fiabilité du scellement des bombes aérosols 2K avant l'expédition afin d'atténuer les risques liés à la chaîne d'approvisionnement mondiale ?
A:Nous vous recommandons d'utiliser un test de cycle thermique. Placez les boîtes finies en position inversée et soumettez-les à des cycles de température alternés allant de -10°C à 45°C pendant 72 heures. Ensuite, utilisez des manomètres et des viscosimètres de précision pour vérifier la stabilité de la pression interne et la fluidité du revêtement. Les canettes qui passent sans chute de pression ni gélification sont pleinement qualifiées pour résister à plus de 12 mois d'expédition transocéanique et d'entreposage à long terme.
Q4 : Le réglage précis du diamètre de l’orifice de la valve peut-il résoudre complètement les problèmes de « crachats » d’aérosols ?
A:La modification du diamètre de l'orifice à elle seule ne résoudra pas complètement le problème. Le crachat est un sous-produit complexe de la viscosité du revêtement, de la pression du propulseur et de l’architecture interne des valves. L'éradication des décharges intermittentes et des pulvérisations excessives nécessite un étalonnage trois-en-un qui synchronise les orifices de la vanne principale/auxiliaire, les rapports de propulseur et la pression interne stable de la canette étranglée.
5. Conclusion : concevoir des bombes aérosols 2K pour le marché mondial
Pour les fabricants B2B de peintures en aérosol à deux composants, la stabilité du produit dépend autant de la compatibilité technique du contenant d'emballage et du système d'étanchéité que de la formulation chimique.
En mettant en œuvre des boîtes à col en fer blanc de haute précision équipées de joints chimiquement modifiés et de paramètres d'atomisation personnalisés, les fabricants peuvent éliminer à la fois le durcissement par micro-fuites cachées et les mauvaises performances de pulvérisation. SAILON propose des solutions complètes et uniques de personnalisation des bombes aérosols pour les marques mondiales de finition automobile, de revêtements industriels haute performance et de couches de finition haut de gamme. De l’ingénierie structurelle et des mises à niveau de fabrication au réglage des paramètres des fluides, nous protégeons la qualité de vos produits depuis l’usine jusqu’aux mains de l’utilisateur final.