


Introduction
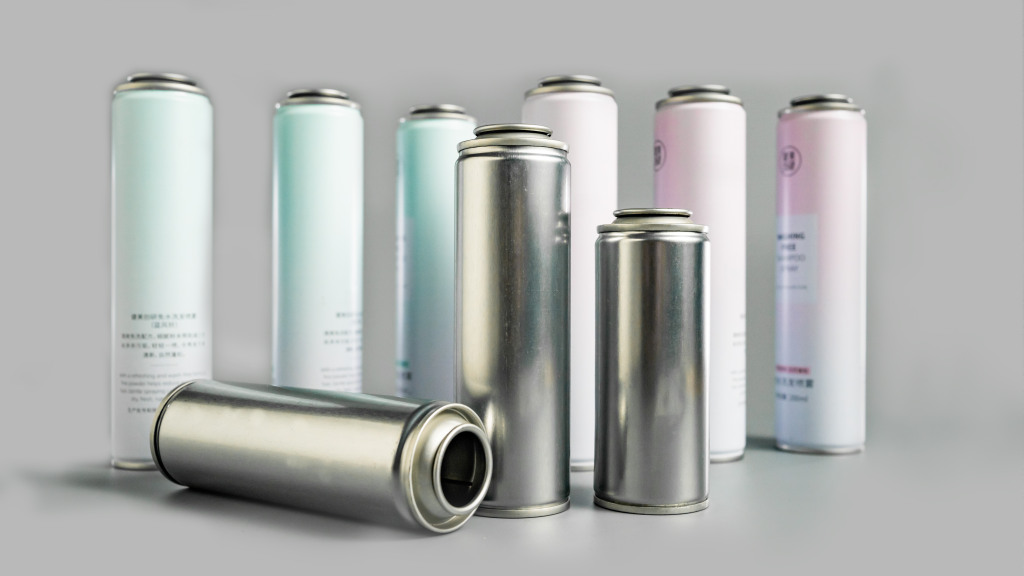
Dans la production et la transformation de masse de boîtes à col en fer blanc, le processus de striction est un maillon essentiel qui détermine le taux de qualification de formage et les performances d'étanchéité des corps de boîtes. De nombreuses boîtes présentent progressivement des problèmes tels qu'une épaisseur de paroi instable, de minuscules rides et des fissures cachées au niveau du goulot après le formage, le remplissage et le scellage du goulot. Ces défauts apparaissent rarement lorsque les produits sortent de la chaîne de production, mais la plupart d'entre eux surviennent pendant l'entreposage, le transport et l'utilisation finale, entraînant facilement des mises au rebut de lots, des retards de commande et une réputation de qualité ternie. Surtout avec la demande croissante de canettes légères et de formes spéciales personnalisées ces dernières années, la combinaison de matériaux ultra-minces et de formes de col complexes a plongé de nombreux fabricants dans le dilemme d'une qualité de formage instable.
En fait, la plupart des gens ne remarquent que les défauts de surface tels que les fissures et les rides, mais ignorent la cause profonde du problème : il ne s'agit pas d'une simple erreur d'équipement ou de fonctionnement, mais d'un déséquilibre d'adaptation dans de multiples dimensions, notamment les performances des matériaux, la conception du moule, les passes de formage et le contrôle de l'épaisseur des parois. Avec des années d'expérience dans la production debombes aérosol à col en fer blanc personnalisées, l'équipe technique de SAILON a accumulé un grand nombre de cas de production en série, prouvant que plus de 90 % des défauts de striction peuvent être évités grâce à l'optimisation du pré-processus et à la sélection des matériaux.
1. Principales causes des rides et des fissures dans le processus de rétrécissement du fer blanc
Le formage par striction est un processus d'étirement et de mise en forme par extrusion forcé pour le fer blanc, et le matériau métallique a un taux de tolérance aux défauts extrêmement faible pour la déformation. Tout écart de paramètre entraînera directement des défauts de formage. En combinaison avec les dernières données mesurées sur le traitement des canettes en 2026, nous trions les causes de défauts à haute fréquence en trois dimensions principales, couvrant la précision des matériaux, des processus et des matières premières :
1.1 Allongement insuffisant du substrat dépassant la limite de déformation de formation
Le fer blanc à double réduction (DR) est un matériau de base courant pour la production de canettes, caractérisé par une dureté élevée et une forte résistance à l'extrusion, qui répond aux exigences de base de résistance à la pression des canettes. Cependant, ce matériau présente un inconvénient évident : une ductilité extrêmement médiocre, l'allongement à la rupture mesuré des matériaux DR conventionnels n'étant que de 2,2 % à 3,3 %. Dans le processus de formation de strictions en fer blanc à paroi mince, la plaque doit subir de multiples déformations de flexion, de retrait et d'étirement. L'allongement ultra-faible ne peut pas s'adapter au processus de striction avec un radian important et une course profonde, et des fissures cachées apparaîtront au niveau de la transition de l'angle R de l'embouchure de la boîte une fois que la plage de déformation dépasse la limite.
De nombreux fabricants adoptent uniformément des matériaux DR ultra-fins pour produire tous les types de canettes afin de contrôler les coûts des matières premières, quels que soient les rétrécissements peu profonds ou profonds et les structures de forme spéciale, qui sont la principale cause des défauts fréquents des lots.
1.2 Passes de formage déraisonnables conduisant à une accumulation de contraintes résiduelles
Le nombre de passes de formage détermine directement l'uniformité de la déformation du métal. Le mode de production traditionnel adopte principalement le processus de striction en 3 passes pour poursuivre une production de masse rapide, avec une large plage de déformation en un seul processus de formage. Le fer blanc ne peut pas relâcher progressivement les contraintes et une grande quantité de contraintes résiduelles s'accumule dans la zone de transition de striction.
Les procédures de formage par compression peuvent-elles réellement améliorer l’efficacité de la production ? La réponse est évidemment non. Le stress résiduel continue à se libérer après la formation de la boîte. Après la pression de remplissage ultérieure, le changement de différence de température et les vibrations de transport, des rides et des fissures apparaissent progressivement au niveau de la position du rétrécissement plat, ce qui augmente considérablement le taux de défauts et augmente les coûts implicites de reprise et de mise au rebut.
1.3 Fluctuation de l’épaisseur de paroi des matières premières provoquant une concentration de contraintes locales
La précision initiale de l’épaisseur de paroi des feuilles de fer blanc est un détail facilement ignoré par la plupart des fabricants. Si la tolérance d'épaisseur de paroi des feuilles entrantes par lots dépasse la plage standard de l'industrie de ± 0,012 mm, le degré de réduction de l'épaisseur de paroi des corps de boîte sera complètement déséquilibré après le laminage et le façonnage par des moules à rétreint.
Pour les canettes dont l'épaisseur de paroi est inégale, la contrainte se concentrera continuellement sur l'angle de courbure le plus fin du col, ce qui explique pourquoi certains produits sont intacts tandis que d'autres présentent des rides et des fissures dans le même lot.
2. Comparaison des processus de striction traditionnels et de la sélection des matériaux
Visant les problèmes de production deboîtes à col en fer blanc de forme spécialeet des boîtes à rétreint profond, nous avons comparé les effets de formage des processus traditionnels et des processus de rétreint progressifs en plusieurs étapes à travers des milliers de tests de production de masse, et avons trié des schémas de sélection standardisés combinés aux avantages de performance de différents matériaux pour nous adapter à la production de boîtes avec divers besoins de personnalisation :
| Processus de formage | Épaisseur de feuille applicable | Matériau de fer blanc préféré | Taux de réduction de l’épaisseur moyenne des parois | Taux de défauts de production de masse | Scénarios de canettes applicables |
|---|---|---|---|---|---|
| Processus traditionnel de striction en 3 passes | ≤0,17 mm | DR Fer blanc à double réduction | 22.68% | 3.11% | Bombes aérosols rondes standard à col peu profond conventionnelles avec des formes simples et une faible plage de déformation |
| Processus de striction progressive en 6 à 8 passes | 0,15-0,28 mm | Fer blanc trempé à réduction unique T4-CA | 11.27% | 0.47% | Boîtes en fer blanc à col profond, boîtes à fermeture à col de forme spéciale, boîtes personnalisées légères à paroi mince avec déformation complexe et exigences de haute précision |
Les données mesurées montrent clairement les avantages majeurs du processus de striction progressive en plusieurs étapes. En divisant la grande déformation unique en minuscules mises en forme dans chaque procédure et en l'associant aux procédures de recuit pour restaurer la ductilité de la feuille à mi-chemin, la contrainte métallique peut être libérée au maximum. Le taux d'allongement de 8,6 % du fer blanc trempé T4-CA est bien supérieur à celui des matériaux DR ordinaires, s'adaptant parfaitement à toutes sortes d'exigences de rétreint personnalisées très difficiles.
À l'heure actuelle, SAILON adopte à l'avance la technologie de simulation par éléments finis FEA pour simuler la répartition des contraintes et le changement d'épaisseur de paroi des boîtes pendant tout le processus de rétreint avant l'ouverture du moule et la production de masse, prédisant avec précision les points de risque de fissures et de rides et évitant les défauts de production de masse dès la source de conception.
3. Points d’optimisation fondamentaux pour la production de boîtes de conserve à col en fer blanc
Combiné avec une expérience pratique de production de masse, un contrôle de qualité stable deboîtes à col en fer blancne nécessite pas de transformation complexe de l'équipement. Il lui suffit de mettre en œuvre les points de gestion affinés suivants :
- Faites correspondre les matériaux à la demande et évitez une sélection unique : les matériaux DR peuvent être utilisés pour les canettes standard afin de contrôler les coûts, tandis que le fer blanc T4-CA à haute ductilité est préféré pour les canettes personnalisées à col profond, de forme spéciale et ultra-minces.
- Optimiser la structure de transition des moules, agrandir de manière appropriée le radian de l'angle R, réduire la force d'étirement au moment de la striction et réduire la probabilité de concentration de contraintes locales
- Contrôlez strictement la précision des matériaux entrants, tamisez les feuilles présentant un écart excessif d'épaisseur de paroi avant l'entreposage et éliminez les défauts de formage causés par la fluctuation de l'épaisseur de paroi à partir de l'extrémité de la matière première.
- Ajustez les passes de formage en fonction de la complexité des boîtes, adoptez plus de 6 passes de rétreint progressif pour les boîtes complexes et optimisez la ténacité des matériaux grâce aux procédures de recuit.
4. Questions fréquemment posées par les clients
Lors de l'assemblage et de la production de diverses bombes aérosols à col en fer blanc personnalisées, nous avons trié les questions fondamentales les plus préoccupantes des clients et donné des réponses précises basées sur l'expérience pratique de la production de masse :
[Matériau Q] Q1 : Le remplacement complet par du matériau T4-CA est-il obligatoire pour la production en série de canettes à col ultra-fin ?
R : Un remplacement complet n’est pas requis. Pour les canettes standard avec une striction peu profonde et des structures simples, les feuilles DR à double réduction peuvent toujours être utilisées après avoir optimisé les paramètres de congé de moule et affiné la vitesse de formage, ce qui permet de contrôler efficacement les coûts de production. Les matériaux T4-CA à haute ductilité sont la seule solution fondamentale pour réduire les taux de défauts pour les boîtes personnalisées avec col profond, fermeture de forme spéciale et déformation radian importante.
[Processus Q] Q2 : La simulation FEA peut-elle remplacer complètement les procédures de moulage d'essai ?
R : Il ne peut pas être complètement remplacé. La simulation FEA peut éliminer à l’avance plus de 70 % des failles de conception et de processus et éviter la plupart des défauts structurels. Cependant, la production de masse est affectée par des variables telles que les conditions de fonctionnement des équipements, la température et l'humidité ambiantes et les différences entre les lots de matériaux. La production d’essais en petits lots reste un maillon nécessaire pour vérifier la stabilité du processus.
[Contrôle qualité Q] Q3 : Une fluctuation excessive de l'épaisseur de la paroi au niveau du col peut-elle être réparée et rectifiée ultérieurement ?
R : Il est fondamentalement impossible de le réparer ultérieurement. Le formage par striction appartient à la déformation plastique irréversible du métal. L'écart d'épaisseur de paroi et l'accumulation de contraintes sont tous générés lors d'un formage unique. Un polissage et un façonnage ultérieurs ne feront qu'aggraver les dommages. La seule solution efficace est l’optimisation du pré-processus et la sélection précise des matériaux.
Conclusion
Après tout, les problèmes de fissures, de rides et d'épaisseur de paroi instable deboîtes à col en fer blancne sont jamais causés par un processus unique, mais par un projet systématique intégrant les performances des matériaux, la conception des moules, la technologie de formage et la gestion du contrôle qualité. Avec l'amélioration continue des exigences du marché en matière de légèreté, de personnalisation et de haute précision des canettes, le processus de production traditionnel étendu ne peut plus répondre aux besoins d'une production de masse de haute qualité.
SAILON se concentre sur la production personnalisée de diverses boîtes à col en fer blanc de forme spéciale et de bombes aérosols à col profond, avec des solutions matures pour la prédiction de simulation FEA, la mise en service du processus de col en plusieurs étapes et l'adaptation des matériaux. Si vous avez des besoins en matière de personnalisation de canettes et d'optimisation de processus, n'hésitez pas à envoyer vos dessins de conception de canettes et vos exigences de production. Nous vous fournirons un rapport d'analyse exclusif et gratuit de la formabilité des strictions pour éviter avec précision les défauts de production de masse et garantir la qualité de formage et la stabilité de chaque lot de produits.