


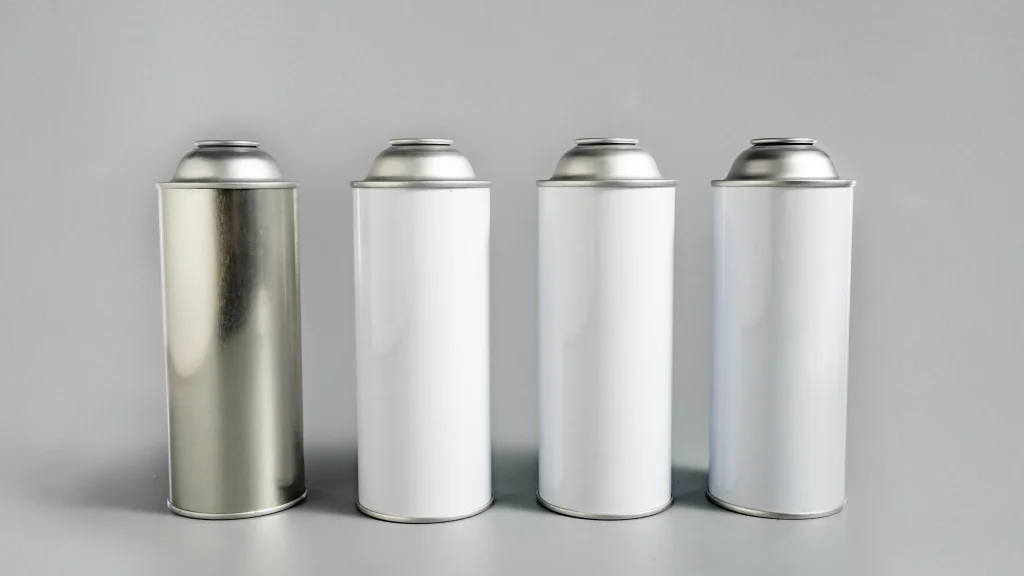
En ouvrant un conteneur d'expédition, vous découvrirez des taches de rouille rampant le long des coutures de votreboîtes de conserve en aérosolest le pire cauchemar de tout responsable des achats. Les canettes qui ont passé avec brio l’inspection en usine arrivent souvent dans les ports tropicaux avec une corrosion disgracieuse après un peu plus d’une semaine de transit sur les voies de navigation équatoriales. Pour les entreprises qui développent des emballages aérosols personnalisés, cela se traduit directement par des expéditions rejetées, des stocks gaspillés et des relations clients tendues.
Forte d'une vaste expérience dans la structure des emballages métalliques et la protection des surfaces, SAILON a démêlé la chaîne de la corrosion dans les environnements marins à haute température et à haute humidité. Voici une norme d'exécution antirouille quantifiable et testée sur le terrain couvrant tout, depuis les matériaux de base et les durcissements du revêtement jusqu'au contrôle de l'humidité au niveau du conteneur.
I. L'anatomie de la « pluie de conteneurs » : pourquoi les voyages courts provoquent une grave corrosion
Beaucoup attribuent la rouille de transit simplement à une « humidité élevée », mais rares sont ceux qui examinent la physique destructrice à l’intérieur d’un conteneur scellé lors d’un voyage maritime – un phénomène largement connu sous le nom de Container Rain.
- L'oscillation thermique (« pluie de conteneurs ») : lorsque les navires traversent les eaux équatoriales, le rayonnement solaire diurne intense pousse la température interne du conteneur au-delà de 50 °C. Le refroidissement nocturne des océans fait rapidement baisser la température des parois des conteneurs. Ce violent delta de température diurne force la vapeur d’eau emprisonnée à l’intérieur à se condenser sur le plafond et les parois latérales, faisant pleuvoir continuellement des gouttelettes sur les boîtes de conserve en fer blanc empilées et trempant leur vernis extérieur.
- Micro-batteries électrochimiques sur les bords coupés : Une menace plus insidieuse se cache dans la géométrie physique de la canette. L'estampage des extrémités supérieure et inférieure expose le fer nu le long des arêtes de coupe sans étamage. Sous une humidité élevée et des traces de sel en suspension dans l'air, ces bords bruts forment des cellules galvaniques microscopiques avec l'air ambiant, entraînant la corrosion électrochimique vers l'intérieur de la coupe. C'est pourquoi la rouille provient presque toujours de la double couture.
- Porosité du vernis : Les vernis transparents économiques standards laissent les pores microscopiques invisibles à l'œil nu après durcissement. Une infiltration soutenue de vapeur finit par briser ces pores, créant des piqûres dispersées sur le corps de la boîte qui se transforment en taches de rouille visibles au fil du temps.
II. Améliorations des matériaux et des processus en usine
S’appuyer uniquement sur les emballages de fin de chaîne pour sauver les canettes de qualité inférieure est une bataille perdue d’avance. La véritable résistance à la corrosion commence sur la chaîne de production :
1. Sélection de fer blanc à plusieurs niveaux
La distribution nationale standard repose généralement sur du fer blanc double face à 2,8/2,8\text{ g/m}^2$ : adapté aux climats secs, mais impuissant face à l'humidité tropicale persistante. Pour les routes d'Asie du Sud-Est caractérisées par une chaleur, des précipitations et une salinité élevée toute l'année, SAILON recommande d'augmenter le poids du revêtement extérieur en étain à5,6 $/5,6\text{ g/m}^2$. Cette couche d'étain plus épaisse agit comme une barrière dense, retardant considérablement le contact direct de l'humidité avec le substrat en fer, pour un rapport coût/performance optimal.
2. Vernis extérieur résistant aux intempéries et contrôle du durcissement
- Améliorez les qualités de vernis : abandonnez les vernis acryliques génériques au profit de revêtements en polyester de qualité extérieure ou en acrylique modifié offrant une résistance supérieure à la chaleur, à l'humidité et au brouillard salin.
- Verrouillage de l'épaisseur du film : contrôlez strictement les températures du four de durcissement et les vitesses de ligne pour maintenir une épaisseur de film sec entre les 3μm et 5μm. Trop mince provoque des micropores excessifs ; trop épais conduit à la fragilité et à l’écaillage.
- Additifs d'étanchéité pour joints : mélangez des inhibiteurs de rouille en phase liquide directement dans le composé d'étanchéité utilisé dans les joints doubles. Cela remplit les micro-crevasses créées lors du sertissage, empêchant ainsi la pénétration de l'humidité.
3. Liste de contrôle pour l'optimisation des structures physiques
- Conception à boucle complète : adoptez des profils d'estampage à boucle complète pour les extrémités supérieure et inférieure afin de minimiser la surface exposée des bords en fer nu.
- Pulvérisation automatisée des bords : intégrez un poste de travail automatisé de pulvérisation des bords pendant le formage pour recouvrir tous les bords de coupe bruts d'une huile d'étanchéité antirouille spécialisée, formant ainsi une barrière hydrophobe localisée.
- Pression de joint optimisée : augmentez légèrement la pression de joint pour garantir que le composé d'étanchéité est réparti uniformément, réduisant ainsi les espaces de rétention d'eau.
- Refroidissement complet avant l'emballage : assurez-vous que les canettes finies sont complètement refroidies avant l'emballage pour éviter que la chaleur résiduelle ne génère de la condensation interne à l'intérieur des sacs en polyéthylène scellés.
III. Normes quantifiées d’emballage et de chargement des conteneurs
Une fois les mises à niveau techniques mises en place, l’emballage post-production et le rangement des conteneurs déterminent la durée de conservation de la défense antirouille.
- Sacs antirouille VCI par rapport aux sacs PE standard : abandonnez les sacs en plastique standard. Scellez des palettes entières de canettes dans des sacs VCI (Volatile Corrosion Inhibitor). Des molécules de vapeur à libération lente saturent l'espace clos, déposant une couche passivante monomoléculaire invisible sur la surface métallique qui arrête chimiquement l'oxydation.
- Doublures de palette avec barrière contre l'humidité : Posez du papier kraft avec barrière contre l'humidité complètement à plat sur la base des palettes en bois. Cela empêche l'humidité ambiante du bois de migrer vers le haut, protégeant ainsi la couche inférieure des canettes de la corrosion ponctuelle localisée.
- Déshydratants pour conteneurs à haute absorption : jetez le placement aléatoire du déshydratant. Utilisez des packs déshydratants de chlorure de calcium à haute efficacité suspendus à un taux standard d'au moins 1,5 kg par mètre cube d'espace de conteneur. Accrochez-les en priorité le long des ondulations latérales intérieures et des espaces de chargement supérieurs pour piéger de manière agressive la vapeur d'eau libre.
IV. Matrice de solutions antirouille marines à plusieurs niveaux pour l’Asie du Sud-Est
Les acheteurs peuvent sélectionner le package d’exécution antirouille approprié, adapté à la durée du transit et aux conditions climatiques :
| Niveau de solution | Configuration complète de l'emballage | Durée de protection efficace | Itinéraire cible et adéquation environnementale | Coût Prime |
| Niveau de base | En sac PE standard + Palette en bois + Sachets de gel de silice limités | 7 à 10 jours | Itinéraires tempérés courts, transit terre-mer régional sec | Référence de base |
| Niveau standard | Sacs VCI scellés sur palette + Papier anti-humidité inférieur + Déshydratants quantitatifs au chlorure de calcium | 30 – 45 jours | Toutes les routes maritimes d'Asie du Sud-Est, directes vers les ports humides comme Jakarta, Port Klang, Singapour | +3% à +5% |
| Niveau avancé | Substrat double fer blanc de gros calibre + Vernis extérieur épais résistant aux intempéries + Sacs VCI scellés + Enveloppe extérieure en feuille d'aluminium | 90+ jours | Voyages trans-équatoriaux ultra-longs, transbordements multiples, escale extérieure prolongée à bâbord | +8% à +12% |
💡 Aperçu de l'industrie : pour les hubs d'Asie du Sud-Est comme Jakarta, Port Klang et Hô Chi Minh-Ville, où les marchandises sont fréquemment confrontées à des tempêtes tropicales soudaines lors du déchargement, le niveau Standard offre l'équilibre optimal entre atténuation des risques et rentabilité.
V. Questions fréquemment posées
Q1 : Les cartons extérieurs en carton ondulé sont fortement moulés et humides lors du déchargement du conteneur, mais les boîtes ne présentent aucune rouille visible. Dois-je agir ?
A:Une intervention immédiate est obligatoire. Les cartons moisis indiquent que l’humidité du microenvironnement interne a gravement dépassé les seuils de sécurité. L'humidité s'est probablement déjà déposée sur les surfaces des boîtes, même si la corrosion électrochimique n'a pas encore formé de taches de rouille rouges visibles. Le bon protocole : retirez immédiatement les emballages endommagés, déplacez l'ensemble du lot dans un entrepôt déshumidifié à température contrôlée pour le séchage à l'air, essuyez les murs extérieurs avec des lingettes non pelucheuses imbibées d'alcool de haute pureté pour éliminer les résidus de sel et la condensation, et remballez-les en utilisant des sacs intérieurs VCI et des boîtes extérieures flambant neufs pour éviter une apparition soudaine de rouille lors du stockage ultérieur.
Q2 : Lors de l'exécution d'une production à grand volume, le traitement des bords entièrement bouclés augmente légèrement les temps de cycle. Existe-t-il des alternatives à faible coût ?
A:Si l'efficacité de la ligne de production constitue un goulot d'étranglement, évitez les modifications structurelles complètes et ajoutez plutôt un applicateur de pulvérisation d'huile simplifié sur la ligne de formage d'extrémité pour pulvériser de l'huile antirouille de bord sur les bords coupés estampés. Cela ne nécessite aucun ajustement du moule et n’ajoute qu’une seule étape de pulvérisation légère, établissant une barrière hydrophobe durable suffisante pour résister à l’humidité maritime courante à grande échelle.
Q3 : Si j'utilise déjà des sacs antirouille VCI, pourquoi ai-je encore besoin de déshydratants pour conteneurs ?
A:Ils remplissent des fonctions complémentaires et non interchangeables. Les sacs VCI gèrent la passivation de la corrosion au niveauniveau micro-emballageà l’intérieur d’emballages individuels de palettes. Les déshydratants pour conteneurs régulent l'humidité relative globale dans leespace de conteneur de macro, supprimant la formation d'une forte condensation sur le plafond du conteneur qui peut couler et saturer les cartons extérieurs. Compte tenu des variations extrêmes de température équatoriale, combiner les deux constitue la stratégie infaillible pour passer sans problème les inspections des douanes et des clients.
En tant que partenaire dédié de la chaîne d'approvisionnement, spécialisé dans le cycle completpersonnalisation de boîte de conserve en aérosol,SAILON considère l'intégrité des produits après transit comme la référence ultime en matière de qualité. Qu'il s'agisse de tester les stocks de matières premières au brouillard salin ou d'équiper les expéditions de protocoles d'emballage rigoureux résistant à l'humidité, nous aidons les marques à relever les défis du transport maritime tropical. Contactez notre équipe d’ingénierie dès aujourd’hui pour adapter votre voie d’expédition au package de protection personnalisé approprié.