


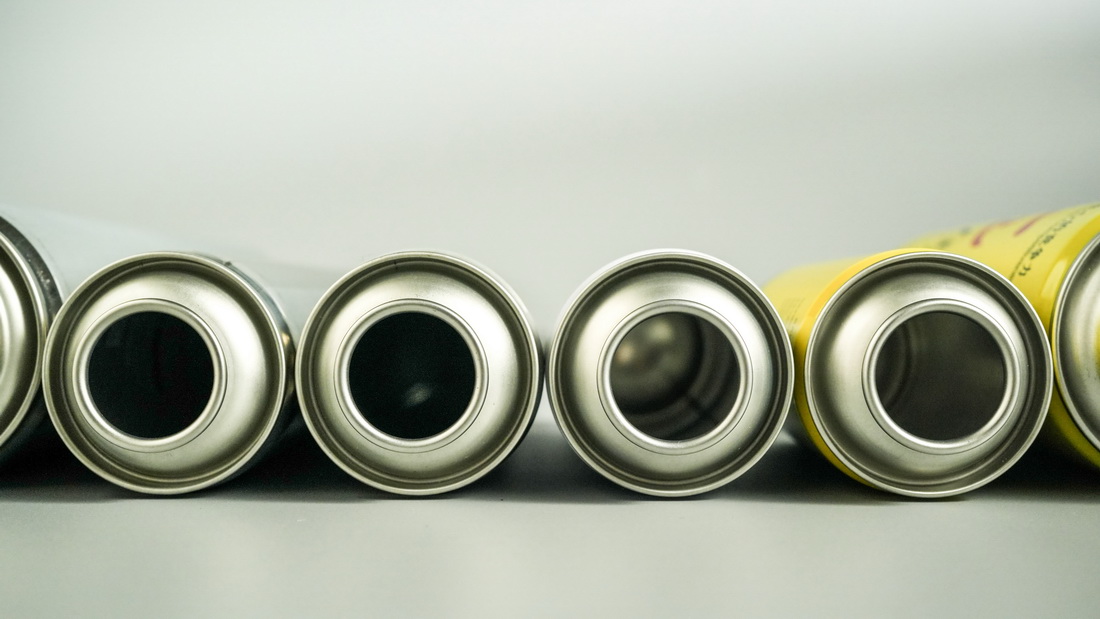
Ovalitas leher kaleng aerosol yang berlebihan merupakan penyebab utama kebocoran umur simpan dan melonjaknya tingkat kebocoran jahitan, serta sering menjadi kendala dalam pengendalian kualitas untuk jalur produksi kaleng berkecepatan tinggi. Dengan pengalaman bertahun-tahun dalam produksi kaleng aerosol pelat timah khusus dan manajemen kualitas, SAILON telah menemukan bahwa sebagian besar masalah kegagalan penyegelan paking kaleng aerosol berasal dari mulut kaleng yang tidak bulat dan deviasi dimensi radial yang disebabkan oleh deformasi leher, bukan peralatan jahitan atau aksesori penyegelan. Banyak produsen berinvestasi besar-besaran dalam mengoptimalkan proses pengisian dan penyegelan bagian belakang, namun mengabaikan kontrol sumber deformasi leher bagian depan, yang pada akhirnya menyebabkan produk cacat massal dan seringnya keluhan purna jual.
1. Definisi Inti: Apa yang dimaksud dengan Ovalitas Leher Can
Ovalitas leher kaleng aerosol (juga dikenal sebagai kebulatan mulut kaleng atau kebulatan mulut kaleng di industri) mengacu pada deviasi dimensi radial antara diameter dalam maksimum dan minimum mulut kaleng setelah pembentukan leher. Ambang batas keamanan industri universal adalah 0,2 mm.
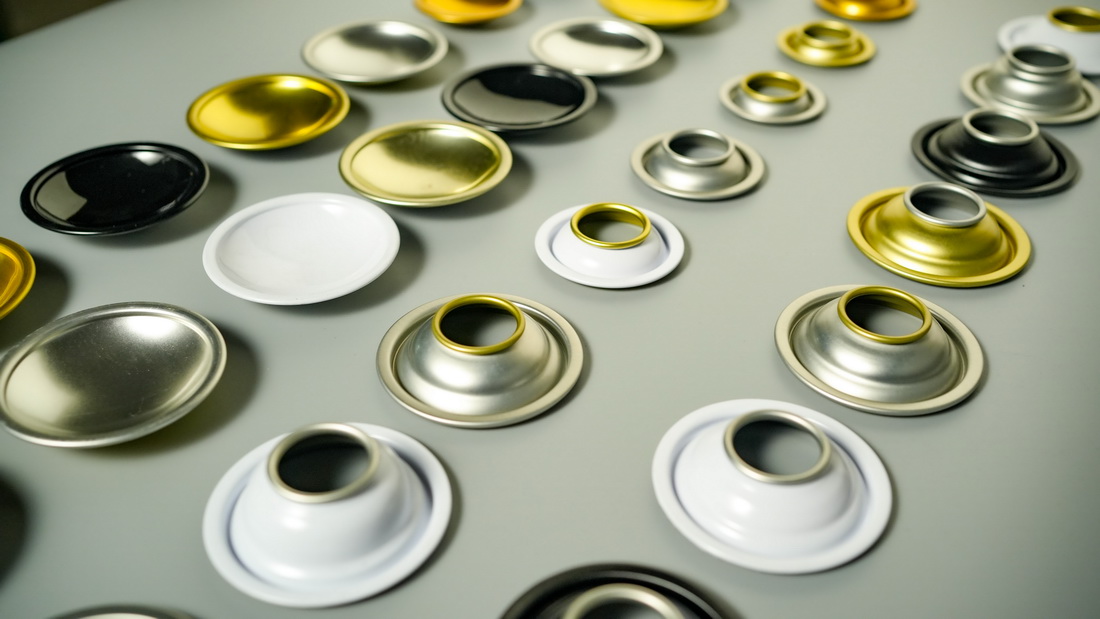
Dalam proses pembentukan tangki, prosedur necking memerlukan ekstrusi radial dan pembentukan mulut kaleng. Pegas elastis yang melekat pada bahan pelat timah, ditambah dengan variabel kecil seperti sedikit keausan cetakan, celah transmisi peralatan, dan ketebalan bahan baku yang tidak rata, akan dengan mudah menyebabkan deformasi asimetris. Penyimpangan tingkat milimeter yang tidak terlihat ini tidak mempengaruhi penampilan tangki, tetapi secara langsung merusak keakuratan pemasangan di antara keduanyatutup kaleng aerosol tinplatedan dapat menyumbat mulut, menimbulkan bahaya tersembunyi bagi kegagalan penyegelan selanjutnya.
2. Mekanisme Kegagalan: Kegagalan Segel Rantai yang Disebabkan oleh Ovalitas Berlebihan
Ovalitas mulut kaleng yang berlebihan secara langsung merusak keseimbangan tekanan pada jahitan mangkuk katup, yang merupakan akar penyebab aerosol dapat memperlambat kebocoran. Proses pelapisan standar memerlukan tekanan yang seragam pada seluruh lingkar mulut kaleng untuk mencapai laminasi logam lapis ganda dengan ketebalan yang sama, sedangkan ketidakbulatan mulut kaleng menyebabkan keadaan ekstrusi berlebih lokal dan pemasangan berongga lokal selama jahitan.
Struktur laminasi yang tidak rata ini tidak dapat dideteksi dengan pengujian kebocoran penangas air konvensional dalam jangka pendek, namun menimbulkan bahaya tersembunyi penyegelan jangka panjang. Selama periode penyimpanan rak 3-6 bulan, paking penyegel karet secara bertahap akan mengendur dan menua di bawah tekanan lokal yang tidak seimbang, yang mengakibatkan kebocoran masa simpan dan hilangnya tekanan kronis pada kaleng yang awalnya memenuhi syarat.
Menurut data produksi massal, setelah stabilitas ovalitas mulut kaleng tidak terkendali, tingkat kebocoran jahitan lini produksi akan melonjak dari standar 0,3% menjadi 3%. Hal ini tidak hanya meningkatkan biaya pemeriksaan ulang manual dan pengerjaan ulang yang cacat secara signifikan, tetapi juga seringnya debugging penghentian jalur produksi mengganggu ritme produksi massal jalur produksi kaleng aerosol berkecepatan tinggi.sdan secara serius mengurangi efisiensi produksi secara keseluruhan.
3. Keterbatasan Inti Metode Inspeksi Tradisional untuk Produksi Massal Presisi Tinggi
Metode pemeriksaan tradisional yang diadopsi oleh sebagian besar pabrik kaleng hanya dapat mencapai penyaringan kualitas yang ekstensif, yang tidak dapat memenuhi persyaratan manajemen presisi tinggi dan penuh waktu dalam pengendalian kualitas pembentukan tangki, sehingga sering terjadi kesalahan deteksi.
- Hubungi mikrometer diameter dalam: Ini hanya mendukung pemeriksaan pengambilan sampel waktu tetap. Menghadapi jalur produksi berkecepatan tinggi di atas 150 kaleng per menit, frekuensi pengambilan sampel 1 kaleng setiap 10 menit tidak dapat menutupi deformasi leher acak dalam produksi massal, dengan risiko deteksi batch yang terlewat sangat tinggi, hanya cocok untuk verifikasi pengambilan sampel laboratorium.
- Pengukur go-no-go mekanis: Ini menilai kualifikasi berdasarkan dimensi fisik. Penggunaan jangka panjang menyebabkan keausan alat ukur dan penilaian yang salah; selain itu, ia tidak dapat membedakan penyimpangan radial mulut dari gerinda tepi kecil, hanya mampu melakukan penyaringan dimensi dasar dengan akurasi rendah.
- Inspeksi visual manual: Ini hanya dapat mengidentifikasi deformasi parah yang terlihat, sama sekali tidak efektif untuk deviasi oval sub-milimeter dalam 0,2 mm, dan hanya dapat berfungsi sebagai metode inspeksi tambahan alih-alih kontrol kualitas inti.
Karena kekurangan deteksi tradisional, industri telah mencapai konsensus: hanya mode inspeksi online penuh yang dapat sepenuhnya menyelesaikan masalah deteksi deformasi mulut kaleng yang terlewat dan mewujudkan kualitas loop tertutup inspeksi pabrik kaleng aerosol.
4. Perbandingan Kinerja Komprehensif Tiga Metode Inspeksi
Tabel di bawah secara intuitif membandingkan perbedaan inti antara deteksi tradisional dan deteksi laser inframerah dari berbagai dimensi seperti skenario akurasi, efisiensi, risiko, dan adaptasi, yang berfungsi sebagai dasar inti untuk pemilihan peralatan kendali mutu lini produksi:
| Metode Inspeksi | Kecepatan Jalur yang Dapat Diadaptasi | Akurasi Pengukuran | Cakupan Inspeksi Penuh | Kemampuan Anti-Interferensi | Spesifikasi Efisiensi Peralihan | Risiko Deteksi Terlewatkan | Skenario Aplikasi |
|---|---|---|---|---|---|---|---|
| Hubungi Mikrometer Diameter Dalam | ≤120 kaleng/menit | ±0,05mm | Pengambilan Sampel Parsial | Lemah | Debugging Manual yang memakan waktu | Tinggi | Pengambilan sampel presisi laboratorium, inspeksi tinjauan batch |
| Pengukur Go-No-Go Mekanis | ≤180 kaleng/menit | ±0,10mm | Pemutaran Manual | Rata-rata | Diperlukan Penggantian Pemasangan | Sedang | Penyaringan dimensi dasar untuk jalur produksi skala kecil berkecepatan rendah |
| Inspeksi Online Laser Inframerah | 150-350 kaleng/menit | ±0,01mm | 100% Inspeksi Penuh | Kuat | Peralihan Sekali Klik 30an | Sangat Rendah | Inspeksi penuh untuk jalur produksi massal berkecepatan tinggi, kontrol kualitas kaleng khusus presisi tinggi |
5. Solusi Inti: Teknologi Kontrol Online Pengukuran Kebulatan Non-Kontak Laser Inframerah
Pengukuran kebulatan non-kontak laser inframerah saat ini merupakan solusi teknis optimal untuk menghilangkan ovalitas mulut kaleng yang berlebihan dan mencegat bagian yang cacat pada jalur produksi berkecepatan tinggi. Ini dapat menyelesaikan penyaringan dimensi mulut kaleng dengan pengoperasian non-kontak, presisi tinggi, dan tanpa gangguan, beradaptasi dengan kebutuhan produksi massal semua spesifikasi kaleng aerosol pelat timah.
Seluruh sistem inspeksi memiliki logika operasi terstandarisasi dan otomatis, kompatibel dengan berbagai jalur produksi kaleng berkecepatan tinggi:
- Pengumpulan Data: Lebih dari 4 kelompok sensor laser inframerah disusun secara merata di sekitar mulut kaleng, dengan frekuensi pengambilan sampel tinggi 500Hz, mengumpulkan beberapa set data diameter dalam melingkar per kaleng untuk sepenuhnya mencakup informasi dimensi mulut kaleng.
- Pengoperasian Cerdas: Mengadopsi algoritma pemasangan lingkaran kuadrat terkecil, ia secara real-time menghitung perbedaan antara diameter dalam maksimum dan minimum mulut kaleng, secara akurat mengeluarkan nilai ovalitas leher kaleng aerosol dan menghilangkan penyimpangan data.
- Penolakan Otomatis: Sistem menetapkan ambang peringatan dini sebesar 0,25 mm. Ketika 2 kaleng berturut-turut terdeteksi tidak memenuhi syarat, maka akan segera memicu alarm suara dan cahaya, dan secara otomatis mengalihkan kaleng yang cacat ke saluran limbah tanpa intervensi manual.
6. Detail Implementasi Rekayasa Utama: Menyelesaikan Empat Masalah Utama Interferensi di Lokasi
Berdasarkan pengalaman produksi massal selama bertahun-tahun dikaleng aerosol tinplate khusus, SAILON telah mengoptimalkan sistem inspeksi laser secara komprehensif untuk kondisi kerja lini produksi yang kompleks, sehingga sepenuhnya memecahkan kesulitan penerapan di lokasi:
- Optimalisasi Interferensi Minyak dan Debu: Lapisan minyak dan debu mikro yang tersisa di mulut kaleng selama produksi mengganggu akurasi pantulan laser. Peralatan ini dilengkapi dengan perangkat pembersih udara terkompresi pulsa untuk membersihkan jendela inspeksi optik secara teratur dan memastikan stabilitas pengukuran.
- Koreksi Deviasi Getaran Produksi: Getaran kecil yang dihasilkan oleh pengoperasian peralatan berkecepatan tinggi mengimbangi tolok ukur pengukuran. Sistem ini dilengkapi dengan modul kalibrasi lingkaran referensi cerdas, yang secara otomatis mengoreksi koordinat benchmark setiap 1000 kaleng yang diproduksi untuk menghindari penyimpangan data.
- Peralihan Cepat Multi-Spesifikasi: Formula proses bawaan untuk mulut kaleng mainstream 52mm, 57mm, dan 63mm, kompatibel dengan produksi pendukung tutup kaleng aerosol pelat timah dengan spesifikasi lengkap. Peralihan model hanya memerlukan reset sekali klik selama 30 detik tanpa menunda kemajuan produksi massal.
- Pengoperasian Stabil Segala Cuaca: Peralatan beradaptasi dengan fluktuasi suhu dan kelembapan di bengkel, tanpa kehilangan bahan habis pakai, dan dapat menyelesaikan inspeksi online penuh 24 jam tanpa gangguan, memenuhi kebutuhan produksi massal skala besar.
7. Nilai Data Closed Loop: Dari Deteksi Kesalahan Pasif hingga Optimasi Proses Aktif
Nilai inti dari sistem inspeksi laser inframerah tidak hanya untuk mencegat produk yang cacat, tetapi juga untuk mewujudkan loop tertutup data proses penuh dari kontrol kualitas pembentukan tangki, sehingga mengurangi tingkat kegagalan deformasi dari sumbernya.
Sistem ini menyimpan data deteksi ovalitas setiap tangki secara real-time dan secara otomatis menghasilkan kurva pemantauan kualitas SPC. Ini dapat secara akurat menangkap tren data yang meningkat secara bertahap, memprediksi keausan dan penuaan cetakan necking terlebih dahulu, dan mengingatkan personel operasi dan pemeliharaan tentang pemeliharaan preventif, menghindari batchnmenghilangkan cacat deformasi dari sumbernya. Pada saat yang sama, SAILON mengintegrasikan data inspeksi dengan umpan balik pengisian terminal untuk menyempurnakan parameter proses necking, menyesuaikan standar kontrol eksklusif untuk skenario produk yang berbeda, dan terus mengoptimalkan tingkat kebocoran jahitan dan masalah kebocoran umur simpan.
Diverifikasi oleh sejumlah besar pengujian pelanggan di lokasi, setelah mengadopsi solusi inspeksi ini, tingkat keluhan purna jual kaleng aerosol yang menyegel cacat pada jalur produksi berkurang lebih dari 85%, kerugian inspeksi ulang dan penghentian sangat berkurang, dan stabilitas produksi massal meningkat secara signifikan.
8. Pertanyaan Umum
Q1: Mengapa deviasi oval mulut kaleng yang kecil dapat menyebabkan kebocoran kaleng aerosol secara perlahan pada tahap selanjutnya?
J: Ovalitas leher kaleng aerosol yang berlebihan secara langsung menyebabkan laminasi yang tidak merata dan tegangan yang tidak seimbang pada lapisan tutup kaleng aerosol pelat timah. Cacat tersembunyi tidak dapat dideteksi dengan pengujian kebocoran penangas air jangka pendek. Namun, selama 3-6 bulan penyimpanan di rak, paking penyegel karet akan mengendur dan menua karena tekanan lokal yang terus menerus, membentuk saluran pelepas tekanan dan kebocoran yang kronis, yang merupakan penyebab utama keluhan kebocoran purna jual merek.
Q2: Apakah pemeriksaan laser inframerah akan merusak lapisan pada permukaan kaleng?
J: Tentu saja tidak. Teknologi ini mengadopsi pengukuran kebulatan non-kontak tanpa kontak mekanis dengan badan tangki selama keseluruhan proses. Ini tidak akan menggores lapisan pelapis timah dan lapisan pencetakan, tanpa kerusakan dan polusi, serta tidak mempengaruhi penampilan dan kinerja anti korosi tangki.
Q3: Apakah peralatan inspeksi cocok untuk lini produksi kaleng aerosol yang disesuaikan dalam jumlah kecil dan multi-spesifikasi?
J: Sangat cocok. Peralatan ini mendukung peralihan satu klik pada dimensi mulut kaleng utama dari 52mm ke 63mm dengan perubahan model cepat dalam 30 detik. Ini tidak hanya memenuhi kebutuhan inspeksi online penuh untuk produksi massal berkecepatan tinggi berskala besar, tetapi juga standar kontrol kualitas produksi khusus dalam jumlah kecil, dengan keserbagunaan yang kuat.
Q4: Bagaimana cara mengurangi ovalitas mulut kaleng yang berlebihan dari sumbernya dalam produksi sehari-hari?
J: Ikuti proses manajemen loop tertutup standar untuk pengoptimalan: kalibrasi rutin koaksialitas cetakan → deteksi batch ketebalan bahan baku pelat timah → umpan balik waktu nyata dari data inspeksi laser → penyesuaian parameter proses necking yang tepat. Dikombinasikan dengan skema pengoptimalan proses eksklusif SAILON, skema ini dapat secara efektif mengurangi cacat yang disebabkan oleh celah peralatan, fluktuasi material, dan keausan cetakan, serta mengendalikan masalah deformasi dari sumbernya.
Q5: Dapatkah data kualitas sistem inspeksi laser mendukung ketertelusuran dan peninjauan yang lebih baik?
J: Ini mendukung ketertelusuran granularitas presisi tinggi. Sistem secara otomatis menyimpan data lengkap setiap batch dan setiap tangki, yang secara akurat dapat melacak informasi inti seperti waktu deteksi tangki tunggal, nilai deviasi radial mulut waktu nyata, dan status penolakan otomatis. Ini juga mendukung ekspor laporan batch sekali klik, memfasilitasi peninjauan proses, audit kualitas, dan manajemen produksi standar untuk pabrik.
SAILON telah terlibat secara mendalam di bidang kaleng aerosol pelat timah khusus selama bertahun-tahun. Kami selalu memprioritaskan kontrol front-end yang tepat dibandingkan remediasi pasca-cacat. Mengandalkan teknologi pengukuran kebulatan non-kontak laser inframerah yang matang, kami secara akurat mengontrol ovalitas leher kaleng aerosol, sepenuhnya menyelesaikan permasalahan industri seperti kegagalan penyegelan paking dan kebocoran umur simpan yang disebabkan oleh deformasi leher, dan menjaga kualitas penyegelan dan stabilitas produksi massal setiap kaleng aerosol.