sebuah perusahaan kimia harian menyesuaikan sejumlah pelat timahkaleng aerosoldari perusahaan Anda untuk mengisi semprotan pelembab. Namun, selama pengangkutan, beberapa kaleng aerosol menunjukkan penyok dan perubahan bentuk yang jelas, yang tidak hanya menyebabkan pengembalian pelanggan tetapi juga merusak reputasi perusahaan. Akar penyebab masalah ini kemungkinan besar terletak pada bagian kendali mutu di lini produksi. Sebagai perusahaan kaleng aerosol pelat timah khusus yang profesional, cara menghilangkan deformasi kaleng dari keseluruhan proses produksi telah menjadi kunci untuk meningkatkan peringkat daya saing produk.
1. Bahan Baku: “Standar Emas” untuk Pemilihan Pelat Timah
Tinplate, sebagai bahan baku intikaleng aerosol, secara langsung menentukan kemampuan anti deformasi kaleng. Banyak pelanggan yang bertanya: “Karena semuanya terbuat dari pelat timah, mengapa beberapa kaleng lebih rentan terhadap perubahan bentuk?” Sebenarnya jawabannya terletak pada pemilihan dan pemeriksaan bahan baku.
1.1 Parameter Utama Bahan Tinplate
Saat memilih pelat timah, indikator berikut harus diperhatikan, dan persyaratan parameter spesifik ditunjukkan pada tabel di bawah ini:
| Nama Parameter | Persyaratan Standar | Berperan dalam Mencegah Deformasi |
| Deviasi Ketebalan | ≤±0,02mm | Pastikan tekanan yang seragam pada seluruh bagian kaleng dan hindari kelemahan lokal |
| Kekuatan Tarik | ≥500MPa | Meningkatkan kemampuan kaleng untuk menahan ekstrusi eksternal |
| Adhesi Lapisan Permukaan | Tidak ada yang terkelupas atau tergores | Mencegah kaleng mudah berubah bentuk oleh kekuatan luar akibat kerusakan lapisan |
| Ketangguhan | Tidak ada retak saat ditekuk 180° | Mengurangi deformasi yang disebabkan oleh material keras selama pembentukan |
1.2 “Tiga Pos Pemeriksaan” untuk Pemeriksaan Bahan Baku
- Inspeksi Penampilan: Gunakan cahaya yang kuat untuk memeriksa apakah ada lubang, karat, goresan dan cacat lainnya pada permukaan pelat timah. Produk yang cacat harus segera dihilangkan, karena cacat ini akan menjadi titik konsentrasi tegangan selama pembentukan dan meningkatkan risiko deformasi.
- Deteksi Dimensi: Gunakan kaliper presisi tinggi untuk mengambil sampel dan menguji ketebalan dan lebar setiap kumpulan pelat timah untuk memastikan pelat tersebut memenuhi persyaratan ukurankaleng khusus.
- Tes Kinerja: Pilih sampel secara acak untuk uji tarik dan tekuk untuk memverifikasi apakah sifat mekanik material memenuhi standar.
2. Proses Produksi: Kontrol yang Disempurnakan adalah Inti dari Pencegahan Deformasi
Selama proses produksi, pelanggan sering bertanya: “Apakah parameter proses perlu disesuaikan saat menyesuaikan kaleng aerosol dengan spesifikasi berbeda?” Jawabannya adalah ya. Kontrol yang lebih baik pada proses pembentukan stamping dan pengelasan adalah penghubung inti untuk mencegah deformasi kaleng.
2.1 Stamping Forming: “Kerja Sama Ganda” Cetakan dan Parameter
Untuk pelat timahkaleng aerosolkapasitas yang berbeda, radian dan ukuran cetakan perlu didesain ulang. Misalnya, untuk kaleng berkapasitas kecil 50ml, radius fillet cetakan harus lebih kecil untuk memastikan kaleng tidak mudah kusut setelah dibentuk; untuk kaleng berkapasitas besar 200ml, struktur pendukung cetakan perlu ditingkatkan untuk mencegah deformasi dinding samping kaleng selama pengecapan.
- Keterampilan Pengaturan Parameter: Tekanan stamping, kecepatan dan kayuhan perlu disesuaikan dengan ketebalan pelat timah. Mengambil contoh pelat timah dengan ketebalan 0,2 mm, tekanan injakan disarankan diatur pada 8-10MPa, kecepatan 15-20 kali per menit, dan kesalahan pukulan tidak boleh melebihi 0,1 mm. Hal ini tidak hanya memastikan efek pembentukan tetapi juga menghindari injakan berlebihan yang menyebabkan deformasi.
2.2 Pengelasan dan Annealing: “Langkah Kunci” untuk Menghilangkan Stres
- Proses Pengelasan: Saat mengelas badan kaleng dan bagian bawah kaleng, digunakan pengelasan resistansi frekuensi tinggi. Arus pengelasan dikontrol pada 80-100A, dan kecepatan pengelasan dipertahankan pada 2-3m/menit. Jika arus terlalu besar, bagian pengelasan akan menjadi terlalu panas dan berubah bentuk; jika arusnya terlalu kecil, pengelasan akan menjadi tidak aman, dan mudah terjadi retakan pada penggunaan selanjutnya.
- Perawatan Anneal: Kaleng yang sudah terbentuk perlu dianil. Suhu diatur pada 300-350℃, waktu pelestarian panas 15-20 menit, kemudian didinginkan secara alami. Langkah ini secara efektif dapat menghilangkan tegangan internal yang ditimbulkan selama proses stamping, membuat material pelat timah lebih stabil, dan mengurangi kemungkinan deformasi pada tahap selanjutnya.
3. Pemeliharaan Peralatan: Peningkatan Otomatisasi Meningkatkan Stabilitas
Beberapa pelanggan khawatir: “Apakah kualitas kaleng akan terpengaruh jika peralatan lini produksi digunakan dalam jangka waktu lama?” Bahkan, perawatan rutin danpeningkatan otomatisasidapat secara efektif menyelesaikan masalah ini.
3.1 “Daftar Periksa Harian” untuk Pemeliharaan Peralatan
- Inspeksi Harian: Sebelum menghidupkan mesin, periksa sistem hidrolik mesin stamping untuk memastikan tidak ada kebocoran oli dan pelumasan yang cukup pada bagian transmisi.
- Kalibrasi Mingguan: Gunakan komponen standar untuk mengkalibrasi keakuratan dimensi mesin stamping, dengan kesalahan dikontrol dalam 0,05 mm.
- Perawatan Bulanan: Ganti kepala elektroda mesin las dan bersihkan kotoran di dalam peralatan untuk mencegah penyimpangan parameter yang disebabkan oleh keausan komponen.
3.2 Keuntungan Peralatan Otomatis
Dibandingkan dengan operasi manual tradisional, mesin stamping otomatis dan mesin las memiliki keunggulan yang jelas: mereka dapat memantau parameter proses secara real time. Setelah terjadi penyimpangan tekanan atau kecepatan yang tidak normal, mereka akan mati secara otomatis dan berbunyi alarm. Misalnya, ketika tekanan stamping melebihi 10% dari nilai yang ditetapkan, peralatan akan segera berhenti bekerja untuk menghindari deformasi kaleng yang berlebihan dan mengurangi masalah kualitas yang disebabkan oleh kesalahan pengoperasian manusia.
4. Pemeriksaan Kualitas: Pemantauan Proses Penuh Menghilangkan Produk Cacat
“Bagaimana cara memastikan bahwa setiap batch kaleng aerosol yang disesuaikan bebas dari deformasi?” Ini adalah pertanyaan pelanggan yang paling mengkhawatirkan. Pemeriksaan kualitas proses penuh adalah garis pertahanan terakhir untuk menghilangkan produk cacat.
4.1 Inspeksi Online: Pemantauan Proses Produksi Secara Real-Time
Pasang sistem inspeksi visual di jalur produksi. Untuk setiap 10 kaleng yang diproduksi, sistem akan otomatis mengambil foto tampilan dan ukuran kaleng serta membandingkannya dengan parameter standar. Jika ditemukan deviasi diameter kaleng melebihi 0,2 mm atau terdapat penyok, alarm akan segera berbunyi, dan operator dapat mengaturnya.parameter prosestepat waktu.
4.2 Inspeksi Pengambilan Sampel: Verifikasi Komprehensif Kinerja Produk
Inspeksi pengambilan sampel dilakukan pada tingkat 1%, dan item inspeksi meliputi:
- Uji Kompresi: Masukkan kaleng ke dalam mesin penguji tekanan, berikan tekanan 0,8MPa, dan diamkan selama 1 menit. Memenuhi syarat jika tidak ada deformasi.
- Uji Penyegelan: Rendam kaleng dalam air, suntikkan udara bertekanan 0,5MPa, dan amati apakah ada gelembung. Jika tidak ada gelembung, penyegelannya bagus.
Kesimpulan
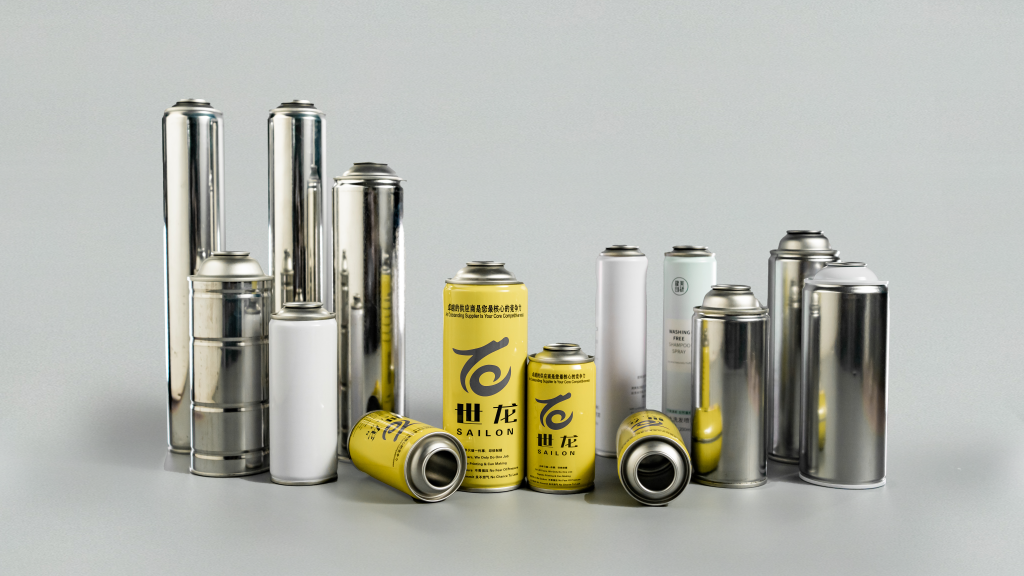
Mencegah deformasi kaleng aerosol pelat timah memerlukan pengendalian menyeluruh dari empat dimensi: bahan baku, proses produksi, pemeliharaan peralatan, dan pemeriksaan kualitas. Untukproduksi yang disesuaikan, penyesuaian parameter proses dan pemilihan bahan tinplate yang sesuai dengan kebutuhan pelanggan adalah kunci untuk meningkatkan kualitas produk. Hanya dengan melakukan setiap detail dengan baik kami dapat memproduksi kaleng aerosol anti-deformasi dan berkualitas tinggi, yang tidak hanya dapat memenangkan kepercayaan pelanggan tetapi juga mendapatkan peringkat lebih tinggi dalam penelusuran Google dengan konten berkualitas tinggi dan menarik lebih banyak calon pelanggan.