


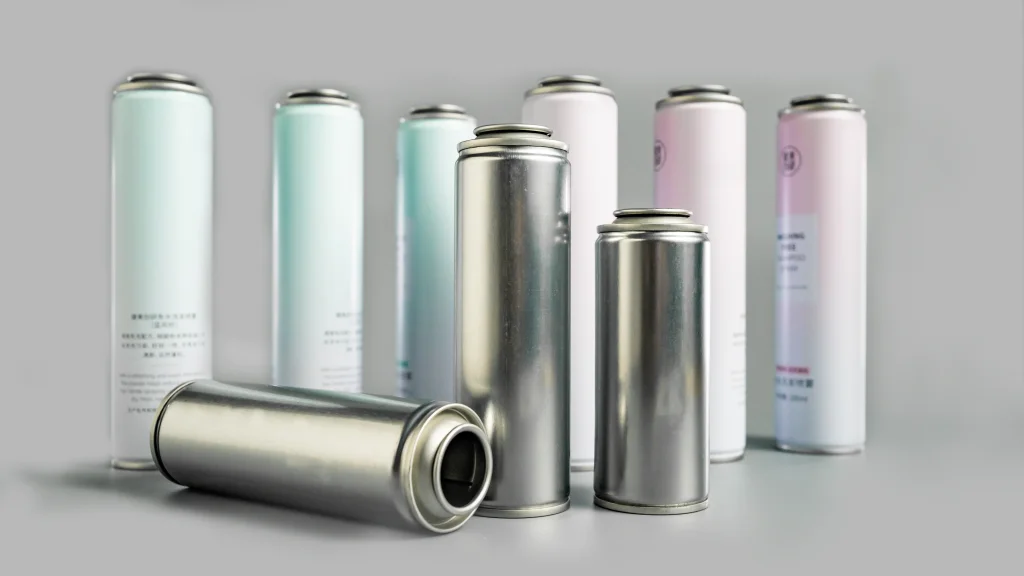
Bayangkan ini: Saluran pengisian aerosol berkecepatan tinggi Anda beroperasi pada kapasitas puncak, namun pada akhir giliran kerja, wadah QC dipenuhi dengan kaleng yang ditolak. Katupnya kendor, lehernya berkerut, dan tekanannya bocor. Anda telah mengikuti manual mesin dengan ketat dan memutar parameternya belasan kali, namun tetap sajaKaleng aerosol berleher pelat timah 45 mmterus membungkuk. Kedengarannya familier?
Anda tidak sendirian. Profil ramping 45mm sangat menyusahkan pabrik pengisian di seluruh dunia. Sebagai pemasok kaleng aerosol grosir utama, SAILON telah memecahkan kodenya. Dalam panduan orang dalam ini, kami akan mengungkap mengapa deformasi mikro ini terjadi dan bagaimana peningkatan teknik sederhana dapat meningkatkan hasil pengisian Anda hingga 100%.
Fisika Kegagalan: Mengapa Kaleng Slim 45mm Melengkung Di Bawah Tekanan?
Dalam dunia pengemasan, geometri menentukan kekuatan. Dengan ketebalan bahan yang sama, kaleng yang ramping dan tinggi secara alami kurang stabil secara struktural dibandingkan kaleng yang pendek dan lebar (seperti kaleng 52mm atau 57mm).
Penyebabnya adalah rasio aspek yang tinggi (tinggi terhadap diameter). Ketika kaleng berukuran 45mm mengalami proses necking, zona konsentrasi tegangan alami terbentuk di area transisi dari bahu kaleng ke bukaan. Memasukkan katup otomatis bukanlah dorongan yang lembut dan statis—ini adalah beban tumbukan seketika. Jika gerakan crimping atau penyerapan guncangan mesin tidak selaras sempurna dengan ambang tekanan kritis kaleng, gaya ke bawah tidak akan terdistribusi secara merata. Sebaliknya, pukulannya langsung ke leher, menyebabkan kerutan atau keruntuhan mikro.
Mitos Efisiensi Biaya: Banyak pabrik mencoba mengatasi masalah ini hanya dengan memesan pelat timah yang lebih tebal. Namun, data industri menunjukkan bahwa peningkatan ke proses necking progresif dua tahap meningkatkan ketahanan terhadap benturan vertikal sebesar30%, tanpa menambah bobot atau menaikkan biaya material.
3 Ketidakcocokan Mesin Frekuensi Tinggi Merusak Hasil Anda
Lebih dari 90% deformasi kaleng aerosol 45mm bukan disebabkan oleh cacat bahan baku, namun oleh ketidaksesuaian sistemik antara mekanisme jalur pengisian dan batas fisik pelat timah. Waspadai tiga kesalahan garis umum berikut:
1. Pukulan Berlebih: Dampak Sesaat Berlebihan
Untuk memaksimalkan throughput, jalur berkecepatan tinggi sering kali meninggalkan terlalu banyak margin keamanan pada gerakan ke bawah. Meskipun kaleng tersebut lolos uji tekanan statis, kaleng tersebut tidak dapat menahan efek palu yang cepat dan berfrekuensi tinggi, sehingga menyebabkan slot cangkir katup melengkung.
2. Bantalan Hilang: Tekanan Dinamis yang Tidak Terkendali
Jalur pengisian yang lebih tua atau tidak dirawat dengan baik tidak memiliki penyangga pneumatik atau mekanis yang fleksibel. Tekanan statis terlihat sempurna pada pengukur, namun gaya puncak dinamis selama crimp sepersekian detik menembus kekuatan luluh pelat timah.
3. Grippers Tidak Sejajar: Pemuatan Eksentrik Tidak Seimbang
Seiring waktu, roda bintang dan gripper mengalami keausan yang tidak merata. Jika kaleng berukuran 45mm dipegang bahkan pada kemiringan 1 derajat, gaya ke bawah terkonsentrasi pada satu sisi leher, menciptakan kerutan mikro tidak beraturan yang mudah luput dari pengamatan visual tetapi merusak segel kedap udara.
Spesifikasi Teknis: Tabel Kalibrasi Ketebalan Tinplate vs. Ketahanan Tekanan
Untuk membantu tim teknik Anda dengan cepat mengkalibrasi jalur otomatis berkecepatan tinggi Anda, berikut adalah standar referensi SAILON yang diperbarui berdasarkan pengujian produksi massal di dunia nyata.
| Ketebalan Tinplate (Badan) | Ketahanan Hancur Vertikal (VCS) | Beban Ke Bawah Aman Maks | Kontrol Pukulan yang Direkomendasikan | Skenario Aplikasi Ideal |
| 0,20 mm | 210 N | ≤160N | Kecepatan rendah dengan buffering lembut | Proses kustom dalam jumlah kecil, semprotan kosmetik ringan |
| 0,22 mm | 265 N | ≤ 210N | Pukulan fleksibel kecepatan sedang | Perawatan pribadi, deodoran, dan hairspray yang dipasarkan secara massal |
| 0,24mm | 320 N | ≤ 260N | Tekanan presisi kecepatan tinggi | Perawatan industri tugas berat, jalur pengisian frekuensi tinggi |
Solusi SAILON: Merekayasa Ulang Kaleng Berleher
Untuk mencapai tingkat deformasi 0% dengan kaleng 45mm memerlukan pendekatan holistik yang menggabungkan desain struktural, penilaian metalurgi, dan pembentukan presisi.
- 12 Tahap Progresif Dual-Necking: Alih-alih memaksa logam menjadi bentuk dalam beberapa pukulan agresif, SAILON menggunakan proses pencetakan bertahap 12 tahap. Dengan membentuk kurva secara perlahan pada beberapa cetakan mikro, kami mencegah logam teregang secara berlebihan dan mempertahankan elastisitas asli pelat timah. Transisi yang mulus ini dengan mudah menghilangkan kekuatan-kekuatan yang mengarah ke bawah.
- Penilaian Temper T4/T5 yang Ditargetkan: Kami tidak percaya pada satu bahan baku yang bisa digunakan untuk semua. Berdasarkan kecepatan jalur pengisian spesifik dan persyaratan tekanan produk Anda, kami memilih komponen pelat timah dengan kekakuan tinggi khusus untuk memberikan aerosol yang sangat baik yang dapat mengganggu stabilitas zona.
- Protokol QA yang ketat: Setiap batch kamikaleng berleher yang dicetak khususmenjalani pengujian penghancuran vertikal yang ketat, pemeriksaan konsentrisitas aksial, dan kalibrasi presisi slot katup sebelum meninggalkan lantai pabrik.
Daftar Periksa Jalur Harian 4 Langkah untuk Teknisi Perawatan
Simpan daftar periksa singkat ini di lantai pengisian Anda untuk menghentikan deformasi sebelum menghentikan giliran kerja Anda:
- Periksa Konsentrisitas Setiap Hari: Periksa gripper dan roda bintang dari keausan. Pastikan kaleng dipegang secara vertikal sempurna untuk menghindari pemuatan yang eksentrik.
- Cocokkan Beban dengan Spesifikasi: Periksa ketebalan pelat timah Anda saat ini dengan tabel kami dan pastikan gaya ke bawah crimper tidak melebihi beban aman.
- Aktifkan Mode Penyangga Lunak: Turunkan lonjakan benturan seketika dengan menyesuaikan penyerapan guncangan pneumatik atau hidraulik alat berat.
- Pemeriksaan Spot 2 Jam: Setiap dua jam, sampel kaleng yang sudah jadi untuk memeriksa kebulatan cangkir katup dan kerataan slot di bawah kaca pembesar untuk mendeteksi deformasi mikro sejak dini.
FAQ: Mengatasi Keraguan Pemecahan Masalah Cepat Anda
Q1: Apakah peralihan ke pelat timah yang lebih tebal akan sepenuhnya menghentikan deformasi leher 45mm?
Tidak. Peningkatan ketebalan hanya akan meningkatkan resistansi dasar; itu tidak menyelesaikan konsentrasi stres atau kekuatan tumbukan yang tidak seimbang. Mengoptimalkan geometri leher dan timing alat berat akan memberikan hasil yang jauh lebih baik dengan biaya lebih rendah.
Q2: Apa metrik QA yang paling penting untuk pengisian kaleng 45 mm berkecepatan tinggi?
Ini semua tentangkonsistensi dimensi. Pada jalur otomatis berkecepatan tinggi, bahkan perbedaan mikroskopis pada profil leher can-to-can atau kekerasan temper akan menyebabkan mesin salah mengumpan atau melakukan kompresi berlebihan, sehingga menyebabkan kegagalan batch.
Q3: Dapatkah SAILON menyesuaikan struktur kaleng untuk mesin pengisian khusus kami?
Sangat. Kami menawarkan penyesuaian ujung ke ujung. Beri tahu kami model mesin Anda, kecepatan pengisian, dan sifat formulasi, dan kami akan merancang kaleng pelat timah 45 mm khusus dengan temper, ketebalan, dan geometri leher yang sangat cocok.
Q4: Bagaimana deformasi mikro mempengaruhi konsumen akhir?
Deformasi mikro menyebabkan segel yang tidak rata antara mangkuk katup dan tepi kaleng. Meskipun mungkin terlihat baik-baik saja di pabrik, hal ini menyebabkan kebocoran tekanan yang lambat selama berbulan-bulan di rak ritel, mengakibatkan pola semprotan yang lemah, stok mati, dan penarikan produk yang mahal.
Ingin mengoptimalkan hasil pengisian aerosol atau memerlukan sampel kaleng pelat timah 45 mm berperforma tinggi? Hubungi Tim Teknik SAILON hari ini untuk konsultasi gratis.