


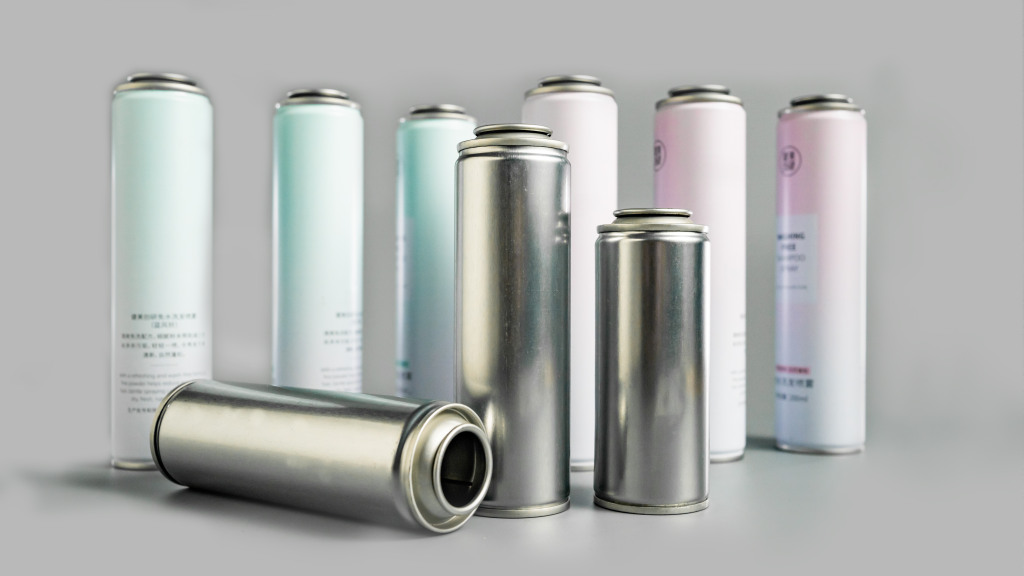
Perkenalan
Dalam produksi massal dan pengolahan kaleng berleher timah, proses necking merupakan penghubung inti yang menentukan tingkat kualifikasi pembentukan dan kinerja penyegelan badan kaleng. Banyak kaleng secara bertahap menunjukkan masalah seperti ketebalan dinding yang tidak stabil, kerutan kecil dan retakan tersembunyi pada posisi leher setelah pembentukan leher, pengisian dan penyegelan. Cacat ini jarang terlihat cacat saat produk keluar dari jalur produksi, namun sebagian besar terjadi selama pergudangan, transportasi, dan penggunaan akhir, yang dengan mudah menyebabkan pembatalan batch, penundaan pesanan, dan rusaknya reputasi kualitas. Terutama dengan meningkatnya permintaan akan kaleng ringan dan berbentuk khusus yang dapat disesuaikan dalam beberapa tahun terakhir, kombinasi bahan ultra-tipis dan bentuk leher yang rumit telah menjerumuskan banyak produsen ke dalam dilema kualitas cetakan yang tidak stabil.
Faktanya, kebanyakan orang hanya memperhatikan cacat permukaan berupa retakan dan kerutan, namun mengabaikan akar penyebab masalahnya—ini bukan kesalahan peralatan atau pengoperasian tunggal, namun ketidakseimbangan adaptasi dalam berbagai dimensi termasuk kinerja material, desain cetakan, lintasan pembentukan, dan kontrol ketebalan dinding. Dengan pengalaman bertahun-tahun dalam produksikaleng aerosol berleher tinplate khusus, tim teknis SAILON telah mengumpulkan sejumlah besar kasus produksi massal, membuktikan bahwa lebih dari 90% cacat necking dapat dihindari melalui optimalisasi pra-proses dan pemilihan material.
1. Inti Penyebab Kerutan dan Retak pada Proses Tinplate Necking
Pembentukan leher adalah proses peregangan paksa dan pembentukan ekstrusi untuk pelat timah, dan bahan logam memiliki tingkat toleransi kesalahan yang sangat rendah terhadap deformasi. Setiap penyimpangan parameter secara langsung akan menyebabkan cacat pembentukan. Dikombinasikan dengan data pemrosesan kaleng terukur terbaru pada tahun 2026, kami memilah penyebab kesalahan frekuensi tinggi menjadi tiga dimensi inti, yang mencakup keakuratan bahan, proses, dan bahan baku:
1.1 Perpanjangan Substrat Tidak Memadai Melebihi Batas Deformasi Pembentukan
Pelat timah reduksi ganda (DR) adalah bahan dasar umum untuk produksi kaleng, dengan kekerasan tinggi dan ketahanan ekstrusi yang kuat, sehingga memenuhi persyaratan ketahanan tekanan dasar kaleng. Namun, material ini jelas mempunyai kelemahan yaitu keuletannya yang sangat buruk, dengan perpanjangan putus yang diukur dari material DR konvensional hanya berkisar antara 2,2% hingga 3,3%. Dalam proses pembentukan leher pelat timah berdinding tipis, pelat perlu mengalami beberapa deformasi berupa pembengkokan, penyusutan, dan peregangan. Perpanjangan sangat rendah tidak dapat beradaptasi dengan proses leher dengan radian besar dan pukulan dalam, dan retakan tersembunyi akan muncul pada transisi sudut R mulut kaleng setelah rentang deformasi melebihi batas.
Banyak produsen secara seragam mengadopsi bahan DR ultra-tipis untuk memproduksi semua jenis kaleng guna mengendalikan biaya bahan baku, terlepas dari leher yang dangkal atau dalam dan struktur berbentuk khusus, yang merupakan penyebab utama seringnya cacat batch.
1.2 Pembentukan Pass yang Tidak Masuk Akal Menyebabkan Akumulasi Residu Stres
Jumlah lintasan pembentuk secara langsung menentukan keseragaman deformasi logam. Mode produksi tradisional sebagian besar mengadopsi proses necking 3-pass untuk menghasilkan produksi massal yang cepat, dengan rentang deformasi yang besar dalam satu proses pembentukan. Pelat timah tidak dapat melepaskan tegangan secara bertahap, dan sejumlah besar tegangan sisa terakumulasi di area transisi leher.
Apakah prosedur pembentukan kompresi benar-benar dapat meningkatkan efisiensi produksi? Jawabannya jelas tidak. Stres sisa terus dilepaskan setelah kaleng terbentuk. Setelah tekanan pengisian berikutnya, perubahan perbedaan suhu dan getaran pengangkutan, kerutan dan retakan secara bertahap muncul pada posisi leher datar, yang justru meningkatkan tingkat kerusakan secara signifikan dan meningkatkan biaya implisit untuk pengerjaan ulang dan pembuangan.
1.3 Fluktuasi Ketebalan Dinding Bahan Baku Menyebabkan Konsentrasi Stres Lokal
Keakuratan ketebalan dinding awal lembaran pelat timah adalah detail yang mudah diabaikan oleh sebagian besar produsen. Jika toleransi ketebalan dinding lembaran batch yang masuk melebihi kisaran standar industri yaitu ±0,012mm, tingkat pengurangan ketebalan dinding badan kaleng akan menjadi tidak seimbang sepenuhnya setelah digulung dan dibentuk dengan leher cetakan.
Untuk kaleng dengan ketebalan dinding yang tidak rata, tegangan akan terus terkonsentrasi pada sudut tekuk leher yang paling tipis, yang menjelaskan mengapa beberapa produk masih utuh sementara produk lainnya memiliki kerutan dan retakan pada batch yang sama.
2. Perbandingan Proses Necking Mainstream dan Pemilihan Material
Bertujuan pada titik kesulitan produksikaleng berleher tinplate berbentuk khususdan kaleng deep necking, kami telah membandingkan efek pembentukan dari proses tradisional dan proses necking progresif multi-tahap melalui ribuan pengujian produksi massal, dan memilah skema pemilihan standar yang dikombinasikan dengan keunggulan kinerja berbagai bahan untuk beradaptasi dengan produksi kaleng dengan beragam kebutuhan penyesuaian:
| Proses Pembentukan | Ketebalan Lembar yang Berlaku | Bahan Tinplate Pilihan | Tingkat Pengurangan Ketebalan Dinding Rata-rata | Tingkat Cacat Produksi Massal | Skenario Kaleng yang Berlaku |
|---|---|---|---|---|---|
| Proses Necking 3-pass Tradisional | ≤0.17mm | DR Pelat Timah yang Direduksi Ganda | 22.68% | 3.11% | Leher dangkal konvensional, kaleng aerosol bulat standar dengan bentuk sederhana dan rentang deformasi kecil |
| 6-8 Lulus Proses Necking Progresif | 0,15-0,28mm | T4-CA Tempered Pelat Timah Tunggal yang direduksi | 11.27% | 0.47% | Kaleng tinplate berleher dalam, kaleng penutup leher berbentuk khusus, kaleng khusus ringan berdinding tipis dengan deformasi kompleks dan persyaratan presisi tinggi |
Data yang diukur dengan jelas menunjukkan keuntungan yang menonjol dari proses necking progresif multi-tahap. Dengan membagi satu deformasi besar menjadi bentuk-bentuk kecil di setiap prosedur, dan mencocokkan dengan prosedur anil untuk mengembalikan keuletan lembaran di tengah jalan, tegangan logam dapat dilepaskan semaksimal mungkin. Tingkat perpanjangan 8,6% dari pelat timah temper T4-CA jauh lebih tinggi dibandingkan bahan DR biasa, beradaptasi secara sempurna dengan semua jenis persyaratan necking khusus dengan tingkat kesulitan tinggi.
Saat ini, SAILON mengadopsi teknologi simulasi elemen hingga FEA terlebih dahulu untuk mensimulasikan distribusi tegangan dan perubahan ketebalan dinding kaleng selama seluruh proses leher sebelum pembukaan cetakan dan produksi massal, secara akurat memprediksi titik risiko retak dan kerutan serta menghindari cacat produksi massal dari sumber desain.
3. Poin Optimasi Inti untuk Produksi Kaleng Berleher Tinplate
Dikombinasikan dengan pengalaman praktis produksi massal, kontrol kualitas yang stabilkaleng berleher timahtidak memerlukan transformasi peralatan yang rumit. Ia hanya perlu menerapkan poin-poin manajemen yang disempurnakan berikut ini:
- Cocokkan bahan sesuai permintaan dan hindari pemilihan satu ukuran untuk semua: bahan DR dapat digunakan untuk kaleng standar guna mengendalikan biaya, sedangkan pelat timah T4-CA dengan keuletan tinggi lebih disukai untuk kaleng berleher dalam, berbentuk khusus, dan sangat tipis yang dapat disesuaikan
- Optimalkan struktur transisi cetakan, perbesar radian sudut R dengan tepat, kurangi gaya regangan pada saat leher, dan turunkan kemungkinan konsentrasi tegangan lokal
- Kontrol secara ketat keakuratan material yang masuk, lembaran saringan dengan penyimpangan ketebalan dinding yang berlebihan sebelum disimpan, dan hilangkan cacat pembentukan yang disebabkan oleh fluktuasi ketebalan dinding dari ujung bahan mentah
- Menyesuaikan lintasan pembentukan berdasarkan kompleksitas kaleng, mengadopsi lebih dari 6 lintasan leher progresif untuk kaleng yang rumit, dan mengoptimalkan ketangguhan material dengan prosedur anil
4. Pertanyaan yang Sering Diajukan dari Pelanggan
Dalam proses docking dan produksi berbagai kaleng aerosol berleher timah khusus, kami telah memilah pertanyaan inti pelanggan yang paling mengkhawatirkan dan memberikan jawaban akurat berdasarkan pengalaman praktis produksi massal:
[Material Q] Q1: Apakah penggantian penuh dengan material T4-CA wajib dilakukan untuk produksi massal kaleng berleher ultra-tipis?
J: Penggantian lengkap tidak diperlukan. Untuk kaleng standar dengan leher dangkal dan struktur sederhana, lembaran reduksi ganda DR masih dapat digunakan setelah mengoptimalkan parameter fillet cetakan dan menyempurnakan kecepatan pembentukan, yang secara efektif dapat mengendalikan biaya produksi. Bahan T4-CA dengan keuletan tinggi adalah satu-satunya solusi mendasar untuk mengurangi tingkat cacat pada kaleng khusus dengan leher dalam, penutup berbentuk khusus, dan deformasi radian besar.
[Proses Q] Q2: Dapatkah simulasi FEA sepenuhnya menggantikan prosedur cetakan percobaan?
J: Tidak bisa diganti seluruhnya. Simulasi FEA dapat menghilangkan lebih dari 70% celah desain dan proses terlebih dahulu dan menghindari sebagian besar cacat struktural. Namun, produksi massal dipengaruhi oleh variabel seperti kondisi kerja peralatan, suhu dan kelembapan lingkungan, serta perbedaan batch material. Produksi uji coba dalam jumlah kecil masih merupakan mata rantai yang diperlukan untuk memverifikasi stabilitas proses.
[Kontrol Kualitas Q] Q3: Dapatkah fluktuasi ketebalan dinding yang berlebihan di bagian leher diperbaiki dan diperbaiki pada tahap selanjutnya?
J: Pada dasarnya tidak mungkin untuk diperbaiki nanti. Pembentukan leher termasuk dalam deformasi plastis logam yang tidak dapat diubah. Penyimpangan ketebalan dinding dan akumulasi tegangan semuanya dihasilkan dalam satu kali pembentukan. Pemolesan dan pembentukan yang terlambat hanya akan memperparah kerusakan. Satu-satunya solusi efektif adalah optimasi pra-proses dan pemilihan material yang akurat.
Kesimpulan
Toh masalah retak, kerutan dan ketebalan dinding tidak stabilkaleng berleher timahtidak pernah disebabkan oleh satu proses, tetapi suatu proyek sistematis yang mengintegrasikan kinerja material, desain cetakan, teknologi pembentukan, dan manajemen kendali mutu. Dengan terus meningkatnya kebutuhan pasar akan kaleng yang ringan, dapat disesuaikan, dan berpresisi tinggi, proses produksi tradisional yang ekstensif tidak dapat lagi memenuhi kebutuhan produksi massal berkualitas tinggi.
SAILON berfokus pada produksi khusus berbagai kaleng berleher tinplate berbentuk khusus dan kaleng aerosol berleher dalam, dengan solusi matang untuk prediksi simulasi FEA, proses commissioning multi-tahap, dan adaptasi material. Jika Anda memerlukan penyesuaian kaleng dan pengoptimalan proses, silakan kirimkan gambar desain kaleng dan persyaratan produksi Anda. Kami akan memberi Anda laporan analisis sifat mampu bentuk necking eksklusif gratis untuk secara akurat menghindari cacat produksi massal dan memastikan kualitas dan stabilitas pembentukan setiap batch produk.