


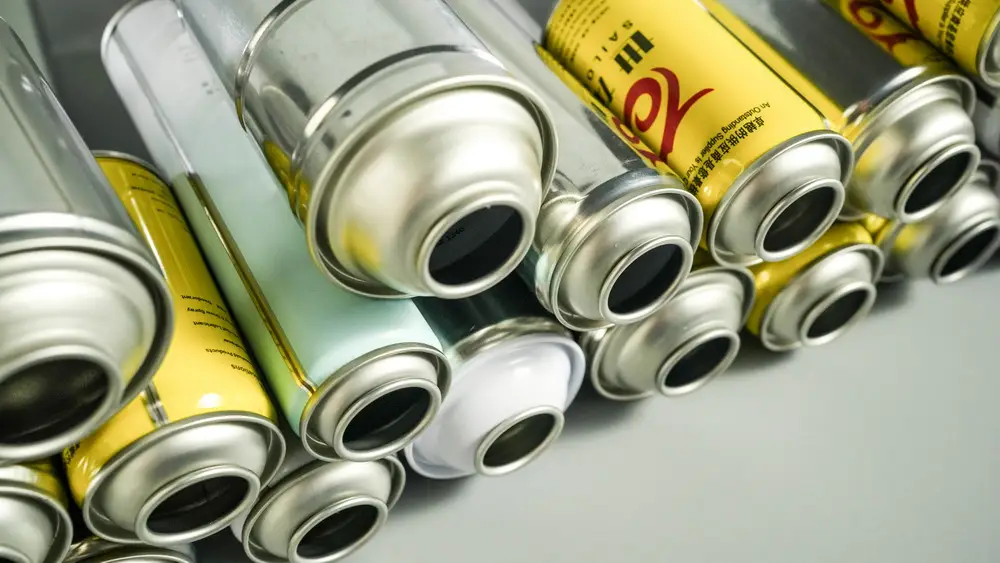
Kegagalan uji tekanan selama jalur pengisian menghentikan produksi, menyia-nyiakan konsentrat yang berharga, dan menimbulkan risiko keselamatan. Saat kosong kaleng aerosol berubah bentuk atau pecah di bawah tekanan, mengidentifikasi akar permasalahan dengan cepat menghemat waktu dan mencegah hilangnya batch.
Mengevaluasi integritas struktural memerlukan melihat sifat metalurgi baja, geometri kubah, dimensi lapisan ganda, dan parameter garis pengisian.
Tekanan Deformasi vs. Standar Tekanan Meledak
Mengevaluasi masalah kegagalan pengujian tekanan kaleng aerosol memerlukan pembedaan antara dua batas mekanis berbeda yang ditentukan oleh standar transportasi dan keselamatan internasional.
| Fase Tekanan | Ambang Batas Tekanan (MPa) | Reaksi Struktural | Referensi Standar |
| Tekanan Operasi Normal | 0,3 hingga 0,6 | Ketegangan elastis dalam toleransi yang dirancang | Kondisi pengisian standar |
| Ambang Deformasi | 1,2 hingga 1,4 | Kubah bawah melengkung atau terbalik ke arah luar | Batas keamanan DOT-2P |
| Ambang Batas Meledak | 1,5 hingga 1,8+ | Pecahnya struktur di sepanjang lapisan atau patahan logam | Batas kaleng aerosol bertekanan tinggi DOT-2Q |
Deformasi terjadi ketika tekanan internal memaksa lengkungan bawah melentur melewati titik leleh mekanisnya. Meledak terjadi ketika gaya dalam melebihi batas tarik pelat baja atau kunci mekanis lapisan ganda.
Penyebab Umum Kegagalan Tekanan pada Kaleng Aerosol
Kegagalan tekanan umumnya berasal dari spesifikasi bahan mentah, pengaturan jahitan, parameter pengelasan, atau reaksi kimia.
| Tipe Kegagalan | Indikator Visual | Akar Penyebab | Tindakan perbaikan |
| Tekuk Kubah Bawah | Lengkungan bawah muncul ke luar | Temperatur pelat rendah atau ketebalan dinding tidak mencukupi dalam kaleng aerosol | Beralih ke pelat baja pengurangan ganda dengan kedalaman kubah yang dioptimalkan |
| Pecahnya Jahitan Ganda | Ujung atas atau bawah terbuka saat ada beban | Persentase tumpang tindih di bawah 45% atau kedalaman countersink tidak tepat | Sesuaikan gulungan jahitan operasi pertama dan kedua |
| Perpecahan Las Membujur | Fraktur lurus sepanjang jahitan samping | Fluktuasi panas selama pengelasan resistansi frekuensi tinggi | Kalibrasi kerapatan arus dan bersihkan elektroda kawat |
| Ledakan Akibat Korosi | Ledakan mikro yang terlokalisasi di dekat jahitan | Formula menyerang baja melalui lubang kecil pelapis | Oleskan lapisan internal ganda yang dirancang untuk ketahanan terhadap tekanan ledakan wadah aerosol pelat timah |
Dinamika Inversi Kubah
Kubah bawah bertindak sebagai batas tekanan pelindung. Jika peringkat temper turun di bawah tingkat kekerasan yang disyaratkan, atau jika cetakan stempel menghasilkan jari-jari profil yang dangkal, tegangan terfokus pada tepi luar. Di bawah gaya hidrostatik, hal ini menyebabkan tekanan deformasi dini pada kaleng aerosol.
Cacat Jahitan Ganda
Jahitan ganda standar menyatukan ujung kaleng ke badan dalam lipatan lima lapis. Jika tumpang tindih jahitan turun di bawah 50%, atau jika kedalaman countersink menyimpang melebihi toleransi yang dapat diterima, tekanan internal yang tinggi akan menarik ujung kait menjauh dari kait badan, sehingga memicu kegagalan jahitan.
Integritas Jalur Pengelasan
Pengelasan hambatan listrik menyatukan tepi silinder bodi. Kerapatan arus yang tidak teratur menciptakan titik lemah lokal atau bagian baja yang terbakar, sehingga menurunkan ambang batas tekanan ledakan wadah aerosol pelat timah secara keseluruhan di sepanjang lapisan.
Alur Kerja Diagnostik Langkah demi Langkah untuk Insinyur Lini
Jika suatu batch gagal dalam pemeriksaan kualitas, jalankan rangkaian diagnostik langkah demi langkah ini untuk menemukan cacatnya.
- Segera isolasi batch produksi yang terpengaruh untuk mencegah stok yang belum diverifikasi memasuki penyimpanan.
- Periksa dimensi jahitan dan kerutan menggunakan proyektor jahitan optik dan pengukur kedalaman untuk memverifikasi tumpang tindih dan kekencangan.
- Lakukan pengujian tekanan hidrostatis pada wadah kosong untuk mengetahui apakah terjadi kegagalan pada profil las, jahitan, atau kubah.
- Lakukan audit metalurgi dan pelapisan untuk mengevaluasi kekerasan temper baja dan kontinuitas pernis internal.
Memverifikasi Profil Crimp dan Jahitan
- Ukur diameter dan kedalaman kerutan katup untuk memastikan dudukan yang benar tanpa merusak ikal atas.
- Potong penampang jahitan atas dan bawah untuk memastikan persentase tumpang tindih tetap di atas 50 persen.
Pengujian Batas Hidrostatis
Berikan tekanan hidrolik secara bertahap pada 3 buah kaleng aerosol yang kosong hingga terjadi kegagalan. Catat titik deformasi yang tepat dan tekanan ledakan akhir untuk menentukan apakah kegagalan berasal dari dimensi lapisan atau kekuatan luluh material.
Spesifikasi Teknik Sesuai Permintaan dari Produsen
Mencegah masalah pada jalur dimulai dengan menentukan parameter kontainer yang benar sebelum produksi dimulai.
- Memerlukan pelat baja DR8 atau DR9 yang dikurangi dua kali untuk kepatuhan pengujian tekanan kaleng aerosol di bawah persyaratan pengisian tekanan tinggi.
- Tentukan desain kubah anti pecah yang mendistribusikan tekanan secara merata ke seluruh lengkungan bawah.
- Pastikan deteksi kebocoran otomatis inline 100 persen selama perakitan kontainer.
- Pertahankan toleransi jahitan yang tumpang tindih di atas 50 persen dengan kontrol countersink yang ketat.
Memilih kaleng aerosol 3 bagian yang andal untuk pengisian bertekanan tinggi akan melindungi efisiensi produksi Anda dan memastikan kepatuhan terhadap standar keselamatan transportasi. Foshan Sailon Tinplate Printing & Can Making Co., Ltd. memproduksi kaleng aerosol yang dirancang secara presisi dengan peringkat tekanan khusus, sistem pelapisan internal yang canggih, dan kontrol kualitas yang ketat di setiap batch. Kunjungi Sailon-can.com untuk meninjau spesifikasi teknis dan terhubung dengan tim teknik kami untuk pengujian sampel.