


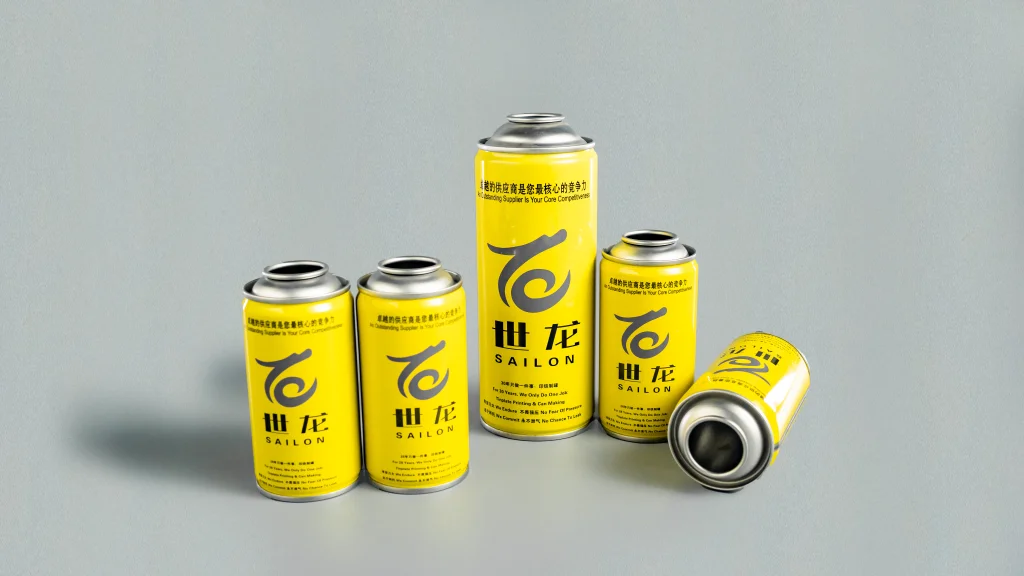
Bomboletta spray in banda stagnata da 45 mmil collasso del collo è uno dei difetti più comuni e dannosi sulle linee di riempimento automatiche. La maggior parte dei team di produzione deve affrontare ripetute deformazioni della strozzatura, guasti alle guarnizioni e scarti del prodotto finito durante la crimpatura e l'inserimento della valvola. Semplici regolazioni della macchina raramente risolvono il problema in modo permanente. Il vero problema deriva dalla mancata corrispondenza della calibrazione della pressione di crimpatura, dall'insufficiente resistenza strutturale della lattina e dai gradi di tempra della banda stagnata inadeguati. In qualità di produttore professionale di bombolette spray personalizzate, SAILON risolve questi guasti sul campo con standard di materiali testati e processi di formatura ottimizzati.
La maggior parte degli ingegneri di fabbrica nota che le lattine sottili da 45 mm collassano molto più spesso rispetto alle lattine standard da 65 mm. Il corpo alto e stretto crea una struttura ad alto rapporto d'aspetto con un debole supporto dei fianchi. La forza di pressione verticale si concentra fortemente sulla zona di transizione del collo sottile durante la crimpatura. La bomboletta collassa istantaneamente una volta che il carico d'impatto supera la sua resistenza allo schiacciamento verticale (VCS), che causa direttamente il guasto dell'inserimento della valvola dell'aerosol.
Le bombolette spray sottili da 45 mm tollerano un errore di parametro molto inferiore rispetto alle bombolette normali. Piccoli errori nella selezione dei materiali, nell’allineamento dello stampo o nelle impostazioni della pressione dell’aria creano problemi di qualità su larga scala. Le soluzioni sostenibili richiedono aggiornamenti coordinati per materiali, tecniche di stampaggio e parametri della macchina.
Cause comuni del collasso del collo della lattina da 45 mm
- Corsa di pressatura eccessiva: gli operatori spesso estendono la profondità di crimpatura per ottenere guarnizioni più strette. La corsa eccessiva supera i limiti di carico della banda stagnata sottile e schiaccia i colli delle lattine durante la produzione ad alta velocità.
- Dispositivi di utensileria disallineati: il funzionamento a lungo termine sposta le posizioni delle ganasce e della piastra di base. La pressione irregolare su un solo lato crea una deformazione irreversibile del collo anche con valori di pressione standard.
- Tempra di banda stagnata non qualificata: l'acciaio T2 e T3 di bassa qualità non dispone di resistenza alla trazione per la produzione di lattine sottili. Le fabbriche utilizzano il grado di rinvenimento della banda stagnata TH570 per le tirature standard e l'acciaio a doppia riduzione DR8 per le applicazioni ad alta pressione.
- Accumulo di stress da strizione in un unico stadio: la formazione del collo in un unico passaggio intrappola la massiccia sollecitazione del metallo interno. La successiva pressione della valvola rilascia questo stress e innesca il collasso graduale del collo durante la produzione continua.
2026 Grafico aggiornato dei materiali e dei parametri di crimpatura della bomboletta aerosol da 45 mm
Questi dati provengono dai test di produzione in loco di SAILON. Gli ingegneri utilizzano queste specifiche esatte per una rapida selezione dei materiali e una calibrazione accurata della macchina.
| Specifica della lattina | Grado di banda stagnata | VCS testato SAILON | Pressione di crimpatura standard | Applicazione di produzione |
|---|---|---|---|---|
| Lattina standard a doppio collo da 45 mm | T4/TH570 | > 1,2 kN | 0,4–0,5 MPa | Riempimento ad alta velocità di prodotti chimici quotidiani, insetticidi, detergenti generali |
| Bombola ad alta pressione rinforzata da 45 mm | DR8 Doppio ridotto | > 1,5 kN | 0,5–0,6 MPa | Vernici spray industriali, formule aerosol ad alta pressione |
| Lattina base economica da 45 mm | T2 / T3 | < 0,8 kN (alto rischio di collasso) | <0,35MPa | Riempimento a bassa velocità, prodotti a bassa richiesta di tenuta |
Ottimizzazione su vasta scala SAILON per eliminare la deformazione del collo
Le macchine di messa a punto correggono solo i difetti superficiali. I produttori si stabilizzano su livelli bassipuò collassare il collotassi di scarto attraverso il miglioramento dei materiali, il miglioramento degli stampi e il funzionamento sul campo standardizzato.
SAILON adotta la banda stagnata ad alta resistenza TH570 per tutte le lattine slim standard da 45 mm. Il nostro team testa ogni lotto di materiale per verificarne la resistenza alla compressione verticale. Questo controllo di qualità garantisce prestazioni stabili del VCS e previene la deformazione strutturale durante il riempimento e il trasporto.
Sostituiamo il tradizionale stampaggio a passaggio singolo con la tecnologia di strizione progressiva a 8 stadi. La formazione graduale del metallo rilascia lo stress interno passo dopo passo. La struttura ottimizzata a doppio collo bilancia la forza di pressione ed elimina i punti di stress concentrati.
Il nostro team tecnico fornisce chiare linee guida di adeguamento SOP per tutte le fabbriche cooperative. La calibrazione precisa delle ganasce, la limitazione della corsa e le impostazioni stabili della pressione dell'aria riducono drasticamente i guasti di inserimento della valvola aerosol e i tempi di inattività non pianificati della linea.
Domande frequenti sul campo
D: La regolazione della larghezza della ganascia di crimpatura risolve il collasso del collo da 45 mm?
R: No. La larghezza delle ganasce controlla la copertura della tenuta, non la resistenza alla pressione verticale. Le soluzioni affidabili includono la riduzione della corsa di pressatura o l'aggiornamento alle lattine personalizzate ad alta resistenza SAILON da 45 mm.
D: Quale standard VCS è adatto alle linee di riempimento automatico ad alta velocità?
R: Le linee che trasportano più di 100 lattine al minuto richiedono una forza di frantumazione verticale minima di 1,2 kN. Le formule ad alta pressione e gli scenari di spedizione a lunga distanza richiedono lattine rinforzate DR8 da 1,5 kN.
D: I problemi di compressione a singola lattina e a batch condividono la stessa causa?
R: No. La deformazione casuale della singola lattina deriva da un lieve disallineamento degli utensili. Il collasso di grandi lotti deriva da materiali di banda stagnata scadenti e da processi di strizione imperfetti.
D: Quali vantaggi extra derivano dalla struttura a doppio collo?
R: La formatura a doppio collo stringe il raccordo della valvola e arresta le perdite d'aria lente durante un lungo stoccaggio. Rafforza inoltre la durata della lattina radiale e riduce la deformazione da collisione durante l'impilamento e il trasporto.