Capovolgi il barattolo e mettilo sulla panca.
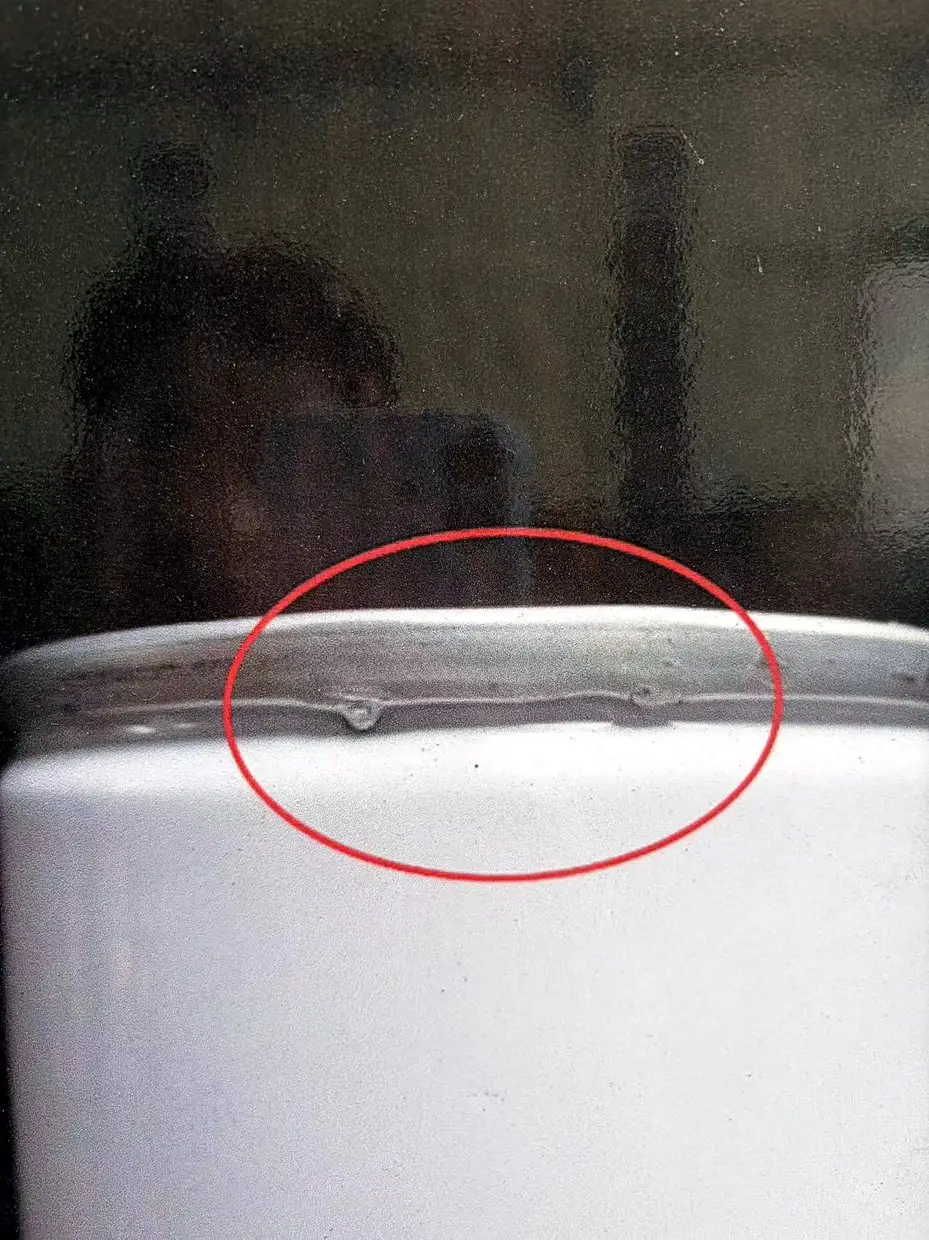
Quasi tutto ciò che deciderà se questa bomboletta sopravviverà un anno in un magazzino adesso è davanti a te, in un anello largo circa quattro millimetri: il ricciolo, il composto alloggiato al suo interno, e la doppia cucitura che unisce l'estremità alla scocca.
È la parte meno fotogenica del prodotto e l'unica parte che deve essere perfetta ogni volta.
Innanzitutto, una distinzione che cambia chi chiami
Ci sono due giunti su unbomboletta spray in lattae gli acquirenti li confondono costantemente.
La doppia cucitura unisce il cono e la cupola al corpo. Su una lattina aerosol a tre pezzi ciò avviene nello stabilimento delle lattine, prima che la lattina venga spedita. Riceverai un contenitore finito e sigillato con un'apertura nella parte superiore: l'apertura della tazza della valvola.
La crimpatura della valvola unisce la valvola a tale apertura. Ciò accade al tuo riempitivo.
Quindi, quando una lattina perde dalla spalla, la prima domanda non è “la cucitura era brutta?” ma “quale dei due giunti ha ceduto?” Una doppia cucitura fallita è stata effettuata settimane fa a Foshan. Stamattina è stata effettuata una crimpatura di una valvola sulla vostra linea e la correzione è una dimensione di crimpatura, non un reclamo.
L'unica eccezione: se acquisti corpo e estremità separatamente e cuci internamente, la doppia cucitura diventa tua. Ciò è insolito nel caso degli aerosol e comune nelle lattine per alimenti, e vale la pena dichiarare chiaramente in qualsiasi accordo di fornitura quale parte possiede quale giunto.
Il ricciolo
Il ricciolo è il bordo arrotolato dell'estremità, ed è dove risiede il composto. Tre cose vanno storte qui.
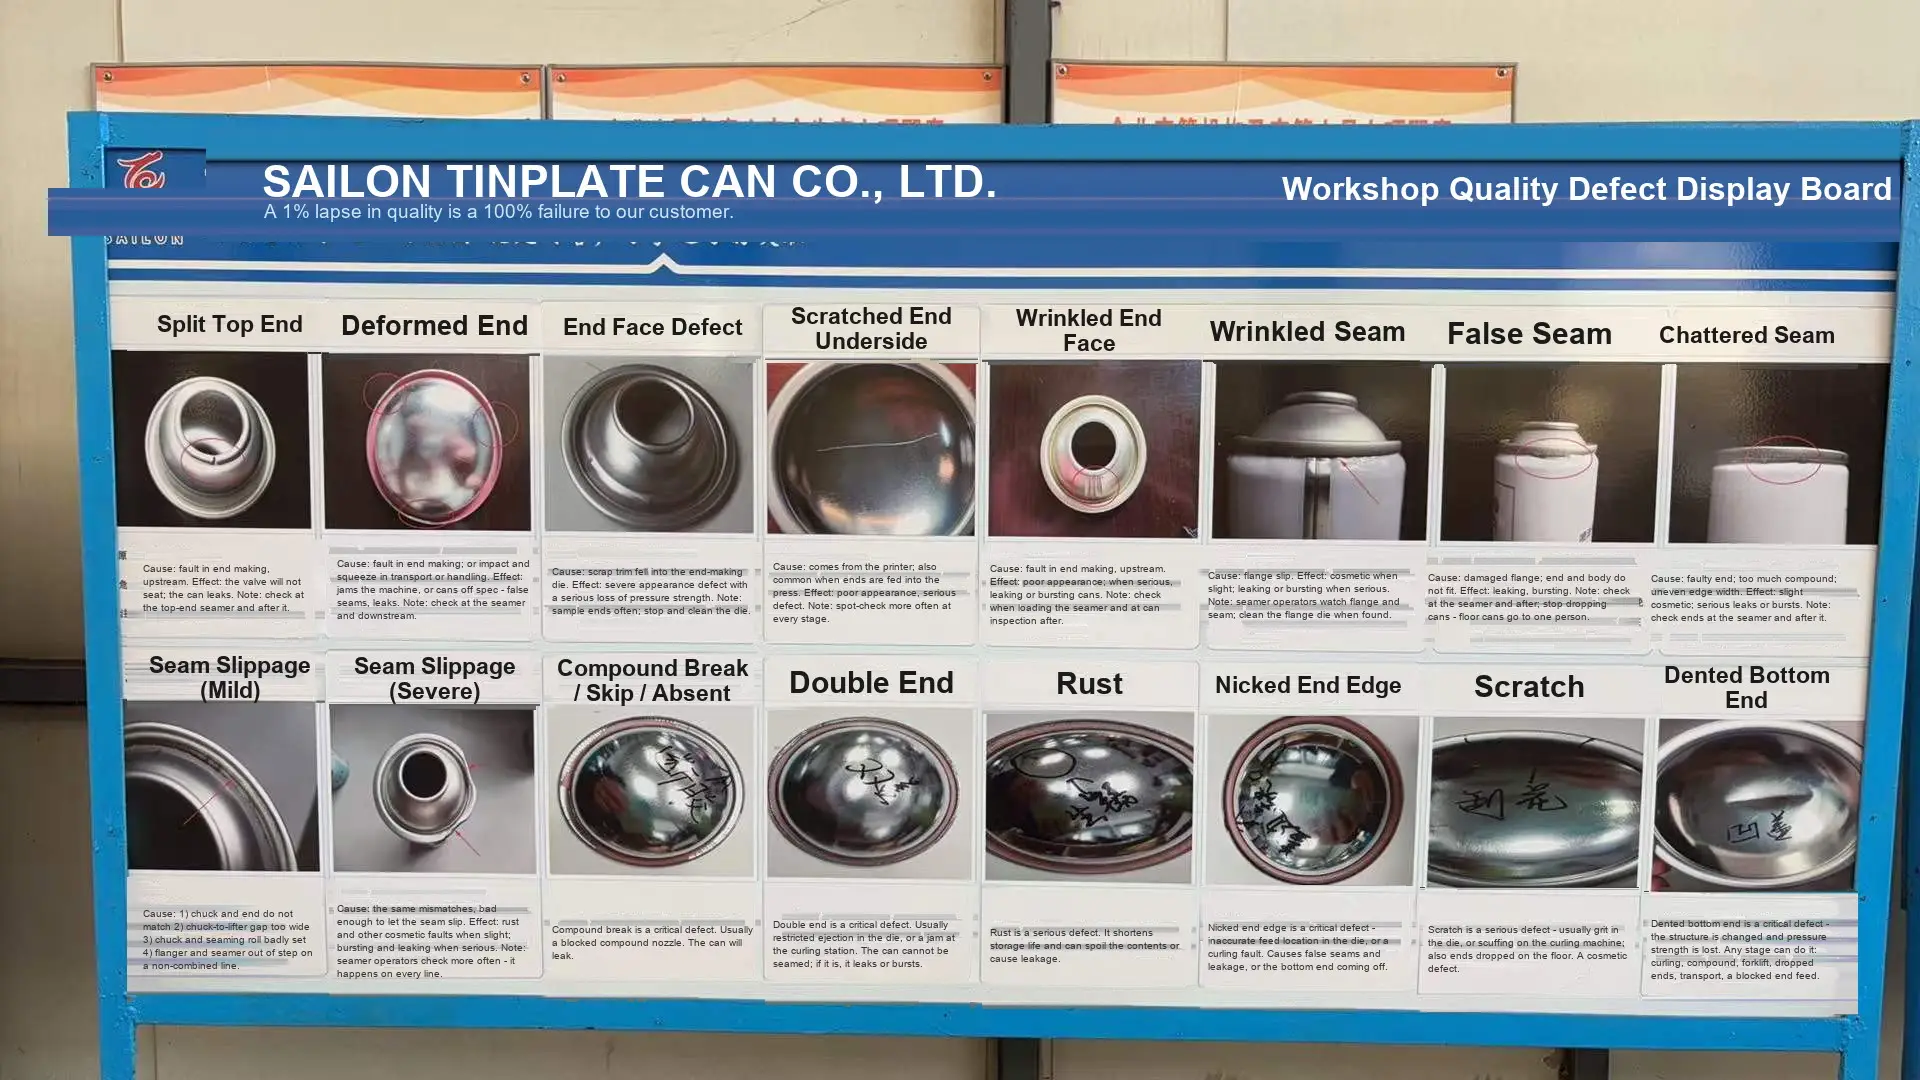
Tacca sul bordo
Una scheggiatura o un morso mancante di metallo sulla circonferenza del ricciolo. Sembra banale – un millimetro di bordo mancante su una lattina da 65 mm – e non lo è, perché quella tacca è una sezione della giuntura senza metallo da incastrare e senza composto da sigillare.
La causa è solitamente la manipolazione prima della cucitura: le estremità annidate in un caricatore, alimentate attraverso uno scivolo, impigliate in una guida. Se vedi delle tacche raggruppate su un lato del pallet, sospetta il percorso di alimentazione piuttosto che la pressa.
Crepa del ricciolo
Una spaccatura nel ricciolo stesso, a volte visibile solo come una linea scura nel canale in cui si trova il composto.
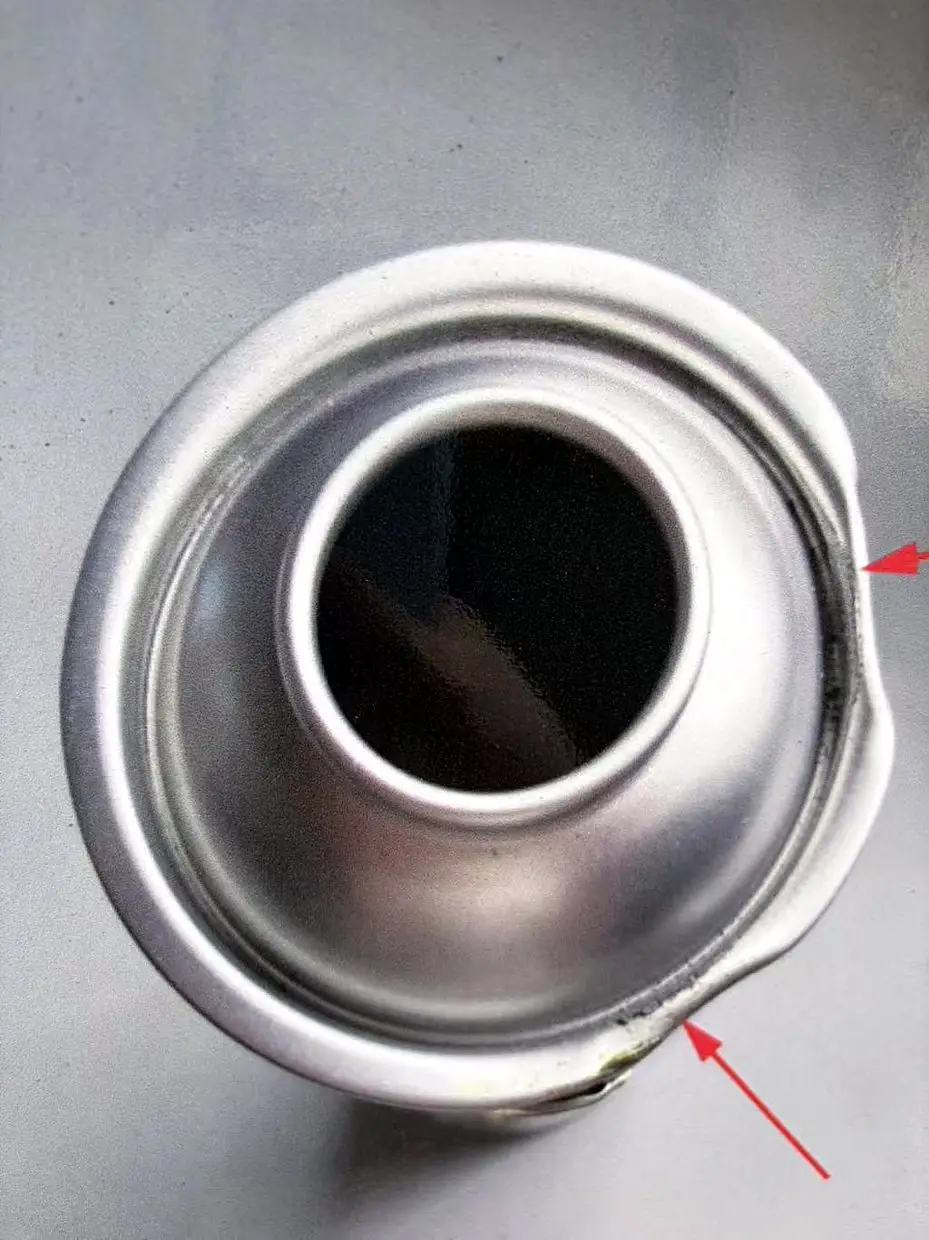
La banda stagnata è duttile, ma l'arricciatura si forma al limite di ciò che il materiale può sopportare, e uno strumento di arricciatura usurato, un calibro all'estremità inferiore della tolleranza o un'estremità che è stata nuovamente colpita lo spingeranno oltre tale limite.
Questo è il difetto che più spesso non viene rilevato durante il controllo visivo della linea, perché la fessura si trova all'interno del canale dove la luce non arriva. La luce radente, o un'unghia che corre lungo la circonferenza, trova cose che uno sguardo diretto non riesce a scoprire.
Divisione della linea di punteggio
Alle estremità con una tacca, il metallo viene deliberatamente assottigliato a una frazione del suo calibro in modo che si apra in modo prevedibile. Questo è previsto dalla progettazione. Ciò che non è previsto dalla progettazione è una divisione che appare nella partitura prima che la lattina venga mai utilizzata.
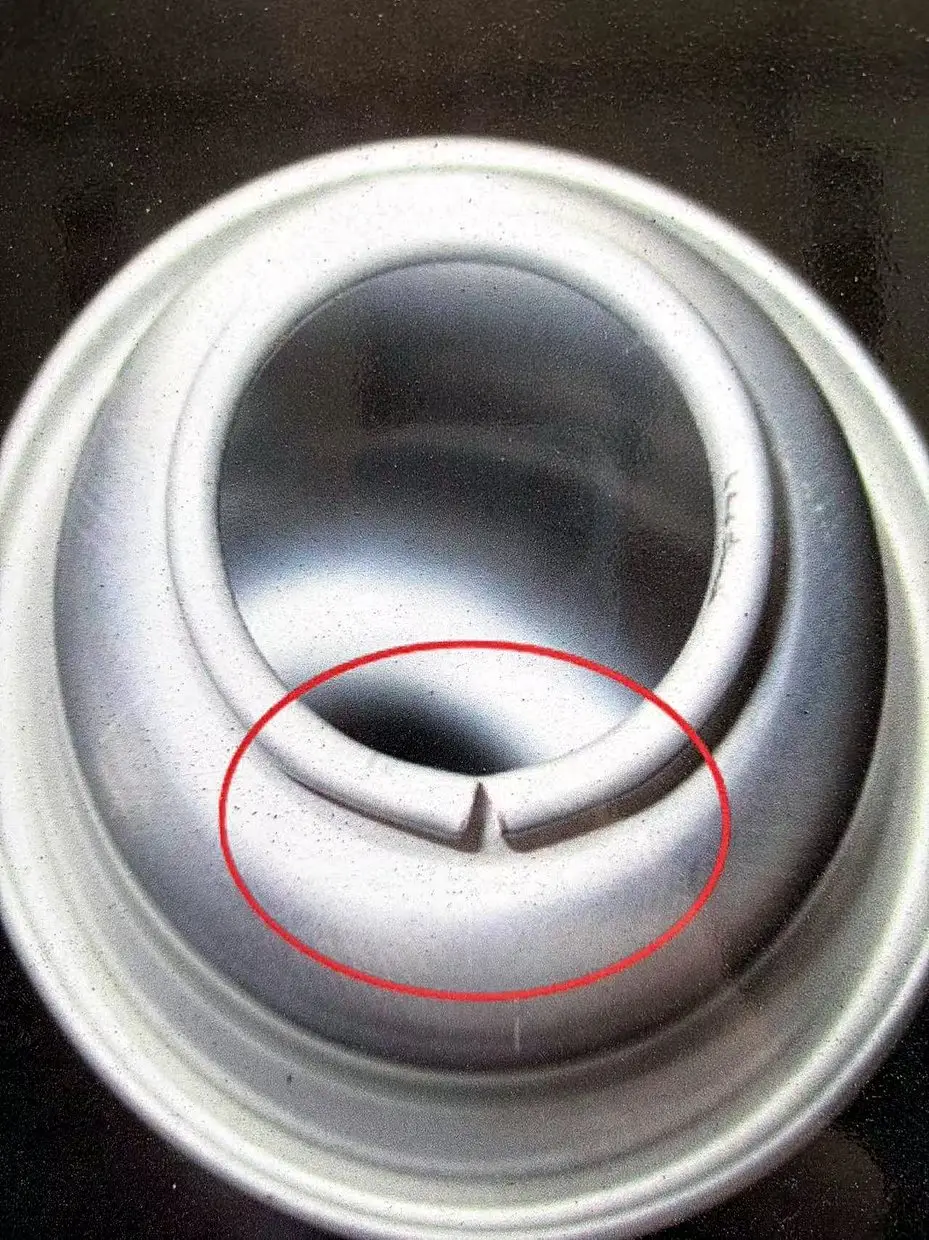
La profondità del punteggio è una finestra ristretta. Troppo superficiale e l'estremità non si aprirà in modo pulito sotto pressione; troppo profondo e si apre nel magazzino. Quando vedi le suddivisioni del punteggio, la domanda da porre al tuo fornitore non è "perché questo è incrinato" ma "qual è il tuo punteggio residuo e quanto spesso lo misuri".
La faccia finale
Grinza
Increspature lungo la parte piatta dell'estremità, che si irradia verso l'esterno dal centro. Succede quando la sequenza di formatura trascina il materiale più velocemente di quanto possa fluire: un problema di pressione del premilamiera o un foglio con lo stato sbagliato per la trafilatura.
Un'estremità spiegazzata continua a cucire. Semplicemente non rimane piatto e su una lattina che verrà impilata è l'inizio di un problema di distribuzione della pressione piuttosto che un guasto immediato.
Graffio
Abrasione sulla superficie laccata, dovuta allo scorrimento delle estremità l'una contro l'altra, contro la parete di una rivista o contro l'interno di un cartone.
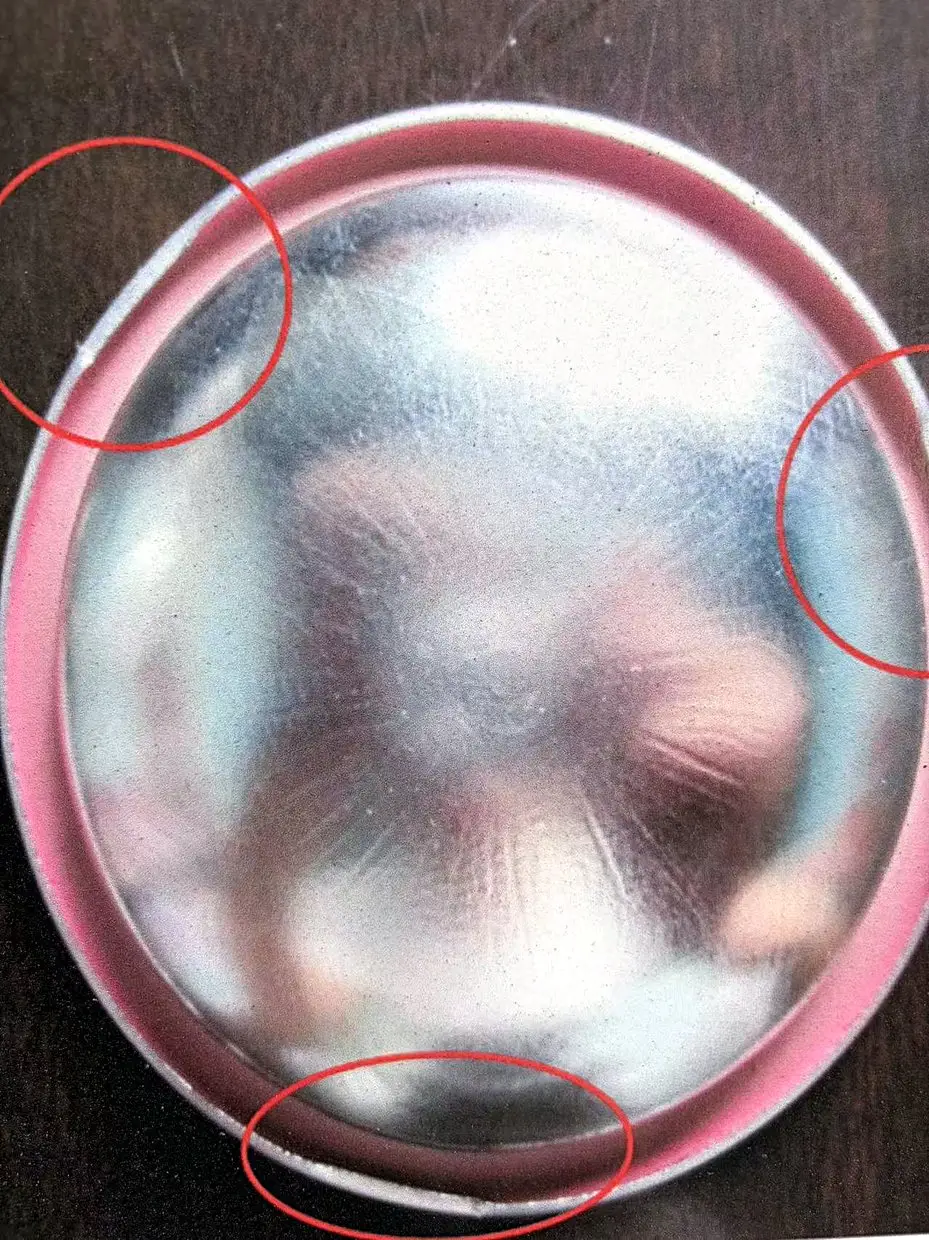
Sulla maggior parte dei prodotti, i graffi contano più dal punto di vista commerciale che da quello meccanico. Su un barattolo di cosmetici la cui estremità è rivolta verso il cliente ogni volta che lo prende in mano, una parte superiore rovinata è un prodotto restituito.
Deformazione
L'estremità non è piatta o non concentrica. A volte visibile come un'oscillazione quando la lattina è posizionata su un tavolo; a volte solo come lettura dimensionale.
Da separare dall'ammaccatura: una deformazione è solitamente formata e appare su un intero lotto, mentre un'ammaccatura è un evento singolo e appare su una manciata di lattine.
L'anello composto
Il composto sigillante viene applicato come un anello nel ricciolo. È l'unica cosa che si frappone tra il propellente e l'atmosfera e viene applicata al grammo.
Salto composto, carenza o assenza
L'anello è rotto, sottile o manca lungo un arco. Sotto la cucitura, quell'arco non ha alcuna guarnizione.
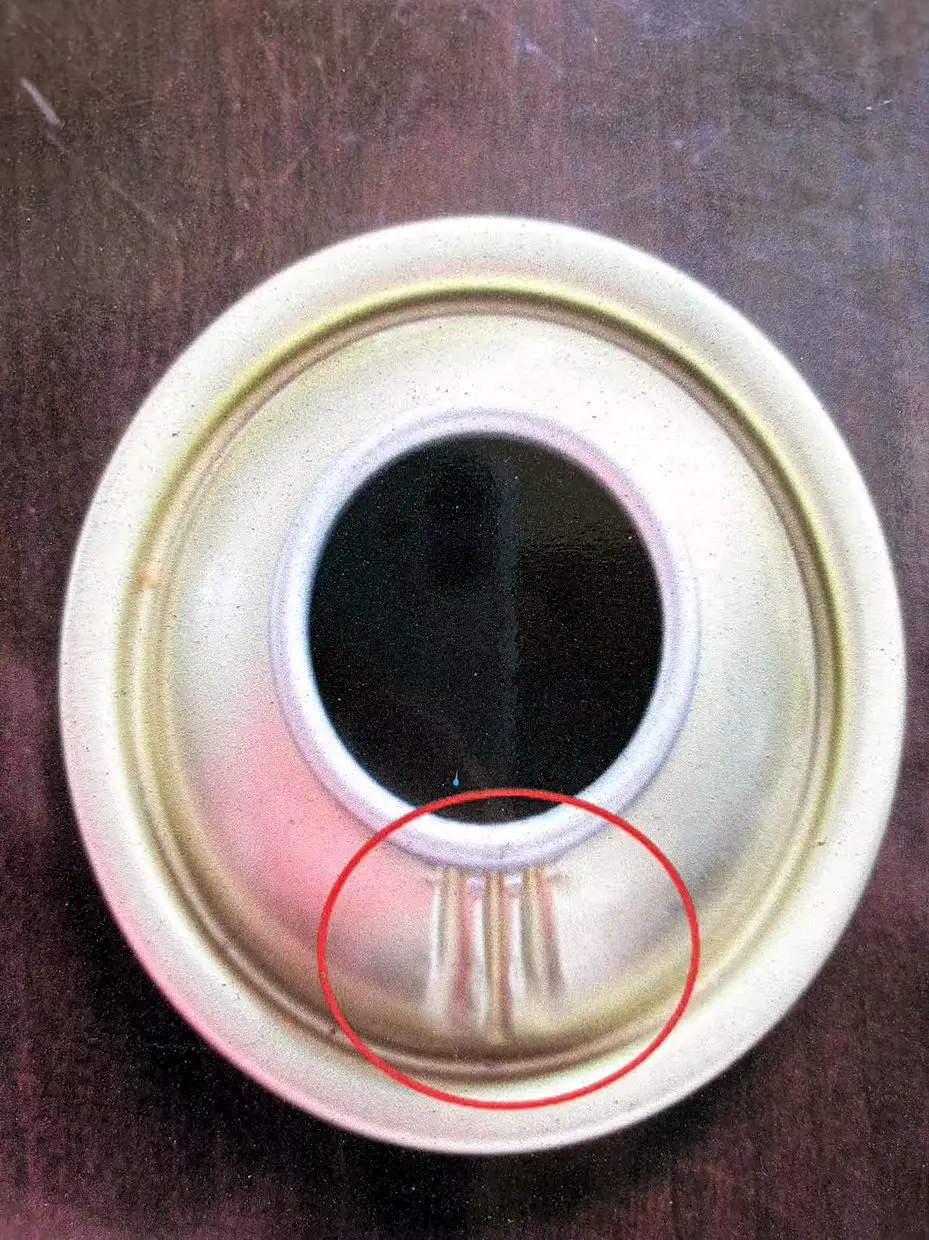
Questo è il difetto con le conseguenze più gravi e la visibilità più bassa dell'intera lattina. Non puoi vederlo su una lattina saldata senza aprirne una. Un lotto con contenitori composti passerà a bagnomaria se i contenitori sono abbastanza piccoli e fallirà sullo scaffale nove mesi dopo.
Fai due domande al tuo fornitore: qual è il peso composto per estremità e come viene controllato: tramite campione di peso o tramite sistema di visione? Un fornitore che pesa le estremità secondo un programma lo fa correttamente. Chi controlla “guardando” non controlla.
Applicazione eccessiva e spremitura
Troppo composto e l'eccesso deve andare da qualche parte quando la cucitura si chiude. Si estrude: una perlina o una serie di piccole macchie alla giunzione della cucitura.
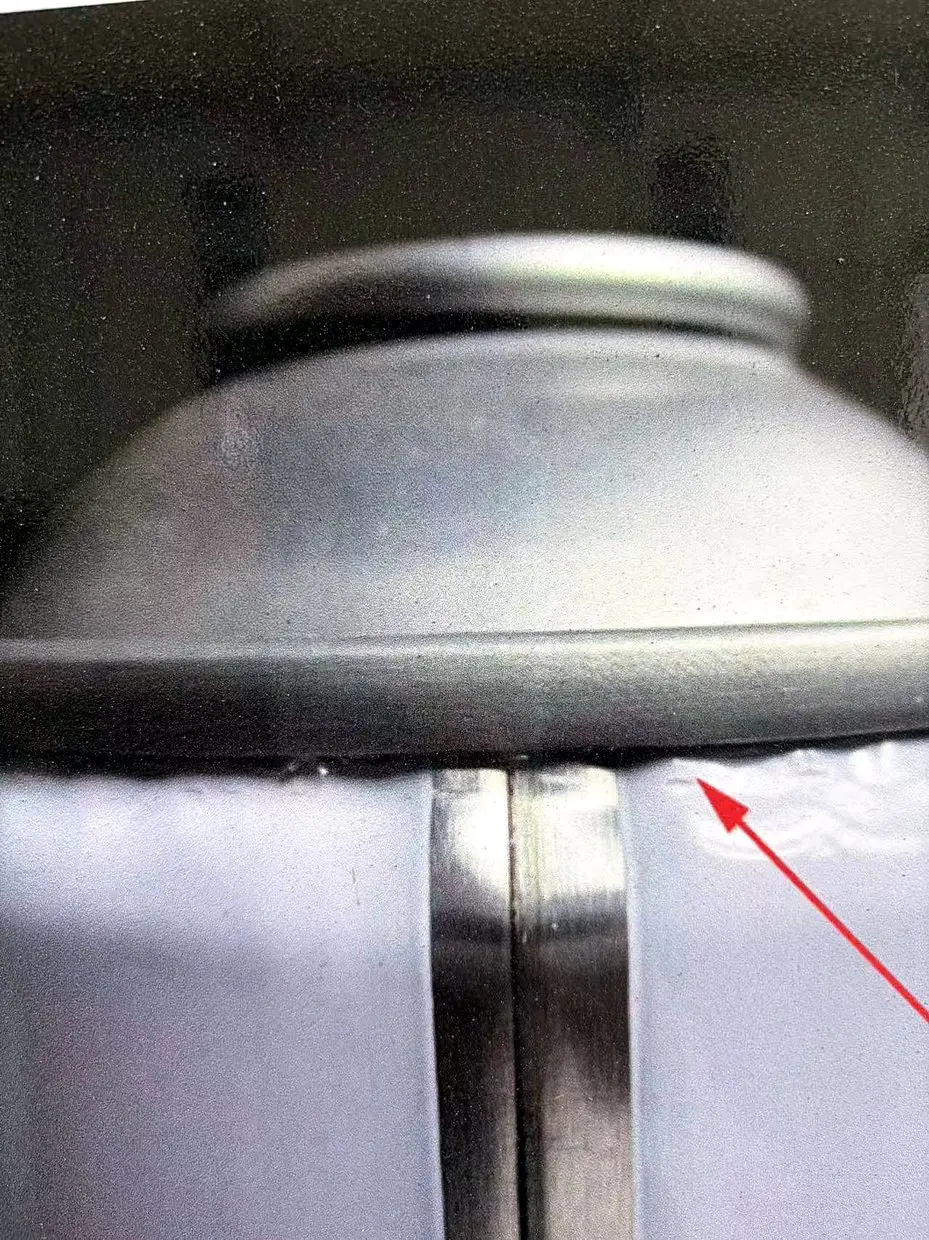
La maggior parte degli acquirenti considera lo squeeze-out come un cosmetico. Di solito è vero, con un’eccezione: se il composto è di un tipo che può migrare, il materiale estruso all’interno della lattina diventa un problema di contaminazione del prodotto piuttosto che un problema cosmetico, e il discorso cambia.
La doppia cucitura
Cinque rulli, due operazioni e circa quaranta millisecondi per lattina. La maggior parte di ciò che va storto qui è meccanico e appare nelle serie piuttosto che nei singoli.
Cucitura falsa
I ganci non si sono incastrati. La cucitura sembra chiusa, è alla giusta altezza e si separa sotto pressione o sotto un'unghia.
La causa è una condizione di configurazione o di usura: pressione del mandrino o del rullo, profilo del rullo o una lattina che non era posizionata correttamente. Quando viene trovato è uno scarto al 100%, e trovarlo richiede uno smontaggio: tagliare la cucitura, misurare la lunghezza del gancio e la sovrapposizione, guardare la sezione trasversale. Non esiste alcuna ispezione esterna che possa sostituirla.
Dente della cucitura
Una sporgenza o uno sperone affilato che fuoriesce dalla giuntura, nel punto in cui il rotolo ha saltato o il metallo è stato spostato anziché formato.
Al di là dell'apparenza, un dente rappresenta un pericolo da maneggiare (taglia i guanti e può danneggiare le lattine vicine in una custodia) e indica che i rulli di aggraffatura non sono dove dovrebbero essere.
Scivolamento della cucitura
Il rotolo scivola invece di formarsi. Il risultato è una cucitura allentata, bassa o entrambe. Lo slittamento di solito si presenta come una serie di lattine anziché una, perché qualunque cosa si sia spostata è rimasta spostata.
Piega della cucitura
Arricciature lungo la cucitura nel punto in cui l'estremità e il corpo si incontrano. Le rughe lievi sono tollerabili in molte specifiche; quelli profondi significano che il metallo si piega invece di comprimersi e la tenuta dipende dal composto che riempie uno spazio per il quale non è mai stato dimensionato.
La spalla e la cupola
Ammaccatura al raggio della spalla
Un'ammaccatura sulla superficie piana di una cupola è per lo più estetica. Un'ammaccatura sul raggio in cui la cupola gira nel corpo è il punto in cui si concentra il carico di pressione. Crea un montante di stress esattamente dove meno lo desideri e su un serbatoio ad alta pressione dovrebbe essere trattato come un difetto strutturale indipendentemente dalla profondità.
Doppio fondo
Due estremità inserite nella stessa lattina. Quasi sempre la seconda estremità è un'estremità parziale o annidata che ha attraversato l'alimentazione. Facile da individuare dall'esterno una volta che sai come cercarlo: la base è posizionata orgogliosamente o la lattina si trova in modo non uniforme.
È anche la prova più chiara possibile che l'alimentazione finale si comporta in modo anomalo, quindi un singolo ritrovamento giustifica il controllo del resto della corsa.
Ruggine
Sulle estremità, la ruggine inizia quasi sempre da un bordo: il bordo tagliato del ricciolo o un graffio che ha raggiunto il metallo nudo. Su una lattina nuova non dovrebbe esserci affatto. Su una lattina rimasta, è una questione di conservazione: condensa, umidità incontrollata, un contenitore che ha sudato durante il viaggio.
Cosa può essere risolto e da chi
| Difetto | Origine | Risolvibile dopo il fatto | Proprietario |
|---|---|---|---|
| Salto composto | Fine della creazione | NO | Produttore di lattine |
| Crepa del ricciolo | Fine della creazione | NO | Produttore di lattine |
| Divisione del punteggio | Fine della creazione | NO | Produttore di lattine |
| Tacca sul bordo | Fine manipolazione/alimentazione | NO | Produttore di lattine |
| Cucitura falsa | Impostazione della cucitura | NO | Produttore di lattine |
| Dente della cucitura | Rulli di cucitura | NO | Produttore di lattine |
| Scivolamento della cucitura | Rulli di cucitura | NO | Produttore di lattine |
| Spremere | Peso composto | Solo classificazione cosmetica | Produttore di lattine |
| Perdita di piegatura della valvola | Linea di riempimento | Sì, crimpare nuovamente | Riempitivo |
| Ammaccatura sulla spalla | Gestione | NO | Chiunque se ne sia occupato |
| Ruggine sui bordi | Deposito, trasporto | NO | Dipende dall'imballaggio e dalle condizioni |
| Graffio sul viso | Gestione | NO | Chiunque se ne sia occupato |
Lo schema è scomodo ma onesto: quasi tutto ciò che non funziona in una lattina in questo elenco è stato deciso prima che la lattina lasciasse lo stabilimento. Ecco perché la domanda utile durante l'audit non è "qual è il tuo tasso di difetti" ma "quale di questi misuri, quanto spesso e posso vedere il record".
Se acquisti cono e cupola separatamente
Alcuni acquirenti lo fanno, per il riconfezionamento o per un'operazione di riempimento che avviene internamente. Tre cose da specificare oltre le dimensioni:
Tipo di mescola e peso per estremità, non solo “con mescola”. Il peso è ciò che determina la tenuta dell'anello.
Punteggio residuo, se la fine viene segnata, con un metodo di misurazione stabilito.
Formato di confezionamento e nidificazione, poiché i difetti di graffiatura e tacca sopra menzionati si creano nel caricatore e nel cartone, non nella pressa.
Nostrogamma cono e cupola per lattine da 45–70 mmcopre le configurazioni standard; se stai abbinando le estremità a un corpo con il collo, thedifferenza tra la costruzione a parete dritta e quella a collo strettospiega perché l'estremità dello stesso diametro non è intercambiabile tra i due.
SAILON produce bombolette spray complete e set a cono e cupola a Foshan: da 45 mm a 70 mm, 400 milioni di bombole all'anno. Se una cucitura non funziona sulla tua linea e non sei sicuro che abbia lasciato il nostro stabilimento in quel modo, invia le fotografie della sezione trasversale di smontaggio e il codice del lotto. Rispondiamo con misurazioni, non opinioni.