


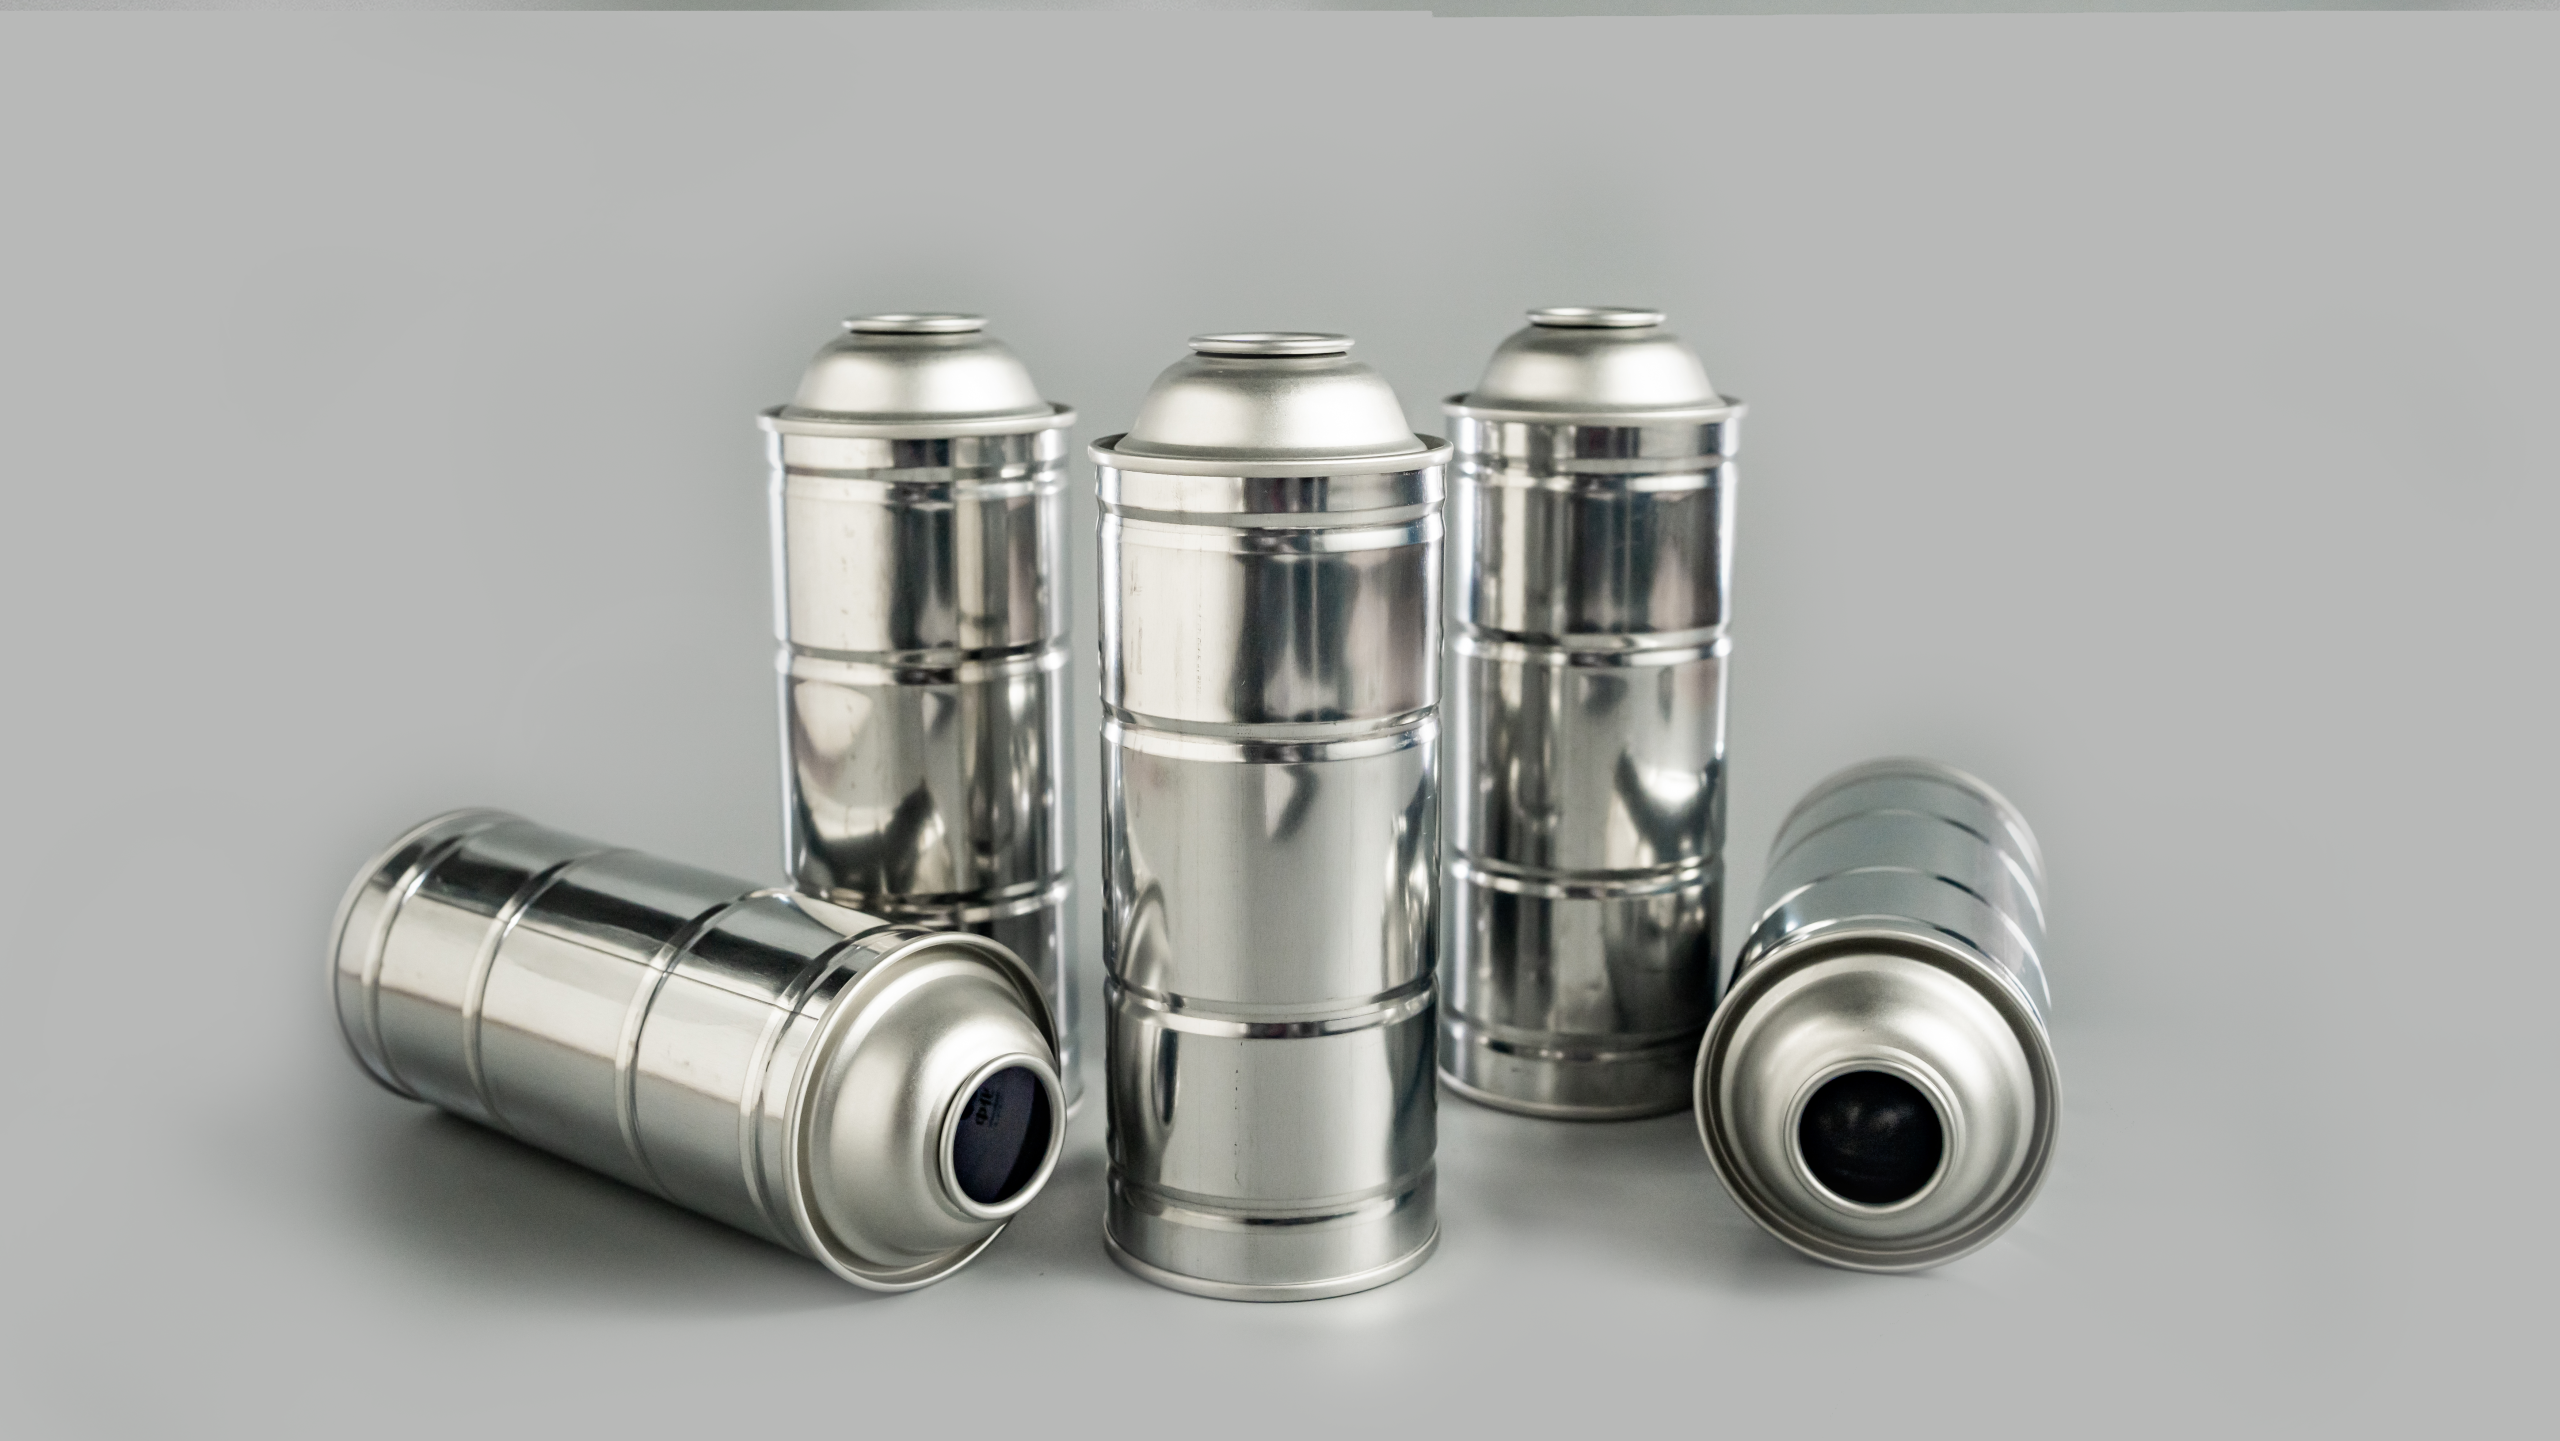
1. Il problema: tempi di inattività non pianificati che compromettono l'efficienza della linea di riempimento
La linea di riempimento aerosol si ferma. Ancora. Suona l'allarme. La produzione si ferma. Il tuo primo istinto? La colpa è dell'attrezzatura. Tutta colpa della velocità della linea. Ma cosa succederebbe se il vero colpevole arrivasse sul pallet prima che il primo potesse raggiungere la testa di riempimento? La maggior parte dei problemi di inceppamento della linea di riempimento delle bombole aerosol non pianificati non sono causati da macchinari difettosi o da errori dell'operatore. Derivano da nascostiproduzione di bombole aerosol in banda stagnataproblemi di compatibilità che la maggior parte dei team di produzione trascura durante i controlli di qualità.
L'aerosol persistente durante i tempi di inattività della linea di riempimento crea perdite molto più grandi di quanto la maggior parte dei gestori degli impianti si renda conto. Una linea di riempimento standard da 200 CPM che si inceppa solo tre volte per turno perde circa 7.200 lattine al giorno. In un anno di produzione di 250 giorni, si tratta di 1,8 milioni di lattine di produzione persa, prima ancora di contare gli scarti di propellente, i costi di manodopera per la pulizia manuale e l’usura meccanica accelerata delle costose apparecchiature di riempimento. Per gli impianti di produzione ad alto volume, queste perdite non calcolate erodono silenziosamente i margini di profitto annuali e ritardano i programmi di consegna ai clienti.
2. La causa principale: mancata corrispondenza tra il diametro dell'arricciatura e la compatibilità della testina di riempimento
Se si desidera sapere come impedire in modo permanente l'inceppamento della bomboletta aerosol sulla linea di riempimento, è necessario guardare oltre i guasti meccanici a livello superficiale e concentrarsi sulla corrispondenza dimensionale di precisione. Il riempimento stabile dell'aerosol dipende interamente dalla distanza controllata tra il diametro di arricciatura della bomboletta e le specifiche del diametro interno della testa di riempimento. Il gioco operativo sicuro del settore varia da 0,3 mm a 0,5 mm, il che consente un posizionamento, una pressatura e una sigillatura fluidi senza attrito o estrusione.
I problemi emergono quando la produzione cumulativa e le tolleranze meccaniche rompono questo equilibrio critico. L'aerosol della banda stagnata può arricciare la tolleranza del diametro (tipicamente ± 0,15 mm), combinata con fluttuazioni minori dello spessore della banda stagnata, creando sottili deviazioni dimensionali tra i lotti di produzione. Nel corso dei mesi di funzionamento, le teste di riempimento sviluppano una microusura che espande il diametro interno del foro. Questo spostamento lento rovina la calibrazione preimpostata e crea un contatto incoerente tra la testa di riempimento e il bordo della lattina.
Al di là della pura deviazione dimensionale, la formazione di arricciature irregolari, inclusi bordi non arrotondati, piccole bave sui bordi e flange eccessivamente estese, crea una resistenza irregolare durante la pressatura ad alta velocità. Questi sottili difetti sono il motivo principale per cui le lattine perfettamente conformi alle specifiche continuano a provocare frequenti inceppamenti della linea, creando continui problemi di compatibilità di produzione delle bombolette aerosol nella produzione di massa.
3. 3 segni che la tua linea presenta problemi di compatibilità del diametro del ricciolo
Non sono necessarie apparecchiature di prova complesse per diagnosticare la mancata corrispondenza tra arricciatura e testina di riempimento. Questi tre chiari segnali operativi consentono al tuo team di ingegneri di effettuare un'autoispezione e di confermare il problema entro un turno di produzione:
- Inceppamenti fissi nella stazione: gli inceppamenti si verificano costantemente nella stessa identica posizione della testa di riempimento, anziché in modo casuale lungo l'intera linea. Gli inceppamenti casuali solitamente indicano problemi del trasportatore o di allineamento; gli inceppamenti delle postazioni fisse indicano quasi sempre incompatibilità dimensionali.
- Segni di graffiatura circonferenziali uniformi: ispezionare attentamente le lattine inceppate. Le incisioni costanti e uniformi attorno all'intero diametro del bordo della lattina dimostrano un attrito rigido tra l'arricciatura della lattina e la parete interna della testa di riempimento durante la pressatura.
- Guasti dipendenti dalla velocità: la frequenza di disturbo aumenta notevolmente all'aumentare della velocità della linea. Un funzionamento più veloce amplifica il minore offset centrifugo, trasformando minuscoli spazi dimensionali in ripetute collisioni meccaniche.
4. Come SAILON risolve i problemi di compatibilità delle teste di riempimento e di inceppamento
Invece di fare affidamento su standard industriali generici che non soddisfano la corrispondenza delle apparecchiature nel mondo reale, SAILON implementa un processo di produzione personalizzato incentrato sulle apparecchiature per ridurre i tempi di inattività degli impianti di aerosol della linea di riempimento. La nostra soluzione principale mira a risolvere il problema della mancata corrispondenza tra le dimensioni dell'arricciatura delle lattine e i parametri della testa di riempimento in loco.
Innanzitutto, abbandoniamo i modelli universali delle dimensioni del ricciolo ed effettuiamo una calibrazione individuale dei parametri in base alle specifiche del diametro interno della testa di riempimento effettiva del cliente. Il nostro team registra il modello della testa di riempimento, lo stato di usura e la velocità della linea per personalizzare in modo esclusivobomboletta spray in banda stagnataIntervalli di tolleranza del diametro dell'arricciatura per ciascuna linea di produzione.
In secondo luogo, sostituiamo il tradizionale campionamento in lotti con un'ispezione completa al 100% del diametro esterno dell'arricciatura, della rotondità e della finitura dei bordi prima della consegna. Ciò elimina l’impilamento con tolleranza dei lotti e garantisce che ogni lattina soddisfi i requisiti di spazio per l’attrezzatura di riempimento del cliente.
In terzo luogo, creiamo file di corrispondenza delle apparecchiature a lungo termine per ogni partner. Ogni volta che i clienti sostituiscono le teste di riempimento o migliorano la velocità della linea, regoliamo in modo sincrono i parametri di formatura dell'arricciatura per mantenerli permanenticompatibilità della testa di riempimentoed evitare ricorrenti guasti dovuti ad inceppamenti.
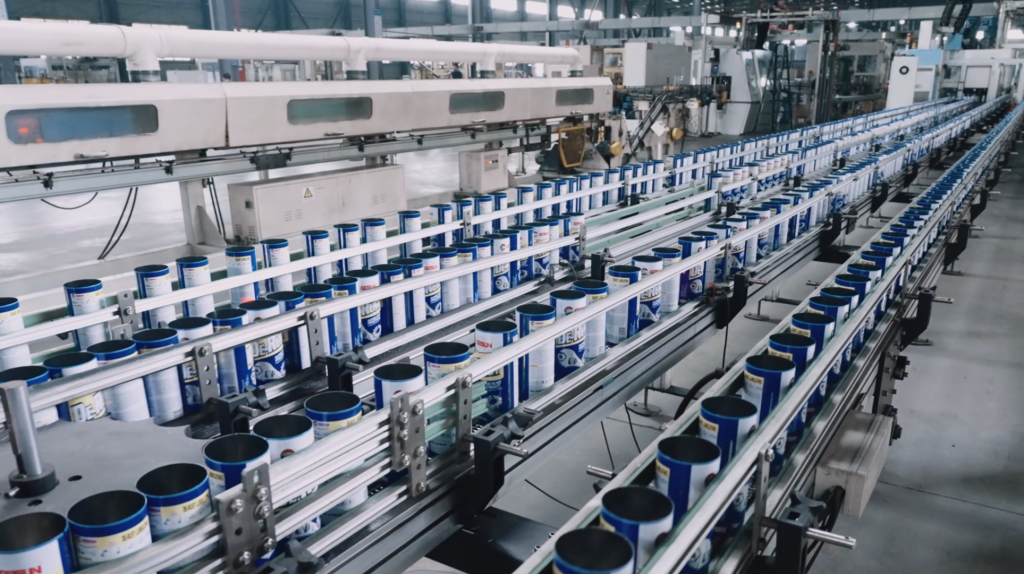
5. Case study di clienti reali e risultati di dati quantificabili
I dati dimostrano sempre il valore della personalizzazione di precisione meglio delle spiegazioni teoriche. Uno dei nostri clienti di lunga data gestisce una linea di riempimento aerosol ad alta velocità da 300 CPM per prodotti aerosol per la cura personale, affrontando per anni gravi inceppamenti ricorrenti e tempi di inattività non pianificati.
Prima della collaborazione, l’impianto soffriva di 47 episodi di inceppamento per turno di produzione, che portavano a frequenti arresti di emergenza. I tempi di inattività annuali ammontano a 186 ore, causando ingenti perdite di produzione, sprechi di propellente e ripetuti costi di manodopera per la manutenzione manuale.
Dopo che SAILON ha ottimizzato lo standard del diametro di arricciatura delle lattine e personalizzato l'intervallo di tolleranza per adattarsi perfettamente al diametro interno della testa di riempimento e allo stato operativo ad alta velocità, la frequenza di inceppamento del cliente è scesa drasticamente a soli 2 incidenti per turno. Il tempo di inattività annuale della linea è stato ridotto da 186 ore a meno di 8 ore, con un risparmio stimato sui costi sostanziali legati alla perdita di produzione, allo spreco di materiale e alla manutenzione della manodopera. L’efficienza complessiva delle apparecchiature (OEE) della linea del cliente è migliorata in modo significativo, con la realizzazione di una produzione di massa continua e stabile.
6. Domande frequenti (FAQ)
Queste domande tecniche mirate corrispondono a query di ricerca industriale ad alto intento, rispondendo ai dubbi fondamentali degli ingegneri di produzione e dei team di approvvigionamento:
D: Qual è la causa numero 1 di ripetuti inceppamenti delle bombolette spray sulle linee di riempimento ad alta velocità? R: La causa principale è la mancata corrispondenza dimensionale tra il diametro dell'arricciatura della lattina e il diametro interno della testa di riempimento. Le tolleranze di produzione accumulate, la microusura della testa di riempimento e la formazione di arricciature non standard creano uno spazio operativo incoerente, che innesca ripetuti inceppamenti e tempi di inattività delle linee di produzione di aerosol.
D: Esiste uno standard universale per il diametro dell'arricciatura che funzioni per tutte le teste di riempimento? R: Non esiste uno standard universale applicabile a tutte le apparecchiature di riempimento. Le specifiche generali del settore forniscono solo valori di riferimento. Una produzione stabile si basa sull'abbinamento personalizzato tra la tolleranza del diametro dell'aerosol in banda stagnata e il diametro interno effettivo, le condizioni di usura e la velocità operativa delle vostre specifiche teste di riempimento.
D: Qual è il modo più veloce per ridurre gli inceppamenti della linea di riempimento senza sostituire l'attrezzatura? R: La soluzione più conveniente è ricalibrare gli standard dimensionali dell'arricciatura delle lattine per adattarli alle specifiche della testa di riempimento esistente. L'ottimizzazione del controllo della tolleranza dell'arricciatura e l'eliminazione della deformazione non qualificata del bordo della lattina possono ridurre drasticamente i tassi di inceppamento senza dover sostituire le apparecchiature o rinnovare la linea.
D: La mancata corrispondenza del diametro del ricciolo influisce sulla crimpatura della valvola o sull'integrità della tenuta? R: Generalmente no. L'incompatibilità dimensionale del ricciolo influisce principalmente sul posizionamento del riempimento e sulla stabilità dell'aggancio della testa. Non interferisce con le successive procedure di crimpatura della valvola o con le prestazioni di tenuta della bomboletta aerosol finale, motivo per cui questo problema viene spesso diagnosticato erroneamente come un difetto di qualità della tenuta.
7. Ottieni prestazioni stabili nella linea di riempimento con le lattine personalizzate SAILON
L'inceppamento persistente della linea di riempimento delle bombolette spray non è mai un costo di produzione inevitabile: è un problema di abbinamento di precisione risolvibile. Le lattine standard generiche non possono adattarsi alle apparecchiature di riempimento personalizzate ad alta velocità, motivo per cui la maggior parte delle fabbriche deve far fronte a tempi di fermo ricorrenti e a una produzione instabile.
In qualità di produttore professionale specializzato nella produzione di bombole aerosol in banda stagnata personalizzate, SAILON si concentra sulla produzione di precisione adattativa alle apparecchiature per eliminare i problemi di compatibilità di produzione delle bombole aerosol fin dall'origine. Forniamo soluzioni su misura per diametri di arricciatura delle lattine per diverse velocità di linea, modelli di teste di riempimento e esigenze di produzione di massa, aiutando le fabbriche a ridurre i tempi di inattività non pianificati, a ridurre gli sprechi e a massimizzare l'efficienza produttiva.
Se la tua linea di riempimento è disturbata da frequenti inceppamenti e funzionamento instabile, contatta SAILON oggi per ottenere una soluzione di adattamento dimensionale professionale per il tuo sistema di produzione di aerosol.