


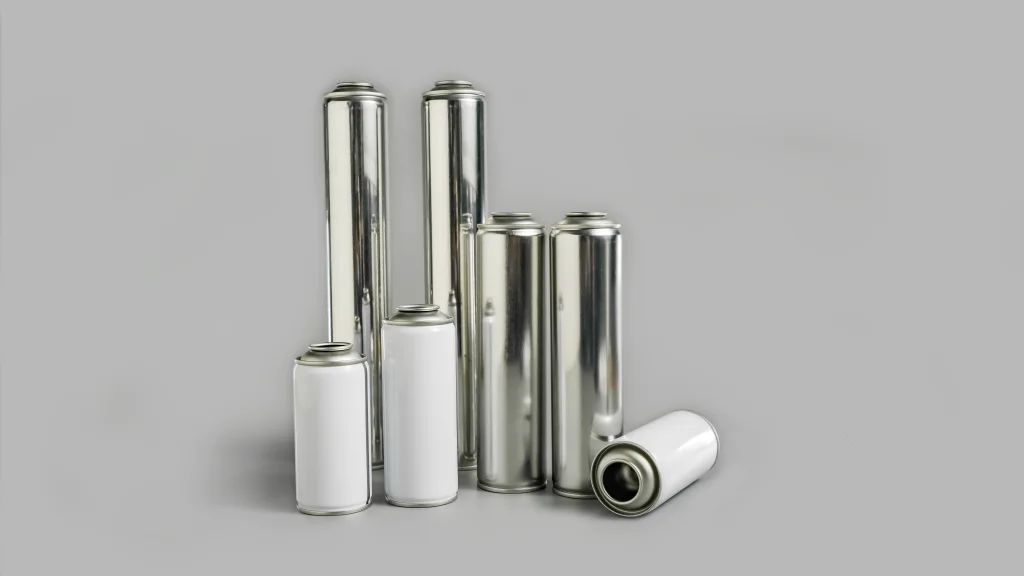
Quando si gestiscono catene di fornitura chimiche globali, bisogna scegliere il giustobomboletta spray in lattale specifiche determinano la sicurezza del tuo inventario durante il trasporto estivo. Le alte temperature all'interno dei contenitori di spedizione superano regolarmente i 55°C, provocando la rapida espansione dei mezzi volatili. Per garantire la completa sicurezza degli imballaggi dei refrigeranti, i responsabili degli approvvigionamenti devono guardare oltre gli imballaggi standard e investire in design verificati di bombolette aerosol ad alta pressione che mitigano lo stress termico. La scelta di un produttore qualificato di bombolette spray in banda stagnata garantisce la conformità alle rigorose normative internazionali sul trasporto, proteggendo i vostri prodotti da guasti strutturali catastrofici, costose perdite di inventario e responsabilità durante il trasporto.
La dinamica della dilatazione termica nella logistica dei carichi industriali
Durante i mesi estivi di punta, il microclima all’interno dei container non ventilati e dei magazzini portuali si comporta come una trappola termica. Le previsioni ambientali standard non tengono conto del calore radiante assorbito dalle pareti dei contenitori in acciaio, che porta temperature interne ben al di sopra dei 55°C. Per i riempitivi industriali di gas liquefatti, fluorocarburi e spray solventi ad alta volatilità, questo ambiente altera lo stato fisico del carico utile chimico.
Man mano che la temperatura scala linearmente, la fase liquida dei gas compressi si espande, diminuendo il volume del vapore nello spazio di testa all'interno del contenitore. Ciò provoca un picco esponenziale della pressione del vapore saturo. Se l’integrità strutturale dell’imballaggio metallico manca di una sufficiente ridondanza metallurgica, le forze interne travolgono rapidamente la resistenza allo snervamento del materiale. Per i dipartimenti di approvvigionamento che gestiscono contratti di prodotti chimici sfusi, comprendere la relazione tra il calore ambientale e i limiti di pressione interna è fondamentale per prevenire il rifiuto del prodotto su larga scala e l’interruzione della catena di approvvigionamento.
Le tre fasi di cedimento strutturale della banda stagnata sottoposta a stress termico
La rottura di una bomboletta spray da 3 pezzi sotto calore estremo è una sequenza meccanica prevedibile. Analizzando queste tre fasi distinte, i team di controllo qualità possono implementare protocolli di allarme rapido durante le ispezioni delle ricevute e gli audit di stoccaggio.
Fase 1: accumulo di pressione subcritica
- Stato del materiale: zona di deformazione elastica.
- Metriche interne: la pressione aumenta dai valori di base fino a 1,20 MPa.
- Comportamento fisico: Il contenitore non presenta alterazioni esterne visibili. Tuttavia, la tensione interna erode costantemente il fattore di sicurezza ingegneristica. A questo punto, le micro-cuciture lungo le doppie estremità superiore e inferiore subiscono un elevato stress di taglio, trasformando il lotto in un rischio logistico latente.
Fase 2: Deformazione plastica e inversione della cupola inferiore
- Stato del materiale: raggiungimento della soglia di deformazione della bomboletta aerosol.
- Metriche interne: plateau di pressione tra 1,20 MPa e 1,50 MPa, corrispondenti al profilo termico tipico dell'R134a a 55°C.
- Comportamento fisico: il profilo inferiore concavo del contenitore subisce una distorsione geometrica permanente, deformandosi verso l'esterno in una forma convessa. Questa inversione della cupola aumenta leggermente il volume totale del contenitore, offrendo un breve rilascio di pressione, ma rovina completamente l'equilibrio strutturale del metallo. Questa distorsione visibile è l’ultimo segnale di allarme prima del cedimento strutturale.
Fase 3: rottura e fratturazione metallurgica
- Stato del materiale: Rottura ultima della resistenza alla trazione.
- Metriche interne: la pressione supera il limite di pressione nominale dell'aerosol che può scoppiare.
- Comportamento fisico: il contenitore subisce un guasto geometrico catastrofico. La frattura inizia quasi sempre nella zona termicamente alterata del cordone di saldatura longitudinale resistente ad alta frequenza o lungo lo spigolo del doppio cordone superiore. La rapida decompressione provoca un rilascio violento del carico chimico, creando immediati rischi di incendio, danni ambientali e materiali.
Metriche strutturali e confronto degli standard ingegneristici
Per mantenere la sicurezza assoluta durante il riempimento e il transito multimodale, le specifiche strutturali devono essere abbinate alle proprietà termodinamiche del mezzo di riempimento. La tabella seguente fornisce una base meccanica dettagliata basata su quadri di test internazionali:
| Specifiche tecniche | Profilo spessore (corpo/superiore/base) | Temperamento e durezza del materiale | Limite di snervamento/deformazione | Limite massimo di scoppio | Cuscino termico 55°C | Terreni chimici consigliati |
| Norma commerciale | 0,20 / 0,32 / 0,32mm | T3/TH520 | 1,20 MPa | 1,40 MPa | Nessuno (rischio di deficit) | Solventi a bassa pressione, lubrificanti leggeri, vernici aerosol. |
| Specifica DOT-2P | 0,23 / 0,35 / 0,35 millimetri | T4/TH550 | 1,40 MPa | 1,65MPa | Marginale (<5% Cuscino) | Aerosol tecnici standard, detergenti industriali, R12. |
| Bomboletta spray DOT-2Q | 0,25 / 0,40 / 0,40mm | T5/TH580/DR8 | 1,65MPa | 1,85MPa | Ottimale (>20% di ridondanza) | R134a, R404A, agenti espandenti industriali pesanti. |
Il profilo termodinamico dei fluorocarburi ad alta pressione richiede il rigoroso rispetto di questi limiti. Ad esempio, l'R134a genera una pressione interna di 1,49 MPa a 55°C. L'utilizzo di un contenitore commerciale standard con un limite di deformazione di 1,20 MPa rende inevitabile il fallimento. L’implementazione di un’architettura di bomboletta aerosol DOT-2Q per impieghi gravosi fornisce il cuscino strutturale necessario per assorbire questi picchi termici senza rischiare compromessi strutturali.
Controlli di produzione e requisiti di qualità ingegneristica
La gestione di un programma di imballaggio chimico sicuro richiede rigorosi protocolli di controllo qualità presso la fonte di produzione. Nel valutare le opzioni per l'approvvigionamento di bombolette spray sfuse, i team di ingegneri devono dare priorità ai seguenti parametri di riferimento tecnici:
- Test idrostatici verificati: i fornitori devono fornire curve di scoppio idrostatico certificate anziché dichiarazioni nominali generiche. I dati devono dimostrare un chiaro divario tra il punto di deformazione iniziale di snervamento e il limite ultimo di scoppio.
- Monitoraggio della saldatura ad alta frequenza: la giuntura longitudinale deve essere unita utilizzando una saldatura a resistenza automatizzata ad alta frequenza con monitoraggio elettronico continuo della corrente di saldatura. Ciò riduce al minimo le variazioni nella zona interessata dal calore, che è il principale punto di guasto durante l'espansione termica.
- Metriche precise della doppia cucitura: l'integrazione dei componenti superiore e inferiore richiede un rigoroso allineamento dello spessore reale della cucitura, della profondità della svasatura e della percentuale di sovrapposizione della cucitura. Questi parametri prevengono le microperdite quando il contenitore si espande sotto il calore stagionale.
Per le aziende che desiderano aggiornare le proprie specifiche strutturali, SAILON fornisce configurazioni di produzione specializzate. Modificando la chimica dell'acciaio, elaborando banda stagnata ad alta temperatura e utilizzando metodi di test avanzati, SAILON allinea ogni ciclo di produzione con criteri di trasporto internazionali, garantendo prestazioni affidabili perbomboletta spray industriale all'ingrossoclienti in tutto il mondo.
Domande tecniche e risposte strutturali
D1: Perché l'R134a richiede un contenitore specializzato durante la spedizione estiva?
A1: Ad una temperatura elevata di 55°C, la pressione del vapore saturo dell'R134a aumenta a 1,49 MPa. Un contenitore commerciale standard inizia la deformazione plastica permanente a 1,20 MPa. L'utilizzo di un imballaggio standard porta direttamente alla deformazione della cupola inferiore e al guasto della valvola. Il mantenimento della sicurezza del riempimento della bomboletta spray refrigerante richiede un contenitore per carichi pesanti progettato per resistere a queste pressioni più elevate.
Q2: Qual è la funzione meccanica di una struttura di rilascio di sicurezza in caso di sovrapressione?
A2: Un meccanismo di sovrapressione è costituito da incisioni ingegnerizzate o prese d'aria stampate nel profilo inferiore della cupola. Se le pressioni interne raggiungono livelli pericolosi a causa del calore esterno estremo, questi punteggi sono progettati per aprirsi in modo prevedibile. Ciò consente il rilascio controllato del vapore anziché un'improvvisa rottura strutturale, proteggendo le apparecchiature e il personale vicini dai rischi di frammentazione.
D3: In che modo lo spessore della lamiera e la tempra dell'acciaio influiscono sulle prestazioni strutturali sotto carico?
A3: Lo spessore della lamiera determina l'area della sezione trasversale totale disponibile per resistere alle sollecitazioni interne, mentre la tempra dell'acciaio definisce la resistenza allo snervamento del materiale. L'aumento del profilo del corpo a 0,25 mm e l'utilizzo di temperamenti più elevati consentono al contenitore di resistere a pressioni severe senza superare i suoi limiti elastici, che è un requisito standard per i gas industriali ad alta volatilità.
Q4: Quale documentazione di qualità dovrebbe essere controllata prima di approvare un fornitore?
R4: I controlli di qualità dovrebbero esaminare i registri dei test di saldatura non distruttivi, i registri di rilevamento delle perdite automatizzati al 100% online (come la spettrometria di massa con bagnomaria o elio ad alta precisione) e i certificati di conformità normativa specifici del lotto. Questi documenti garantiscono che l'integrità strutturale dei contenitori rimanga coerente anche nei grandi volumi di produzione.