


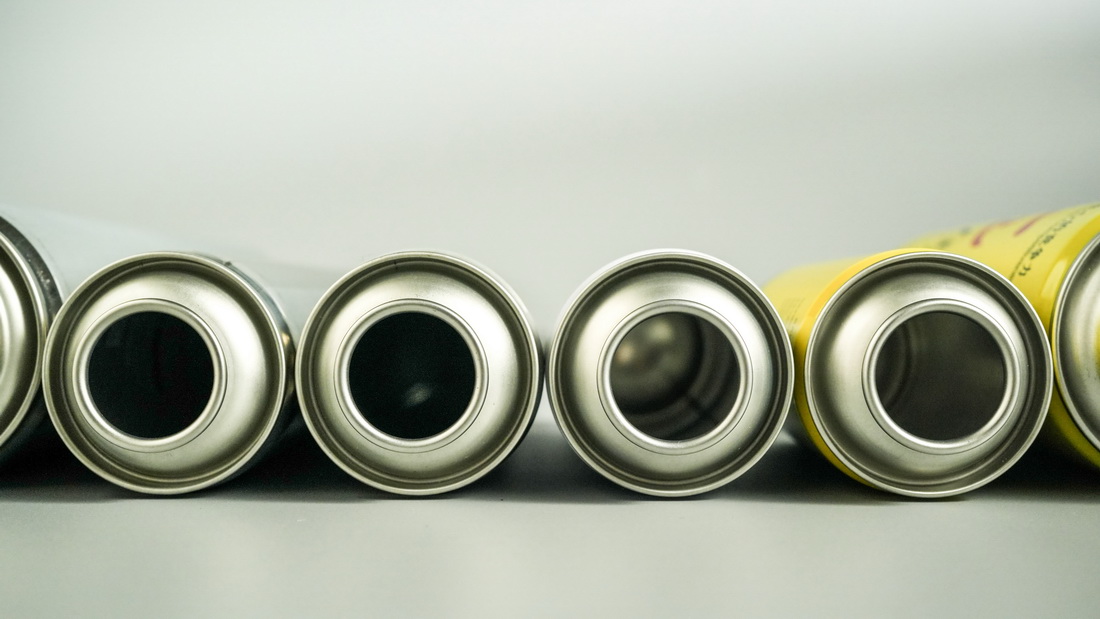
L'eccessiva ovalizzazione del collo delle bombolette spray è una delle principali cause nascoste delle perdite durante la durata di conservazione e dell'aumento del tasso di perdite dalle giunture, nonché un frequente punto critico nel controllo qualità delle linee di produzione di lattine ad alta velocità. Con anni di esperienza nella produzione di bombole aerosol in banda stagnata personalizzate e nella gestione della qualità, SAILON ha scoperto che la maggior parte dei problemi di mancata tenuta delle guarnizioni delle bombolette aerosol derivano dall'ovalizzazione della bocca della bombola e dalla deviazione della dimensione radiale causata dalla deformazione del restringimento, piuttosto che dall'attrezzatura di giunzione o dagli accessori di sigillatura. Molti produttori investono molto nell'ottimizzazione dei processi di riempimento e sigillatura del back-end, ma ignorano il controllo della fonte della deformazione del restringimento del front-end, portando alla fine a prodotti difettosi in massa e frequenti reclami post-vendita.
1. Definizione di base: cos'è l'ovalità del collo del collo?
L'ovalità del collo della bomboletta aerosol (nota anche come rotondità dell'imboccatura della lattina o obliquità della bocca della lattina nel settore) si riferisce alla deviazione dimensionale radiale tra i diametri interni massimo e minimo dell'imboccatura della lattina dopo la formazione della strozzatura. La soglia di sicurezza universale del settore è 0,2 mm.
Nel processo di formatura del serbatoio, la procedura di strizione richiede l'estrusione radiale e la sagomatura dell'imboccatura della lattina. Il ritorno elastico intrinseco dei materiali in banda stagnata, abbinato a variabili minori come una leggera usura dello stampo, giochi di trasmissione delle apparecchiature e spessore non uniforme della materia prima, causerà facilmente una deformazione asimmetrica. Questa invisibile deviazione millimetrica non influisce sull'aspetto del serbatoio, ma danneggia direttamente la precisione di montaggio tracoperchio della bomboletta spray in banda stagnatae può entrare in bocca, creando pericoli nascosti per il successivo fallimento della sigillatura.
2. Meccanismo di guasto: guasti alla tenuta della catena causati da un'ovulazione eccessiva
Un'eccessiva ovalizzazione della bocca della bomboletta interrompe direttamente l'equilibrio dello stress della giuntura della coppa della valvola, fungendo da causa principale della perdita rallentata dell'aerosol. Il processo di cucitura standardizzato richiede uno stress uniforme sull'intera circonferenza dell'imboccatura della lattina per ottenere una laminazione di uguale spessore di metalli a doppio strato, mentre l'ovalizzazione dell'imboccatura della lattina porta a stati estremi di sovraestrusione locale e di adattamento cavo locale durante la aggraffatura.
Questa struttura di laminazione irregolare non può essere rilevata a breve termine dai tradizionali test di tenuta in bagno d'acqua, ma costituisce pericoli nascosti a lungo termine per la sigillatura. Durante il periodo di conservazione sugli scaffali di 3-6 mesi, la guarnizione di tenuta in gomma si rilasserà gradualmente e invecchierà sotto stress locale sbilanciato, con conseguenti perdite di durata di conservazione e riduzione cronica della pressione delle lattine originariamente qualificate.
Secondo i dati di produzione di massa, dopo che la stabilità dell'ovalità della bocca della lattina è fuori controllo, il tasso di perdita delle giunture della linea di produzione aumenterà dallo standard 0,3% al 3%. Non solo aumenta notevolmente il costo della nuova ispezione manuale e della rilavorazione difettosa, ma anche il frequente debugging dell'arresto della linea di produzione interrompe il ritmo di produzione di massa della linea di produzione di bombolette spray ad alta velocitàse riduce seriamente l’efficienza complessiva della produzione.
3. Limitazioni fondamentali dei metodi di ispezione tradizionali per la produzione di massa ad alta precisione
I metodi di ispezione tradizionali adottati dalla maggior parte delle fabbriche di lattine possono solo ottenere un ampio screening della qualità, che non può soddisfare i requisiti di alta precisione e di gestione a tempo pieno del controllo di qualità della formatura dei serbatoi, con conseguenti frequenti rilevamenti mancati e falsi.
- Micrometro del diametro interno del contatto: supporta solo l'ispezione del campionamento a tempo fisso. Di fronte a linee di produzione ad alta velocità superiori a 150 lattine al minuto, la frequenza di campionamento di 1 lattina ogni 10 minuti non può coprire la deformazione casuale della strizione nella produzione di massa, con un rischio estremamente elevato di rilevamento del mancato lotto, adatta solo per la verifica del campionamento in laboratorio.
- Calibro meccanico passa-non passa: giudica la qualificazione in base alle dimensioni fisiche. L'uso a lungo termine provoca l'usura del misuratore e un giudizio errato; inoltre, non è in grado di distinguere la deviazione radiale della bocca da minuscole bave sui bordi, in grado solo di effettuare uno screening dimensionale di base con scarsa precisione.
- Ispezione visiva manuale: può identificare solo gravi deformazioni visibili, completamente inefficaci per deviazioni ovali inferiori al millimetro entro 0,2 mm e può servire solo come metodo di ispezione ausiliario anziché come controllo di qualità principale.
A causa delle carenze del rilevamento tradizionale, l'industria ha raggiunto un consenso: solo la modalità di ispezione online completa può risolvere completamente il problema del mancato rilevamento della deformazione della bocca della lattina e realizzare il circuito chiuso di qualità dell'ispezione in fabbrica delle bombolette aerosol.
4. Confronto completo delle prestazioni di tre metodi di ispezione
La tabella seguente confronta in modo intuitivo le differenze principali tra il rilevamento tradizionale e il rilevamento laser a infrarossi da più dimensioni come accuratezza, efficienza, rischi e scenari di adattamento, fungendo da base fondamentale per la selezione delle apparecchiature di controllo qualità della linea di produzione:
| Metodo di ispezione | Velocità della linea adattabile | Precisione della misurazione | Copertura completa delle ispezioni | Abilità anti-interferenza | Specifica Efficienza di commutazione | Rischio di mancato rilevamento | Scenari applicativi |
|---|---|---|---|---|---|---|---|
| Contatto Micrometro per diametro interno | ≤120 lattine/min | ±0,05 mm | Campionamento parziale | Debole | Debug manuale che richiede molto tempo | Alto | Campionamento di precisione in laboratorio, ispezione di revisione dei lotti |
| Indicatore meccanico "passa-non-passa". | ≤180 lattine/min | ±0,10 mm | Screening manuale | Media | È necessaria la sostituzione del raccordo | Medio | Screening dimensionale di base per linee di produzione di piccoli lotti a bassa velocità |
| Ispezione online con laser a infrarossi | 150-350 lattine/min | ±0,01 mm | Ispezione completa al 100%. | Forte | Commutazione con un clic negli anni '30 | Estremamente basso | Ispezione completa per linee di produzione di massa ad alta velocità, controllo qualità di lattine personalizzate ad alta precisione |
5. Soluzione principale: tecnologia di controllo online per la misurazione della rotondità senza contatto con laser a infrarossi
La misurazione della rotondità senza contatto con laser a infrarossi è attualmente la soluzione tecnica ottimale per eliminare l'eccessiva ovalizzazione della bocca della lattina e intercettare le parti deformate sulle linee di produzione ad alta velocità. Può completare lo screening dimensionale della bocca della lattina con un funzionamento senza contatto, ad alta precisione e ininterrotto, adattandosi alle esigenze di produzione di massa di tutte le specifiche delle bombolette aerosol in banda stagnata.
L'intero sistema di ispezione ha una logica di funzionamento standardizzata e automatica, compatibile con varie linee di produzione di lattine ad alta velocità:
- Raccolta dati: più di 4 gruppi di sensori laser a infrarossi sono disposti uniformemente attorno all'imboccatura della lattina, con un'elevata frequenza di campionamento di 500 Hz, raccogliendo più serie di dati sul diametro interno circonferenziale per lattina per coprire completamente le informazioni sulla dimensione dell'imboccatura della lattina.
- Funzionamento intelligente: adottando l'algoritmo di adattamento del cerchio dei minimi quadrati, calcola in tempo reale la differenza tra i diametri interni massimo e minimo dell'imboccatura della lattina, emettendo con precisione il valore di ovalità del collo della lattina ed eliminando la deviazione dei dati.
- Rifiuto automatico: il sistema preimposta una soglia di avviso precoce di 0,25 mm. Quando vengono rilevate 2 lattine consecutive non qualificate, attiva immediatamente un allarme acustico e luminoso e devia automaticamente le lattine deformate nel canale dei rifiuti senza intervento manuale.
6. Dettagli chiave dell'implementazione tecnica: risoluzione dei quattro principali problemi di interferenza in loco
Basato su anni di esperienza nella produzione di massabombolette spray personalizzate in banda stagnata, SAILON ha ottimizzato in modo completo il sistema di ispezione laser per condizioni di lavoro complesse sulla linea di produzione, risolvendo completamente le difficoltà di implementazione in loco:
- Ottimizzazione dell'interferenza di olio e polvere: il film d'olio e la micropolvere che rimangono sulla bocca della lattina durante la produzione interferiscono con la precisione della riflessione del laser. L'apparecchiatura è dotata di un dispositivo di spurgo ad aria compressa a impulsi per pulire regolarmente la finestra di ispezione ottica e garantire la stabilità della misurazione.
- Correzione della deviazione delle vibrazioni di produzione: una leggera vibrazione generata dal funzionamento dell'apparecchiatura ad alta velocità compensa il benchmark di misurazione. Il sistema è integrato con un modulo di calibrazione intelligente del cerchio di riferimento, che corregge automaticamente le coordinate di riferimento ogni 1000 lattine prodotte per evitare la deriva dei dati.
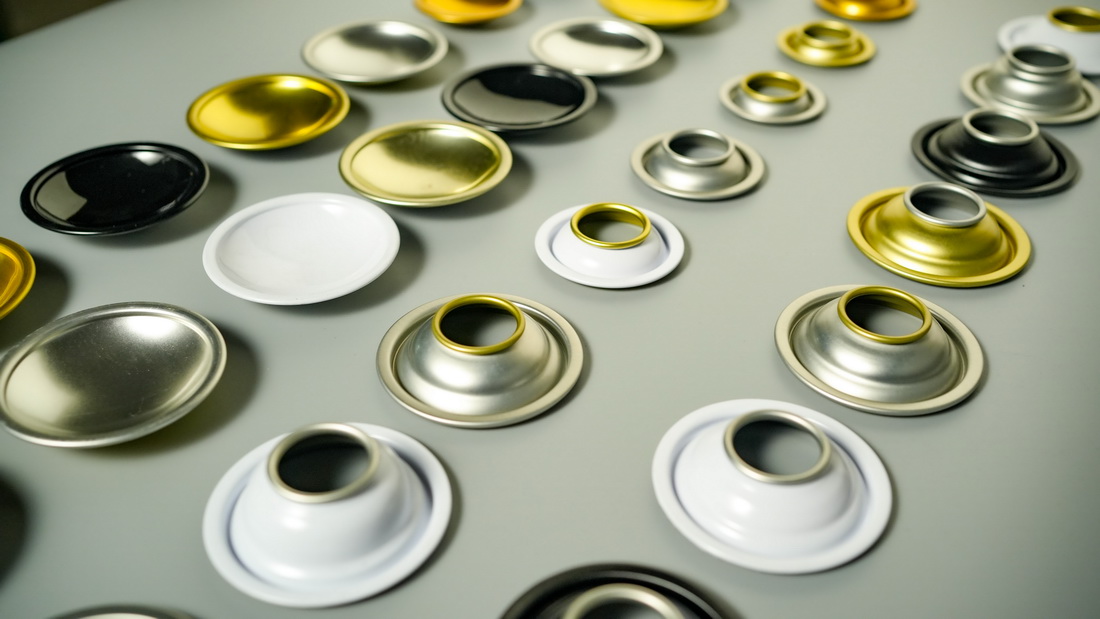
- Cambio rapido multi-specifica: formule di processo integrate per le principali bocche per lattine da 52 mm, 57 mm e 63 mm, compatibili con la produzione di supporto di coperchi per bombolette spray in banda stagnata con specifiche complete. Il cambio di modello richiede solo un ripristino con un clic di 30 secondi senza ritardare il progresso della produzione di massa.
- Funzionamento stabile in tutte le condizioni atmosferiche: l'apparecchiatura si adatta alle fluttuazioni di temperatura e umidità in officina, senza perdite di materiali di consumo, e può completare l'ispezione online completa 24 ore su 24 ininterrottamente, soddisfacendo le esigenze della produzione di massa su larga scala.
7. Valore del ciclo chiuso dei dati: dal rilevamento passivo degli errori all'ottimizzazione attiva dei processi
Il valore fondamentale del sistema di ispezione laser a infrarossi non è solo quello di intercettare i prodotti difettosi, ma anche di realizzare il ciclo chiuso dei dati dell'intero processo di controllo qualità della formazione del serbatoio, riducendo il tasso di guasto della deformazione dalla fonte.
Il sistema memorizza in tempo reale i dati di rilevamento dell'ovalità di ciascun serbatoio e genera automaticamente curve di monitoraggio della qualità SPC. Può catturare con precisione la tendenza graduale al rialzo dei dati, prevedere in anticipo l'usura e l'invecchiamento degli stampi a strizione e ricordare al personale operativo e di manutenzione la manutenzione preventiva, evitando i lottincontrollo dei difetti di deformazione dalla fonte. Allo stesso tempo, SAILON integra i dati di ispezione con il feedback sul riempimento dei terminali per ottimizzare in modo inverso i parametri del processo di strizione, personalizzare standard di controllo esclusivi per diversi scenari di prodotto e ottimizzare continuamente il tasso di perdite di giunzioni e i problemi di perdite durante la durata di conservazione.
Verificato da un gran numero di test in loco da parte dei clienti, dopo aver adottato questa soluzione di ispezione, il tasso di reclami post-vendita relativi ai difetti di sigillatura delle bombole aerosol sulla linea di produzione è ridotto di oltre l'85%, le perdite di reispezione e di arresto sono notevolmente ridotte e la stabilità della produzione di massa è notevolmente migliorata.
8. Domande frequenti
Q1: Perché la piccola deviazione ovale della bocca della lattina può causare una lenta perdita delle bombolette aerosol nella fase successiva?
R: Un'eccessiva ovalizzazione del collo della bomboletta aerosol provoca direttamente una laminazione irregolare e uno stress sbilanciato nella giuntura dei coperchi delle bombolette aerosol in banda stagnata. I difetti nascosti non possono essere rilevati mediante test di tenuta a breve termine nel bagnomaria. Tuttavia, durante 3-6 mesi di stoccaggio sullo scaffale, la guarnizione di tenuta in gomma si rilasserà e invecchierà a causa del continuo stress locale, formando un canale cronico di scarico della pressione e di perdita, che è la causa principale dei reclami di perdite post-vendita del marchio.
Q2: L'ispezione laser a infrarossi danneggerà il rivestimento sulla superficie della latta?
R: Assolutamente no. Questa tecnologia adotta la misurazione della rotondità senza contatto senza alcun contatto meccanico con il corpo del serbatoio durante l'intero processo. Non graffierà lo strato di placcatura in banda stagnata e il rivestimento di stampa, senza danni e senza inquinamento, e non influisce sull'aspetto e sulle prestazioni anticorrosive del serbatoio.
Q3: L'attrezzatura di ispezione è adatta per linee di produzione di bombole aerosol personalizzate per piccoli lotti e multi-specifiche?
R: Altamente adatto. L'apparecchiatura supporta la commutazione con un clic delle dimensioni della bocca della lattina tradizionale da 52 mm a 63 mm con un cambio modello rapido di 30 secondi. Soddisfa non solo le esigenze di ispezione online complete della produzione di massa ad alta velocità su larga scala, ma anche gli standard di controllo qualità della produzione personalizzata in piccoli lotti, con una forte versatilità.
Q4: Come ridurre l'eccessiva ovalizzazione della bocca all'origine nella produzione quotidiana?
R: Seguire il processo di gestione standardizzato a circuito chiuso per l'ottimizzazione: calibrazione regolare della coassialità dello stampo → rilevamento del lotto dello spessore della materia prima in banda stagnata → feedback in tempo reale dei dati di ispezione laser → messa a punto precisa dei parametri del processo di strizione. In combinazione con l’esclusivo schema di ottimizzazione del processo di SAILON, può ridurre efficacemente i difetti di ovalizzazione della bocca causati da spazi tra le apparecchiature, fluttuazioni dei materiali e usura dello stampo e controllare i problemi di deformazione dall’origine.
D5: I dati sulla qualità del sistema di ispezione laser possono supportare una tracciabilità e una revisione perfezionate?
R: Supporta la tracciabilità della granularità ad alta precisione. Il sistema memorizza automaticamente i dati completi di ciascun lotto e ciascun serbatoio, che possono tracciare con precisione le informazioni principali come il tempo di rilevamento del singolo serbatoio, il valore di deviazione radiale della bocca della lattina in tempo reale e lo stato di rifiuto automatico. Supporta inoltre l'esportazione con un clic di report batch, facilitando la revisione dei processi, il controllo di qualità e la gestione standardizzata della produzione per le fabbriche.
SAILON è impegnata da molti anni nel campo delle bombolette spray in banda stagnata personalizzate. Diamo sempre priorità al controllo preciso front-end rispetto alla riparazione post-difetto. Facendo affidamento su una tecnologia matura di misurazione della rotondità senza contatto con laser a infrarossi, controlliamo accuratamente l'ovalità del collo delle bombolette aerosol, risolviamo completamente i punti critici del settore come la mancata tenuta delle guarnizioni e le perdite durante la durata di conservazione causate dalla deformazione della strozzatura e salvaguardiamo la qualità della sigillatura e la stabilità della produzione di massa di ogni bomboletta aerosol.