


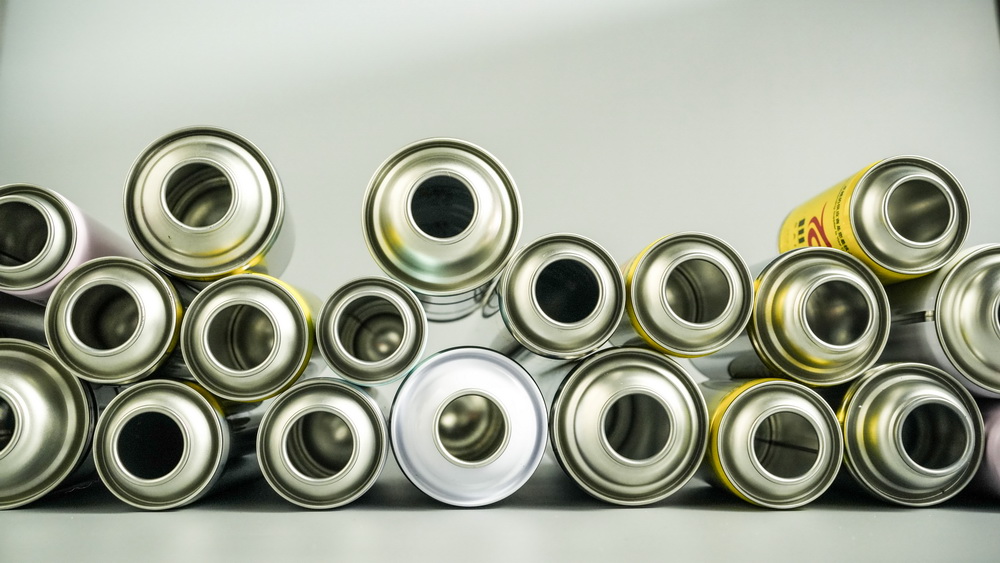
Lo scolorimento e l'aroma sgradevole degli aerosol di lacca per capelli e schiuma da barba durante la durata di conservazione sono causati principalmente dal cedimento del rivestimento interno indotto dall'etanolo delle bombolette aerosol di banda stagnata. Quando il contenuto di etanolo della formula raggiunge il 70%-95%, il rivestimento della parete interna delle normali bombolette spray si gonfierà a causa della penetrazione del solvente, determinando una ridotta adesione e una migrazione di ioni ferro che contamina il contenuto. La resistenza all'alcol dibombolette spray di lacca per capelli e schiuma da barbadetermina direttamente la qualità di conservazione a lungo termine dei prodotti cosmetici aerosol. Basandosi sulla legge di diffusione di Fick, SAILON ha creato un sistema di test di rigonfiamento accelerato con etanolo a 55°C/7 giorni con quattro criteri di valutazione quantitativi, in grado di prevedere rapidamente la resistenza all'alcool dei rivestimenti interni e valutare accuratamente il rischio di cedimento della durata di conservazione di 1 anno dei prodotti a temperatura ambiente.
I. Catena di guasto per rigonfiamento in tre fasi dei rivestimenti interni nei sistemi ad alto contenuto di alcol
I danni al rivestimento causati da formule ad alto contenuto di alcol non sono una semplice corrosione superficiale, ma una catena progressiva e completa di guasti, che è la causa principale del deterioramento della durata di conservazione delle bombolette spray di lacca per capelli e schiuma da barba.
La prima fase è la penetrazione e la diffusione. Il tasso di reticolazione dei rivestimenti epossidici è generalmente dell'85%-95%, lasciando minuscoli spazi molecolari e volumi liberi che agiscono come canali di penetrazione affinché le molecole di etanolo possano invadere continuamente la struttura interna del rivestimento.
La seconda fase è il rigonfiamento del rivestimento. Le molecole di etanolo infiltrate distruggono i legami idrogeno tra le catene molecolari del rivestimento e interagiscono con i gruppi polari, provocando l'espansione complessiva del rivestimento. I diversi coefficienti di dilatazione tra rivestimento e substrato di banda stagnata generano continui sforzi di taglio all'interfaccia, indebolendo impercettibilmente l'adesione del rivestimento.
La terza fase è il completo fallimento. Lo stress accumulato porta ad una continua attenuazione dell'adesione, formazione di bolle locali e microfessure del rivestimento. Gli ioni di ferro migrano nel contenuto attraverso le fessure, provocando lo scolorimento del prodotto e il cambiamento dell'odore. Il laboratorio SAILON ha rintracciato numerosi reclami sui prodotti terminali, con la concentrazione misurata di ioni di ferro dei campioni difettosi che ha raggiunto 3,2 ppm, superando di gran lunga la soglia qualificata. La scansione SEM ha inoltre confermato il distacco di un'ampia area dell'interfaccia tra il rivestimento epossidico e il substrato di banda stagnata.
II. Principali carenze dei metodi convenzionali di rilevamento dei rivestimenti industriali
La maggior parte dei tre metodi di rilevamento più comuni nel settore schermano solo i problemi della superficie, non riuscendo a catturare con precisione il rigonfiamento del rivestimento profondo e il guasto dell'interfaccia in ambienti ad alto contenuto di alcol, portando facilmente alla disconnessione tra i risultati dei test qualificati e il guasto effettivo del terminale.
| Metodo di prova | Procedura operativa | Capacità di rilevamento rigonfiamento | Limitazioni e punti ciechi |
|---|---|---|---|
| Stoccaggio ambientale con materiali riempiti | Conservare i barattoli pieni di materiali finiti a temperatura ambiente per 6-12 mesi | Riflette il fallimento reale con un grave ritardo di rilevamento | Il ciclo semestrale e oltre non può adattarsi alla valutazione dei fornitori e al rilascio rapido dei lotti, con un valore di riferimento estremamente basso |
| Test convenzionale di resistenza all'acqua | Immergere i barattoli in acqua a temperatura ambiente per 7-14 giorni | Impossibile rilevare il gonfiore indotto dall'alcol | L'acqua e l'etanolo hanno meccanismi di penetrazione dei solventi e attività molecolare molto diversi; i dati di resistenza all'acqua non hanno alcuna correlazione con la resistenza all'alcol |
| Test di pulizia dell'etere | Pulire ripetutamente la superficie del rivestimento con batuffoli di cotone etereo | Rilevare solo il grado di indurimento della superficie | Impossibile identificare i principali pericoli nascosti, come il rigonfiamento profondo del rivestimento e l'attenuazione dell'adesione dell'interfaccia, con conseguente rilevamento unilaterale |
III. Metodo di prova accelerato con etanolo ad alta temperatura SAILON e basi scientifiche
Per risolvere il ritardo e l'unilateralità del rilevamento tradizionale, ottimizziamo una soluzione di test non distruttivo di invecchiamento accelerato per bombolette spray di lacca per capelli e schiuma da barba basata sul modello di diffusione di Fick e sull'effetto della temperatura di Arrhenius, simulando accuratamente l'erosione a lungo termine delle formule ad alto contenuto di alcol.
Il test adotta come mezzo una soluzione acquosa di etanolo al 50%, immerge le lattine capovolte per coprire completamente l'interfaccia gas-liquido sulla parete della lattina ed esegue test continui a 55°C per 7 giorni. La spettroscopia di impedenza elettrochimica (EIS) viene applicata in modo sincrono per monitorare i cambiamenti in tempo reale nella capacità e nell'impedenza del rivestimento per il monitoraggio dinamico dell'integrità del rivestimento.
Molti professionisti del settore si chiedono perché la temperatura interna del test sia fissata a 55°C. Infatti, la velocità di diffusione dell’etanolo nei rivestimenti epossidici è altamente correlata alla temperatura. Centinaia di gruppi sperimentali SAILON dimostrano che la velocità di diffusione dell'etanolo aumenta di 2,3-2,8 volte ogni 10°C di aumento della temperatura. Un'immersione di 7 giorni a 55°C equivale a una durata di conservazione di 1 anno a una temperatura ambiente di 25°C, con un fattore di accelerazione di 52 volte. Nel frattempo, il limite superiore della temperatura è controllato al di sotto di 60°C per evitare l'invecchiamento termico del rivestimento causato dall'alta temperatura ed eliminare le interferenze derivanti da guasti dovuti a non rigonfiamento, rendendolo il parametro ottimale per bilanciare l'efficienza del test e l'accuratezza dei dati.
IV. Criteri di qualificazione quantitativi
Combinando standard nazionali, esperienza pratica nel settore e dati verificati provenienti da marchi leader, abbiamo stabilito criteri di qualificazione implementabili e tracciabili per il rivestimento resistente al rigonfiamento dell'alcool, adatti per il rilascio dei lotti e l'audit dei fornitori di tuttibombolette spray di lacca per capelli e schiuma da barba.
| Articolo di prova | Norma di qualificazione | Metodo di prova | Base del benchmark/Osservazioni |
|---|---|---|---|
| Condizione di aspetto | Nessuna formazione di vesciche, sbiancamento o desquamazione del rivestimento | Ispezione visiva + osservazione con lente d'ingrandimento 4x | Concentrarsi sulle aree a debole concentrazione di stress, come l'angolo R del fondo della lattina e la zona interessata dal calore della saldatura |
| Adesione del rivestimento | ISO 2409:2020 Classe 0-1 | Test di taglio incrociato + test di distacco del nastro 3M #600 | Standard industriale generale per la valutazione dell'adesione dei rivestimenti delle bombolette spray |
| Migrazione degli ioni di ferro | Incremento del contenuto di ferro ≤1 ppm | Rilevamento tramite spettrometria di massa ICP-MS (limite: 0,01 ppm) | Soglia di sicurezza verificata da SAILON e dai principali marchi di bellezza, su misura per sistemi di formule ad alto contenuto di alcol |
| Condizioni post-pastorizzazione | Nessun deterioramento del rivestimento come formazione di bolle, desquamazione e sbiancamento | Ripetere il test in bagnomaria a 60°C per 30 minuti | Simulare il processo del bagno di acqua calda dopo il riempimento del prodotto per la verifica del rischio secondario |
In termini di selezione del rivestimento, i rivestimenti epossidici ordinari, i rivestimenti epossifenolici e i rivestimenti acrilici mostrano differenze significative nella resistenza ai solventi e nelle prestazioni antirigonfiamento a diverse concentrazioni di etanolo. SAILON abbina accuratamente il sistema di rivestimento resistente all'alcool più conveniente in base al contenuto di alcol della formula del cliente, evitando il deterioramento della durata di conservazione alla fonte.
V. Domande frequenti (FAQ)
D1: Perché le bombolette aerosol con formula ad alto contenuto di alcol non possono essere sostituite dalle normali bombolette aerosol a base d'acqua?
A1:L'etanolo è un solvente polare altamente attivo che può penetrare e rigonfiare la maggior parte dei rivestimenti organici e distruggere la struttura e l'adesione del rivestimento, mentre le molecole d'acqua hanno una penetrazione debole e non danneggiano i rivestimenti convenzionali. Ecco perché lacca ebombolette spray di schiuma da barbarichiedono test antirigonfiamento esclusivi e rivestimenti specializzati.
Q2: Il rivestimento più spesso significa una migliore resistenza al rigonfiamento dell'etanolo?
A2: Non necessariamente. I rivestimenti eccessivamente spessi accumulano stress interno e sono soggetti a microfessurazioni, riducendo la resistenza ai solventi. Secondo i dati pratici, lo spessore ottimale del rivestimento per le lattine con formule ad alto contenuto di alcol è 8-12μm con un processo di polimerizzazione ad alta temperatura standardizzato per prestazioni antirigonfiamento stabili.
D3: Quali prodotti aerosol richiedono test accelerati prioritari per il rigonfiamento dell'etanolo?
R3: Qualsiasi prodotto con un contenuto di solvente alcolico (etanolo, isopropanolo, ecc.) superiore al 50% necessita di test speciali. Tali ingredienti causano facilmente rigonfiamento del rivestimento e contaminazione da ioni ferro. SAILON fornisce una valutazione gratuita dei rischi delle formule e una consulenza sui test per evitare incidenti relativi alla qualità dei lotti.
D4: Oltre ai rivestimenti interni, quali altri fattori influenzano la resistenza dell'aerosol all'alcool?
R4: La resistenza all'alcool delle bombolette spray si basa su un sistema di protezione multidimensionale. La banda stagnata primaria ad elevata purezza viene adottata per controllare l'uniformità della stagnatura e ridurre i rischi dell'acciaio nudo; la saldatura laser e il rivestimento di riparazione con polvere di saldatura eliminano i fori di saldatura e le fratture del rivestimento; La planarità della flangiatura della bocca della lattina è controllata entro 0,12 mm per garantire una compressione uniforme delle guarnizioni di tenuta, migliorando in modo completo la resistenza complessiva all'alcool e la resistenza alla penetrazione delle lattine.
Con sistemi di test standardizzati e criteri di valutazione quantitativi, SAILON incorpora la resistenza all'alcool di ciascun lotto di bombolette spray di lacca per capelli e schiuma da barba negli indicatori principali di rilascio dei lotti, garantendo pienamente la qualità del prodotto e la stabilità sullo scaffale dei marchi di aerosol cosmetici.