


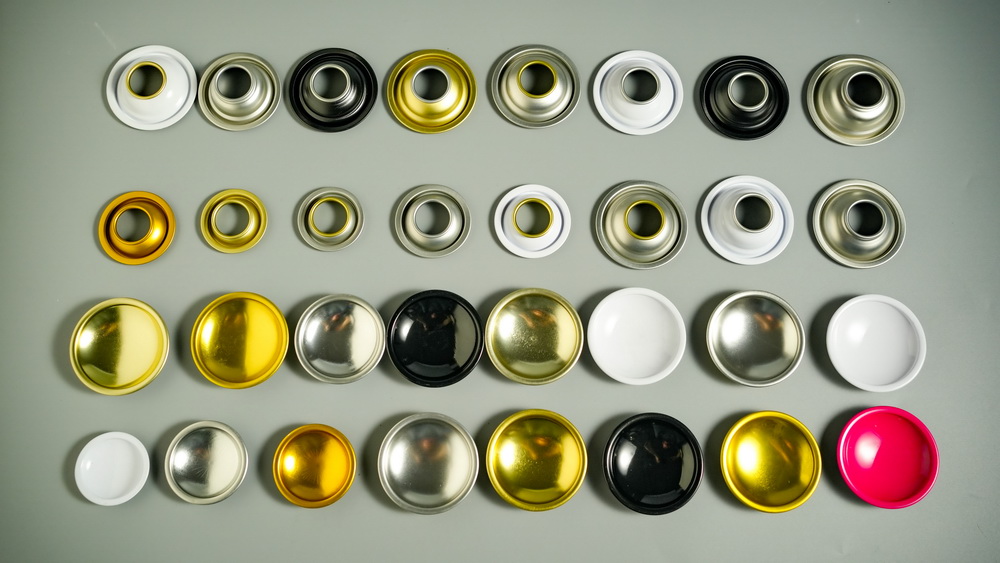
Entra nei negozi di prodotti di bellezza offline e scoprirai che la performance di mercato di prodotti spray simili spesso dipende da piccoli dettagli. Uno tappo per bomboletta spray in lattapresenta un rivestimento uniforme e lucido con lucentezza metallica premium; mentre un altro cappuccio della stessa specifica soffre di colore non uniforme e fitte cavità minuscole. La maggior parte dei clienti prende la decisione di acquisto a prima vista. È un dato di fatto, l’immagine del marchio dei cosmetici di fascia alta è strettamente legata alla qualità del packaging. Vari difetti superficiali sul rivestimento delle capsule spray per cosmetici ridurranno gradualmente la percezione del prodotto e ridurranno il valore premium che i marchi meritano.
1. Piccoli difetti di imballaggio portano a una completa perdita del marchio
1.1 Impatti visivi in diversi scenari di visualizzazione
I riflettori nei banchi dei prodotti di bellezza, la luce bianca nei supermercati e la luce mista nei negozi di prodotti di bellezza amplificano tutti i piccoli difetti sulle superfici degli imballaggi. Secondo una recente ricerca nel settore della bellezza, quasi il 70% dei consumatori giudica la qualità complessiva degli spray cosmetici e per la cura della pelle dalla prima impressione visiva della confezione esterna. Un rivestimento pulito e impeccabile fa credere ai clienti che il prodotto adotti materiali di prima qualità e un rigoroso controllo di qualità. Al contrario, il colore non uniforme e le cavità ruvide lasceranno le persone con una profonda impressione di scarsa fattura.
Una linea di prodotti di bellezza di fascia alta con ingenti investimenti perderà la sua reputazione solo a causa dei tappi delle lattine difettosi? Nella maggior parte degli scenari offline, i difetti di rivestimento non influenzeranno l’uso di base delle bombolette spray, ma ridurranno costantemente il posizionamento del marchio nella mente dei consumatori. A lungo termine, i marchi rimarranno facilmente intrappolati nella concorrenza spietata sui prezzi tra prodotti simili.
1.2 Effetti negativi a catena causati da difetti
Partendo dall’impressione visiva economica sugli scaffali, i consumatori abbasseranno gradualmente le loro aspettative sull’efficacia del prodotto e sulla forza della formula, e l’immagine del marchio di fascia alta costruita negli anni svanirà. I prodotti originariamente posizionati nella fascia medio-alta devono adeguare le strategie di prezzo in base agli articoli del mercato di massa. Questa è la conseguenza inevitabile se i marchi trascuranocontrollo della differenza di colore per i rivestimenti dei tappi delle lattine.
2. Esplorare le cause principali dei difetti di rivestimento sui tappi delle bombolette spray in stagno
2.1 Cause della differenza di colore del rivestimento
È impossibile eliminare completamente la deviazione del colore nella produzione industriale. La soluzione principale del settore è mantenere la differenza di colore entro un intervallo controllabile. La fluttuazione del valore del colore dei materiali di rivestimento tra lotti, la deviazione dei parametri della pressione dell'aria e della produzione di vernice delle apparecchiature di spruzzatura elettrostatica, la temperatura non uniforme all'interno dei forni di polimerizzazione, la tensione superficiale incoerente dei substrati di banda stagnata, nonché i cambiamenti giornalieri di temperatura e umidità nei laboratori di produzione porteranno tutti a colori incoerenti dei prodotti finiti. Anche una leggera deviazione del colore appena visibile a occhio nudo è un problema che richiede un controllo rigoroso secondo gli standard di accettazione dei packaging di bellezza di fascia alta.
2.2 Fattori scatenanti di vaiolature superficiali e fori di spillo
Le vaiolature superficiali sui tappi delle bombolette spray e i fori di spillo sono due diversi tipi di difetti superficiali con cause distinte. La polvere e le particelle che galleggiano nell'officina mescolandosi al rivestimento formeranno cavità sollevate sulla superficie. Una volatilizzazione eccessivamente rapida del solvente all'interno della vernice dopo la spruzzatura produrrà minuscole bolle e lascerà fori di spillo. L'olio e le impurità residue sui substrati prima della spruzzatura causeranno ulteriori crateri nel rivestimento. Questi problemi non solo rovinano l'aspetto, ma danneggiano anche la struttura protettiva dei rivestimenti, rendendo i tappi delle lattine più vulnerabili all'ossidazione e alla ruggine dopo uno stoccaggio a lungo termine.
2.3 Rischi nascosti di distacco del rivestimento
Molti marchi riscontrano anche il problema del distacco del rivestimento su ampie superfici sui tappi delle lattine, che per lo più deriva da un pretrattamento inadeguato prima della spruzzatura. Uno sgrassaggio e un'attivazione superficiale insufficienti dei substrati o una scarsa adesione tra primer e banda stagnata comporteranno un distacco su larga scala del rivestimento durante il trasporto, vibrazioni e ripetute aperture e chiusure dei tappi delle lattine, danneggiando completamente l'integrità dell'imballaggio.
3. Sistema di test standardizzato: quantificare gli standard di qualità del rivestimento
Per stabilizzare la qualità del prodotto, il giudizio soggettivo deve essere sostituito con regole di prova pratiche. L'industria generalmente adotta standard internazionali e attrezzature professionali per l'ispezione di accettazione.
| Elemento di ispezione | Norma applicabile | Apparecchiature di prova | Requisiti fondamentali di accettazione |
|---|---|---|---|
| Differenza di colore del rivestimento | ASTM D2244 | Spettrofotometro, cabina luce standard | Nessuna differenza di colore visibile rispetto ai campioni standard sigillati; valore della differenza di colore entro l'intervallo concordato |
| Vaiolature superficiali e fori di spillo | ISO 4628-31 | Lente d'ingrandimento 10x, microscopio ad alta definizione | Nessuna fossa densa; le dimensioni e la quantità dei singoli fori stenopeici soddisfano i requisiti di qualità |
| Resistenza ai graffi del rivestimento | ISO 1518-1:2023 | Tester di graffio | Nessun graffio o distacco del rivestimento dopo il normale attrito e contatto |
| Grado di difetto | Densità di vaiolatura | Dimensione del foro stenopeico | Posizionamento del prodotto applicabile |
|---|---|---|---|
| Grado 1 (Premium) | Nessun pozzetto visibile | Nessun foro di spillo | Cosmetici di lusso e spray cosmetici in edizione limitata |
| Grado 2 (qualificato) | Pozzi sparsi e radi | Diametro inferiore a 0,02 mm, quantità estremamente ridotta | Spray cosmetici tradizionali di fascia media |
| Grado 3 (difettoso) | fosse localmente dense | Grande apertura e grande quantità | Divieto di entrare nei mercati terminali |
Oltre all’ispezione visiva, l’industria conduce anche test prestazionali completi che vanno oltre i difetti stenopeici sui rivestimenti degli imballaggi di bellezza. L'elenco dei test regolari è il seguente:
- Prova di durezza con matita per verificare la durezza del rivestimento e la resistenza all'usura
- Test di invecchiamento della lampada allo xeno per verificare la stabilità del rivestimento in caso di esposizione alla luce a lungo termine
- Test di corrosione in nebbia salina per valutare le prestazioni di prevenzione della ruggine dei rivestimenti
- Test del ciclo di temperatura e umidità per simulare i cambiamenti ambientali durante lo stoccaggio e il trasporto
- Test di durabilità degli elementi di fissaggio per confermare l'integrità del rivestimento dopo ripetuti assemblaggi
4. Confronto completo di tre tecnologie principali per la decorazione dei tappi delle lattine
Diverse tecnologie di lavorazione mostrano evidenti lacune nella capacità di controllo dei difetti. I marchi possono selezionare le soluzioni in base al posizionamento del prodotto e al budget di approvvigionamento.
| Tecnologia | Coerenza del colore | Levigatezza della superficie | Tasso di difetti di massa | Requisiti dell'officina | Costo dell'operazione | Posizionamento applicabile |
|---|---|---|---|---|---|---|
| Spruzzatura monocolore + cernita manuale | Media | Medio | Relativamente alto | Laboratorio di produzione di base | Basso | Prodotti di bellezza accessibili al mercato di massa |
| Spruzzatura elettrostatica completamente automatica | Eccellente | Bene | Relativamente basso | Workshop senza polvere di classe 100.000 | Medio | Spray cosmetici di fascia medio-alta |
| Stampaggio a iniezione integrato e tecnologia IMD | Superiore | Quasi privo di difetti | Estremamente basso | Officina sigillata ad alta pulizia | Relativamente alto | Prodotti di bellezza di lusso e prodotti spray personalizzati |
5. Caso reale del settore: aggiornamento del controllo qualità innescato da difetti di imballaggio
Molti marchi di bellezza nazionali sono stati colpiti da difetti di rivestimento. Un marchio di bellezza di fascia alta ha lanciato un prodotto spray in edizione limitata e i negozi dei terminali hanno segnalato continuamente vaiolature superficiali e differenze di colore parziali sui tappi delle bombolette spray dopo la consegna delle merci a livello nazionale. I risultati della tracciabilità hanno mostrato che l'officina di spruzzatura dell'azienda di trasformazione cooperativa non ha rispettato gli standard di pulizia e il test del valore del colore è stato omesso durante l'ispezione in entrata del materiale di rivestimento. Molteplici sviste hanno portato a un gran numero di prodotti difettosi.
Per evitare problemi simili, il marchio ha aggiornato le regole di cooperazione per i materiali di imballaggio, richiedendo a tutti i fornitori di imballaggi per lattine di creare file di campioni di colore permanenti e di condurre ispezioni di campionamento delle differenze di colore, nonché un’ispezione visiva completa prima della consegna di ogni lotto. Questo incidente ricorda all'intero settore che la negligenza nella produzione front-end alla fine si trasformerà in pressioni sulle vendite dei terminali e sulla reputazione del marchio.
6. Linee guida per il controllo qualità dell'intero processo per i marchi
6.1 Stabilire standard di qualità obbligatori nella fase di sviluppo del prodotto
- Determinare la tolleranza della differenza cromatica ΔE in base al grado del marchio e chiarire gli standard nelle specifiche tecniche del prodotto
- Definire il limite superiore di dimensioni e quantità di cavità, fori di spillo e graffi per formare una base di accettazione scritta
- Sigilla le tavole a colori standard e i campioni di aspetto sia dei fornitori che degli acquirenti come unico riferimento per la produzione di massa a lungo termine
6.2 Aggiungere clausole restrittive nella cooperazione in materia di appalti
- Fissare la marca e il modello dei materiali di rivestimento; Per l'eventuale sostituzione del materiale è richiesta comunicazione anticipata e ricampionamento
- Richiedere ai fornitori di allegare rapporti sulle differenze cromatiche e registri di ispezione dell'aspetto rilasciati da istituti di test professionali per ciascun lotto di merci
- Chiarire il rapporto di campionamento in loco, le procedure di ispezione e le regole di rifiuto per i prodotti difettosi
6.3 Elementi chiave di ispezione per l'audit in loco del fornitore
Durante le visite in fabbrica, dare priorità al controllo del livello di pulizia delle officine di spruzzatura, ai registri di calibrazione delle apparecchiature di misurazione del colore e ai rapporti di verifica della temperatura dei forni di polimerizzazione. Nel frattempo, verificare i dati dei test delle procedure di sgrassaggio del substrato per controllarne la qualità di basetappi per bombolette spray in lattadalla fonte.
7. Domande frequenti (FAQ)
- D: I prodotti con una leggera differenza di colore appena visibile possono essere venduti normalmente? R: Non è consigliato per spray cosmetici di fascia medio-alta. I riflettori e la luce naturale nei negozi amplificano la deviazione del colore, che può essere facilmente notata dai consumatori e, a lungo termine, danneggia l’immagine del marchio di fascia alta.
- D: Come distinguere rapidamentevaiolature superficiali sui tappi delle bombolette spraydai fori di spillo? R: La vaiolatura si riferisce a minuscole particelle sollevate sulla superficie del rivestimento, che rimangono solo sullo strato esterno. I fori stenopeici sono minuscoli fori che penetrano nel rivestimento e possono essere chiaramente osservati con una lente d'ingrandimento. I fori di spillo causano maggiori danni alle prestazioni protettive dei rivestimenti.
- D: Lo stoccaggio a lungo termine può aggravare i vari difetti di rivestimento dei tappi delle lattine? R: I rivestimenti con qualità qualificata non cambieranno ovviamente nelle condizioni di stoccaggio convenzionali se è in atto il controllo della qualità della produzione. Tuttavia, i minuscoli fori di spillo e i crateri esistenti si espanderanno rapidamente in ambienti umidi e accelereranno l’ossidazione del substrato.
- D: Come costruire un sistema completo di tracciabilità della qualità dei lotti per i tappi delle lattine? R: Si consiglia di registrare i dati uno per uno in tre collegamenti: ispezione in entrata del materiale di rivestimento, produzione di spruzzatura e test del prodotto finito. Abbina numeri di lotto esclusivi e archivi di campioni di colore per individuare rapidamente i collegamenti problematici una volta che si verificano difetti.
SAILON è un produttore professionale che si concentra sulla personalizzazione dei tappi per bombolette spray in stagno e implementiamo un rigoroso controllo di qualità del rivestimento durante l'intera catena di produzione. Siamo dotati di officine di spruzzatura senza polvere di Classe 100.000, apparecchiature di spruzzatura elettrostatica completamente automatiche e un set completo di strumenti di prova professionali. Dalla verifica del valore del colore delle materie prime in entrata, al monitoraggio in tempo reale dei parametri di produzione fino a molteplici cicli di ispezione a campione per i prodotti finiti, preveniamo efficacemente differenze di colore, vaiolature, fori di spillo e altri difetti. I dettagli dell'imballaggio determinano l'altezza del marchio. La scelta di un partner di confezionamento affidabile aiuta ogni spray cosmetico a distinguersi sul mercato con un aspetto raffinato e a mantenere il valore e la competitività unici del marchio.