


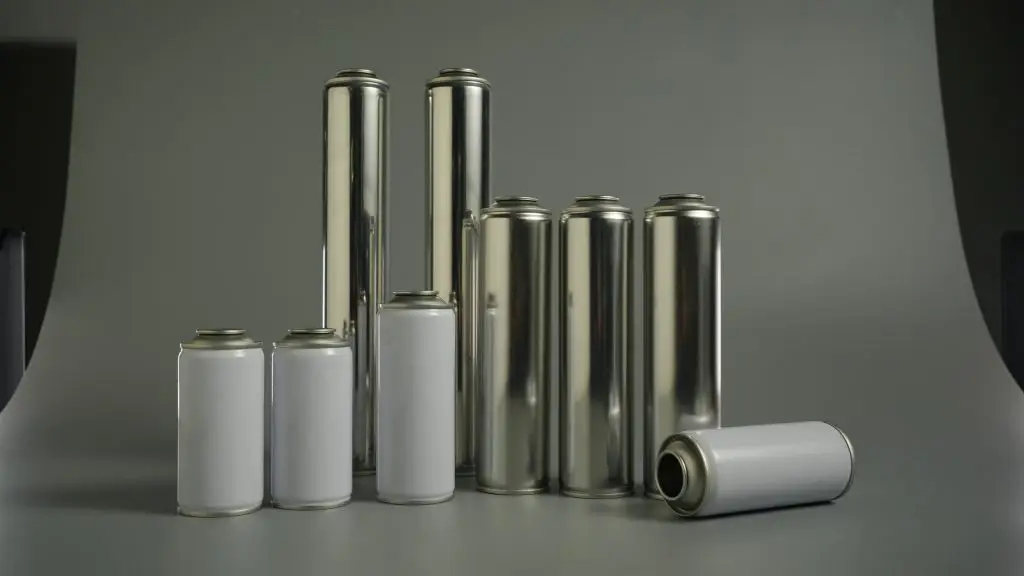
Gli aromi sgradevoli o i solventi chimici persistenti nei prodotti aerosol sono raramente causati solo dalla degradazione della formula. Nell'80%+ dei casi sul campo, la causa principale risiede nell'indurimento incompleto della lacca o nei microdifetti del rivestimento interno delbomboletta spray in banda stagnata. Questa guida analizza i parametri critici tra rivestimenti interni industriali, cosmetici e alimentari, aiutando i team di approvvigionamento e ricerca e sviluppo a prevenire odori sgradevoli e ritenzione di solventi alla fonte.
1. La chimica dei cattivi odori: ritenzione di solventi e lisciviazione metallica
Quando un utente finale rilascia uno spray aerosol e rileva un sapore sgradevole, in genere indica una delle due distinte modalità di errore nel processo di produzione:
- Residui chimici/solventi taglienti (odore pungente “simile alla vernice”):
- Meccanismo: dopo l'applicazione del rivestimento liquido interno, le lattine passano attraverso un forno di cottura ad alta temperatura per la reticolazione del polimero. Se le velocità della linea sono troppo aggressive o le zone termiche del forno fluttuano, la resina non riesce a reticolare completamente. I monomeri non reagiti e i composti organici volatili (COV) rimangono intrappolati all'interno della pellicola.
- Impatto: nel corso del tempo e alle variazioni della temperatura ambiente durante lo stoccaggio, questi solventi residui migrano lentamente nella formulazione liquida o nella base acquosa.
- Sottile sapore metallico (lisciviazione del ferro):
- Meccanismo: microfori causati da una pressione di spruzzo irregolare, graffi meccanici durante l'assemblaggio o microfratture durante le fasi di riduzione e flangiatura espongono il substrato nudo di banda stagnata.
- Impatto: le formulazioni acide o a base di acqua reagiscono con il ferro esposto, provocando una lieve corrosione elettrochimica. Gli ioni di ferro rilasciati ($\text{Fe}^{2+}/\text{Fe}^{3+}$) si fondono nella formulazione, determinando un gusto o un profumo metallico distinto dopo l'applicazione o l'ingestione sulla pelle.
2. Selezione del substrato e della resina: perché le lattine industriali non devono mai essere utilizzate in modo incrociato
L'abbinamento della giusta composizione chimica del rivestimento con le corrette specifiche della banda stagnata non è negoziabile per la conformità del prodotto e la stabilità della durata di conservazione.
- Lattine di livello industriale: in genere utilizzano rivestimenti epossifenolici. Sebbene offrano una solida resistenza chimica ai solventi aggressivi, non è possibile escludere completamente tracce di bisfenolo A (BPA) residuo. Adatto esclusivamente per inibitori di ruggine, sgrassanti e vernici tecniche.
- Lattine per uso cosmetico e alimentare: sistemi in poliestere modificato BPA-NI (BPA Non Intent). Per le applicazioni alimentari di fascia alta, vengono spesso applicati rivestimenti modificati con silicone per ridurre al minimo la migrazione degli ingredienti.
- Qualità del substrato: la banda stagnata standard a riduzione singola viene sostituita con la banda stagnata DR (doppia riduzione) ad alta pulizia. Le piastre vengono sottoposte a un intenso sgrassaggio superficiale prima della verniciatura per evitare che i residui di olio di laminazione si carbonizzino ed emettano odori di bruciato durante la polimerizzazione.
3. Controllo di qualità a livello di impianto: 5 regole essenziali per la prevenzione degli odori
La formulazione è solo metà della battaglia; uno stretto controllo operativo durante la produzione determina l'integrità del rivestimento finale:
- Profilatura termica del forno: il monitoraggio continuo con registratori di dati di temperatura garantisce una temperatura di picco del metallo (PMT) di 200°C con un tempo di permanenza effettivo di almeno 10 minuti.
- Controllo dello spessore del film secco (DFT): mantenuto rigorosamente a8–12 μmper cosmetici e 10–15 μm per uso alimentare.Troppo sottile rischia di microforarsi; uno spessore eccessivo provoca la polimerizzazione della pelle, lasciando sotto solventi non polimerizzati.
- Test di resistenza allo sfregamento MEK: test obbligatorio del doppio sfregamento del metil etil chetone (MEK) ogni 2.000 unità. I rivestimenti cosmetici devono superare gli 80 doppi sfregamenti, mentre quelli per uso alimentare richiedono più di 100 sfregamenti per confermare la densità di reticolazione.
- Spurgo termico post-formatura: dopo la strozzatura e la flangiatura, le lattine vengono sottoposte a spurgo interno con aria calda priva di olio e polvere a 80°C per evacuare le molecole volatili residue e le microparticelle.
- Verifiche di conservazione dei campioni chiusi: i campioni dei lotti finiti vengono conservati in condizioni sigillate a temperatura ambiente per 30 giorni prima di essere sottoposti a valutazione olfattiva per rilevare lo sviluppo latente di odori sgradevoli.
4. Matrice delle specifiche tecniche: industriale, cosmetico e alimentare
| Parametro | Grado industriale | Grado cosmetico | Per uso alimentare (conforme alla FDA) |
| Sistema di rivestimento interno | Resina epossifenolica | Poliestere BPA-NI/PAM modificato | Sistema di rivestimento BPA-NI conforme alla FDA |
| Spessore del film secco (DFT) | 5–8 μm | 8–12 μm | 10–15 μm |
| Test di QA primario | Test di conducibilità ($<10\text{mA}$) | MEK Rub Test + Audit del pannello sensoriale | Migrazione degli ioni di ferro + analisi dello spazio di testa GC-MS |
| Focus sulla stabilità a lungo termine | Solo integrità meccanica | Resistenza all'estrazione dei polioli | Prevenzione dell'ossidazione dei lipidi da parte degli ioni metallici |
| Formulazioni target tipiche | Sgrassatori, Oli penetranti, Vernici per marcatura | Spray solari, spray fissanti, deodoranti | Spray per olio da cucina, panna montata, olio d'oliva |
5. Domande frequenti sulla risoluzione dei problemi pratici
D1: Come possiamo eseguire un rapido screening interno per gli odori sgradevoli dei rivestimenti interni senza attrezzature di laboratorio specializzate?
A:Raccomandiamo il test di incubazione con acqua deionizzata/purificata:
- Riempire i contenitori vuoti per campioni con acqua purificata a temperatura ambiente e crimparli con valvole standard.
- Incubare in una camera a temperatura costante a 50°C per 48 ore.
- Raffreddare a temperatura ambiente ed eseguire un test sensoriale/gustativo. Qualsiasi odore metallico evidente, odore di vernice o torbidità indica una reticolazione incompleta o difetti stenopeici.
D2: Le bombolette vuote hanno superato i test standard di porosità/conduttività, ma la lacca per capelli ha sviluppato un odore sgradevole dopo 6 mesi. Cosa è andato storto?
A:I polioli comunemente usati nelle lacche per capelli agiscono come solventi delicati nel tempo. I test di porosità standard controllano solo l'esposizione fisica del metallo nudo, non valutano la densità di reticolazione. Se il rivestimento non è sufficientemente indurito, i polioli lisciviano i composti a basso peso molecolare non reagiti dalla matrice del rivestimento durante uno stoccaggio prolungato. Noi di SAILON eleviamo deliberatamente i profili di polimerizzazione e i margini di sicurezza termica per gli imballaggi cosmetici per mitigare i rischi di migrazione chimica a lungo termine.
Q3: La specifica di un rivestimento BPA-NI garantisce un rischio zero di odori sgradevoli?
A:No. Una resina BPA-NI è semplicemente una chimica di base. Se i parametri di cottura del forno sono disattivati, lo spessore della pellicola non è uniforme o le sollecitazioni da strizione fratturano il rivestimento, possono comunque verificarsi ritenzione di solventi o migrazione di metalli. Le prestazioni di assenza di odori richiedono un ciclo di controllo olistico sulla pulizia delle piastre grezze, sulle curve di polimerizzazione, sulla consistenza DFT e sullo spurgo termico post-assemblaggio.