


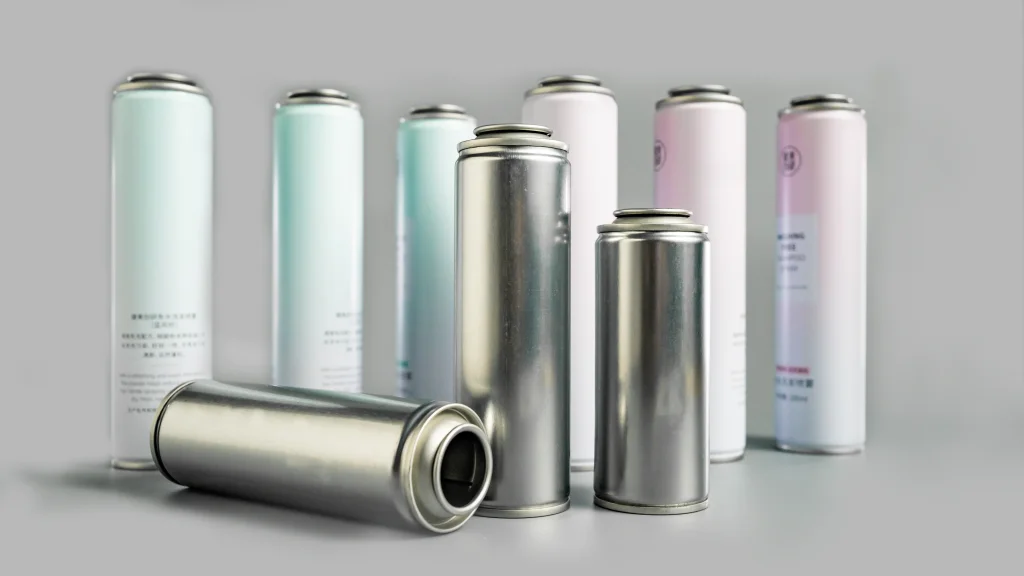
Immagina questo: la tua linea di riempimento aerosol ad alta velocità funziona alla massima capacità, ma alla fine del turno, il contenitore del controllo qualità è traboccante di lattine scartate. Le valvole sono allentate, i colli sono spiegazzati e la pressione perde. Hai seguito rigorosamente il manuale della macchina e impostato i parametri una dozzina di volte, eppure ilBombolette aerosol con collo in banda stagnata da 45 mmcontinuare a piegarsi. Ti sembra familiare?
Non sei solo. Il profilo sottile da 45 mm è un noto grattacapo per le fabbriche di riempimento di tutto il mondo. In qualità di principale fornitore all'ingrosso di bombolette spray, SAILON ha decifrato il codice. In questa guida riservata, scopriremo perché si verificano queste micro-deformazioni e come un semplice aggiornamento tecnico può aumentare la resa di riempimento al 100%.
La fisica del fallimento: perché le lattine sottili da 45 mm si deformano sotto pressione?
Nel mondo del packaging, la geometria detta la forza. A parità di spessore del materiale, una lattina alta e sottile è intrinsecamente meno stabile strutturalmente rispetto alle sue controparti corte e larghe (come lattine da 52 mm o 57 mm).
Il colpevole è l'elevato allungamento (altezza-diametro). Quando una lattina da 45 mm viene sottoposta al processo di strizione, si forma una zona naturale di concentrazione delle tensioni nella zona di transizione dalla spalla della lattina all'apertura. L'inserimento automatico della valvola non è una spinta delicata e statica: è un carico d'impatto istantaneo. Se la corsa di crimpatura o l’assorbimento degli urti della macchina non sono perfettamente sincronizzati con la soglia di pressione critica della lattina, la forza verso il basso non verrà distribuita in modo uniforme. Invece, colpisce direttamente il collo, causando rughe o micro-crolli.
Il mito dell’efficienza in termini di costi: molte fabbriche cercano di risolvere questo problema semplicemente ordinando banda stagnata più spessa. Tuttavia, i dati del settore mostrano che il passaggio a un processo di strizione progressiva a due stadi migliora la resistenza allo schiacciamento verticale30%, senza aggiungere peso o gonfiare i costi dei materiali.
3 disadattamenti delle macchine ad alta frequenza che rovinano la resa
Oltre il 90% delle deformazioni delle bombolette aerosol da 45 mm non sono causate da materie prime difettose, ma da una discrepanza sistemica tra la meccanica della linea di riempimento e i limiti fisici della banda stagnata. Fai attenzione a questi tre errori di riga comuni:
1. Corsa eccessiva: impatto istantaneo eccessivo
Per massimizzare la produttività, le linee ad alta velocità spesso lasciano un margine di sicurezza eccessivo nella corsa discendente. Sebbene la lattina possa superare un test di pressione statica, non può resistere al rapido effetto del martello ad alta frequenza, causando la deformazione della fessura della coppa della valvola.
2. Ammortizzazione mancante: pressione dinamica fuori controllo
Le linee di riempimento più vecchie o con scarsa manutenzione sono prive di buffer pneumatici o meccanici flessibili. La pressione statica sembra perfetta sul manometro, ma la forza di picco dinamica durante la crimpatura in una frazione di secondo perfora il carico di snervamento della banda stagnata.
3. Pinze disallineate: carico eccentrico sbilanciato
Con il passare del tempo, le ruote a stella e le pinze si usurano in modo diverso. Se una lattina da 45 mm viene tenuta inclinata anche di 1 grado, la forza verso il basso si concentra su un singolo lato del collo, creando microrughe irregolari che sfuggono facilmente all'ispezione visiva ma rovinano la chiusura ermetica.
Specifiche tecniche: tabella di calibrazione dello spessore della banda stagnata rispetto alla resistenza alla pressione
Per aiutare il tuo team di ingegneri a calibrare rapidamente le tue linee automatizzate ad alta velocità, ecco lo standard di riferimento aggiornato di SAILON basato su test di produzione di massa nel mondo reale.
| Spessore della banda stagnata (corpo) | Resistenza allo schiacciamento verticale (VCS) | Carico verso il basso sicuro massimo | Controllo della corsa consigliato | Scenario applicativo ideale |
| 0,20 mm | 210 N | ≤160N | Bassa velocità con buffering morbido | Esecuzioni personalizzate in piccoli lotti, spray cosmetici leggeri |
| 0,22 mm | 265 N | ≤ 210N | Corsa flessibile a media velocità | Prodotti per la cura personale, deodoranti e lacche per capelli del mercato di massa |
| 0,24 mm | 320 N | ≤ 260N | Pressione di precisione ad alta velocità | Cura industriale pesante, linee di riempimento ad alta frequenza |
La soluzione SAILON: riprogettare la lattina con collo
Raggiungere un tasso di deformazione dello 0% con le lattine da 45 mm richiede un approccio olistico che combini progettazione strutturale, classificazione metallurgica e formatura di precisione.
- Doppio collo progressivo a 12 fasi: invece di forzare il metallo a modellare con pochi punzoni aggressivi, SAILON utilizza un processo di stampaggio graduale a 12 fasi. Modellando delicatamente la curva su più micro-matrici, evitiamo un allungamento eccessivo localizzato del metallo e manteniamo l'elasticità originale della banda stagnata. Questa transizione graduale disperde senza sforzo le forze verso il basso.
- Classificazione mirata del temperamento T4/T5: non crediamo in materie prime adatte a tutti. In base ai requisiti specifici di velocità della linea di riempimento e di pressione del prodotto, selezioniamo componenti personalizzati in banda stagnata ad alta rigidità per fornire un'eccellente stabilità della zona di crimpatura delle bombolette aerosol.
- Rigoroso protocollo di qualità: ogni lotto del nostrolattine con collo stampate personalizzateviene sottoposto a severi test di schiacciamento verticale, controlli di concentricità assiale e calibrazioni di precisione delle fessure delle valvole prima di lasciare la fabbrica.
La lista di controllo giornaliera in 4 passaggi per i tecnici della manutenzione
Conserva questa rapida lista di controllo sul piano di riempimento per fermare la deformazione prima che blocchi il tuo turno:
- Controllare la concentricità ogni giorno: ispezionare le pinze e le ruote a stella per verificare l'eventuale usura. Assicurarsi che la lattina sia mantenuta perfettamente verticale per evitare carichi eccentrici.
- Adatta il carico alle specifiche: controlla lo spessore attuale della banda stagnata rispetto alla nostra tabella e assicurati che la forza verso il basso della pinza non superi il carico sicuro.
- Attiva le modalità Soft-Buffer: abbassa il picco di impatto istantaneo regolando l'assorbimento degli urti pneumatico o idraulico della macchina.
- Controlli a campione ogni 2 ore: ogni due ore, campiona le lattine finite per controllare la rotondità della coppa della valvola e la planarità delle fessure sotto una lente di ingrandimento per individuare tempestivamente le microdeformazioni.
Domande frequenti: risolvere i tuoi dubbi rapidi sulla risoluzione dei problemi
D1: Il passaggio a una banda stagnata più spessa interromperà completamente la deformazione del collo da 45 mm?
No. L'aumento dello spessore aumenta solo la resistenza di base; non risolve la concentrazione di stress o le forze di impatto sbilanciate. L'ottimizzazione della geometria del collo e della fasatura della macchina produce risultati di gran lunga migliori a un costo inferiore.
D2: Qual è il parametro QA più critico per il riempimento ad alta velocità di lattine da 45 mm?
È tuttoconsistenza dimensionale. Nelle linee automatizzate ad alta velocità, anche variazioni microscopiche nei profili del collo can-to-can o nella durezza della tempra causeranno un'alimentazione errata o una compressione eccessiva della macchina, con conseguenti errori dei lotti.
Q3: SAILON può personalizzare la struttura della lattina per le nostre specifiche macchine di riempimento?
Assolutamente. Offriamo personalizzazione end-to-end. Comunicaci il modello della tua macchina, la velocità di riempimento e le proprietà della formulazione e progetteremo un barattolo di banda stagnata personalizzato da 45 mm con temperamento, spessore e geometria del collo perfettamente abbinati.
Q4: In che modo le microdeformazioni influiscono sul consumatore finale?
Le microdeformazioni provocano una tenuta non uniforme tra la coppa della valvola e il bordo della lattina. Sebbene possa sembrare a posto in fabbrica, provoca lente perdite di pressione per mesi sugli scaffali dei negozi al dettaglio, con conseguenti schemi di spruzzatura deboli, scorte esaurite e costosi richiami di prodotti.
Stai cercando di ottimizzare la resa del tuo riempimento aerosol o hai bisogno di campioni di bombolette di banda stagnata da 45 mm ad alte prestazioni? Contatta oggi stesso il team di ingegneri SAILON per una consulenza gratuita.