


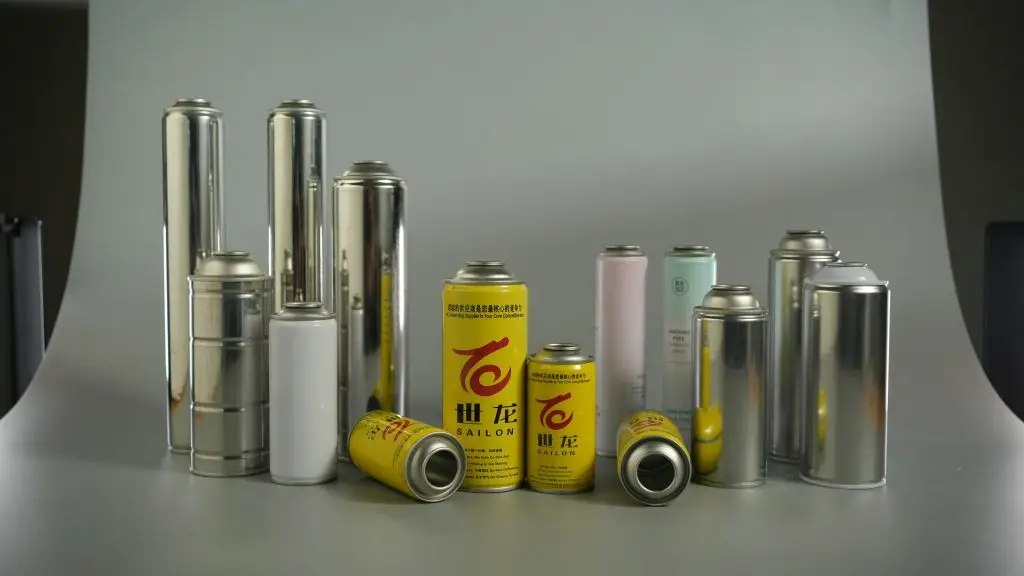
Nella produzione di massa e nella catena di fornitura globale di rivestimenti aerosol bicomponenti (2K), la precisione della sigillatura strutturale dibombolette aerosol in banda stagnata con collodetermina il tasso di fallimento della polimerizzazione prematura causata da microperdite interne del pistone.
Molti produttori di vernici per carrozzeria ad alte prestazioni e di primer industriali ad alto solido soffrono di perdite croniche invisibili: i prodotti non aperti e non attivati gelificano gradualmente, si aggregano o si induriscono completamente durante i cicli di stoccaggio standard. Questi guasti sono raramente causati da difetti nella formulazione stessa della vernice. Invece, la stragrande maggioranza sono reazioni a catena innescate da perdite di livello micron nel sistema di sigillatura delle forature sul fondo della bomboletta aerosol.
Un dettaglio critico spesso trascurato dai responsabili della produzione è che la reazione di indurimento dei rivestimenti 2K non avviene esclusivamente dopo l'attivazione della foratura manuale. Se nella guarnizione inferiore del pistone sono presenti fessure microscopiche invisibili a occhio nudo, l'umidità atmosferica e l'ossigeno penetreranno continuamente nella lattina. Ciò innesca lentamente la reazione di reticolazione tra l'indurente (come gli isocianati) e la resina.
Soprattutto negli ambienti di stoccaggio con temperature fluttuanti ed elevata umidità, come durante le spedizioni transoceaniche, queste microperdite accelerano in modo esponenziale. Una vernice aerosol 2K originariamente progettata per una durata di conservazione di 12 mesi può guastarsi completamente in soli 3-6 mesi, comportando gravi costi di scarto dei lotti e controversie sulla garanzia per gli acquirenti B2B.
1. Meccanismo di fallimento dell'indurimento prematuro: il percorso della perdita a livello di micron
Le vernici aerosol 2K utilizzano un sistema a doppia camera in cui la vernice di base e l'indurente vengono conservati separatamente. Si basano su una struttura a pistone di foratura dedicata nella parte inferiore per ottenere una miscelazione istantanea subito prima dell'applicazione. Il valore fondamentale di questa architettura risiede nell'assoluto isolamento e sigillatura durante lo stoccaggio a lungo termine. Le bombolette spray standard semplicemente non hanno le tolleranze di lavorazione e le configurazioni di tenuta necessarie per conservare in sicurezza i rivestimenti 2K altamente reattivi.
Dal punto di vista della produzione e della scienza dei materiali, la maggior parte dei guasti dei prodotti deriva dalla deformazione termica differenziale:
- Varianza di dilatazione termica: convenzionalebombolette spray dirittetipicamente utilizzano pistoni in plastica generici. I coefficienti di dilatazione termica del substrato di banda stagnata e della guarnizione in plastica differiscono notevolmente. In caso di mutevoli temperature stagionali o fluttuazioni giorno-notte durante il trasporto marittimo, il corpo della lattina e il pistone subiscono microspostamenti. Nel tempo, questo forma canali microcapillari stabili per le perdite.
- Ingresso di umidità e squilibrio chimico: per i primer automobilistici ad alta viscosità e ad alto contenuto di solidi, anche tracce di umidità interrompono rapidamente l'equilibrio di rigonfiamento tra solventi e resine. Ciò avvia una polimerizzazione prematura localizzata, che alla fine si propaga finché l'intera lattina non si indurisce.
- Guasti della valvola secondaria: se le configurazioni del corpo della bombola e dell'orifizio della valvola non corrispondono, si innescano "spruzzi" di aerosol e uno scarico irregolare durante l'applicazione. Ciò si traduce in spruzzi eccessivi, texture ruvide o spruzzature intermittenti, che compromettono gravemente la qualità del rivestimento finale e la reputazione del marchio sul mercato.
2. Lattine dritte e lattine in banda stagnata con collo personalizzato: confronto dei parametri
Per eliminare la polimerizzazione prematura e la scarsa atomizzazione alla fonte, è necessario ottimizzare in anticipo l'ingegneria strutturale, i componenti di tenuta e i parametri di atomizzazione. La tabella seguente illustra le differenze prestazionali basate sui dati di test reali per i rivestimenti bicomponente 2K:
| Può digitare e configurare | Pressione interna a 20°C | Contenuto solido compatibile (NV) | Tenuta e resistenza alle perdite (tasso di perdita del ciclo termico) | Atomizzazione e prestazioni di spruzzatura | Stabilità della durata di conservazione (conservazione standard) |
| Contenitore dritto standard + valvola a orifizio singolo | 0,55MPa | <35% Rivestimenti a bassa viscosità | Elevato rischio di microperdite a temperature variabili; Il tasso di fallimento a 6 mesi raggiunge il 78%. | I rivestimenti ad alto solido si intasano facilmente; Il tasso di schizzi e di spruzzatura eccessiva supera l'85%. | La gelificazione e l'indurimento avvengono entro 3-6 mesi. |
| Contenitore dritto standard + valvola modificata a doppio orifizio | 0,62 MPa | 35%–45% Rivestimenti a media viscosità | Stabile a temperatura ambiente costante; soggetto a microperdite invisibili durante i cicli termici. | Atomizzazione relativamente uniforme; piccoli difetti di overspray ai bordi del ventaglio di spruzzatura. | Stabile per circa 8 mesi; altamente vulnerabile ai climi estremi. |
| Contenitore in banda stagnata con collo SAILON + attuatore/valvola personalizzato | 0,68 MPa (stabilizzazione costante) | >50% Rivestimenti ad alto solido | Doppie guarnizioni FKM (fluorocarbonio); perdite zero verificate a livello di micron in tutti gli intervalli di temperatura. | Soluzione anti-sputazione ingegnerizzata; atomizzazione ultrafine ed uniforme senza intasamenti o overspray. | 12–18 mesi di stabilità a lungo termine senza polimerizzazione o gelificazione prematura. |
3. Barattoli in banda stagnata SAILON con collo: vantaggi della personalizzazione per i rivestimenti 2K
Progettato specificatamente per i colli di bottiglia di stoccaggio e le esigenze prestazionali dei rivestimenti bicomponenti, SAILON ha migliorato quattro dimensioni critiche della produzione di aerosol:
- Strisce per forgiatura a freddo monopezzo ad alta precisione: abbandonando le tolleranze di assemblaggio delle tradizionali lattine diritte, controlliamo con precisione la tolleranza di adattamento con interferenza radiale tra la bocca della lattina e il pistone. Ciò elimina eventuali micro-gap causati dalla deformazione termica, garantendo l'assoluta integrità della tenuta prima dell'attivazione della foratura.
- Componenti di tenuta doppi FKM (Viton): dotati di O-ring in fluorocarburo (FKM) a doppio strato, resistente alle alte temperature e ai solventi. Questi sono modificati chimicamente per resistere alla penetrazione aggressiva degli indurenti 2K, prevenendo il rigonfiamento, l'invecchiamento e la deformazione della guarnizione per tagliare completamente i canali di perdita capillare.
- Rivestimento interno anticorrosione per elettroforesi anodica: a differenza dei rivestimenti standard applicati a spruzzo, l'intero interno della lattina è sottoposto a un processo avanzato di elettroforesi anodica. Ciò garantisce un rivestimento barriera ultra uniforme e privo di fori stenopeici che protegge il substrato di banda stagnata dalle resine altamente attive, prevenendo reazioni chimiche che causano la degradazione del prodotto.
- Calibrazione dell'orifizio della valvola basata sulla fluidodinamica: l'orifizio della valvola e i canali ausiliari sono calibrati con precisione in base all'esatta viscosità del rivestimento e ai rapporti solido-solvente del cliente. Ciò corrisponde alle caratteristiche di assottigliamento del taglio dei primer ad alto contenuto di solidi, eliminando errori di atomizzazione, sputtering e scariche intermittenti.
4. Selezione e risoluzione dei problemi della bomboletta aerosol 2K
D1: Quando i rivestimenti 2K si induriscono durante lo stoccaggio, come possiamo determinare rapidamente se si tratta di un problema di formulazione della vernice o di microperdite di sigillatura del barattolo?
A:Ciò può essere verificato tramite un semplice test di controllo invertito. Prendi lo stesso lotto di vernice e riempi sia i barattoli standard che i barattoli di banda stagnata con collo personalizzato SAILON. Conservarli capovolti alle identiche condizioni di temperatura e umidità per 90 giorni. Se la vernice nei barattoli standard si indurisce mentre i barattoli con il collo rimangono intatti, si tratta di un caso definitivo di indurimento prematuro causato da microperdite del pistone. In questo scenario, dovresti ottimizzare la struttura dell'imballaggio anziché modificare la formulazione chimica.
D2: Perché i primer 2K ad alto solido devono utilizzare bombolette con collo invece delle bombolette aerosol diritte standard?
A:I primer ad alto solido sono caratterizzati da un elevato contenuto di resina e da un'elevata viscosità, che richiedono un'eccezionale stabilità della pressione interna e precisione di sigillatura. Le tolleranze più ampie delle lattine dritte non riescono a bloccare l'umidità a livello di micron per periodi prolungati. Le lattine con collo garantiscono una rigidità strutturale superiore e tolleranze meccaniche più strette. Se abbinati a valvole personalizzate, rappresentano lo standard di imballaggio ottimale per prevenire la degradazione del prodotto e difetti applicativi nelle applicazioni 2K ad alto contenuto di solidi.
D3: Come possiamo testare rapidamente l'affidabilità delle sigillature delle bombolette spray 2K prima della spedizione per mitigare i rischi della catena di fornitura globale?
A:Si consiglia di utilizzare un test del ciclo termico. Posizionare le lattine finite in posizione capovolta e sottoporle a cicli di temperatura alternata compresi tra -10°C e 45°C per 72 ore. Successivamente, utilizzare manometri e viscosimetri di precisione per verificare la stabilità della pressione interna e la fluidità del rivestimento. Le lattine che passano senza cadute di pressione o gelificazione sono pienamente qualificate per resistere a oltre 12 mesi di spedizione transoceanica e immagazzinamento a lungo termine.
D4: La regolazione precisa del diametro dell'orifizio della valvola può risolvere completamente i problemi di "spruzzo" di aerosol?
A:La sola modifica del diametro dell'orifizio non risolverà completamente il problema. Lo sputo è un sottoprodotto complesso della viscosità del rivestimento, della pressione del propellente e dell'architettura della valvola interna. Per eliminare lo scarico intermittente e l'overspray è necessaria una calibrazione tre in uno che sincronizzi gli orifizi della valvola principale/ausiliaria, i rapporti del propellente e la pressione interna stabile della bombola con collo in dentro.
5. Conclusione: progettazione di bombolette aerosol 2K per il mercato globale
Per i produttori di vernici aerosol bicomponenti B2B, la stabilità del prodotto dipende tanto dalla compatibilità tecnica del contenitore di imballaggio e del sistema di chiusura quanto dalla formulazione chimica.
Implementando lattine con collo in banda stagnata ad alta precisione dotate di guarnizioni modificate chimicamente e parametri di atomizzazione personalizzati, i produttori possono eliminare sia la polimerizzazione nascosta delle microperdite che le scarse prestazioni di spruzzatura. SAILON fornisce soluzioni complete e complete di personalizzazione delle bombolette spray per marchi globali di rifinitura automobilistica, rivestimenti industriali ad alte prestazioni e finiture premium. Dall'ingegneria strutturale e dagli aggiornamenti di produzione alla regolazione dei parametri dei fluidi, tuteliamo la qualità del tuo prodotto dalla fabbrica fino alle mani dell'utente finale.