


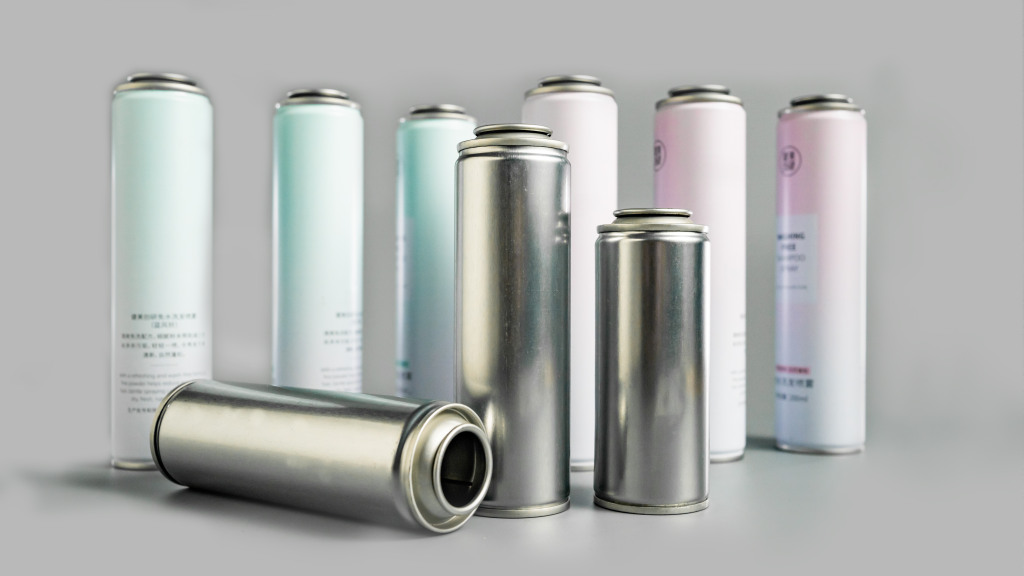
Introduzione
Nella produzione e lavorazione di massa di barattoli con collo in banda stagnata, il processo di strizione è un collegamento fondamentale che determina il tasso di qualificazione della formatura e le prestazioni di tenuta dei corpi delle lattine. Molte lattine mostrano gradualmente problemi come spessore della parete instabile, piccole rughe e crepe nascoste nella posizione del collo dopo la formazione, il riempimento e la sigillatura del collo. Questi difetti raramente appaiono difettosi quando i prodotti sono fuori dalla linea di produzione, ma la maggior parte di essi si verifica durante lo stoccaggio, il trasporto e l'uso finale, portando facilmente alla rottamazione dei lotti, ritardi negli ordini e danni alla reputazione di qualità. Soprattutto con la crescente domanda di lattine leggere e personalizzate dalla forma speciale negli ultimi anni, la combinazione di materiali ultrasottili e forme complesse di strozzatura ha gettato molti produttori nel dilemma di una qualità di formatura instabile.
In effetti, la maggior parte delle persone nota solo i difetti superficiali quali crepe e grinze, ma ignora la causa principale del problema: non si tratta di un singolo errore di attrezzatura o di funzionamento, ma di uno squilibrio di adattamento in molteplici dimensioni, tra cui le prestazioni dei materiali, la progettazione dello stampo, i passaggi di formatura e il controllo dello spessore delle pareti. Con anni di esperienza nella produzione dibombolette aerosol con collo in banda stagnata personalizzate, il team tecnico di SAILON ha accumulato un gran numero di casi di produzione di massa, dimostrando che oltre il 90% dei difetti di strizione può essere evitato attraverso l'ottimizzazione del pre-processo e la selezione dei materiali.
1. Cause principali di rughe e crepe nel processo di formazione del collo della banda stagnata
La formatura del collo è un processo di allungamento forzato e modellatura per estrusione della banda stagnata e il materiale metallico ha un tasso di tolleranza ai guasti estremamente basso per la deformazione. Qualsiasi deviazione dei parametri causerà direttamente difetti di formatura. In combinazione con gli ultimi dati misurati sull'elaborazione delle lattine nel 2026, classifichiamo le cause dei guasti ad alta frequenza in tre dimensioni principali, coprendo l'accuratezza del materiale, del processo e della materia prima:
1.1 Allungamento insufficiente del substrato che supera il limite di deformazione della formazione
La banda stagnata a doppia riduzione (DR) è un materiale di base comune per la produzione di lattine, caratterizzato da elevata durezza e forte resistenza all'estrusione, che soddisfa i requisiti di base di resistenza alla pressione delle lattine. Tuttavia, questo materiale presenta un evidente difetto di duttilità estremamente scarsa, con l'allungamento alla rottura misurato dei materiali DR convenzionali che varia solo dal 2,2% al 3,3%. Nel processo di formatura della strizione della banda stagnata a pareti sottili, la piastra deve subire molteplici deformazioni di flessione, restringimento e allungamento. L'allungamento ultra-basso non può adattarsi al processo di strizione con ampio radiante e corsa profonda, e appariranno crepe nascoste nella transizione dell'angolo R dell'imboccatura della lattina una volta che l'intervallo di deformazione supera il limite.
Molti produttori adottano uniformemente materiali DR ultrasottili per produrre tutti i tipi di lattine per controllare i costi delle materie prime, indipendentemente dalla strozzatura superficiale o profonda e dalle strutture dalla forma speciale, che sono la causa principale di frequenti difetti dei lotti.
1.2 Passaggi di formatura irragionevoli che portano all'accumulo di stress residuo
Il numero di passaggi di formatura determina direttamente l'uniformità della deformazione del metallo. La modalità di produzione tradizionale adotta principalmente il processo di strizione a 3 passaggi per perseguire una rapida produzione di massa, con un ampio intervallo di deformazione in un unico processo di formatura. La banda stagnata non può rilasciare lo stress gradualmente e una grande quantità di stress residuo si accumula nell'area di transizione della strizione.
Le procedure di formatura a compressione possono davvero migliorare l’efficienza produttiva? La risposta è ovviamente no. Lo stress residuo continua a rilasciarsi dopo la formazione della lattina. Dopo la successiva pressione di riempimento, il cambiamento della differenza di temperatura e le vibrazioni del trasporto, rughe e crepe compaiono gradualmente nella posizione di strizione piatta, il che invece aumenta notevolmente il tasso di difetti e aumenta i costi impliciti di rilavorazione e rottamazione.
1.3 Fluttuazione dello spessore delle pareti della materia prima che causa la concentrazione locale dello stress
La precisione dello spessore iniziale delle pareti delle lastre di banda stagnata è un dettaglio facilmente ignorato dalla maggior parte dei produttori. Se la tolleranza dello spessore delle pareti dei fogli in entrata del lotto supera l'intervallo standard del settore di ±0,012 mm, il grado di riduzione dello spessore delle pareti dei corpi delle lattine sarà completamente sbilanciato dopo la laminazione e la modellatura tramite stampi a strozzatura.
Per le lattine con spessore delle pareti non uniforme, lo stress si concentrerà continuamente sull'angolo di piegatura più sottile del collo, il che spiega perché alcuni prodotti sono intatti mentre altri presentano grinze e crepe nello stesso lotto.
2. Confronto tra i principali processi di necking e selezione dei materiali
Mirando ai punti critici della produzionebarattoli con collo in banda stagnata di forma specialee lattine con strizione profonda, abbiamo confrontato gli effetti di formatura dei processi tradizionali e dei processi di strizione progressiva multistadio attraverso migliaia di test di produzione di massa e individuato schemi di selezione standardizzati combinati con i vantaggi prestazionali di diversi materiali per adattarci alla produzione di lattine con diverse esigenze di personalizzazione:
| Processo di formazione | Spessore lamiera applicabile | Materiale preferito in banda stagnata | Tasso medio di riduzione dello spessore della parete | Tasso di difetti nella produzione di massa | Scenari Can applicabili |
|---|---|---|---|---|---|
| Processo tradizionale di strizione in 3 passaggi | ≤0,17 mm | DR Banda stagnata a doppia riduzione | 22.68% | 3.11% | Strisce convenzionali poco profonde, bombolette spray rotonde standard con forme semplici e range di deformazione ridotto |
| 6-8 passaggi del processo di strizione progressiva | 0,15-0,28 mm | T4-CA Banda stagnata temperata a singola riduzione | 11.27% | 0.47% | Barattoli in banda stagnata con collo profondo, barattoli con chiusura del collo di forma speciale, barattoli personalizzati leggeri a parete sottile con deformazione complessa e requisiti di alta precisione |
I dati misurati mostrano chiaramente i notevoli vantaggi del processo di strizione progressiva a più stadi. Suddividendo la singola grande deformazione in piccole modellature in ciascuna procedura e abbinandola alle procedure di ricottura per ripristinare la duttilità della lamiera a metà strada, lo stress del metallo può essere rilasciato nella massima misura. Il tasso di allungamento dell'8,6% della banda stagnata temperata T4-CA è molto più elevato di quello dei normali materiali DR, adattandosi perfettamente a tutti i tipi di requisiti di strizione personalizzata ad alta difficoltà.
Attualmente, SAILON adotta in anticipo la tecnologia di simulazione degli elementi finiti FEA per simulare la distribuzione delle sollecitazioni e il cambiamento dello spessore delle pareti delle lattine durante l'intero processo di formazione del collo prima dell'apertura dello stampo e della produzione di massa, prevedendo con precisione i punti di rischio di crepe e rughe ed evitando difetti di produzione di massa dall'origine della progettazione.
3. Punti fondamentali di ottimizzazione per la produzione di lattine con collo in banda stagnata
In combinazione con l'esperienza pratica della produzione di massa, il controllo di qualità stabilebarattoli con collo in banda stagnatanon richiede trasformazioni complesse delle apparecchiature. Deve solo implementare i seguenti punti di gestione perfezionati:
- Abbina i materiali su richiesta ed evita la scelta di soluzioni adatte a tutti: i materiali DR possono essere utilizzati per lattine standard per controllare i costi, mentre la banda stagnata T4-CA ad alta duttilità è preferita per lattine personalizzate con collo profondo, forme speciali e ultrasottili
- Ottimizzare la struttura di transizione degli stampi, allargare adeguatamente il radiante dell'angolo R, ridurre la forza di allungamento al momento della strizione e ridurre la probabilità di concentrazione locale dello stress
- Controllare rigorosamente la precisione del materiale in entrata, vagliare i fogli con deviazioni eccessive dello spessore delle pareti prima dello stoccaggio ed eliminare i difetti di formatura causati dalla fluttuazione dello spessore delle pareti dall'estremità della materia prima
- Regola i passaggi di formatura in base alla complessità della lattina, adotta più di 6 passaggi di strizione progressiva per lattine complesse e ottimizza la tenacità del materiale con le procedure di ricottura
4. Domande frequenti da parte dei clienti
Nell'aggancio e nella produzione di varie bombolette spray personalizzate con collo in banda stagnata, abbiamo risolto le domande principali più preoccupate dei clienti e abbiamo fornito risposte accurate basate sull'esperienza pratica della produzione di massa:
[Materiale D] D1: La sostituzione completa con il materiale T4-CA è obbligatoria per la produzione di massa di lattine con collo ultrasottile?
R: Non è necessaria la sostituzione completa. Per le lattine standard con striature poco profonde e strutture semplici, è ancora possibile utilizzare i fogli DR a doppia riduzione dopo aver ottimizzato i parametri del raccordo dello stampo e messo a punto la velocità di formatura, in modo da controllare efficacemente i costi di produzione. I materiali T4-CA ad elevata duttilità sono l'unica soluzione fondamentale per ridurre i tassi di difettosità per lattine personalizzate con striature profonde, chiusure a forma speciale e ampia deformazione radiante.
[Processo D] D2: La simulazione FEA può sostituire completamente le procedure con stampo di prova?
R: Non può essere completamente sostituito. La simulazione FEA può eliminare in anticipo oltre il 70% delle lacune di progettazione e processo ed evitare la maggior parte dei difetti strutturali. Tuttavia, la produzione di massa è influenzata da variabili quali le condizioni di lavoro delle apparecchiature, la temperatura e l’umidità ambientale e le differenze tra i lotti dei materiali. La produzione di prova in piccoli lotti è ancora un collegamento necessario per verificare la stabilità del processo.
[Controllo qualità D] D3: È possibile riparare e correggere l'eccessiva fluttuazione dello spessore della parete in corrispondenza del collo in una fase successiva?
R: Fondamentalmente è impossibile effettuare riparazioni successive. La formazione di striature appartiene alla deformazione plastica irreversibile del metallo. La deviazione dello spessore della parete e l'accumulo di sollecitazioni sono tutti generati in una sola formatura. Successivamente la lucidatura e la modellatura non faranno altro che aggravare i danni. L’unica soluzione efficace è l’ottimizzazione del pre-processo e l’accurata selezione dei materiali.
Conclusione
Dopo tutto, i problemi di crepe, rughe e spessore delle pareti instabilebarattoli con collo in banda stagnatanon sono mai causati da un singolo processo, ma da un progetto sistematico che integra prestazioni dei materiali, progettazione degli stampi, tecnologia di formatura e gestione del controllo qualità. Con il continuo miglioramento delle esigenze del mercato in termini di leggerezza, personalizzazione e alta precisione delle lattine, il vasto processo di produzione tradizionale non è più in grado di soddisfare le esigenze della produzione di massa di alta qualità.
SAILON si concentra sulla produzione personalizzata di varie lattine con collo in banda stagnata di forma speciale e bombolette spray con strizione profonda, con soluzioni mature per la previsione della simulazione FEA, la messa in servizio del processo di strizione in più fasi e l'adattamento dei materiali. Se hai bisogno di personalizzare la lattina e ottimizzare il processo, sentiti libero di inviare i disegni di progettazione della lattina e i requisiti di produzione. Ti forniremo un esclusivo rapporto gratuito sull'analisi della formabilità della strizione per evitare accuratamente difetti di produzione di massa e garantire la qualità di formatura e la stabilità di ciascun lotto di prodotti.