


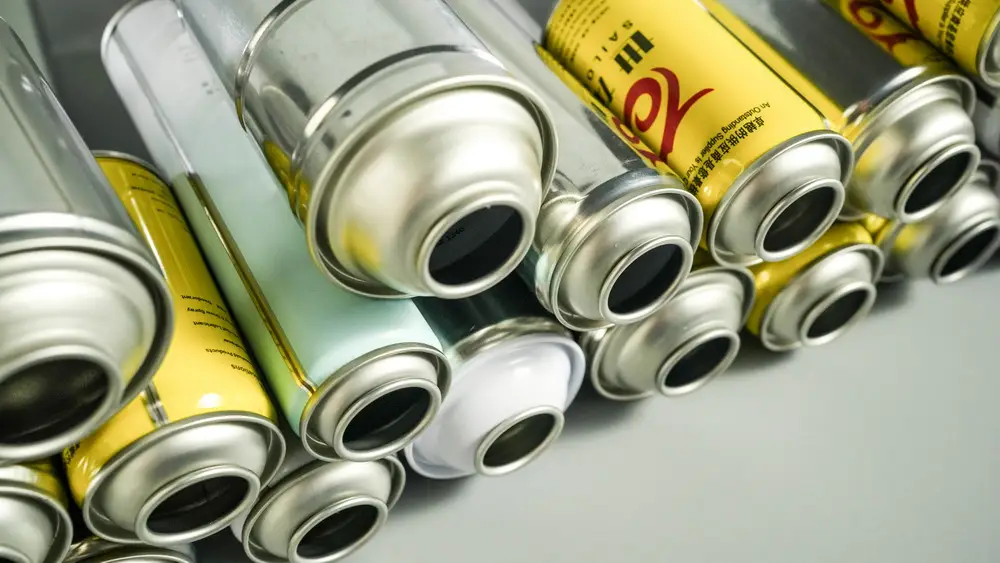
I fallimenti dei test di pressione durante la produzione interrompono le linee di riempimento, sprecano prezioso concentrato e creano rischi per la sicurezza. Quando vuoto bombolette di latta aerosol deformarsi o rompersi sotto pressione, identificare rapidamente la causa principale fa risparmiare tempo e previene perdite di lotti.
La valutazione dell'integrità strutturale richiede l'esame delle proprietà metallurgiche dell'acciaio, della geometria della cupola, delle dimensioni della doppia giuntura e dei parametri della linea di riempimento.
Pressione di deformazione e standard di pressione di scoppio
La valutazione dei problemi di fallimento del test di pressione della bomboletta aerosol richiede la distinzione tra due distinti limiti meccanici definiti dagli standard internazionali di trasporto e sicurezza.
| Fase di pressione | Soglia di pressione (MPa) | Reazione strutturale | Riferimento standard |
| Pressione operativa normale | 0,3-0,6 | Tensione elastica entro la tolleranza progettata | Condizioni di riempimento standard |
| Soglia di deformazione | 1.2-1.4 | La cupola inferiore si piega o si inverte verso l'esterno | Limiti di sicurezza DOT-2P |
| Soglia di scoppio | Da 1,5 a 1,8+ | Rottura strutturale lungo le cuciture o frattura del metallo | Limiti delle bombolette di latta per aerosol ad alta pressione DOT-2Q |
La deformazione si verifica quando la pressione interna costringe l'arco inferiore a flettersi oltre il suo punto di snervamento meccanico. Lo scoppio avviene quando le forze interne superano il limite di trazione della piastra d'acciaio o il bloccaggio meccanico della doppia aggraffatura.
Cause comuni di perdita di pressione nelle lattine di aerosol
I guasti alla pressione generalmente derivano dalle specifiche della materia prima, dalla configurazione della giunzione, dai parametri di saldatura o da reazioni chimiche.
| Tipo di guasto | Indicatore visivo | Causa ultima | Azione correttiva |
| Instabilità della cupola inferiore | L'arco inferiore si apre verso l'esterno | Bassa temperatura della piastra o spessore delle pareti insufficiente nelle bombolette spray | Passa alla piastra in acciaio a doppia riduzione con profondità della cupola ottimizzata |
| Rottura della doppia cucitura | L'estremità superiore o inferiore si srotola sotto carico | Percentuale di sovrapposizione inferiore al 45% o profondità di svasatura non corretta | Regolare i rulli di cucitura della prima e della seconda operazione |
| Divisione della saldatura longitudinale | Frattura diritta lungo la cucitura laterale | Fluttuazioni di calore durante la saldatura a resistenza ad alta frequenza | Calibrare la densità di corrente e pulire gli elettrodi a filo |
| Scoppio indotto dalla corrosione | Microscoppi localizzati vicino alla cucitura | Formula che attacca l'acciaio attraverso i fori di rivestimento | Applicare un doppio rivestimento interno progettato per resistere alla pressione di scoppio del contenitore per aerosol in banda stagnata |
Dinamica dell'inversione della cupola
La cupola inferiore funge da confine di pressione protettiva. Se i valori di tempra scendono al di sotto dei livelli di durezza richiesti o se gli stampi per stampaggio producono raggi di profilo poco profondi, lo stress si concentra sul bordo esterno. Sotto la forza idrostatica, ciò provoca una pressione di deformazione precoce nelle lattine aerosol.
Difetti della doppia cucitura
Una doppia cucitura standard unisce l'estremità della lattina al corpo in una piega a cinque strati. Se la sovrapposizione della cucitura scende al di sotto del 50% o se la profondità della svasatura si discosta oltre le tolleranze accettabili, un'elevata pressione interna allontana il gancio all'estremità dal corpo del gancio, provocando la rottura della cucitura.
Integrità della linea di saldatura
La saldatura a resistenza elettrica fonde i bordi del cilindro del corpo. La densità di corrente irregolare crea punti deboli localizzati o sezioni di acciaio bruciate, abbassando la soglia complessiva della pressione di scoppio del contenitore per aerosol in banda stagnata lungo la giunzione.
Flusso di lavoro diagnostico passo passo per i tecnici di linea
Quando un lotto non supera i controlli di qualità, esegui questa sequenza diagnostica passo dopo passo per individuare il difetto.
- Isolare immediatamente il lotto di produzione interessato per evitare che scorte non verificate entrino in magazzino.
- Ispezionare le dimensioni della giunzione e della crimpatura utilizzando proiettori ottici della giunzione e misuratori di profondità per verificare la sovrapposizione e la tenuta.
- Condurre test di pressione idrostatica su contenitori vuoti per determinare se si verifica un guasto sulla saldatura, sulla giuntura o sul profilo della cupola.
- Eseguire audit metallurgici e di rivestimento per valutare la durezza della tempra dell'acciaio e la continuità della laccatura interna.
Verifica del profilo di crimpatura e giunzione
- Misurare il diametro e la profondità della crimpatura della valvola per garantire il corretto posizionamento senza distorcere l'arricciatura superiore.
- Tagliare le sezioni trasversali delle cuciture superiore e inferiore per verificare che la percentuale di sovrapposizione rimanga superiore al 50%.
Test dei limiti idrostatici
Applicare una pressione idraulica graduale alle bombolette di latta aerosol da 3 pezzi vuote finché non si verifica il guasto. Registrare i punti esatti di deformazione e le pressioni di scoppio finali per determinare se il cedimento deriva dalle dimensioni della giuntura o dalla resistenza allo snervamento del materiale.
Specifiche tecniche da richiedere ai produttori
La prevenzione dei problemi sulla linea inizia con la specifica dei parametri corretti del contenitore prima dell'inizio della produzione.
- Richiede una piastra in acciaio DR8 o DR9 a doppia riduzione per la conformità ai test di pressione delle bombolette di latta aerosol con requisiti di riempimento ad alta pressione.
- Specificare design della cupola antiscoppio che distribuiscono lo stress in modo uniforme sull'arco inferiore.
- Garantire il rilevamento automatico delle perdite in linea al 100% durante l'assemblaggio del contenitore.
- Mantieni le tolleranze di sovrapposizione delle cuciture superiori al 50% con controlli rigorosi della svasatura.
La scelta di affidabili bombolette spray da 3 pezzi per il riempimento ad alta pressione protegge l'efficienza produttiva e garantisce la conformità agli standard di sicurezza del trasporto. Foshan Sailon Tinplate Printing & Can Making Co., Ltd. produce bombolette di latta per aerosol progettate con precisione con valori di pressione personalizzati, sistemi di rivestimento interno avanzati e un rigoroso controllo di qualità su ogni lotto. Visita sailon-can.com per esaminare le specifiche tecniche e connetterti con il nostro team di ingegneri per test sui campioni.