缶を逆さまにしてベンチに置きます。
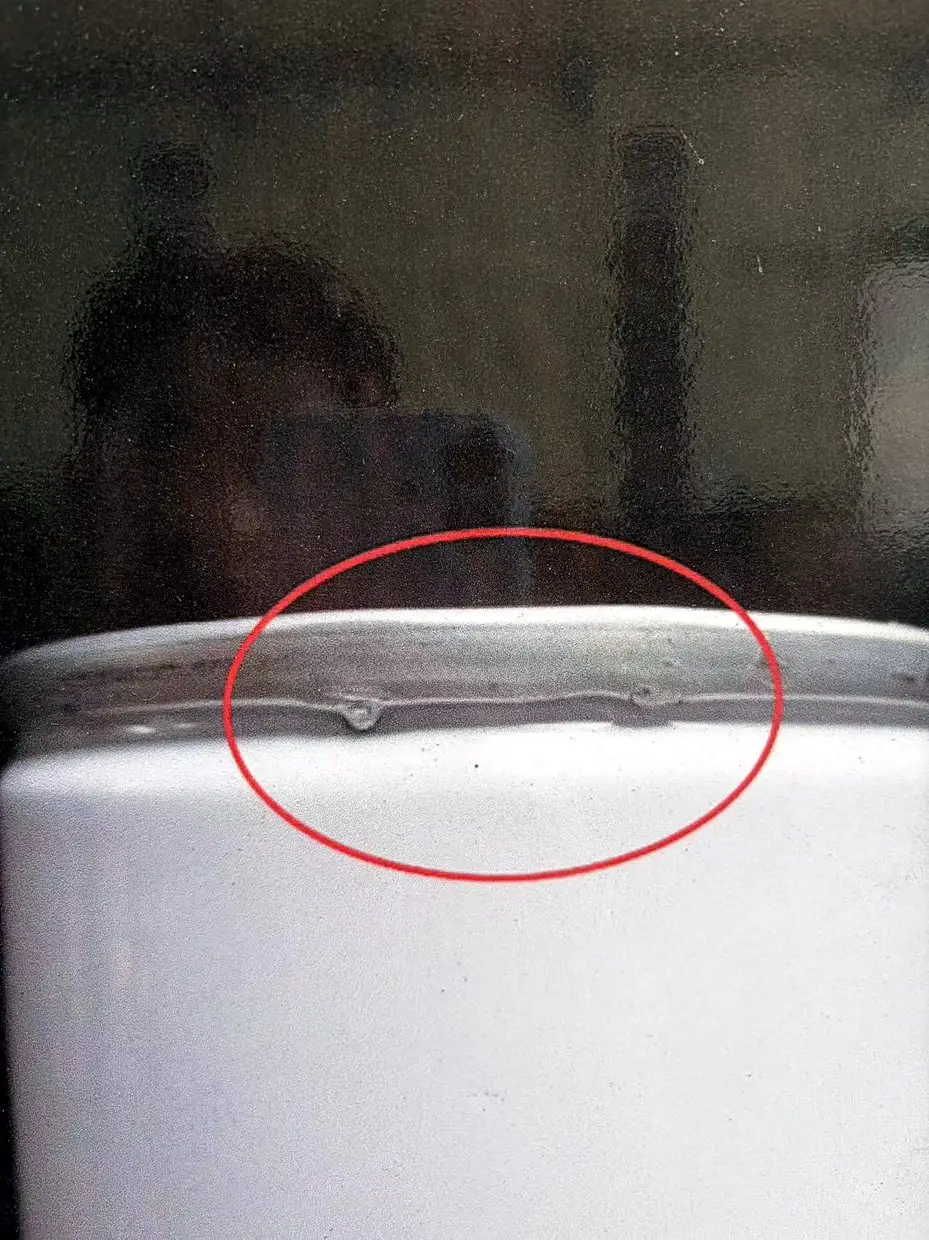
これが倉庫で1年間耐えられるかどうかを決定するほぼすべてのものが、幅約4ミリメートルのリングの中で今あなたに向かっています:カール、その中に収まっているコンパウンド、そして端を本体に接続する二重の縫い目。
それは製品の中で最も写真映りの悪い部分であり、常に正しくなければならない唯一の部分です。
まず、誰を呼ぶかを変える区別
ジョイントが2つありますエアゾール缶、そして購入者は常にそれらを混乱させます。
ダブルシームはコーンとドームをボディに接合します。スリーピース エアゾール缶の場合、これは缶が出荷される前に缶工場で起こります。上部に 1 つの開口部 (バルブ カップの開口部) を備えた、完成した密閉容器が届きます。
バルブ圧着はバルブをその開口部に結合します。それはフィラーで起こります。
したがって、缶の肩から漏れが発生した場合、最初に疑問になるのは「継ぎ目が悪かったのか?」ということではありません。しかし、「2 つの関節のうちどちらが壊れたのでしょうか?」失敗したダブルシームは数週間前に仏山市で作られたもの。今朝、貴社のラインでバルブの圧着が失敗しました。修正は圧着寸法の問題であり、クレームではありません。
唯一の例外: 本体と端を別々に購入し、社内で縫い合わせた場合、二重縫い目はあなたのものになります。これはエアロゾルでは異例で、食用缶では一般的であり、どの当事者がどのジョイントを所有するかを供給契約に明確に記載する価値があります。
カール
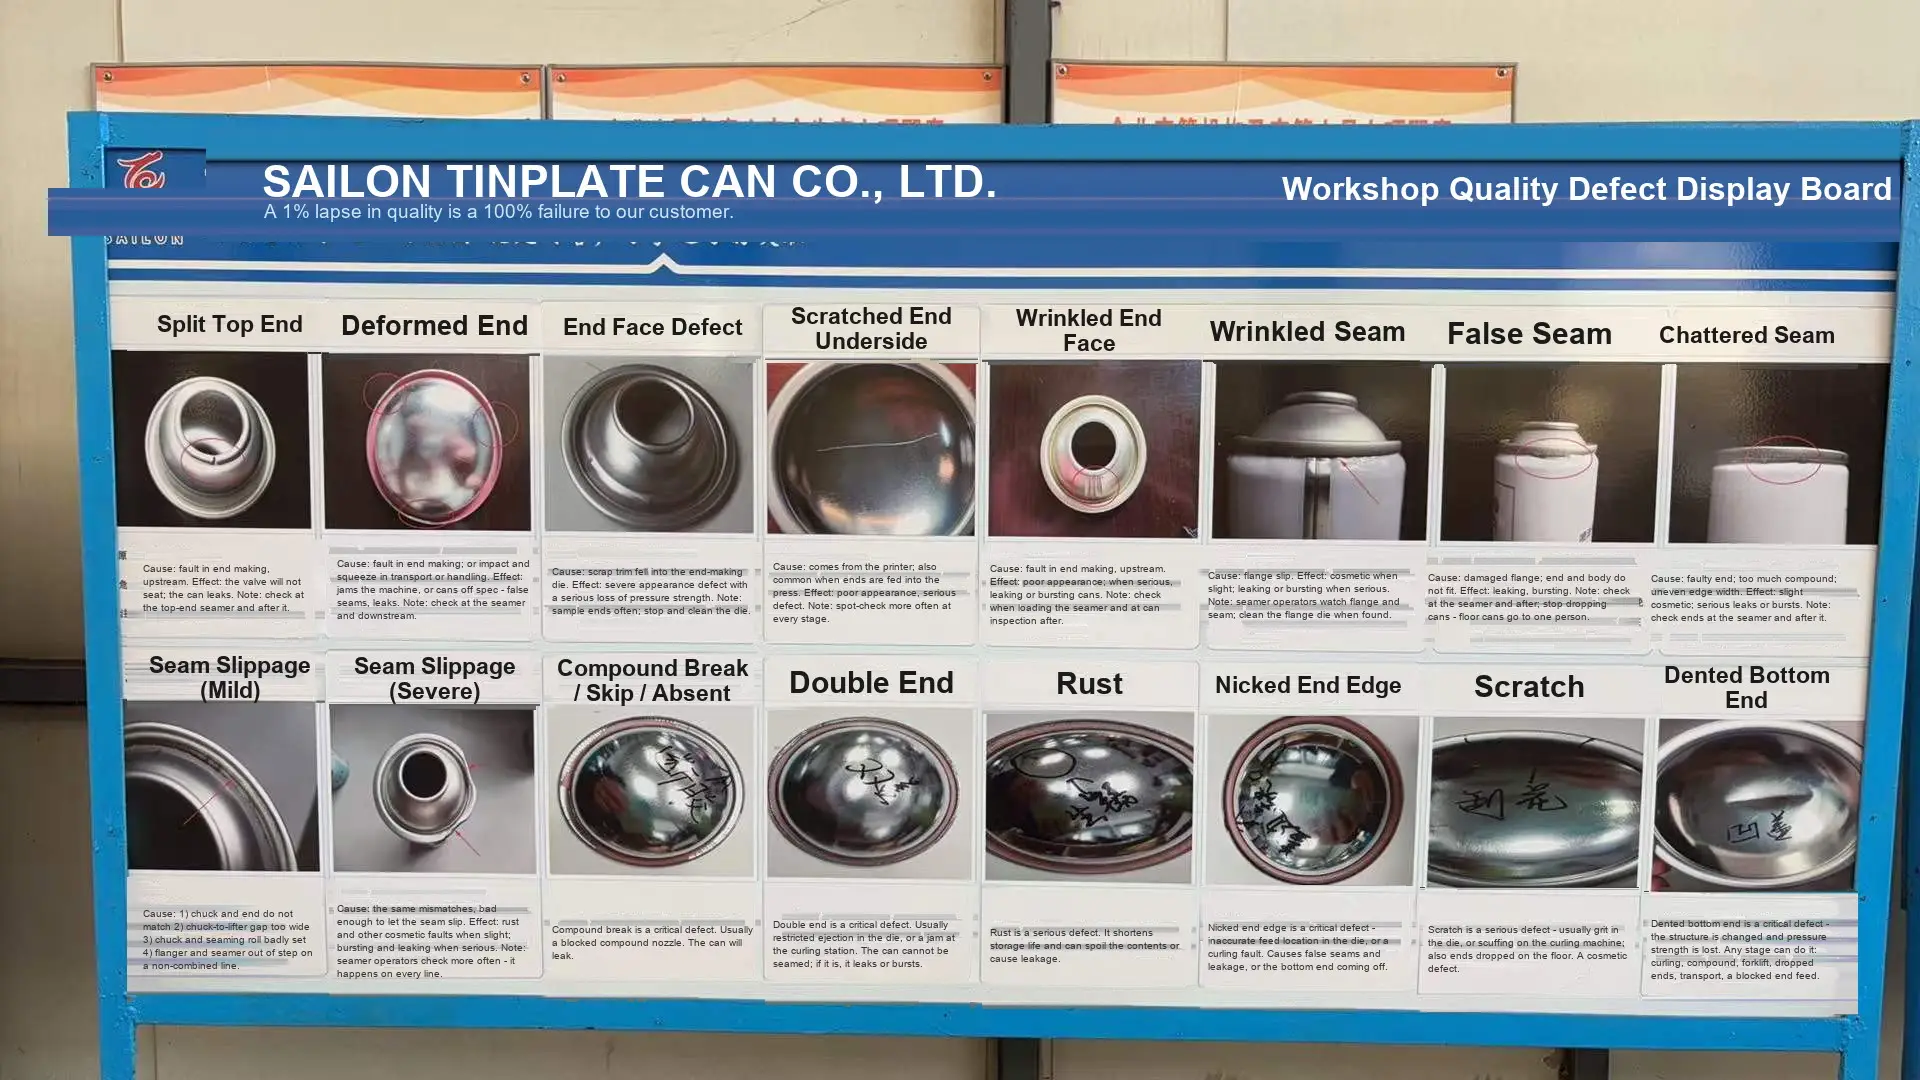
カールは端の丸まったエッジであり、コンパウンドが存在する場所です。ここで 3 つの問題が発生します。
エッジノッチ
カール周囲の金属の傷または欠け。 65 mm 缶の端が 1 ミリ欠けているだけで、些細なように見えますが、実際はそうではありません。なぜなら、その切り欠きは、かみ合う金属もシールする化合物も存在しない継ぎ目の部分だからです。
原因は通常、縫い合わせ前の処理です。端がマガジンに入れ込まれ、シュートを通って供給され、ガイドに引っかかります。パレットの片側に切り込みが集まっている場合は、プレスではなく供給経路を疑ってください。
カールクラック
カール自体の裂け目。コンパウンドが存在するチャネル内の暗い線としてのみ見える場合があります。
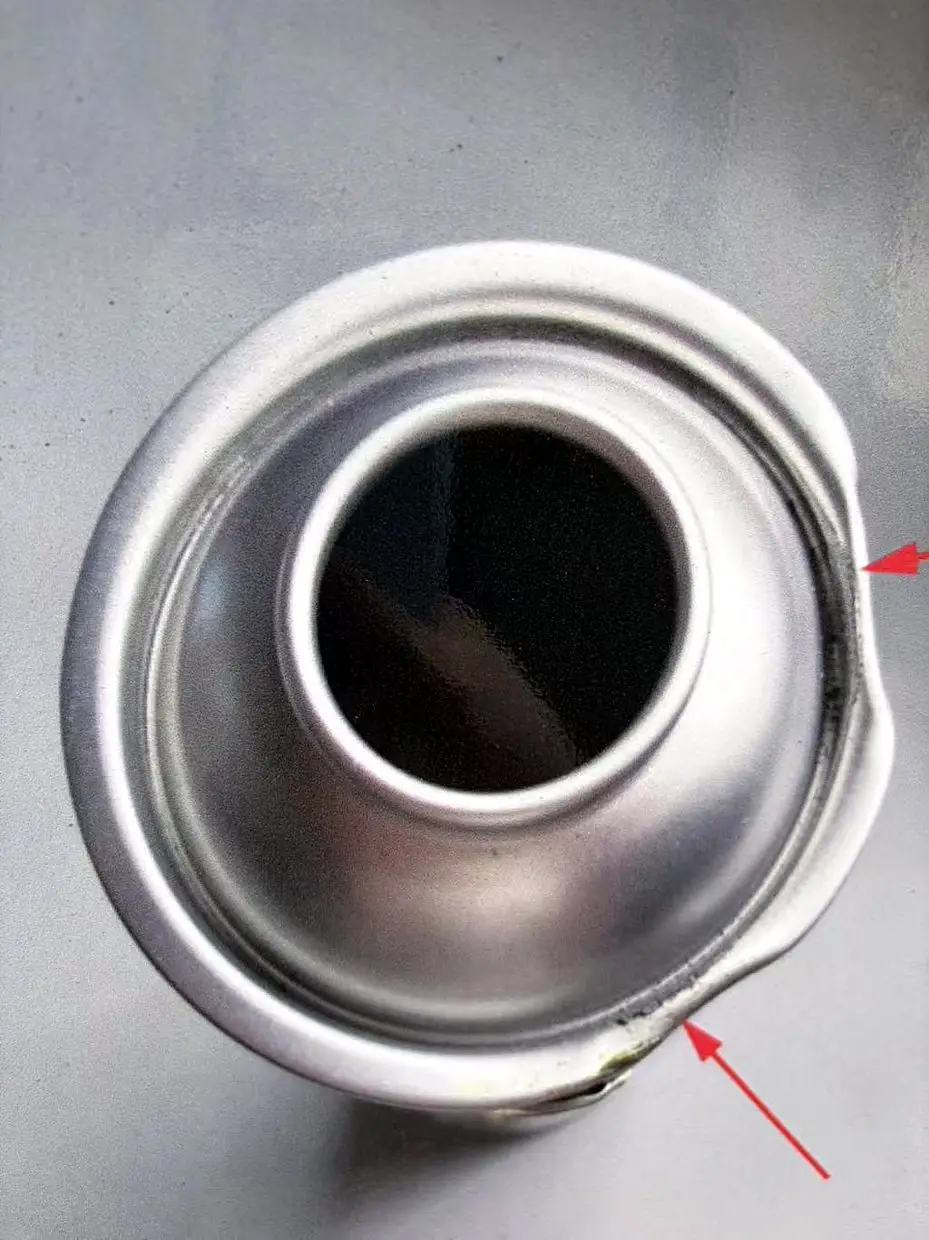
ブリキは延性がありますが、カールは材料が耐えられる限界で形成され、摩耗したカーリングツール、公差の下限にあるゲージ、または再度打ち付けられた端によって、その限界を超えてしまいます。
これは、亀裂が溝の内側にあり光が届かないため、目視チェックでは最も見逃されやすい欠陥です。光をかき集めたり、爪を周囲に這わせたりすると、正面から見ただけでは見つからないものを見つけることができます。
スコアラインの分割
切り込みのある端では、金属はゲージの一部まで意図的に薄くされているため、予想どおりに開くことができます。それは仕様によるものです。缶が使用される前にスコアに亀裂が現れるのは仕様ではありません。
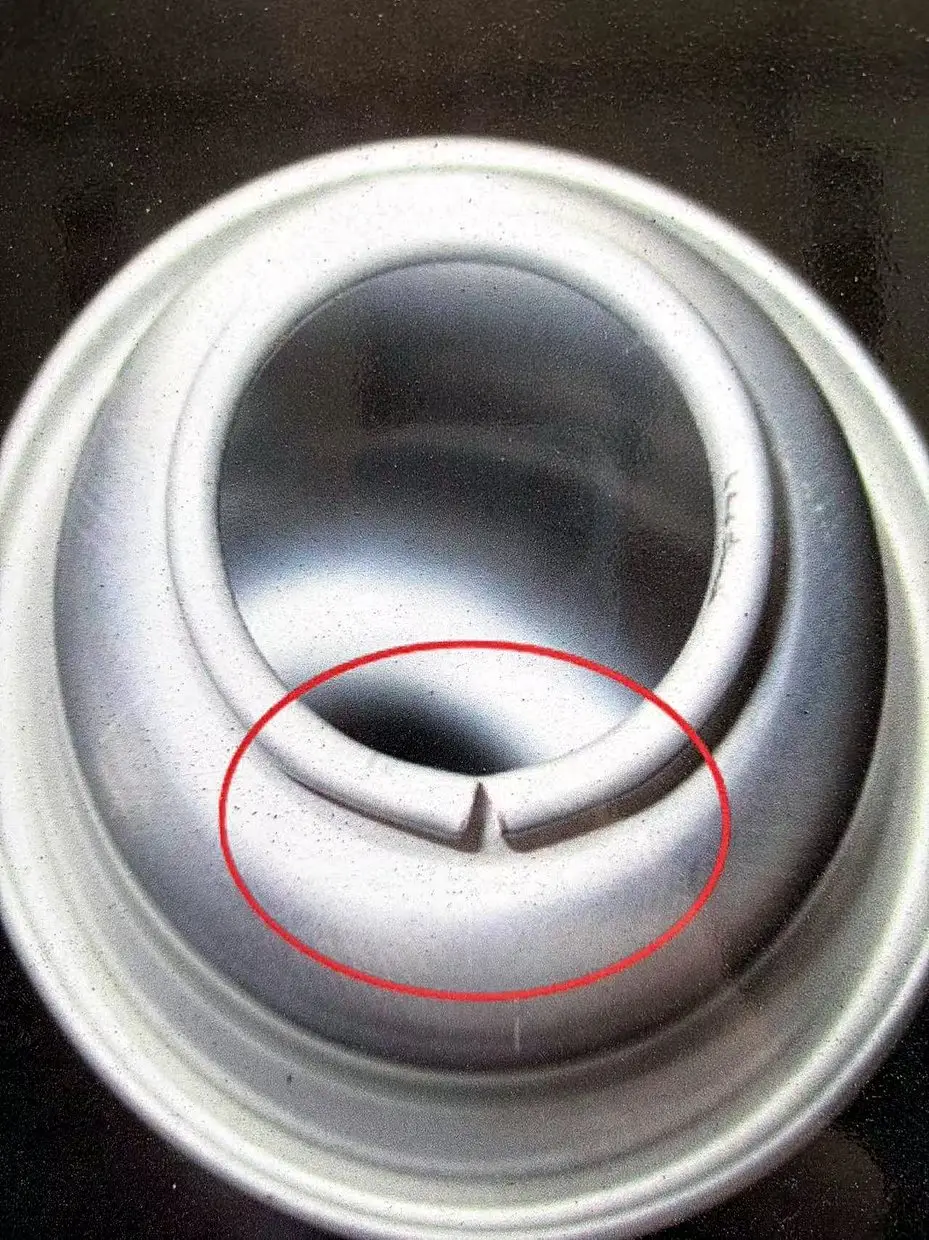
スコアの深さは狭いウィンドウです。浅すぎると、圧力がかかると端がきれいに開きません。深すぎると倉庫の中で開いてしまいます。スコアの分割が見られた場合、サプライヤーに尋ねるべき質問は、「なぜこれがクラックされているのか」ではなく、「スコアがどのくらい残っているか、どのくらいの頻度でそれを測定するか」です。
端面
しわ
端部の平坦部に沿ってしわがあり、中心から外側に放射状に広がっています。これは、成形シーケンスで材料が流れる速度よりも早く材料を引っ張る場合に発生します。ブランク ホルダーの圧力の問題や、シートの焼き戻しが間違っている場合です。
しわの寄った端はまだ縫い目があります。ただ平らに収まらないだけで、缶を積み重ねる場合、それは即時の故障ではなく、圧力分散の問題の始まりです。
傷
ラッカー仕上げの表面、端同士、雑誌の壁、またはカートンの内側の滑りによる擦り傷。
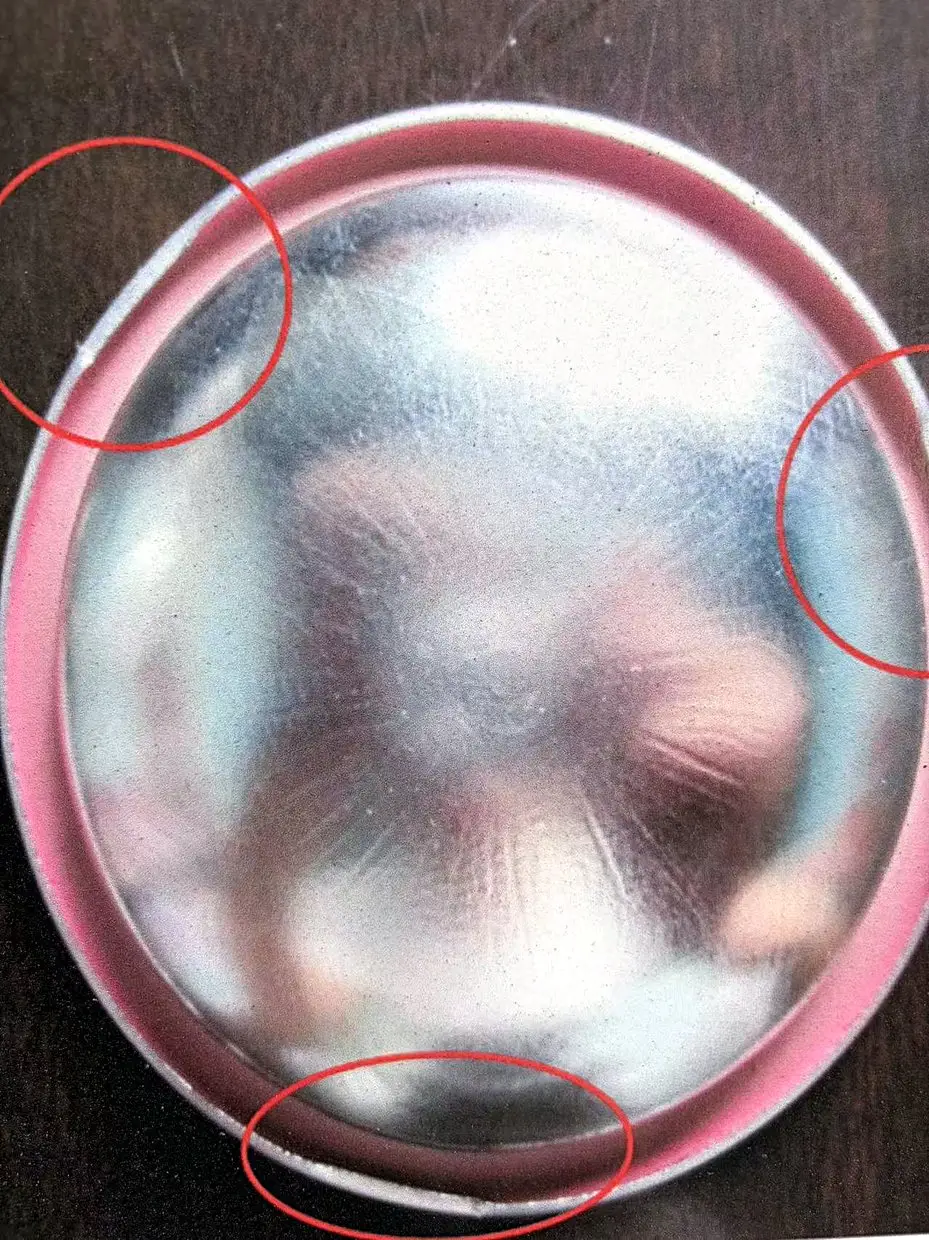
ほとんどの製品では、傷は機械的な問題よりも商業的に重要です。顧客がそれを手に取るたびに端が正面を向いている化粧品缶では、上部が擦り切れている場合は返品対象となります。
変形
端は平らではなく、または同心円でもありません。缶をテーブルの上に置いたときに、ぐらつきとして見えることがあります。時には次元の読み取りとしてのみ。
へこみとは区別する価値があります。通常、変形はあらかじめ形成され、バッチ全体に現れますが、へこみは単一のイベントであり、少数の缶に現れます。
複合環
シーリングコンパウンドはカールの中にリング状に塗布されます。これは推進剤と大気の間に存在する唯一のものであり、グラム単位で適用されます。
複合スキップ、不足または不在
リングが壊れているか、薄いか、円弧全体で欠けています。縫い目の下には、その弧にはガスケットがまったくありません。
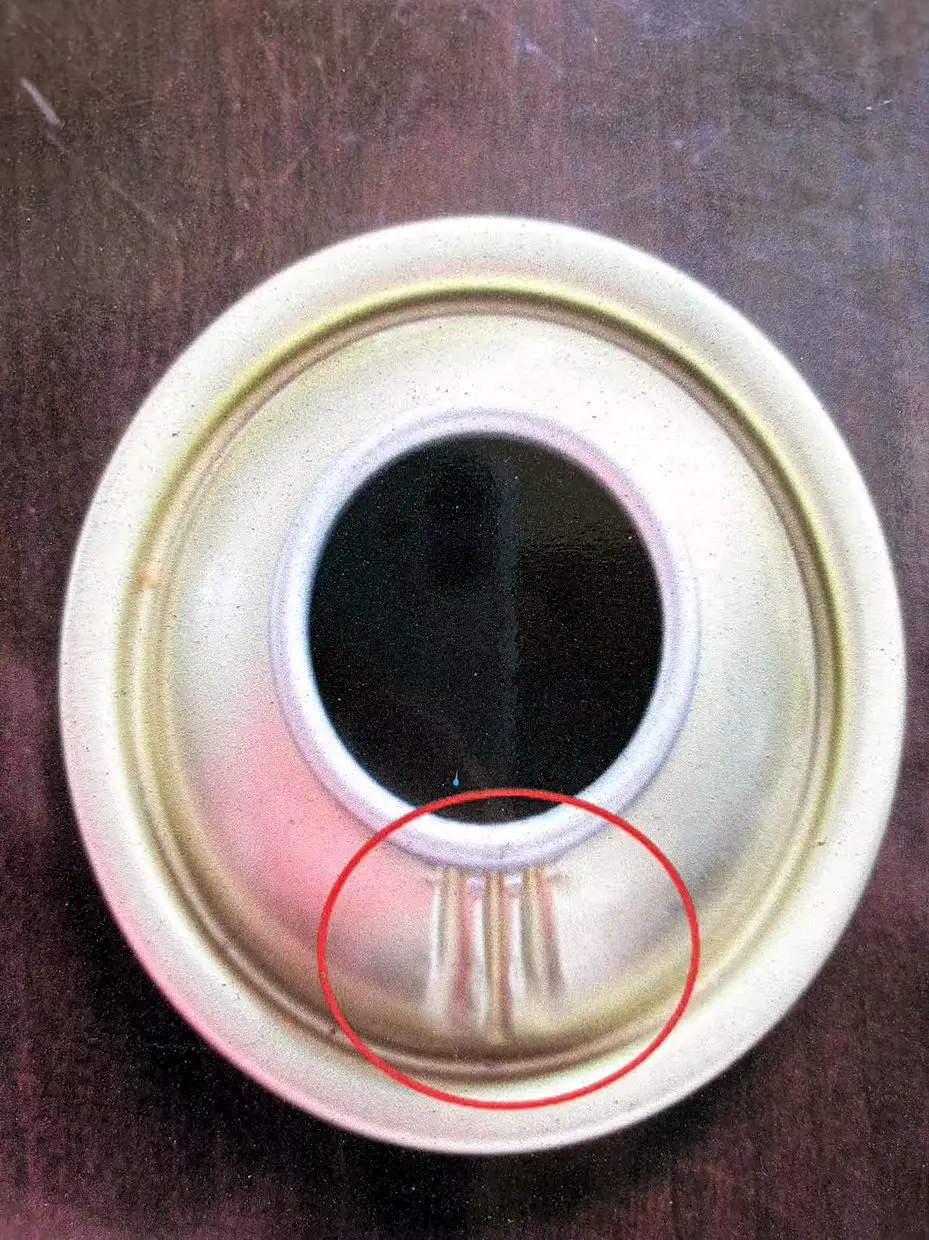
これは、缶全体で最も影響が大きく、視認性が最も低い欠陥です。継ぎ目のある缶を切り開かなければ、それを見ることはできません。複合スキップを含むバッチは、スキップが十分に小さければウォーターバスに合格しますが、9 か月後に棚に置くと失敗します。
サプライヤーに 2 つの質問をしてください。端ごとの複合重量はいくらですか、そしてそれは重量サンプルまたは視覚システムによってどのようにチェックされますか?スケジュールに従って端部の重量を量るサプライヤーは、適切に重量を量っています。 「見て」チェックする人はチェックしていません。
過剰塗布と絞り出し
コンパウンドが多すぎると、縫い目が閉じるときに余分な部分がどこかに行かなければなりません。縫い目の接合部にビードまたは一連の小さな塊が押し出されます。
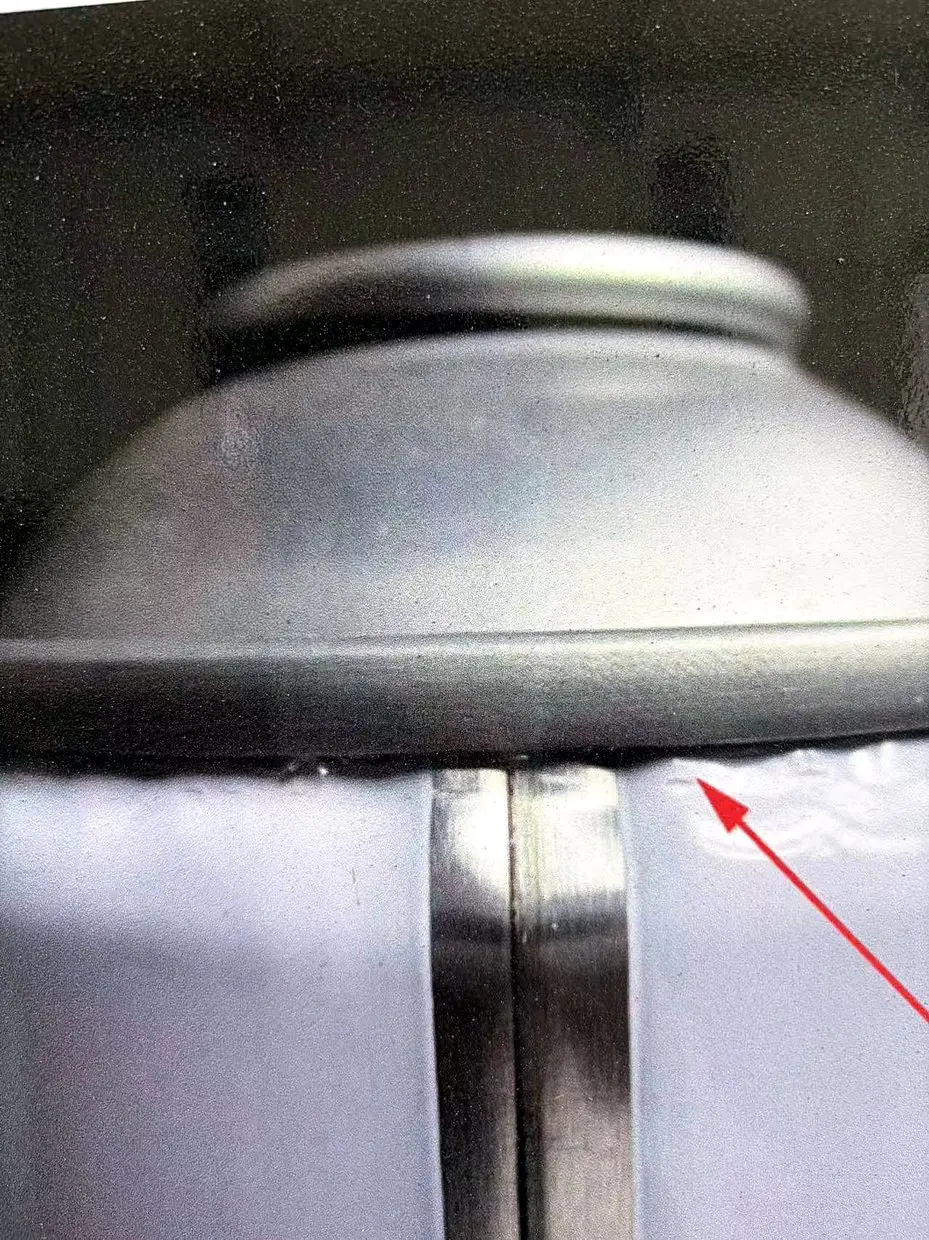
ほとんどの購入者は、スクイーズアウトを化粧品として評価します。それは通常正しいですが、1 つの例外があります。化合物が移行する可能性のあるタイプの場合、缶の内側に押し出された材料は、表面の問題ではなく製品の汚染の問題となり、話が変わります。
ダブルシーム
5 つのローラー、2 つの操作、1 缶あたり約 40 ミリ秒。ここで起こる問題のほとんどは機械的なもので、シングルではなくランで発生します。
仮縫い
フックが噛み合わなかった。縫い目は閉じているように見え、適切な高さに位置し、圧力がかかるかサムネイルの下で分離します。
原因はセットアップまたは摩耗状態、つまりチャックまたはロールの圧力、ロールのプロファイル、または缶が正しく取り付けられていないことです。見つかった場合は 100% 不合格であり、発見するには分解が必要です。縫い目を切断し、フックの長さと重なりを測定し、断面を確認します。これに代わる外部検査はありません。
縫い目の歯
継ぎ目から離れて立っている鋭い突起または拍車。ロールがジャンプしたり、金属が形成されずに移動したりした箇所。
見た目以上に、歯は取り扱いに危険をもたらします。手袋を切ったり、ケース内の隣接する缶を損傷したりする可能性があります。また、縫い合わせロールがあるべき場所にないことを示しています。
縫い目の滑り
ロールは成形ではなくスライドします。その結果、縫い目が緩い、低い、またはその両方になります。動いたものは動かされたままであるため、スリップは通常、1 つの缶ではなく、一連の缶として現れます。
縫い目のしわ
端と本体が接する縫い目に沿ったしわ。軽度のしわは、多くの仕様で許容されます。深いものは、金属が圧縮されるのではなく折り畳まれることを意味し、シールは、サイズが合わなかった隙間を埋める化合物に依存します。
ショルダーとドーム
ショルダー半径部の凹み
ドームの平面上のへこみは、ほとんどが表面的なものです。ドームが本体に変わる半径上の凹みは、圧力荷重が集中する場所です。応力上昇が最も望ましくない場所にまさに発生するため、高圧では深さに関係なく構造上の欠陥として扱う必要があります。
二重底
2 つの端が同じ缶に供給されます。ほとんどの場合、2 番目の端は、フィードを通過した部分的な端またはネストされた端です。探し方を覚えてしまえば、外側から簡単に見つけることができます。ベースが誇らしげに座っていたり、缶が偏って立っていたりすることもあります。
これは、エンド フィードが不正に動作していることを示す最も明白な証拠でもあるため、1 回の検出で残りの実行をチェックすることが正当化されます。
さび
端では、ほとんどの場合、錆はエッジ、つまりカールの切断端、または地金に達した傷から始まります。新しい缶にはまったく存在しないはずです。放置されていた缶については、保管上の疑問が生じます。結露、制御されていない湿度、航海中に汗をかいた容器などです。
何を修正できるのか、誰が修正できるのか
| 欠陥 | 起源 | 事後修正可能 | 所有者 |
|---|---|---|---|
| 複合スキップ | エンドメイキング | いいえ | 缶メーカー |
| カールクラック | エンドメイキング | いいえ | 缶メーカー |
| スコア分割 | エンドメイキング | いいえ | 缶メーカー |
| エッジノッチ | エンドハンドリング/フィード | いいえ | 缶メーカー |
| 仮縫い | 縫い合わせのセットアップ | いいえ | 缶メーカー |
| 縫い目の歯 | シームロール | いいえ | 缶メーカー |
| 縫い目の滑り | シームロール | いいえ | 缶メーカー |
| 絞り出す | 複合重量 | 外観上のグレーディングのみ | 缶メーカー |
| バルブ圧着漏れ | 充填ライン | はい、再圧着します | フィラー |
| 肩の凹み | 取り扱い | いいえ | 誰が扱ったとしても |
| エッジの錆び | 保管、貨物輸送 | いいえ | 梱包や状態により異なります |
| 顔の傷 | 取り扱い | いいえ | 誰が扱ったとしても |
このパターンは不快ではありますが、正直です。缶が不合格となるこのリストにあるほとんどすべては、缶が工場から出荷される前に決定されています。そのため、監査で役立つ質問は、「欠陥率はどれくらいですか」ではなく、「どれをどのくらいの頻度で測定しますか。その記録は見られますか」ということなのです。
コーンとドームを別々に購入する場合
一部の購入者は、再梱包または社内で縫い合わせる充填作業のためにこれを行います。次元を超えて指定する 3 つの事項:
「コンパウンドあり」だけではなく、コンパウンドの種類とエンドあたりの重量。リングが密閉できるかどうかは重量によって決まります。
エンドにスコアが付けられている場合は、指定された測定方法で残りをスコアします。
梱包形式とネスティング。上記の傷や切り込みの欠陥は、印刷機ではなく雑誌やカートンで発生するためです。
私たちの45 ~ 70 mm 缶用のコーンおよびドームの範囲標準構成について説明します。エンドをネックインボディに合わせている場合、ネックイン構造とストレートウォール構造の違い同じ直径の端が 2 つ間で交換できない理由を説明しています。
SAILON は佛山市で完全なエアゾール缶とコーンとドームのセットを製造しています。サイズは 45 mm ~ 70 mm、年間 4 億缶です。ラインの継ぎ目に欠陥があり、それが工場からそのまま出たかどうかわからない場合は、分解断面の写真とバッチ コードをお送りください。私たちは意見ではなく、測定値で回答します。