


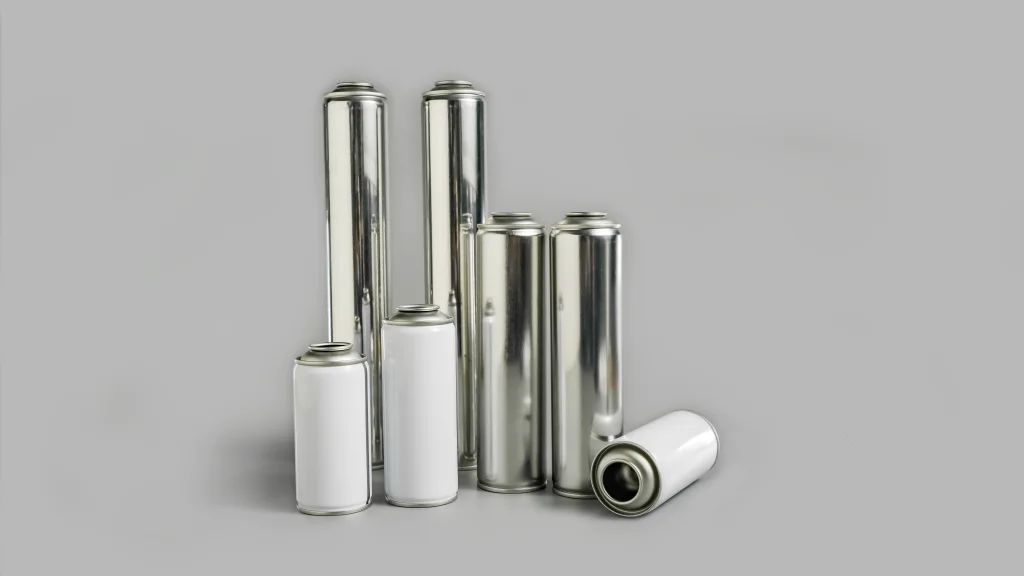
グローバルな化学品のサプライチェーンを管理する際には、適切な選択を行う必要があります。エアゾール缶仕様により、夏の輸送中の在庫の安全性が決まります。輸送コンテナ内の高温は定期的に 55°C を超え、揮発性媒体が急速に膨張します。冷媒包装の完全な安全性を確保するには、調達管理者は標準的な包装を超えて、熱ストレスを軽減する検証済みの高圧エアロゾル缶の設計に投資する必要があります。認定ブリキ製エアゾール缶メーカーを選択すると、厳格な国際輸送規制に確実に準拠し、壊滅的な構造的欠陥、高価な在庫漏洩、輸送中の責任から製品を保護できます。
産業用貨物物流における熱膨張のダイナミクス
夏のピーク時には、換気されていない貨物コンテナや港湾倉庫内の微気候が熱トラップのように機能します。標準的な周囲予測では、鋼製コンテナの壁が吸収する放射熱が考慮されておらず、内部温度が 55°C をはるかに超えてしまいます。液化ガス、フルオロカーボン、および高揮発性溶剤スプレーの工業用充填剤の場合、この環境は化学物質のペイロードの物理的状態を変化させます。
温度が直線的に変化すると、圧縮ガスの液相が膨張し、コンテナ内のヘッドスペースの蒸気量が減少します。これにより、飽和蒸気圧が指数関数的に上昇します。金属パッケージの構造的完全性に十分な冶金的冗長性が欠けている場合、内部力が材料の降伏強度をすぐに超えてしまいます。大量の化学品契約を扱う調達部門にとって、大規模な製品の拒否やサプライチェーンの混乱を防ぐためには、周囲の熱と内部の圧力制限の関係を理解することが不可欠です。
熱応力下におけるブリキの 3 つの構造破壊フェーズ
3 ピースのエアゾール缶が極度の熱の下で壊れるのは、予測可能な機械的順序です。これら 3 つの異なるフェーズを分析することで、品質管理チームは受入検査と保管監査中に早期警告プロトコルを実装できます。
フェーズ 1: 亜臨界圧力の蓄積
- 材料の状態: 弾性変形ゾーン。
- 内部指標: 圧力はベースライン値から 1.20 MPa に向かって上昇します。
- 物理的挙動: 容器には目に見える外部変化は見られません。ただし、内部ひずみは工学的安全係数を常に侵食します。この時点で、上下の両端に沿ったマイクロシームにせん断応力が上昇し、バッチが潜在的な物流リスクに変わります。
フェーズ 2: 塑性変形とボトムドームの反転
- 材料のステータス: エアゾール缶の変形閾値に達しています。
- 内部測定基準: 圧力は 1.20 MPa と 1.50 MPa の間で安定し、55°C での R134a の典型的な熱プロファイルと一致します。
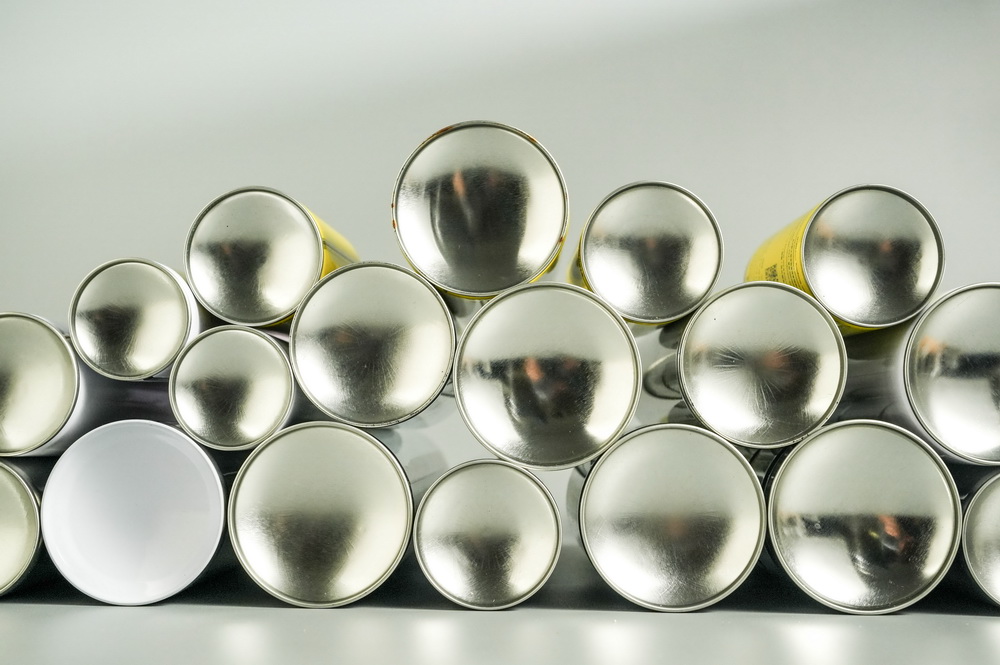
- 物理的挙動: コンテナの凹面の底部プロファイルは永久的な幾何学的歪みを受け、外側に座屈して凸面の形状になります。このドームの反転により、容器の総容積がわずかに増加し、圧力が短時間解放されますが、金属の構造的平衡は完全に破壊されます。この目に見える歪みは、構造が破損する前の最終的な対処可能な警告サインです。
フェーズ 3: 冶金学的破壊と破壊
- 材料の状態: 極限引張強さの破壊。
- 内部指標: 圧力が定格を超えると、エアロゾルが破裂する可能性があります。
- 物理的動作: コンテナは壊滅的な幾何学的な破損に見舞われます。破壊は、ほとんどの場合、長手方向の高周波抵抗溶接シームの熱影響部、または上部二重シームのチャインに沿って始まります。急速な減圧により化学物質が激しく放出され、直ちに火災、環境、資産の危険が生じます。
構造指標とエンジニアリング標準の比較
充填およびマルチモーダル輸送中の絶対的な安全性を維持するには、構造仕様が充填媒体の熱力学的特性と一致している必要があります。以下の表は、国際的な試験フレームワークに基づいた詳細な機械的ベースラインを示しています。
| エンジニアリング仕様 | 厚みプロファイル(ボディ/トップ/ベース) | 材質の質と硬度 | 降伏/変形限界 | アルティメットバーストリミット | 55℃サーマルクッション | 推奨される化学媒体 |
| 商用規格 | 0.20 / 0.32 / 0.32mm | T3/TH520 | 1.20MPa | 1.40MPa | なし(赤字リスク) | 低圧溶剤、軽潤滑剤、エアゾール塗料。 |
| DOT-2P仕様 | 0.23 / 0.35 / 0.35mm | T4 / TH550 | 1.40MPa | 1.65MPa | 限界 (<5% クッション) | 標準のテクニカル エアロゾル、工業用クリーナー、R12。 |
| DOT-2Q エアゾール缶 | 0.25 / 0.40 / 0.40mm | T5 / TH580 / DR8 | 1.65MPa | 1.85MPa | 最適 (>20% の冗長性) | R134a、R404A、重工業用発泡剤。 |
高圧フルオロカーボンの熱力学的プロファイルでは、これらの制限を厳密に遵守する必要があります。例えばR134aは55℃で1.49MPaの内圧を発生します。変形限界1.20MPaの標準的な市販容器を使用すると破損は避けられません。耐久性の高い DOT-2Q エアロゾル缶アーキテクチャを実装することで、構造上の妥協を招くことなく、これらの熱スパイクを吸収するために必要な構造クッションが提供されます。
製造管理およびエンジニアリング品質要件
安全な化学包装プログラムを管理するには、製造元での厳格な品質管理プロトコルが必要です。エアゾール缶のバルク調達のオプションを評価する場合、エンジニアリング チームは次の技術ベンチマークを優先する必要があります。
- 検証済みの水圧試験: サプライヤーは、一般的な公称値ではなく、認定された静水圧破裂曲線を提供する必要があります。データは、初期降伏変形点と最終破裂限界との間の明確なギャップを証明する必要があります。
- 高周波溶接モニタリング: 縦方向の継ぎ目は、連続電子溶接電流モニタリングを備えた自動高周波抵抗溶接を使用して接合する必要があります。これにより、熱膨張時の主な破損点となる熱影響ゾーンの変動が最小限に抑えられます。
- 正確な二重縫い合わせ基準: 上部と下部のコンポーネントを統合するには、実際の縫い目の厚さ、皿穴の深さ、縫い目の重なり率を厳密に調整する必要があります。これらのパラメータは、季節の熱で容器が膨張したときの微量漏れを防ぎます。
構造仕様のアップグレードを検討している企業向けに、SAILON は特殊な製造構成を提供します。 SAILON は、鉄鋼の化学的性質を調整し、高温ブリキを処理し、高度な試験方法を利用することにより、あらゆる生産工程を国際輸送基準に合わせて調整し、信頼性の高いパフォーマンスを保証します。工業用エアゾール缶卸売世界中のクライアント。
技術的な質問と構造的な回答
Q1: R134a の夏季輸送にはなぜ専用コンテナが必要ですか?
A1: 55℃の高温では、R134a の飽和蒸気圧は 1.49 MPa まで上昇します。標準的な市販の容器は、1.20 MPa で永久塑性変形が始まります。標準的なパッケージを使用すると、ボトムドームの座屈やバルブの故障に直接つながります。冷媒エアロゾル缶の充填安全性を維持するには、これらの高圧に耐えるように設計された頑丈な容器が必要です。
Q2: 過圧安全リリース構造の機械的機能は何ですか?
A2: 過圧機構は、底部のドームのプロファイルに打ち抜かれた、設計されたスコアまたはベントで構成されています。極度の外部熱により内部圧力が危険レベルに達した場合、これらのスコアは予測どおりに開くように設計されています。これにより、突然の構造破壊ではなく制御された蒸気の放出が可能になり、近くの機器や人員を破片の危険から守ります。
Q3: シートの厚さと鋼の質は、負荷がかかった状態での構造性能にどのように影響しますか?
A3: シートの厚さは内部応力に抵抗するために利用できる総断面積を決定し、鋼の質は材料の降伏強度を決定します。本体のプロファイルを 0.25 mm に増やし、より高い焼戻しを使用することで、コンテナは弾性限界を超えることなく厳しい圧力に耐えることができます。これは、高揮発性工業用ガスの標準要件です。
Q4: サプライヤーを承認する前に、どのような品質文書を監査する必要がありますか?
A4: 品質監査では、非破壊溶接試験ログ、100% オンライン自動漏れ検出記録 (高精度ウォーターバスまたはヘリウム質量分析など)、およびバッチ固有の規制遵守証明書をレビューする必要があります。これらの文書は、大量の製造量にわたってコンテナの構造的完全性が一貫していることを保証します。