


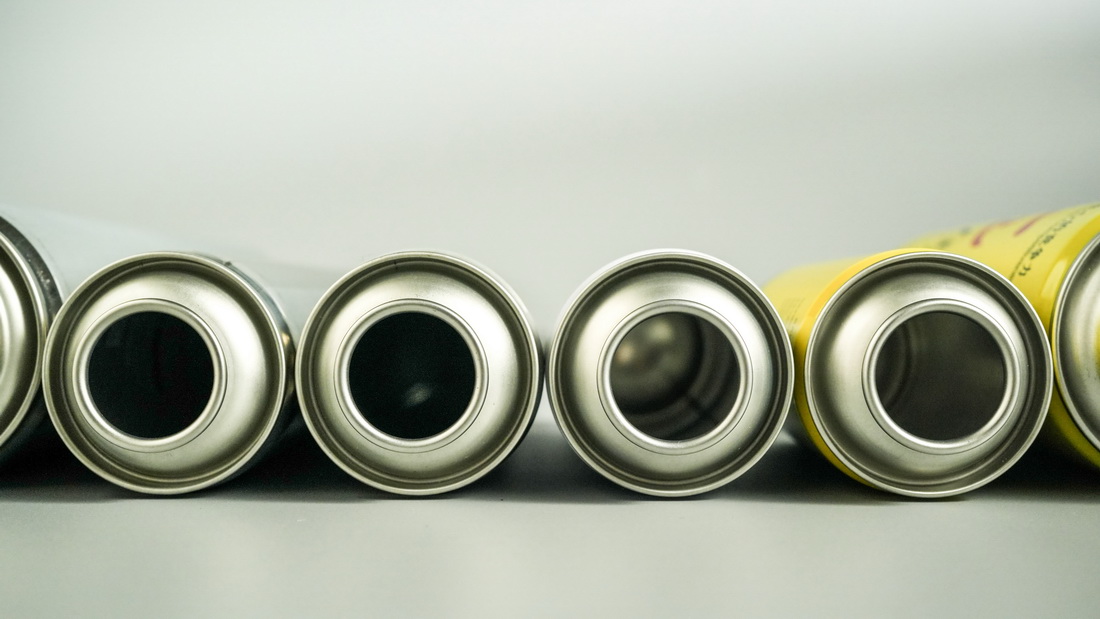
過度のエアロゾル缶ネックの楕円形は、保存期限内の漏れと継ぎ目漏れ率の高騰の隠れた中心的な原因であるだけでなく、高速缶生産ラインの品質管理において頻繁に問題となる点でもあります。カスタムブリキ製エアゾール缶の生産と品質管理における長年の経験により、SAILON はエアゾール缶のガスケットシール不良の問題のほとんどが、シーム装置やシール付属品ではなく、ネッキング変形によって引き起こされる缶口の真円度のずれや半径方向の寸法の偏差に起因していることを発見しました。多くのメーカーは、バックエンドの充填およびシーリングプロセスの最適化に多額の投資を行っていますが、フロントエンドのネッキング変形の発生源管理を無視しており、最終的には大量の不良品と頻繁なアフターセールス苦情につながっています。
1. 基本的な定義: 缶ネックの楕円形とは何ですか
エアゾール缶ネックの楕円率(業界では缶口の真円度または缶口の非真円度としても知られています)とは、ネッキング成形後の缶口の最大内径と最小内径の間の半径方向の寸法偏差を指します。業界の普遍的な安全閾値は 0.2mm です。
タンク成形プロセスでは、ネッキング手順で放射状の押し出しと缶口の成形が必要です。ブリキ材料の固有の弾性スプリングバックに、わずかな金型の磨耗、装置の伝達ギャップ、原材料の厚さの不均一などの小さな変動が加わると、非対称の変形が容易に発生します。この目に見えないミリ単位のズレは、タンクの外観には影響しませんが、タンクとタンクの嵌合精度に直接影響を与えます。ブリキ製エアゾール缶の蓋口が開いているため、その後の密閉不良の危険が潜んでいます。
2. 故障メカニズム: 過度の楕円率によって引き起こされるチェーンシールの故障
缶口の過度の楕円形は、バルブカップの継ぎ目の応力バランスを直接破壊し、エアロゾルの漏れの根本原因となる可能性があります。標準化されたシームプロセスでは、二層金属の等しい厚さの積層を達成するために缶口の周囲全体に均一な応力が必要ですが、缶口の真円度のずれにより、シーム中に局所的な過剰押し出しや局所的な中空嵌合の極端な状態が発生します。
この不均一な積層構造は、従来の水槽漏れ試験では短期的には検出できませんが、長期的なシールには隠れた危険性を形成します。 3 ~ 6 か月の保存期間中に、局所的な不均衡な応力によりゴム製シール ガスケットが徐々に緩み、老化し、その結果、保存期間内に漏れが発生し、元々認定されていた缶に慢性的な圧力解放が発生します。
量産データによると、缶口の楕円度の安定性が制御不能になった後、生産ラインの継ぎ目漏れ率は標準の0.3%から3%に急増します。手動による再検査や欠陥のある再作業のコストが大幅に増加するだけでなく、頻繁に生産ラインを停止してデバッグを行うと、高速エアゾール缶生産ラインの量産リズムが混乱します。s全体的な生産効率が大幅に低下します。
3. 高精度量産のための従来の検査方法の主要な限界
ほとんどの製缶工場で採用されている従来の検査方法では、広範な品質検査しか実現できず、タンク成形品質管理の高精度かつフルタイム管理の要件を満たすことができず、検出漏れや誤検出が頻繁に発生します。
- 接触式内径マイクロメータ:定時抜き取り検査のみ対応。毎分 150 缶を超える高速生産ラインに直面すると、10 分ごとに 1 缶というサンプリング頻度では、大量生産におけるランダムなネッキング変形をカバーできず、バッチの検出漏れのリスクが非常に高く、実験室でのサンプリング検証にのみ適しています。
- 機械式合否判定器:物理的寸法により合否を判定します。長期間の使用はゲージの磨耗や誤った判断の原因となります。さらに、缶口の半径方向のずれと小さなエッジのバリを区別することができず、精度の低い基本的な寸法スクリーニングのみが可能です。
- 手動による目視検査: 目に見える重度の変形のみを識別でき、0.2mm 以内のサブミリメートルの楕円形の偏差にはまったく効果がなく、中核となる品質管理ではなく補助的な検査方法としてのみ機能します。
従来の検出には欠点があるため、業界はコンセンサスに達しました。完全なオンライン検査モードのみが缶口の変形の検出漏れの問題を完全に解決し、エアロゾル缶工場の高品質な閉ループ検査を実現できます。
4. 3つの検査方法の総合性能比較
以下の表は、精度、効率、リスク、適応シナリオなどの複数の側面から従来の検出と赤外線レーザー検出の主な違いを直感的に比較しており、生産ラインの品質管理機器を選択するための中核的な基礎として機能します。
| 検査方法 | 適応可能な回線速度 | 測定精度 | 完全な検査範囲 | 耐干渉能力 | 仕様 スイッチング効率 | 検出漏れのリスク | アプリケーションシナリオ |
|---|---|---|---|---|---|---|---|
| 接触内径マイクロメータ | ≤120缶/分 | ±0.05mm | 部分サンプリング | 弱い | 時間のかかる手動デバッグ | 高い | 研究室での精密サンプリング、バッチレビュー検査 |
| 機械式ゴーノーゴーゲージ | ≤180缶/分 | ±0.10mm | 手動スクリーニング | 平均 | フィッティングの交換が必要 | 中くらい | 低速少量生産ライン向けの基礎的な寸法スクリーニング |
| 赤外線レーザーオンライン検査 | 150~350缶/分 | ±0.01mm | 100%完全検査 | 強い | 30秒ワンクリック切り替え | 極めて低い | 高速量産ラインの全数検査、高精度カスタマイズ缶の品質管理 |
5. コアソリューション:赤外線レーザー非接触真円度測定オンライン制御技術
赤外線レーザーによる非接触真円度測定は、現在、高速生産ラインで過剰な缶口の楕円形を排除し、変形した部品を遮断するための最適な技術ソリューションです。缶口の寸法スクリーニングを非接触、高精度、中断のない操作で完了でき、ブリキ製エアゾール缶のあらゆる仕様の量産ニーズに適応します。
検査システム全体は標準化された自動動作ロジックを備えており、さまざまな高速缶生産ラインに対応します。
- データ収集: 4 グループ以上の赤外線レーザー センサーが缶口の周囲に均等に配置され、500Hz の高いサンプリング周波数で缶ごとに複数セットの円周内径データを収集し、缶口の寸法情報を完全にカバーします。
- インテリジェントな操作:最小二乗円フィッティングアルゴリズムを採用し、缶口の最大内径と最小内径の差をリアルタイムに計算し、エアゾール缶の首の楕円率値を正確に出力し、データの偏差を排除します。
- 自動拒否: システムは早期警告しきい値を 0.25mm に事前設定します。連続した 2 つの缶が不適格であることが検出されると、直ちに音と光のアラームが作動し、変形した缶は手動介入なしで自動的に廃棄チャンネルに流されます。
6. 主要なエンジニアリング実装の詳細: 4 つの主要なオンサイト干渉問題を解決する
長年にわたる量産経験に基づいて、カスタムブリキエアゾール缶, SAILON は、複雑な生産ラインの作業条件に合わせてレーザー検査システムを包括的に最適化し、現場での導入の問題を完全に解決しました。
- 油と塵の干渉の最適化: 製造中に缶の口に残る油膜と微小な塵は、レーザーの反射精度を妨げます。パルス圧縮空気パージ装置を搭載しており、光学検査窓を定期的に清掃し、測定の安定性を確保しています。
- 製造振動偏差補正: 装置の高速動作によって発生するわずかな振動は、測定基準をオフセットします。このシステムにはインテリジェントな基準円校正モジュールが組み込まれており、データのドリフトを避けるために缶が 1000 個生産されるごとにベンチマーク座標を自動的に修正します。
- マルチ仕様のクイック切り替え: 主流の 52mm、57mm、および 63mm の缶口用のプロセス配合が組み込まれており、フル仕様のブリキ製エアゾール缶蓋の生産をサポートします。モデルの切り替えには、量産の進行を遅らせることなく、30 秒間のワンクリックのリセットのみが必要です。
- 全天候型安定稼働:この装置は作業場の温度や湿度の変動に適応し、消耗品の損失がなく、24時間中断なく完全なオンライン検査を完了できるため、大規模な量産のニーズに対応します。
7. データ閉ループの価値: 受動的エラー検出から能動的プロセス最適化まで
赤外線レーザー検査システムの核となる価値は、不良品を遮断するだけでなく、タンク成形品質管理の全プロセスデータ閉ループを実現し、変形故障率を原因から低減することです。
このシステムは各タンクの楕円度検出データをリアルタイムに保存し、SPC 品質監視曲線を自動的に生成します。データの緩やかな上昇傾向を正確に捕捉し、ネッキング金型の摩耗と老化を事前に予測し、運用および保守担当者に予防保守を思い出させることができ、バッチ処理を回避します。n変形欠陥を発生源から取り除く。同時に、SAILON は検査データと端子充填フィードバックを統合して、ネッキングプロセスパラメータを逆に微調整し、さまざまな製品シナリオに合わせて独自の制御基準をカスタマイズし、シーム漏れ率と保存寿命漏れ問題を継続的に最適化します。
多数の顧客の現場テストによって検証され、この検査ソリューションの導入後、生産ラインでのエアゾール缶のシール欠陥による販売後の苦情率が 85% 以上減少し、再検査と停止のロスが大幅に減少し、量産の安定性が大幅に向上しました。
8. よくある質問
Q1: 缶口の小さな楕円形のずれが、後の段階でエアゾール缶のゆっくりとした漏れを引き起こすのはなぜですか?
A: エアゾール缶ネックの楕円形が過剰になると、ブリキ製エアゾール缶蓋の継ぎ目に不均一な積層や不均衡な応力が直接発生します。隠れた欠陥は、短期間の水浴漏れテストでは検出できません。ただし、3 ~ 6 か月の棚保管中に、継続的な局所的な応力によりゴム製シーリング ガスケットが緩んで老化し、慢性的な圧力解放と漏れ経路が形成され、これがブランドのアフターセールス漏れの苦情の主な原因となります。
Q2: 赤外線レーザー検査はブリキ缶表面のコーティングを損傷しますか?
A: 絶対に違います。この技術は、全工程においてタンク本体との機械的接触が一切ない非接触真円度測定を採用しています。ブリキのスズメッキ層や印刷塗膜を傷つけず、ダメージゼロ、汚染ゼロで、タンクの外観や防食性能にも影響を与えません。
Q3: 検査装置は少量多仕様のカスタマイズされたエアゾール缶生産ラインに適していますか?
A: 非常に適しています。この装置は、主流の缶口寸法を 52mm から 63mm までワンクリックで切り替え、30 秒の高速モデル変更をサポートします。大規模高速量産のフルオンライン検査ニーズだけでなく、小ロットのカスタマイズ生産の品質管理基準にも高い汎用性で応えます。
Q4: 毎日の生産において発生源からの過剰な缶口の楕円形を減らすにはどうすればよいですか?
A: 最適化のための標準化された閉ループ管理プロセスに従ってください: 金型の同軸度の定期的な校正 → ブリキ原材料の厚さのバッチ検出 → レーザー検査データのリアルタイムのフィードバック → ネッキングプロセスパラメータの正確な微調整。 SAILON 独自のプロセス最適化スキームと組み合わせることで、装置のギャップ、材料の変動、金型の摩耗によって引き起こされる缶口の真円度のずれの欠陥を効果的に削減し、変形の問題を根本から制御できます。
Q5: レーザー検査システムの品質データは、洗練されたトレーサビリティとレビューをサポートできますか?
A: 高精度な粒度トレーサビリティに対応しています。このシステムは各バッチと各タンクの完全なデータを自動的に保存し、単一タンクの検出時間、リアルタイムの缶口半径方向偏差値、自動排除ステータスなどの重要な情報を正確に追跡できます。また、バッチ レポートのワンクリック エクスポートもサポートしており、工場のプロセス レビュー、品質監査、標準化された生産管理を容易にします。
SAILON は長年にわたりカスタムブリキエアゾール缶の分野に深く関わってきました。私たちは常に、欠陥後の修復よりもフロントエンドの正確な制御を優先します。当社は、成熟した赤外線レーザーによる非接触真円度測定技術を利用して、エアゾール缶のネックの楕円度を正確に制御し、ネッキング変形によるガスケットのシール不良や保存期間の漏れなどの業界の問題点を完全に解決し、すべてのエアゾール缶のシール品質と量産安定性を守ります。