


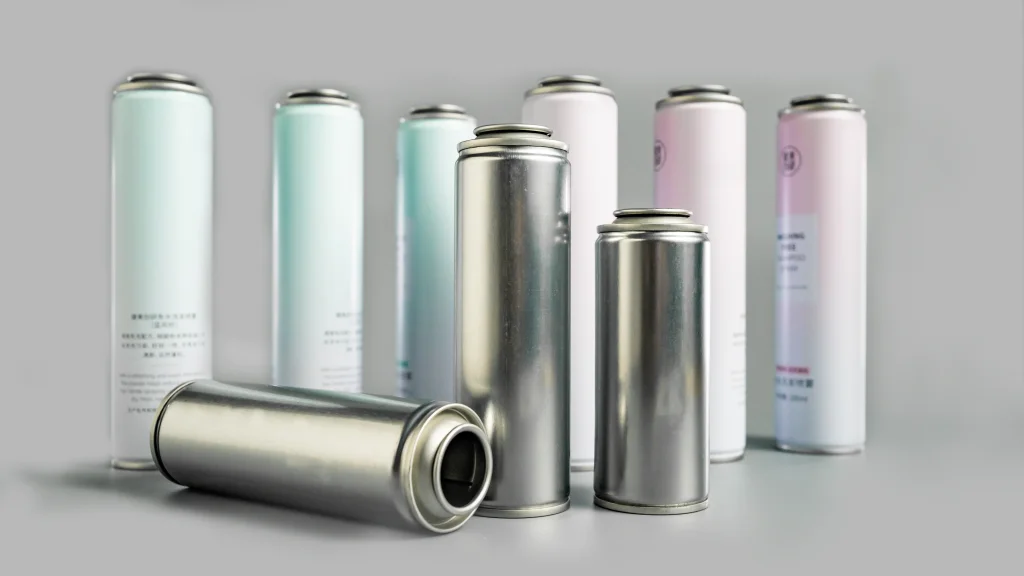
これを想像してください。高速エアゾール充填ラインは最大能力で稼働していますが、シフトの終わりまでに QC ビンが不合格の缶で溢れています。バルブが緩み、首にしわが寄り、圧力が漏れています。マシンのマニュアルに厳密に従い、パラメーターを何十回もダイヤルインしましたが、45mm ブリキ製ネックインエアゾール缶座屈し続ける。おなじみですね?
あなた一人じゃありません。 45 mm のスリムなプロファイルは、世界中の充填工場にとって悪名高い頭痛の種です。 SAILON はエアゾール缶の卸売大手サプライヤーとして、暗号を解読しました。このインサイダー ガイドでは、なぜこのような微細な変形が起こるのか、そして簡単なエンジニアリングのアップグレードで充填歩留まりを 100% に高める方法を明らかにします。
故障の物理学: 圧力がかかると 45 mm のスリム缶が座屈するのはなぜですか?
パッケージングの世界では、形状が強度を決定します。同じ材料の厚さの下では、スリムで背の高い缶は、短くて幅の広い缶 (52 mm や 57 mm の缶など) に比べて構造的に安定性が低くなります。
原因はアスペクト比(高さ対直径)が高いことです。 45 mm 缶がネッキングプロセスを受けると、缶の肩部から開口部までの移行領域に自然な応力集中ゾーンが形成されます。自動バルブ挿入は、穏やかな静的な押し込みではなく、瞬間的な衝撃荷重です。機械の圧着ストロークや衝撃吸収が缶の臨界圧力閾値と完全に同期していないと、下向きの力が均等に分散されません。代わりに、首に直接パンチを与え、しわや微細な崩壊を引き起こします。
コスト効率に関する神話: 多くの工場は、単に厚いブリキを注文することでこの問題を解決しようとしています。ただし、業界データによると、2 段階プログレッシブネッキングプロセスにアップグレードすると、垂直方向の耐圧潰性が向上します。30%重量を増やしたり、材料費を膨らませたりすることなく、
歩留まりを台無しにする 3 つの高周波マシンの不一致
45 mm エアゾール缶の変形の 90% 以上は、原材料の欠陥によるものではなく、充填ラインの機構とブリキの物理的限界との間の全体的な不一致によって引き起こされます。次の 3 つの一般的な回線エラーに注意してください。
1. オーバーストローク:瞬間的な過度の衝撃
スループットを最大化するために、高速ラインでは下降ストロークに安全マージンが多すぎることがよくあります。缶は静圧テストに合格する可能性がありますが、急速な高周波ハンマー効果に耐えることができず、バルブ カップのスロットが歪んでしまいます。
2. クッション性の欠如: 制御不能な動圧
古い充填ラインやメンテナンスが不十分な充填ラインには、柔軟な空気圧バッファーや機械式バッファーがありません。静圧はゲージ上では完璧に見えますが、一瞬の圧着中の動的ピーク力はブリキの降伏強度を超えます。
3. グリッパーの位置ずれ: アンバランスな偏心荷重
時間の経過とともに、スターホイールとグリッパーは不均等に摩耗します。 45mm 缶を 1 度でも傾けて保持すると、下向きの力がネックの片側に集中し、不規則な微細なしわが発生し、目視検査を簡単に逃れることができますが、気密シールは損なわれます。
技術仕様: ブリキの厚さと耐圧性の校正表
エンジニアリング チームが高速自動ラインを迅速に校正できるように、実際の量産テストに基づいた SAILON の最新の参照標準をここに示します。
| ブリキの厚さ(本体) | 垂直衝突抵抗 (VCS) | 最大安全下向き荷重 | 推奨ストローク制御 | 理想的なアプリケーションシナリオ |
| 0.20mm | 210 N | ≤160N | ソフトバッファリングによる低速 | 小ロットのカスタム実行、軽量の化粧品スプレー |
| 0.22mm | 265 N | ≤ 210N | 中速フレキシブルストローク | 大衆向けパーソナルケア、デオドラント、ヘアスプレー |
| 0.24mm | 320 N | ≤ 260N | 高速精密加圧 | 頑丈な産業用ケア、高周波充填ライン |
SAILON ソリューション: ネックイン缶の再設計
45 mm 缶で 0% の変形率を達成するには、構造設計、冶金グレーディング、精密成形を組み合わせた総合的なアプローチが必要です。
- 12 段階のプログレッシブ デュアル ネッキング: 数回の強力なパンチで金属を強制的に成形するのではなく、SAILON は 12 段階の段階的な成形プロセスを利用します。複数のマイクロダイにわたる曲線を緩やかに成形することで、局所的な金属の過剰な伸びを防ぎ、ブリキの本来の弾性を維持します。このスムーズな移行により、下向きの力が簡単に分散されます。
- ターゲットを絞った T4/T5 調質グレード: 私たちは、万能の原材料を信じていません。お客様の特定の充填ライン速度と製品圧力要件に基づいて、エアロゾル缶の圧着ゾーンの優れた安定性を提供するカスタムの高剛性ブリキ部品を選択します。
- 厳格な QA プロトコル: 当社のすべてのバッチカスタム印刷されたネックイン缶工場出荷前に、厳格な垂直クラッシュテスト、軸方向の同心性チェック、バルブスロットの精度校正を受けます。
メンテナンス技術者向けの 4 ステップの日常チェックリスト
シフトが滞る前に変形を止めるために、この簡単なチェックリストを充填フロアに保管してください。
- 同心度を毎日確認してください: グリッパーとスターホイールが磨耗していないか点検してください。偏心荷重を避けるために、缶が完全に垂直に保たれていることを確認してください。
- 負荷を仕様に合わせる: 現在のブリキの厚さを当社の表と照らし合わせて確認し、クリンパの下向きの力が安全な負荷を超えていないことを確認してください。
- ソフトバッファモードを有効にする: 機械の空気圧または油圧衝撃吸収を調整して、瞬間的な衝撃スパイクを下げます。
- 2時間のスポットチェック: 2時間ごとに完成した缶のサンプルを採取し、拡大鏡でバルブカップの真円度とスロットの平坦度をチェックし、微細な変形を早期に発見します。
FAQ: 疑問点を簡単にトラブルシューティングして解決する
Q1: 厚めのブリキに変更すると、45mmネックの変形は完全に止まりますか?
いいえ、厚さを増やすと基本的な抵抗が増加するだけです。応力集中や不均衡な衝撃力は解決されません。ネックの形状とマシンのタイミングを最適化すると、低コストではるかに優れた結果が得られます。
Q2: 高速 45 mm 缶充填における最も重要な QA 指標は何ですか?
それはすべてです寸法の一貫性。高速自動ラインでは、缶同士のネック形状や焼き戻し硬さの微細なばらつきでさえ、機械の送りミスや過剰圧縮の原因となり、バッチの失敗につながります。
Q3: SAILON は当社の特定の充填機械に合わせて缶の構造をカスタマイズできますか?
絶対に。エンドツーエンドのカスタマイズを提供します。貴社の機械モデル、充填速度、配合特性をお知らせいただければ、焼き戻し、厚さ、ネック形状が完全に一致したカスタム 45 mm ブリキ缶を設計いたします。
Q4: 微小変形は最終消費者にどのような影響を与えますか?
微小な変形により、バルブカップと缶の縁の間のシールが不均一になります。工場では問題ないように見えても、小売店の棚では数か月にわたってゆっくりとした圧力漏れが発生し、その結果、スプレーパターンが弱くなり、在庫がなくなり、高額な製品リコールが発生します。
エアロゾル充填量の最適化をお考えですか? それとも高性能 45 mm ブリキ缶のサンプルが必要ですか?今すぐ SAILON エンジニアリング チームに無料でご相談ください。